Гибкая Облицовка (ПУ, ПИР, Фенол, Щитовая Панель)
Облицовка меняется.
Вопросы становятся конкретнее.
Линия для производства жёстких теплоизоляционных плит: наполнитель из PU, PIR или фенольной пены между двумя гибкими облицовками вместо металлических листов. Она предназначена для производителей теплоизоляционных плит и для компаний, которые планируют ими стать.
Изучите технологию производства плит, начав с материалов облицовки, химической системы наполнителя и планируемой конструкции плиты.
Конфигурация и пригодность подтверждаются в ходе инженерной проверки.
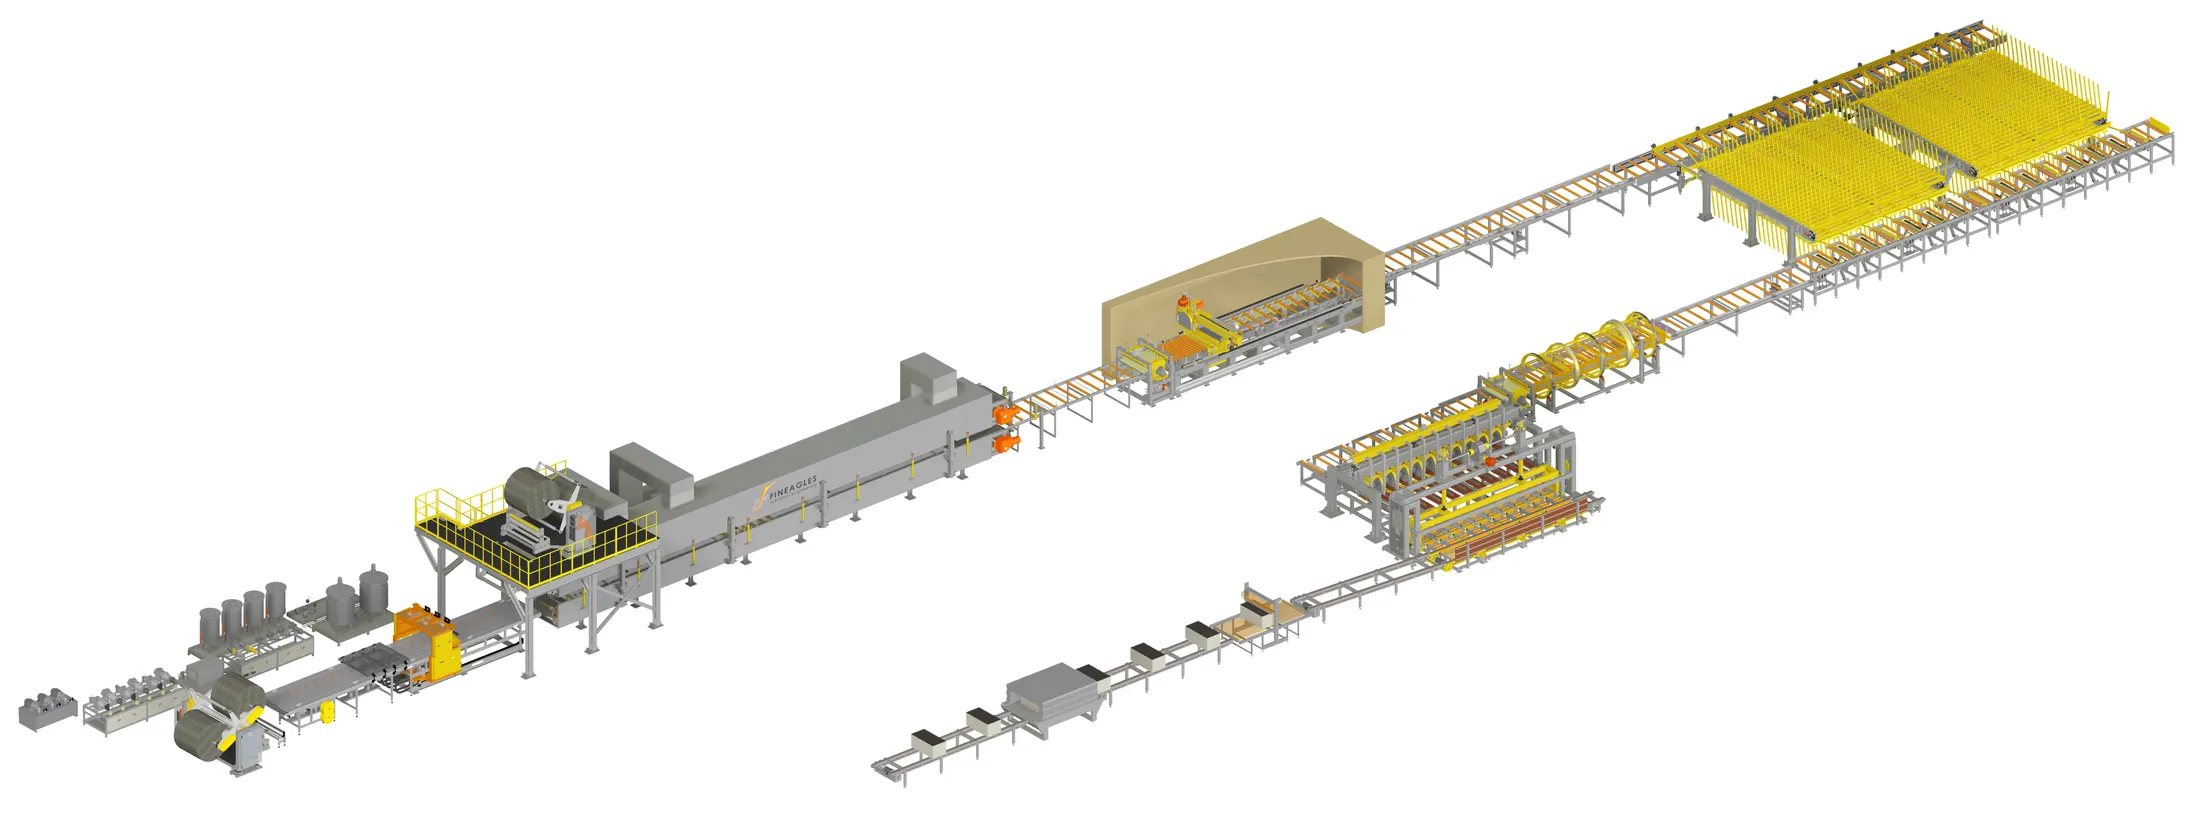
ЧАСТЬ ОПУБЛИКОВАННОГО АССОРТИМЕНТА FINEAGLES
Сначала продукт.
Затем конфигурация.
Опишите, что вы хотите производить. После этого выбор оборудования и пригодность для вашей задачи можно будет проверить на основе чёткого технического задания.
Иллюстрация производителя показывает концепцию полной линии. Это не фотография смонтированной линии и не утверждённая конфигурация проекта.
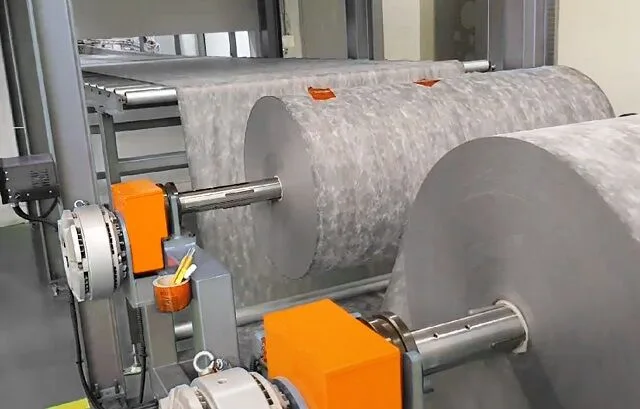
1. Система размотки
-
Размотчик не имеет привода, и устанавливается отдельно в нижней и верхней части.
-
Состоит из: Размотчика, блока автоматического натяжения, блока автоматического центрирования
-
-
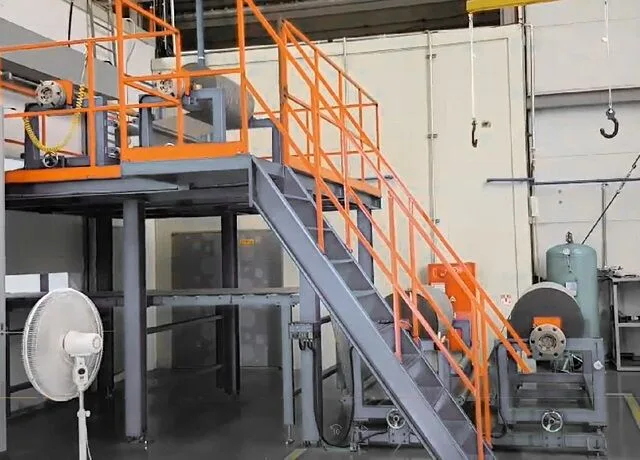
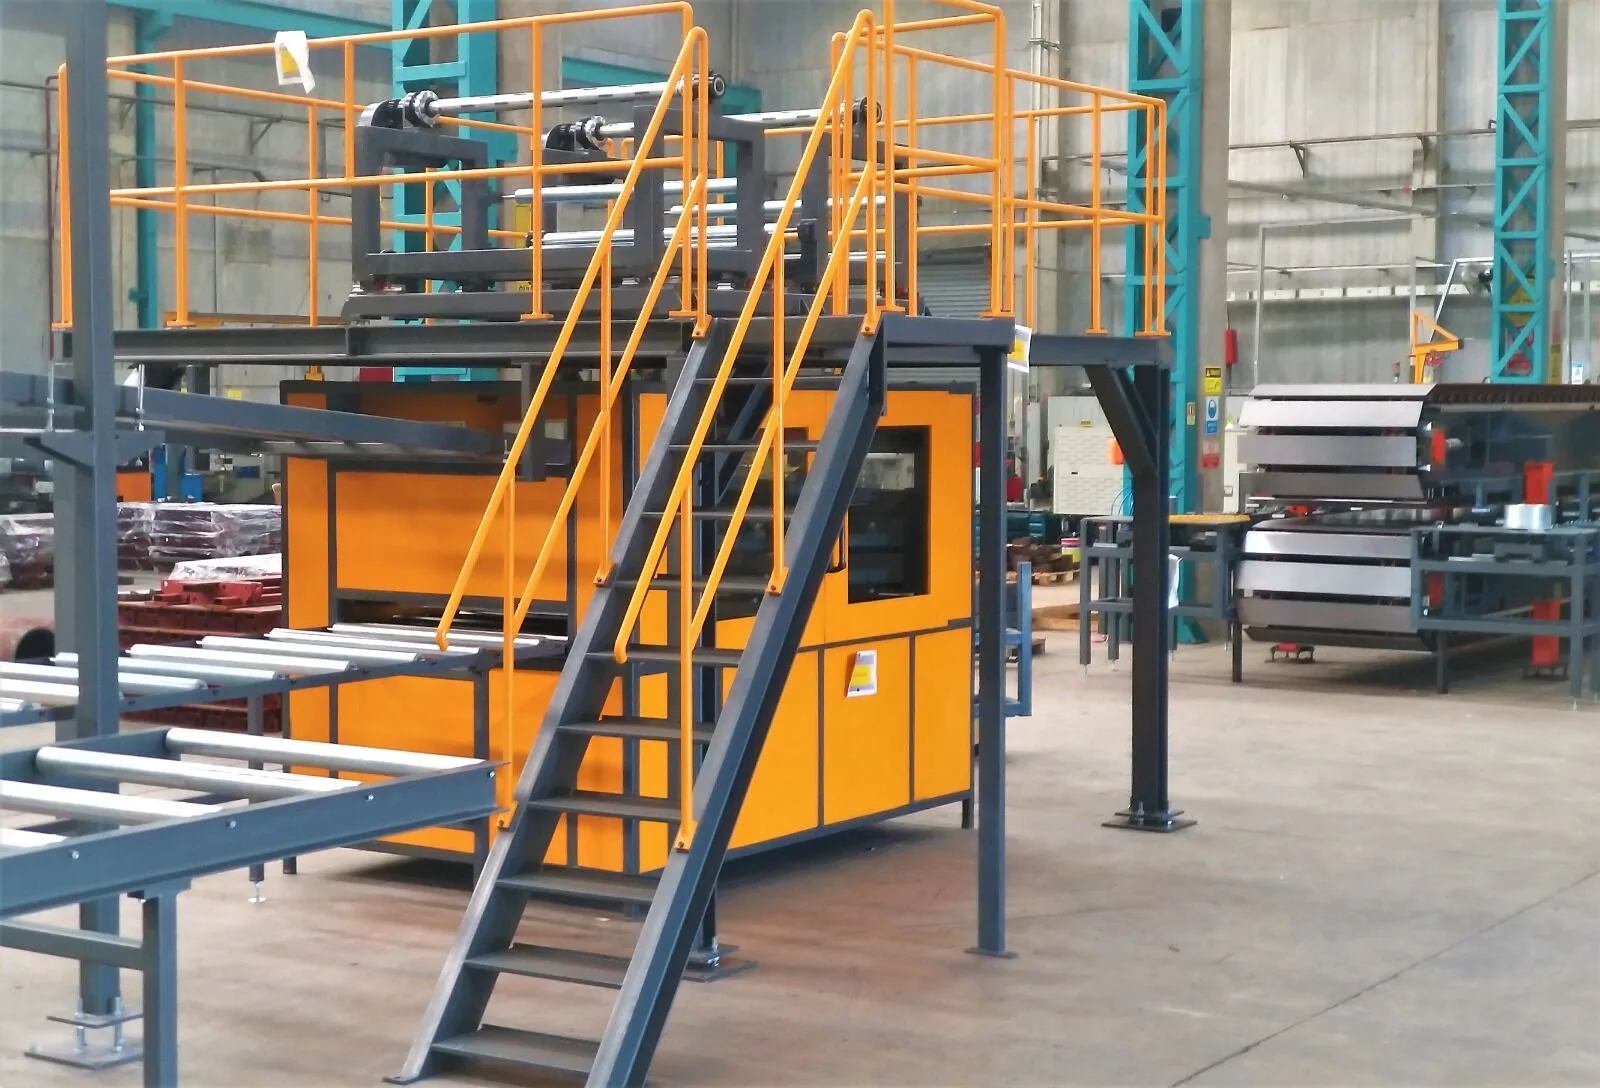
2. Предварительный Нагрев
-
ПУ материал выталкивается на нижний облицовочный слой из выпускной трубы смесительной головки, которая перемещается крестообразно вдоль Системы Нанесения ППУ.
-
-
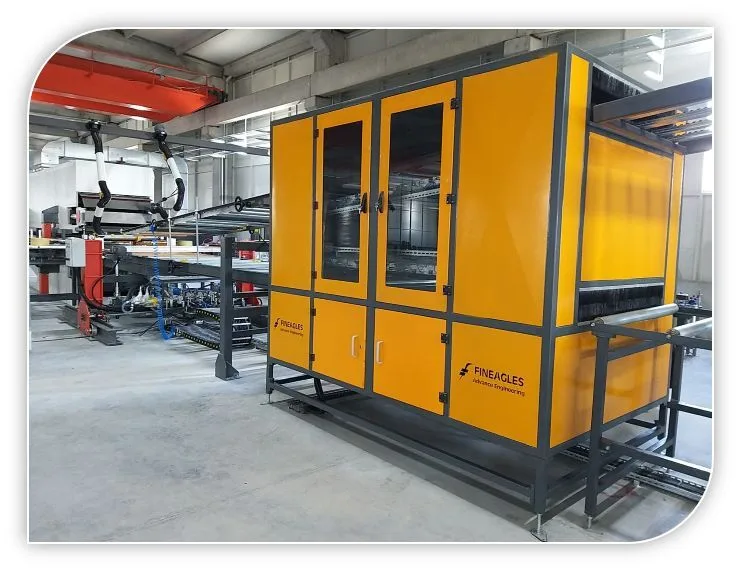
3. Впрыскивание ПУ
-
ПУ материал выталкивается на нижний облицовочный слой из выпускной трубы смесительной головки, которая перемещается крестообразно вдоль Системы Нанесения ППУ.
-
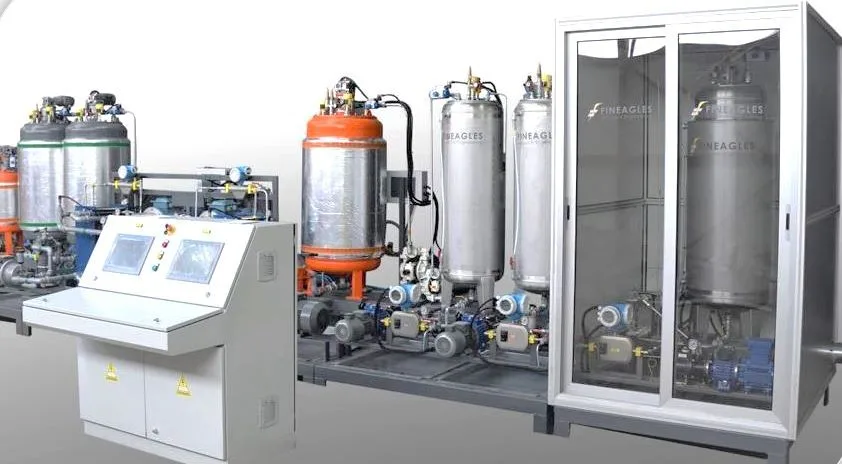
4 & 5. Система Вспенивания и Нанесения ППУ
-
Для оптимального нанесения ППУ смеси на нижний облицовочный слой, движение головки смесителя должно быть колебательным.
-
Головка смесителя приводится в движение серводвигателем переменного тока, а программируемое колебательное движение по ширине панели обеспечивает зубчатый ремень.
-
Работа Системы Нанесения ППУ бесшумна.
-
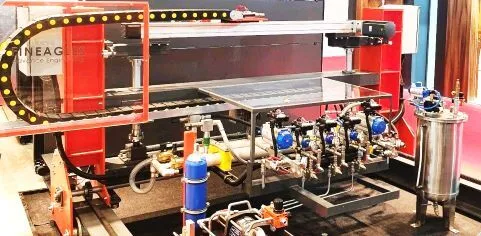
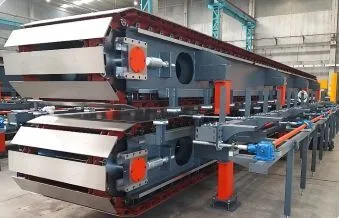
6. Нагревательная Система и Двойной Конвейер
- Смесь ПУР компонентов, нанесенная на нижний облицовочный слой, перемещается вдоль двойной ленты синхронно с верхним облицовочным слоем для отверждения.
- Данный блок является важной частью и играет решающую роль в обеспечении самых высоких стандартов сэндвич панелей.
- Блок состоит из приводного двигателя, верхней и нижней планок, гидравлического цилиндра для поддержания давления, боковой направляющей и бокового блока предотвращающего протечки полиуретановой пены по бокам.
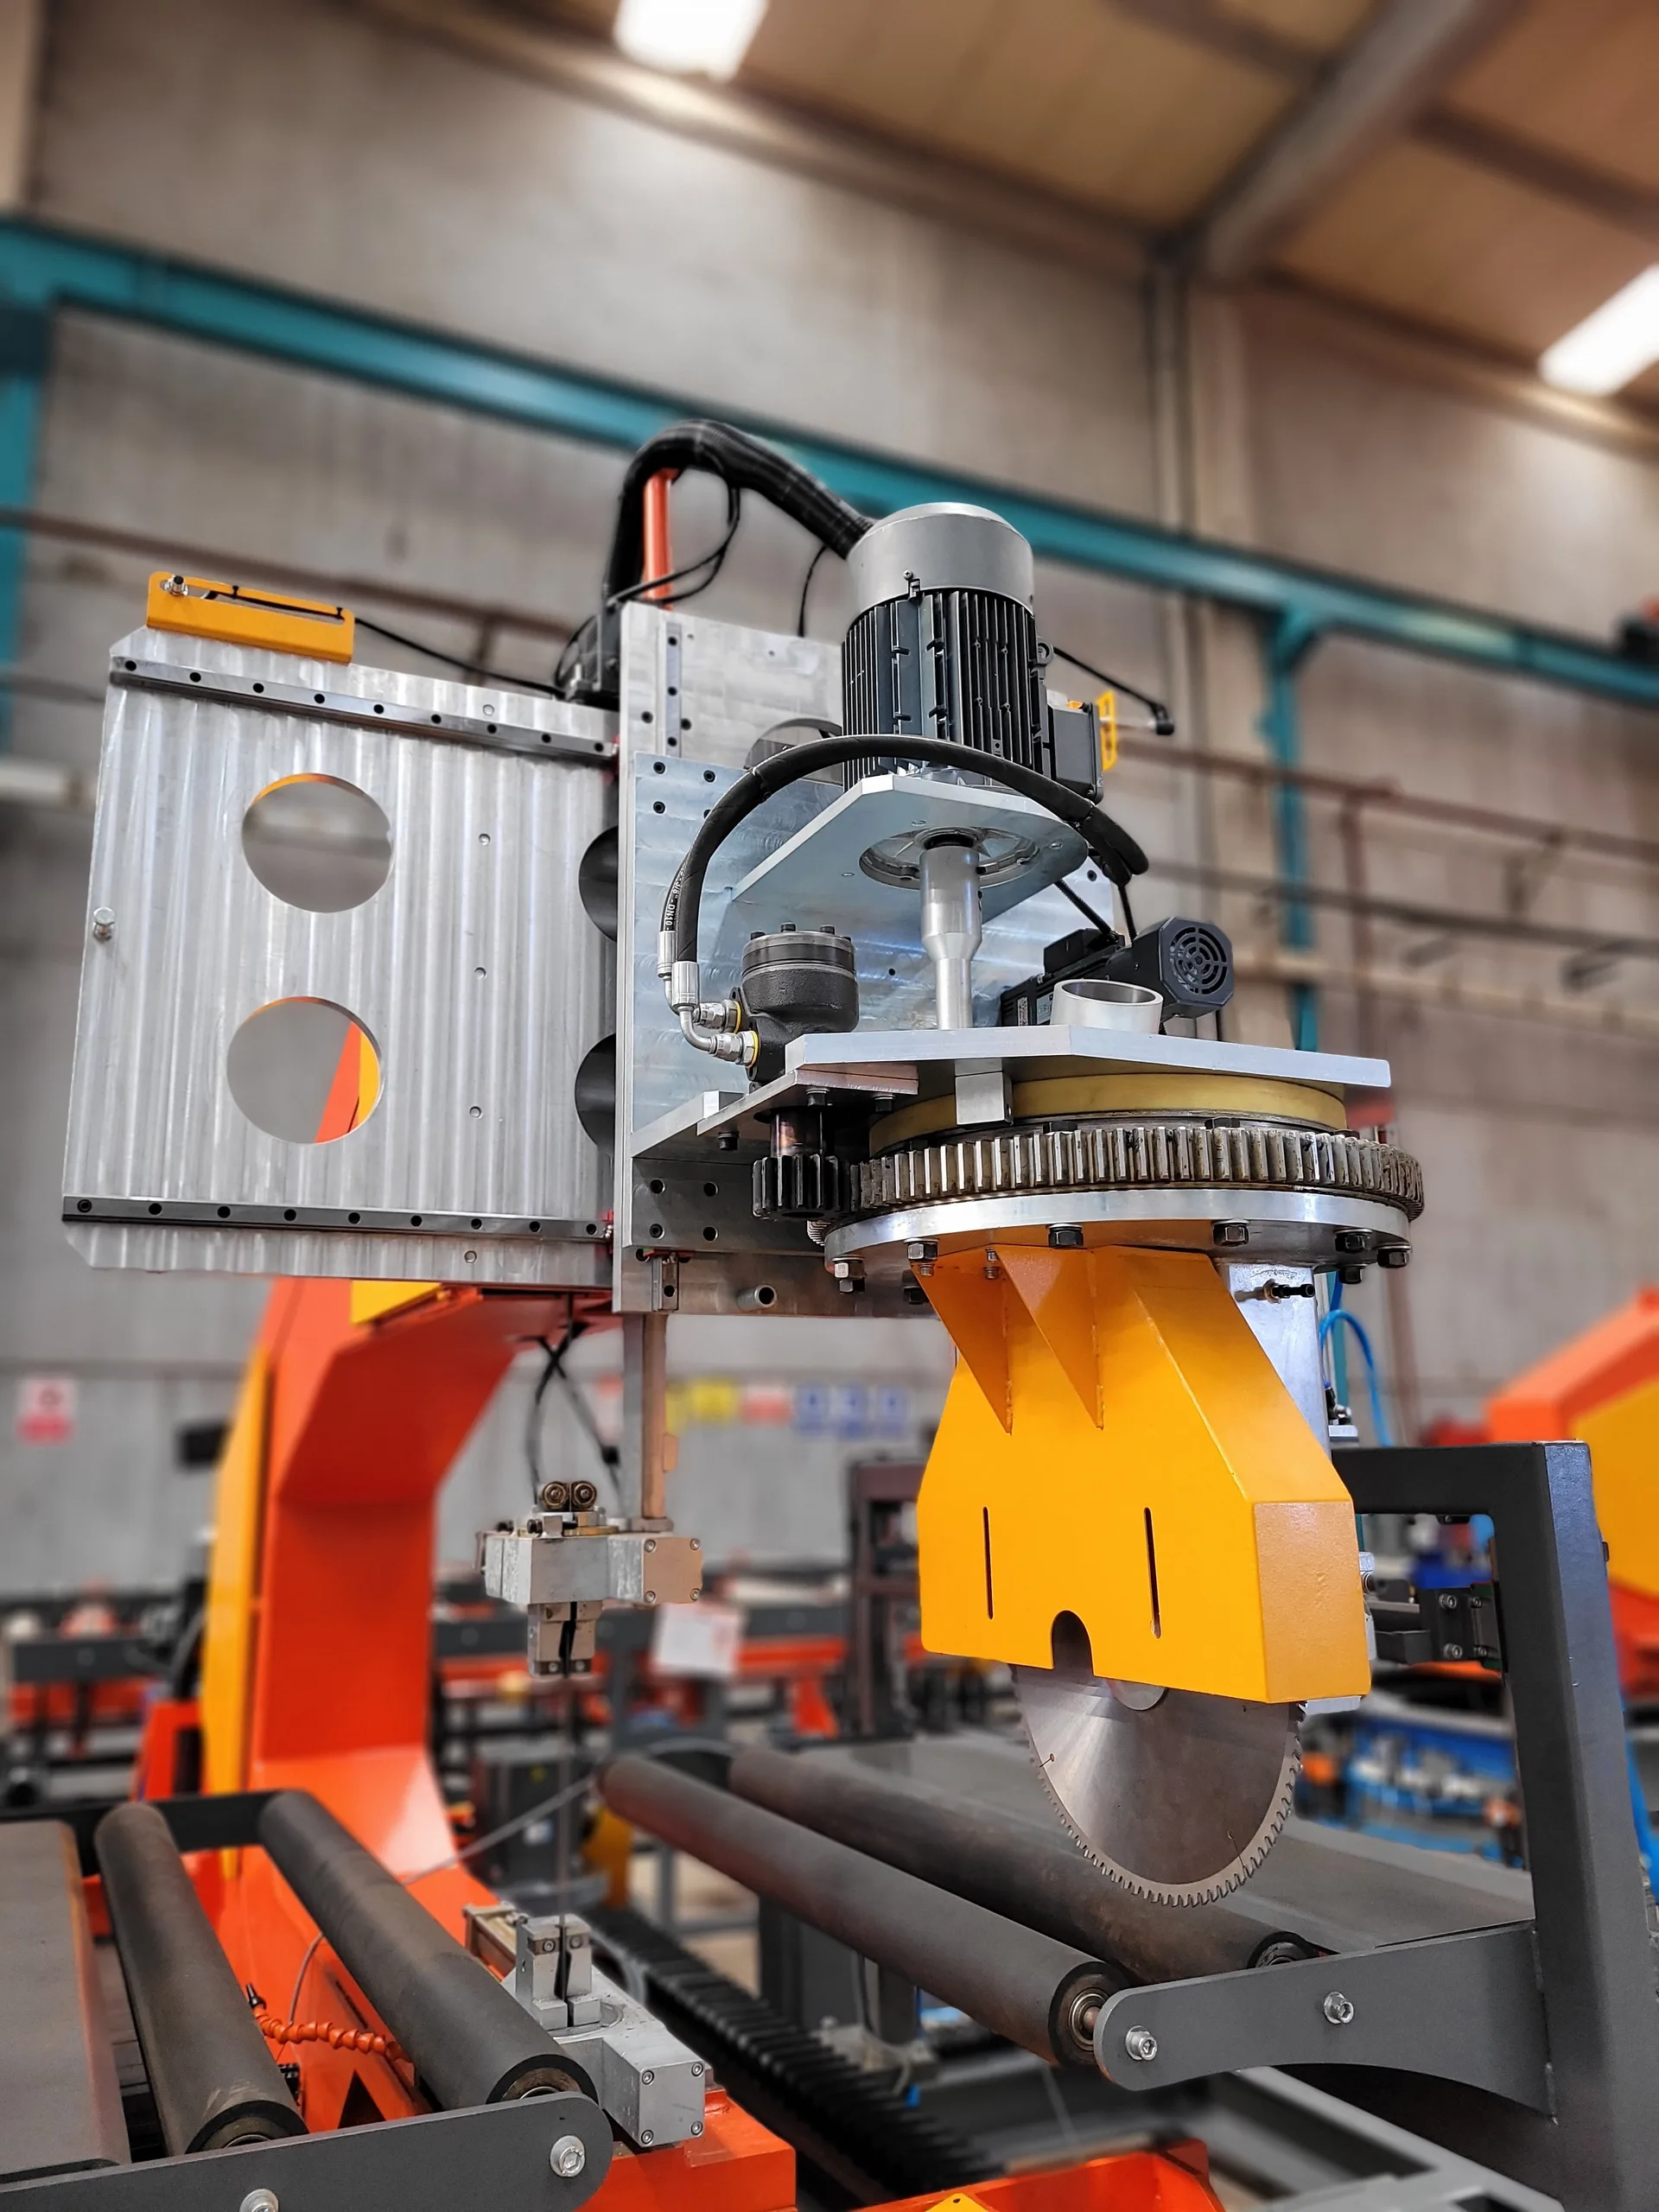
7. Нарезка (Дисковая Пила)
- Скорость нарезки синхронизирована со скоростью передвижения панели.
- Данный режущий блок имеет ручное и автоматическое управление.
- Если смотреть со стороны производства, системы установлены сзади, а пильный блок расположен с правой стороны
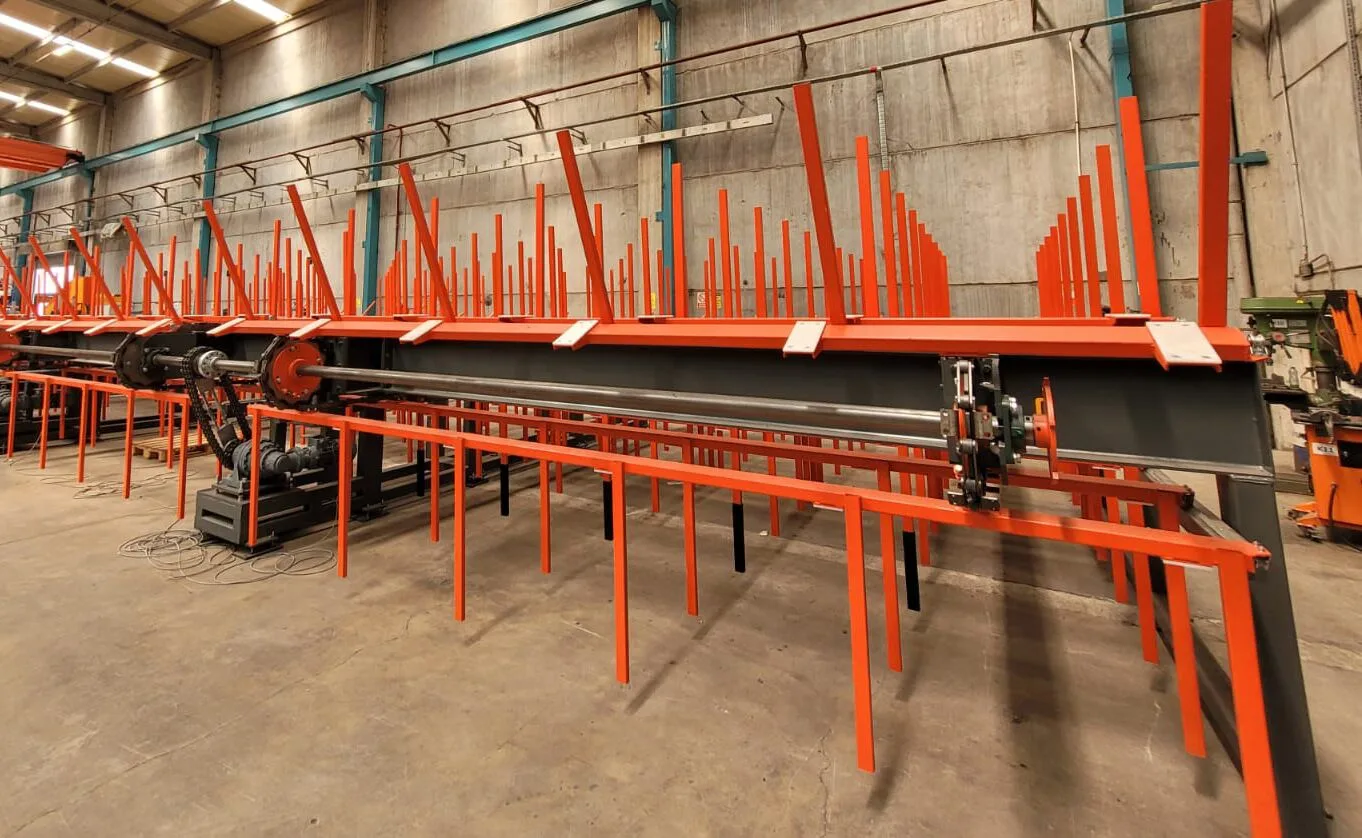
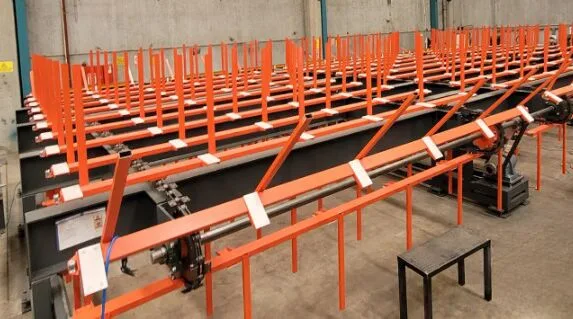
8. Охлаждение
-
Во время производства панелей PIR и PU в результате химических реакций в зависимости от толщины панелей будет выделяться тепло.
-
В случае PIR и более толстых полиуретановых панелей, во избежание дефектов, продукцию необходимо охладить до комнатной температуры.
-
Охлаждающее устройство спроектировано таким образом, что панели перехватываются после нарезки и задерживаются перед отправкой на укладку и упаковку. Скорость охлаждения может быть отрегулирована по мере необходимости.
-
-
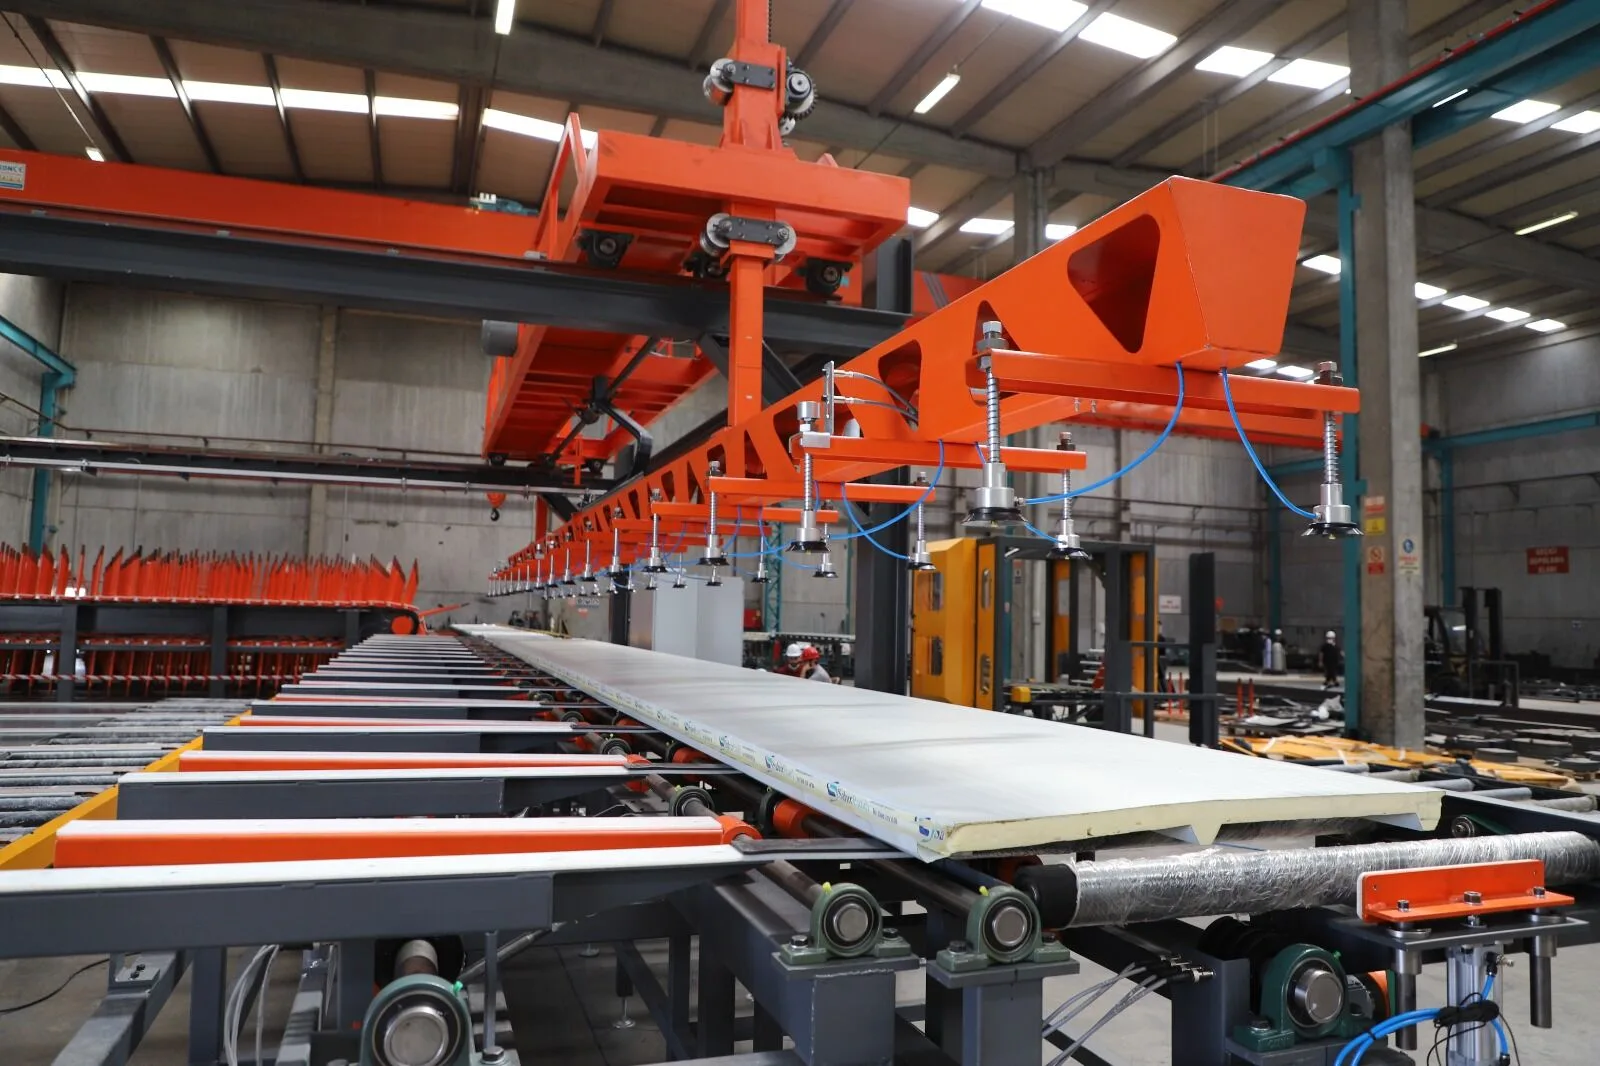
9. Укладчик (Типа Подъемника)
-
Данный процесс был спроектирован для эффективной укладки готовых панелей со скоростью равной скорости производства.
-
Очень важно, чтобы скорость укладки панелей была не ниже скорости производства.
-
Возможна укладка панелей автоматическим или ручным способом.
-
-
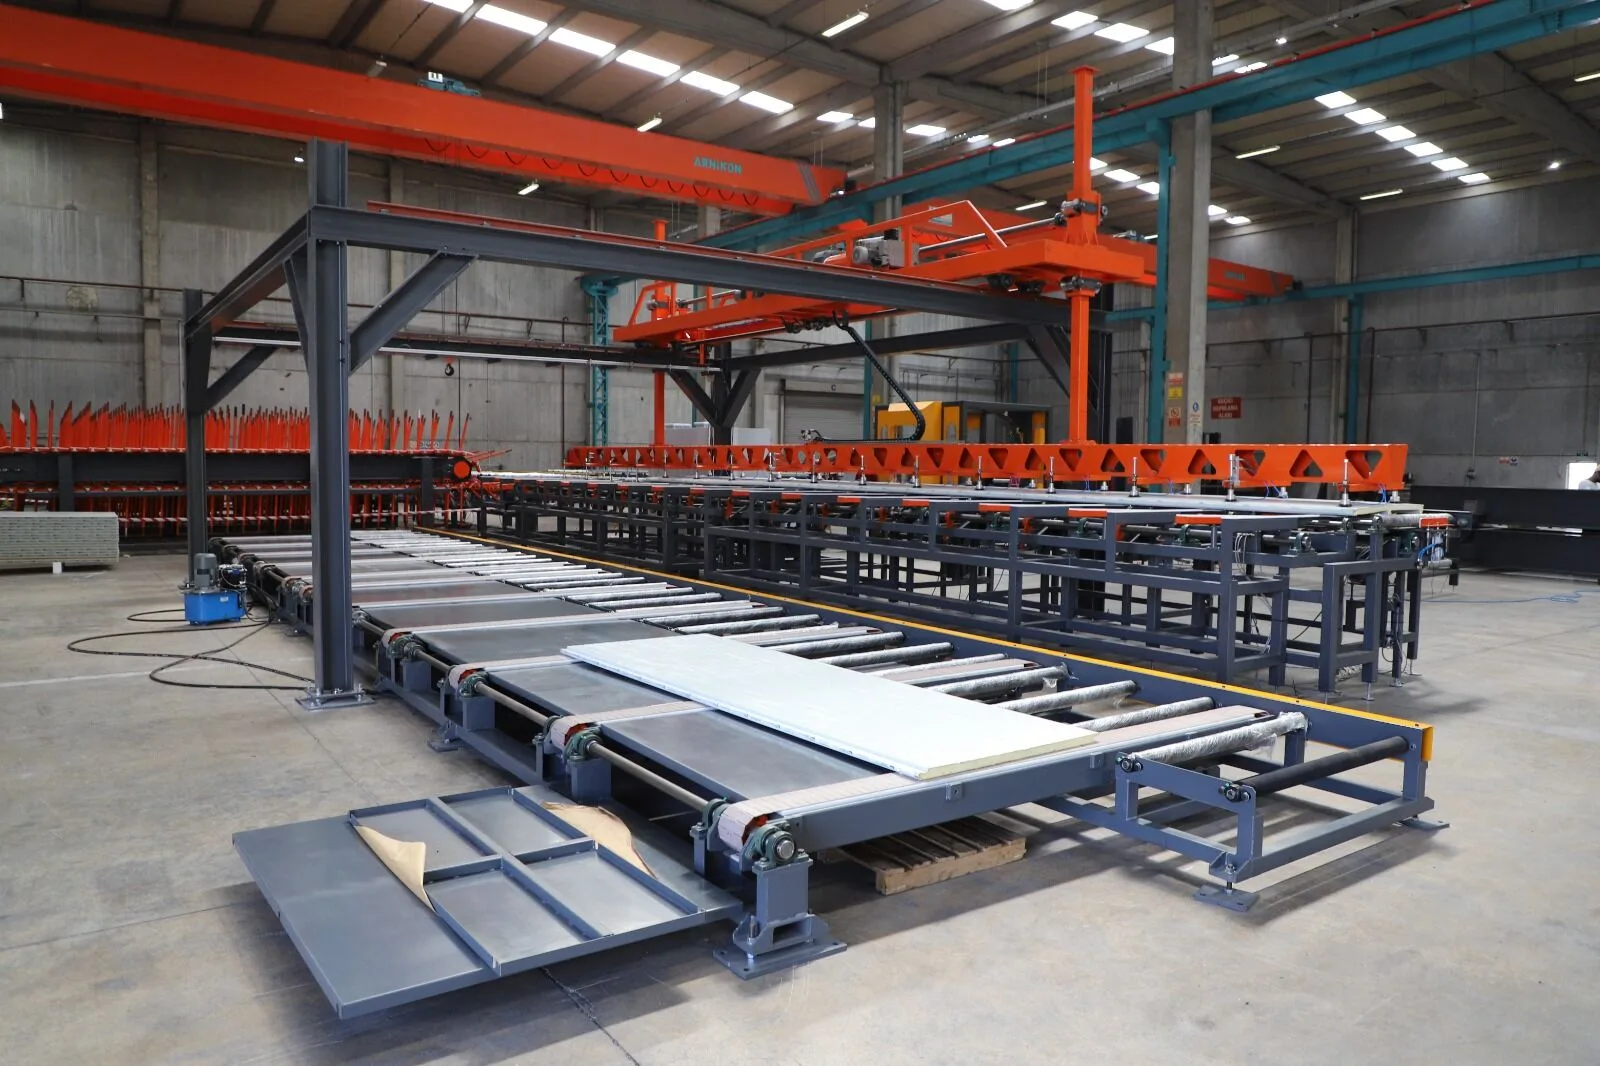
10. Упаковка (ПВХ Обертывание)
Этот процесс был спроектирован для безупречной упаковки панелей пленкой ПВХ перед окончательной отгрузкой.
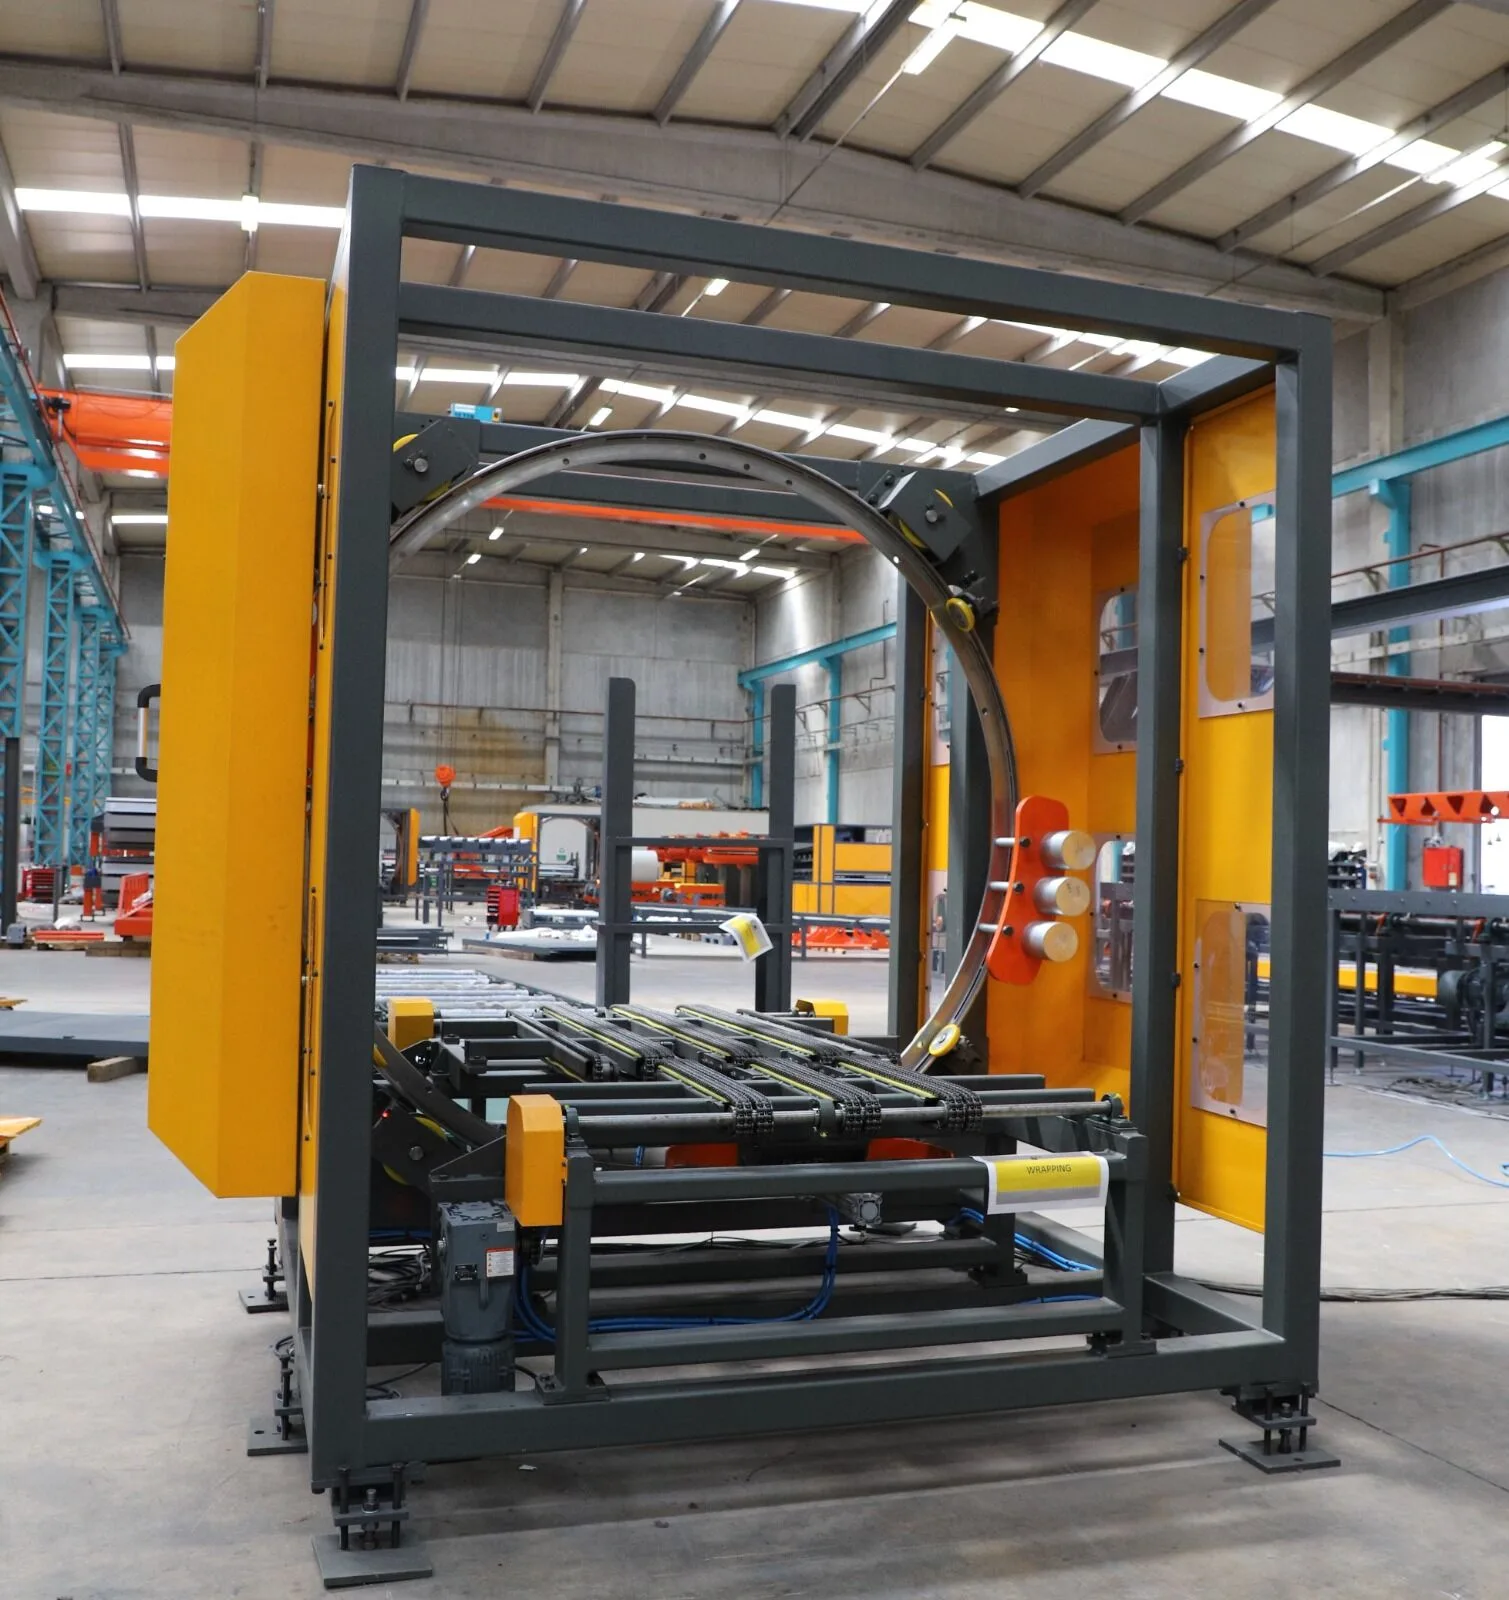
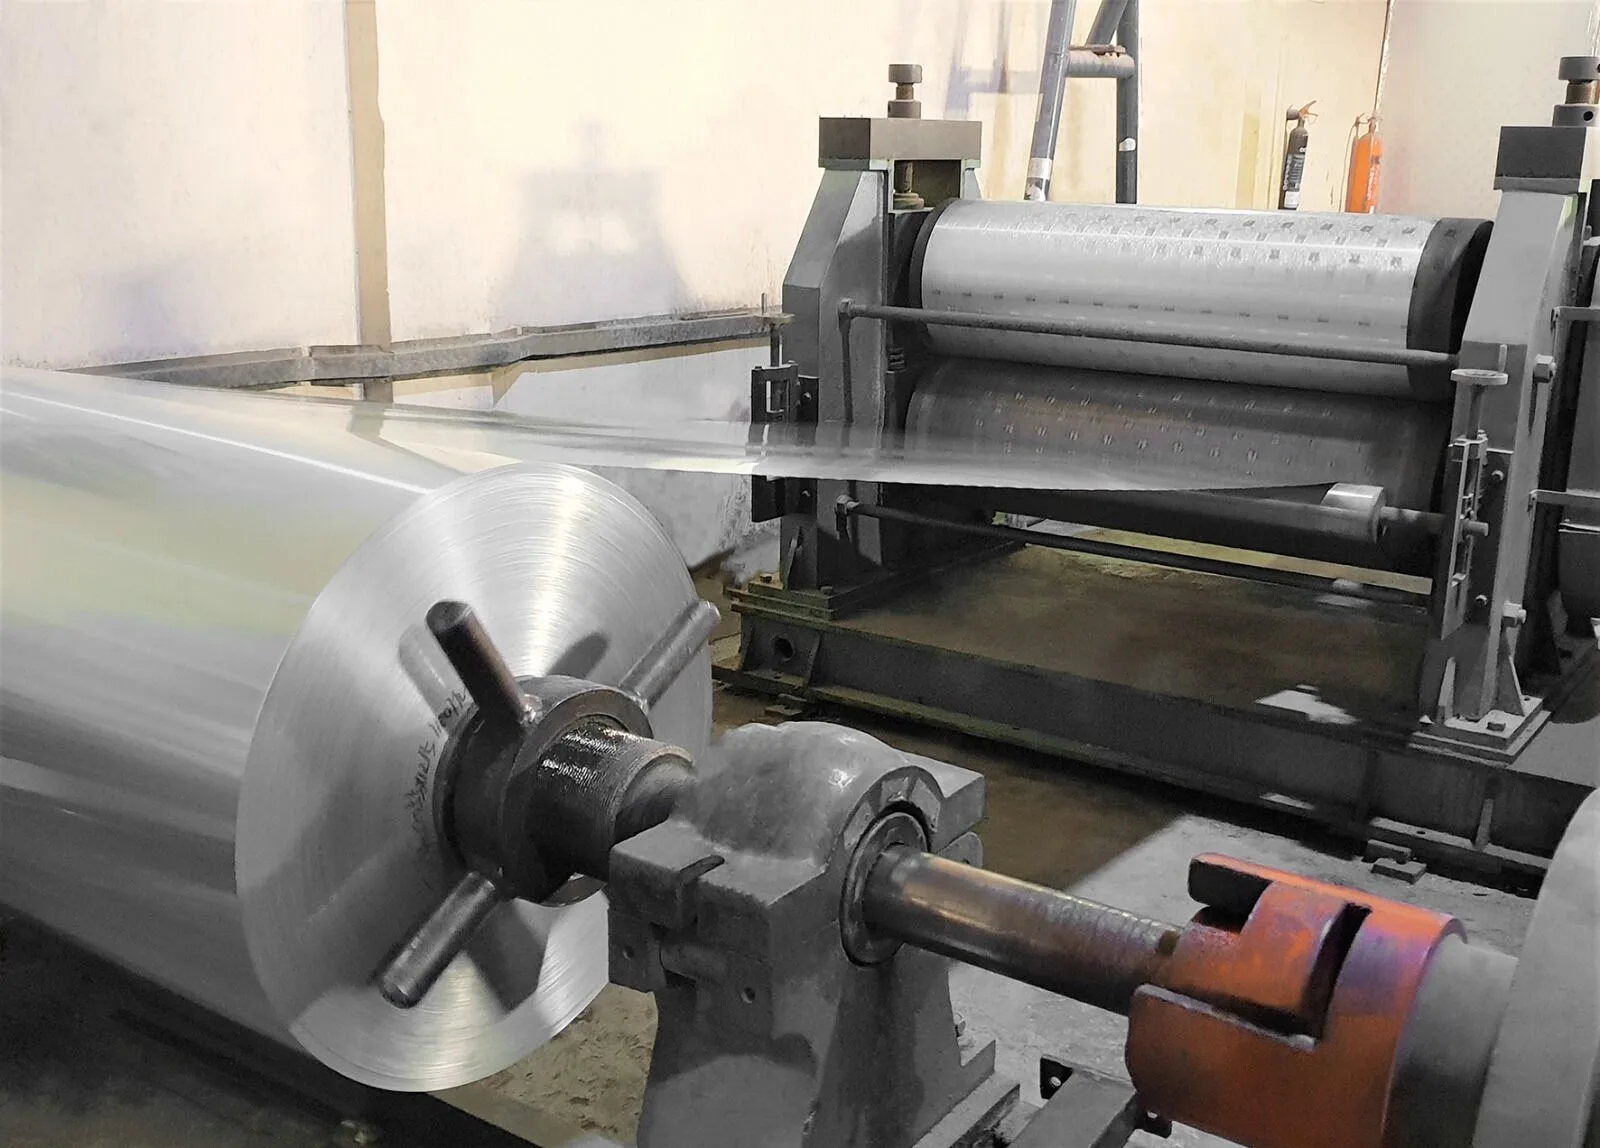
12. Станок для Тиснения Алюминиевой Фольги
Данный станок разработан для тиснения алюминиевой фольги не толще 0,1 мм. Не рекомендуется использование алюминиевой фольги или других материалов толще, чем 0,2 мм.
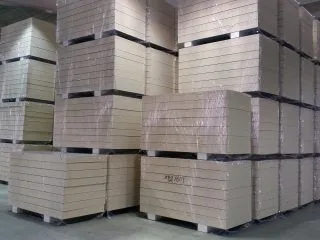
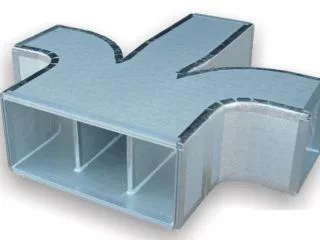
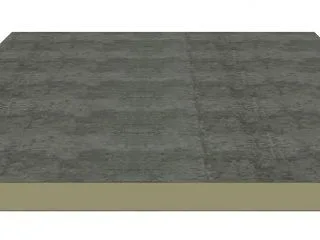
ПУ Доска
Подготовьтесь к обсуждению.
Полезное предложение начинается с вашего продукта, вашей площадки и чётко согласованного объёма.
Материалы
Материалы облицовки, химическая система наполнителя и назначение.
Плита и объём выпуска
Требуемые размеры, ассортимент продукции и целевой объём производства.
Границы проекта
Новая линия или существующее оборудование, точки сопряжения на площадке и требования к приёмке.