Rivestimento flessibile (PU, PIR, fenolico, Pannello di bordo)
Il rivestimento cambia.
Le domande si fanno specifiche.
Una linea che produce lastre isolanti rigide: un’anima in schiuma PU, PIR o fenolica tra due rivestimenti flessibili anziché lamiere metalliche. È destinata ai produttori di lastre isolanti e alle aziende che intendono diventarlo.
Esplorate un percorso per la produzione di lastre partendo dai materiali di rivestimento, dalla chimica dell’anima e dalla struttura prevista per la lastra.
La configurazione e l’idoneità vengono confermate attraverso una verifica ingegneristica.
PARTE DELLA GAMMA FINEAGLES PUBBLICATA
Prima il prodotto.
Poi la configurazione.
Descrivete ciò che volete produrre. La scelta dei macchinari e l’idoneità all’applicazione potranno poi essere valutate sulla base di un brief chiaro.
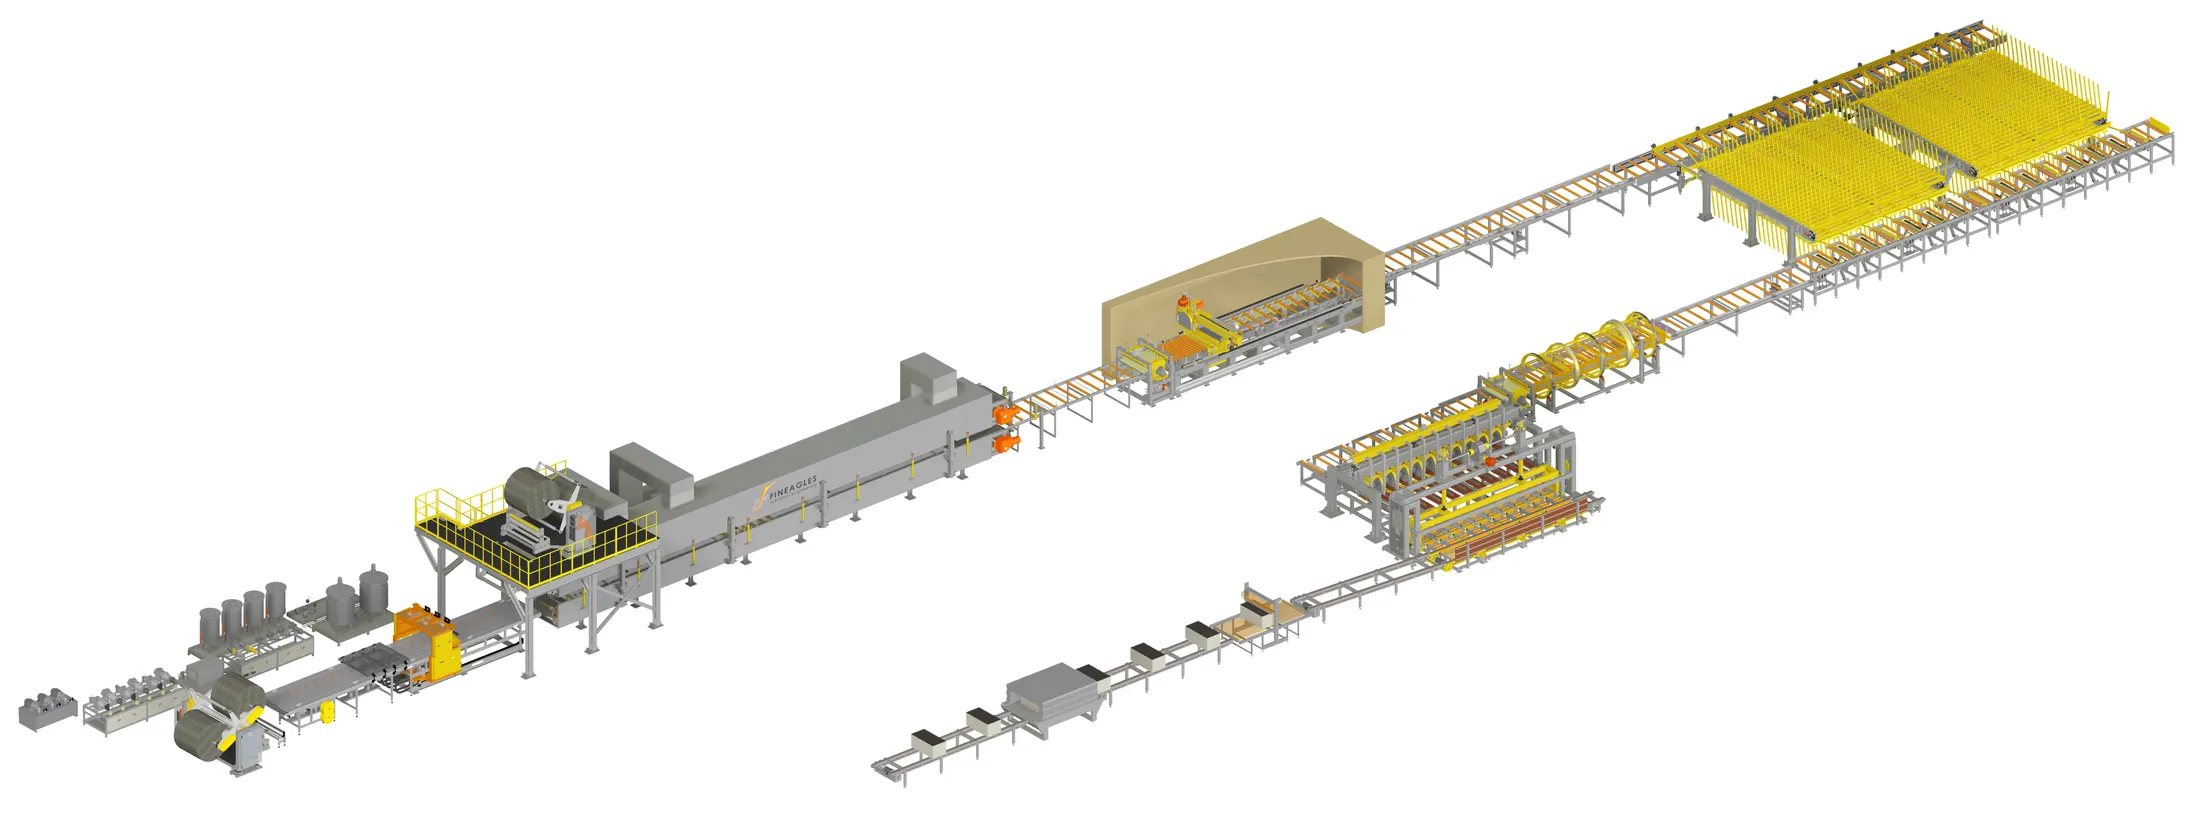
L’illustrazione del costruttore mostra il concetto della linea completa. Non è una fotografia di una linea installata né una configurazione di progetto approvata.
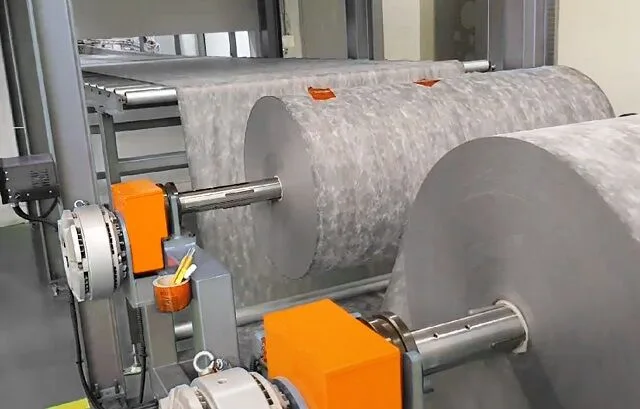
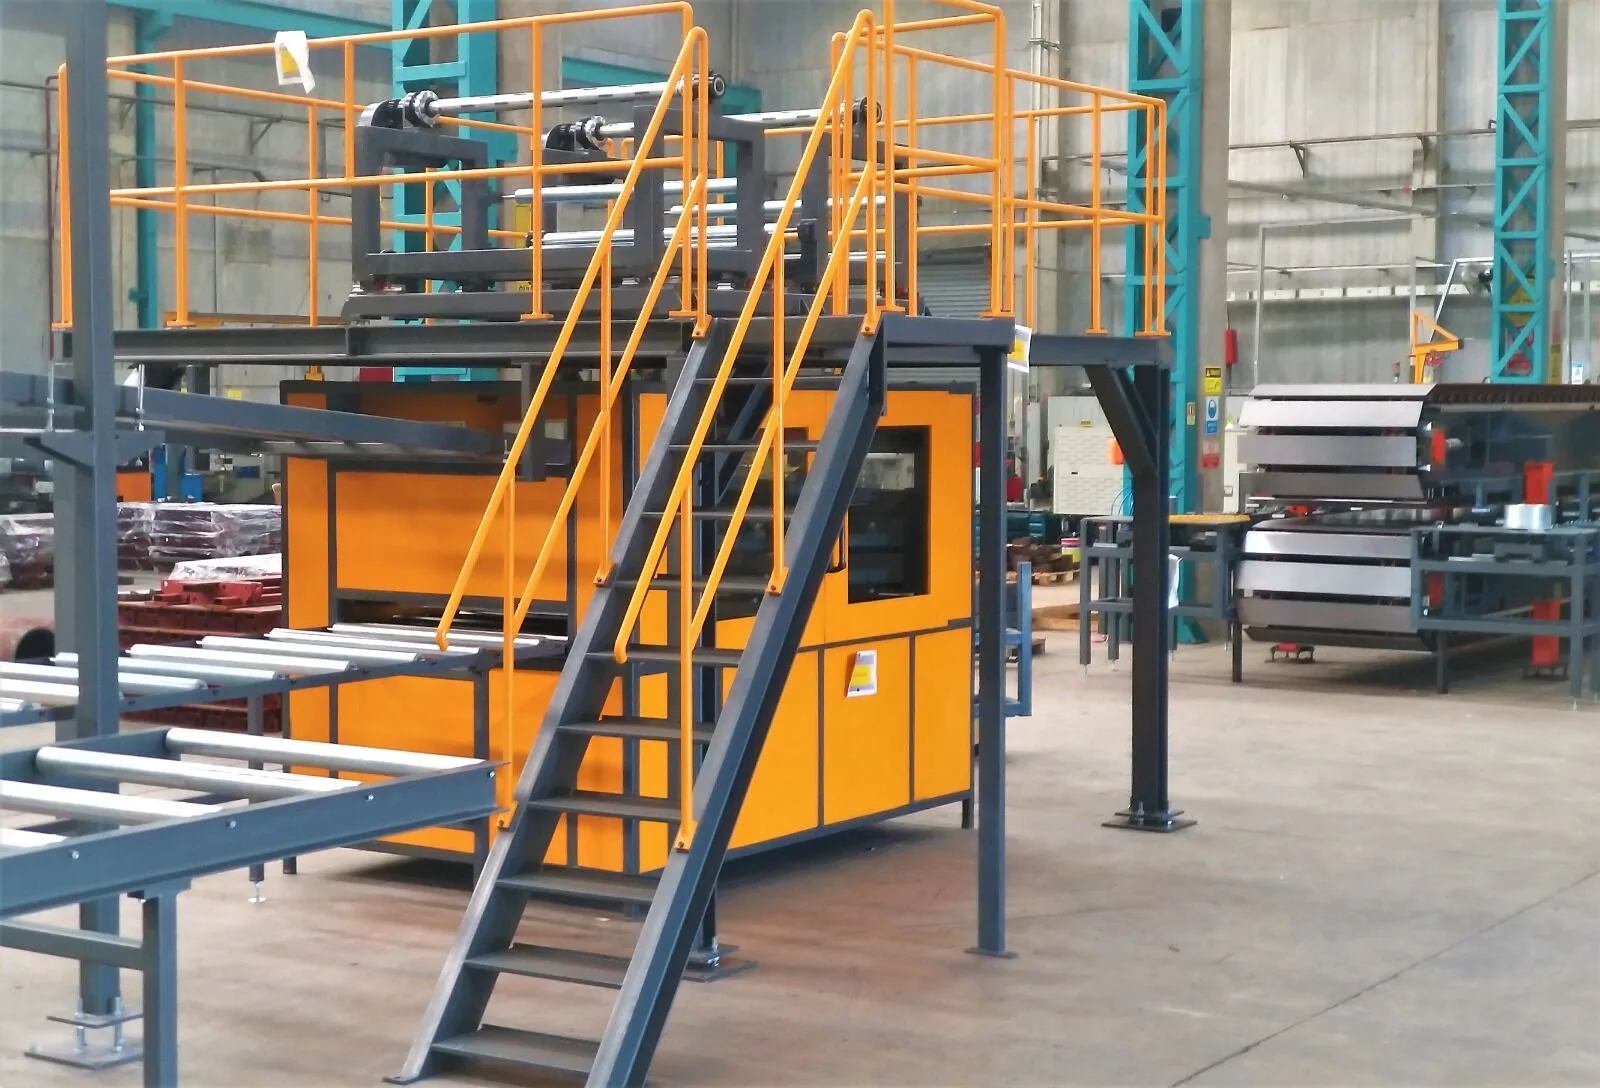
1. Sistema Uncoiler
Uncoiler non è un tipo di disco, e ne sono installati due nella parte superiore e due nella parte inferiore separatamente.
Composto da: Uncoiler, unità di trazione automatica, unità di centraggio automatico
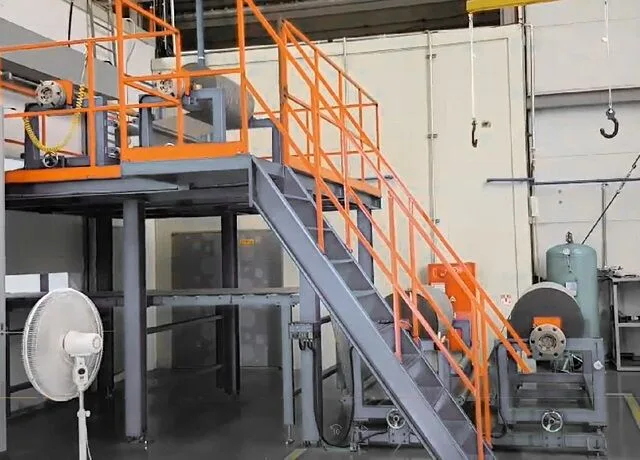
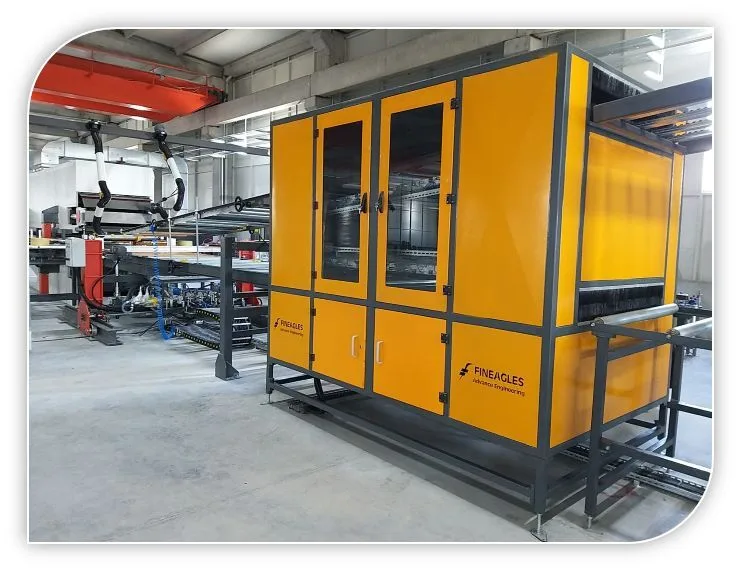
2. Preriscaldamento
-
Il Materiale PU è prodotto dal tubo di uscita della testa di miscelazione sullo strato rivolto in basso mentre si muove in senso trasversale lungo il Foaming Portal (rivestimento a Gantry).
-
-
3. Iniettore PU
-
Il Materiale PU viene scaricato dal tubo di uscita della testa di miscelazione sullo strato più basso rivolto verso l’alto mentre si muove trasversalmente lungo il Foaming Portal (Rivestimento a Gantry).
-
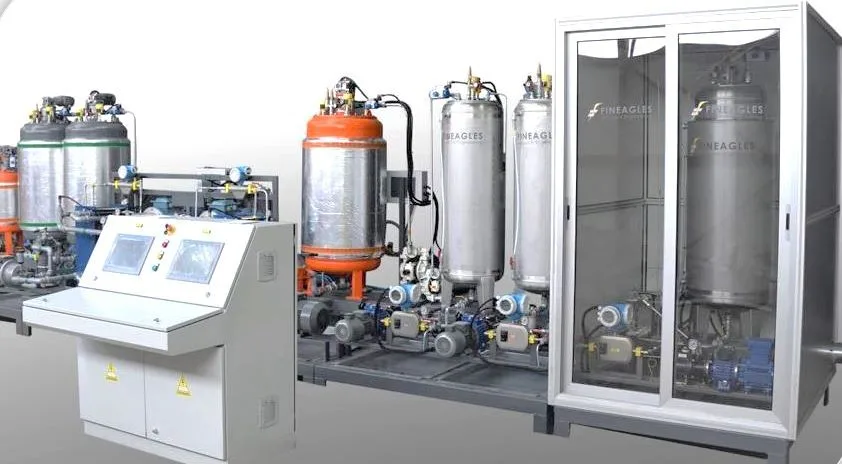
4 & 5. PU Metering & Foaming Portal
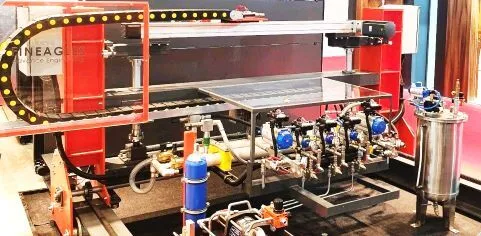
Il movimento oscillante della testa di miscelazione è essenziale per ottenere un’applicazione ottimale della miscela PUR sullo strato di rivestimento inferiore.La testa di miscelazione è azionata da un servomotore A.C e la sua cintura dentata consente un movimento di oscillazione libera programmabile lungo la larghezza totale del pannello.Il movimento del Foaming Portal non crea rumore.
6. Doppio Trasportatore E Riscaldamento
La miscela di componenti di schiuma PU applicata allo strato di rivestimento inferiore viene convogliata in un movimento di sincronizzazione con lo strato di rivestimento superiore lungo la cintura doppia per l’indurimento.Questa unità è un elemento cruciale e svolge un ruolo critico garantendo i più alti standard di qualità dei pannelli sandwich.Questa unità è costituita principalmente da un motore di guida, assi superiore e inferiore, un cilindro idraulico per contenere la pressione di salitaguida laterale e blocco laterale per evitare che la schiuma PUR fuoriesca dai lati.
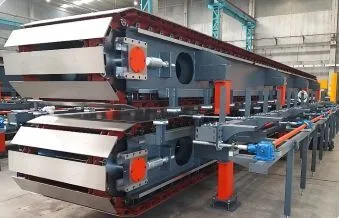
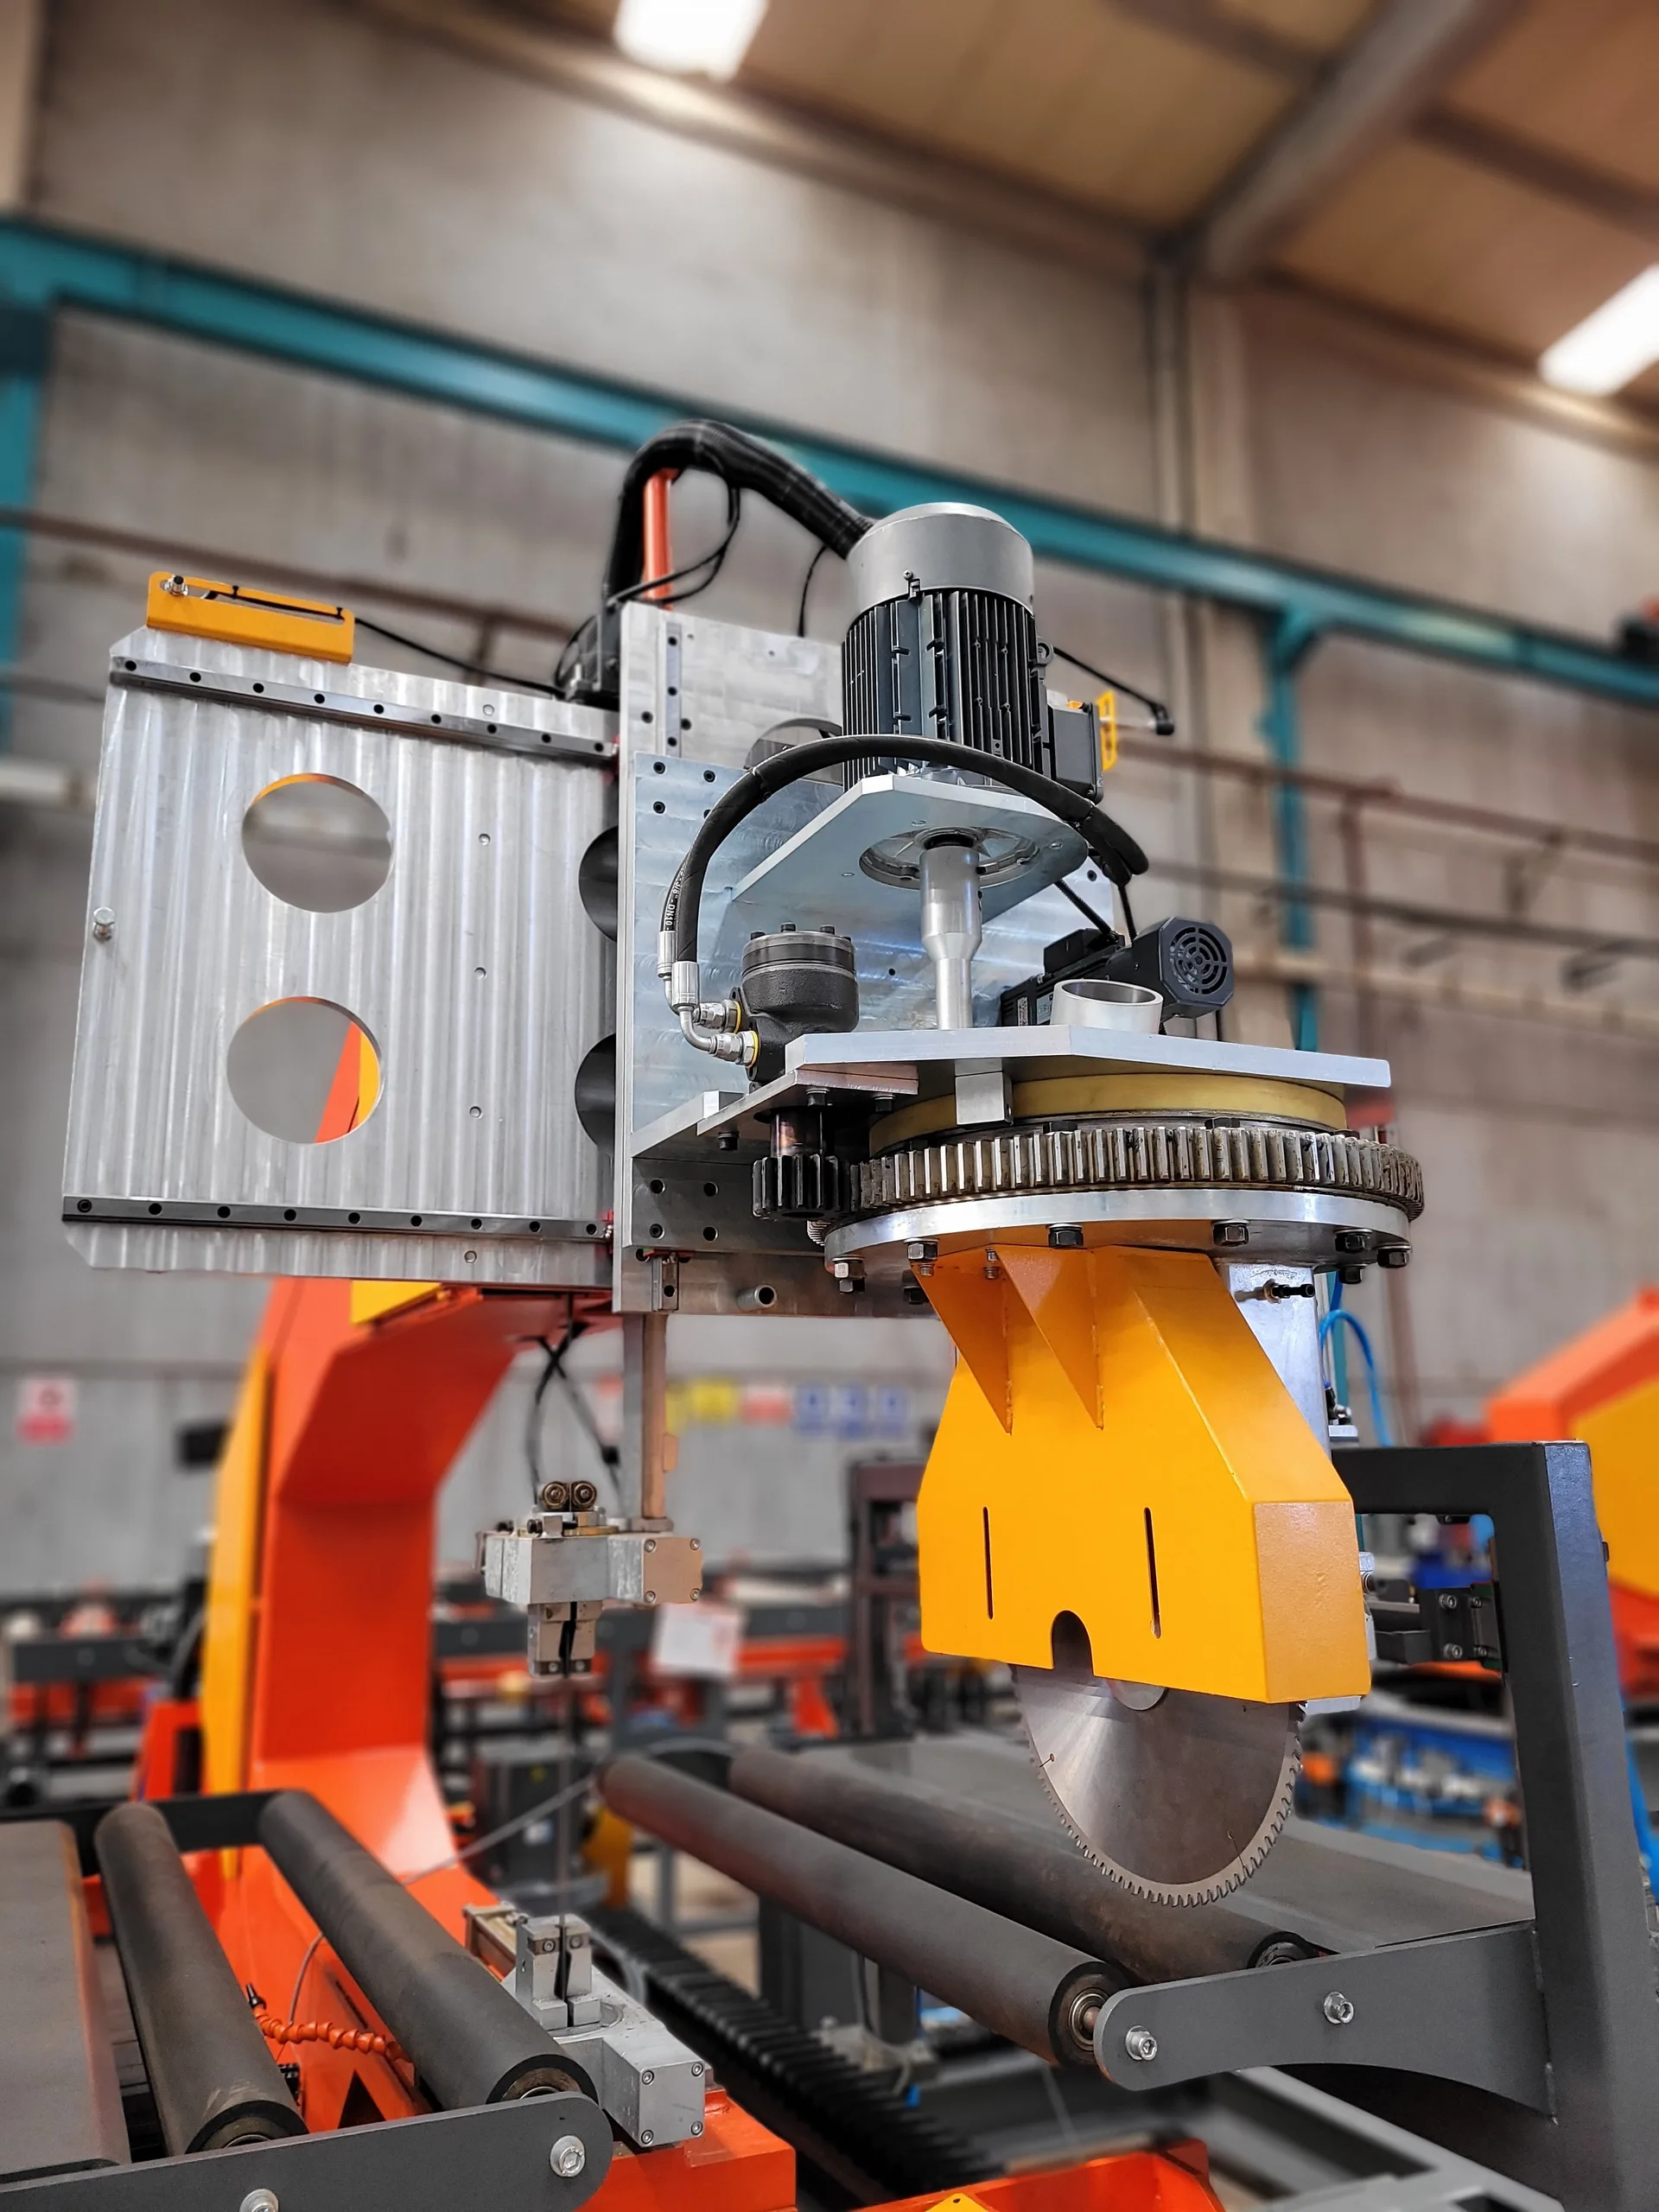
7. Taglio (Sega A Disco)
La velocità di taglio è esattamente sincronizzata con la velocità di trasmissione del pannello.Questa unità di taglio può essere azionata sia manualmente che automaticamente.Il girante è posto sul retro e l’unità di taglio è posizionata sul lato destro, visto dalla direzione di produzione.
8. Raffreddamento
Durante la produzione di pannelli PIR e PU a seconda dello spessore dei pannelli, il calore viene generato a causa di reazioni chimiche. Nel caso dei pannelli PIR e PU più spessi, i prodotti devono essere raffreddati a temperatura ambienteper evitare difetti nei prodotti finali. Il dispositivo di raffreddamento è progettato di modo da prendere i pannelli dopo il taglio eritardare il loro arrivo all’accatastamento e imballaggio. La velocità di raffreddamento può essere regolata come richiesto.
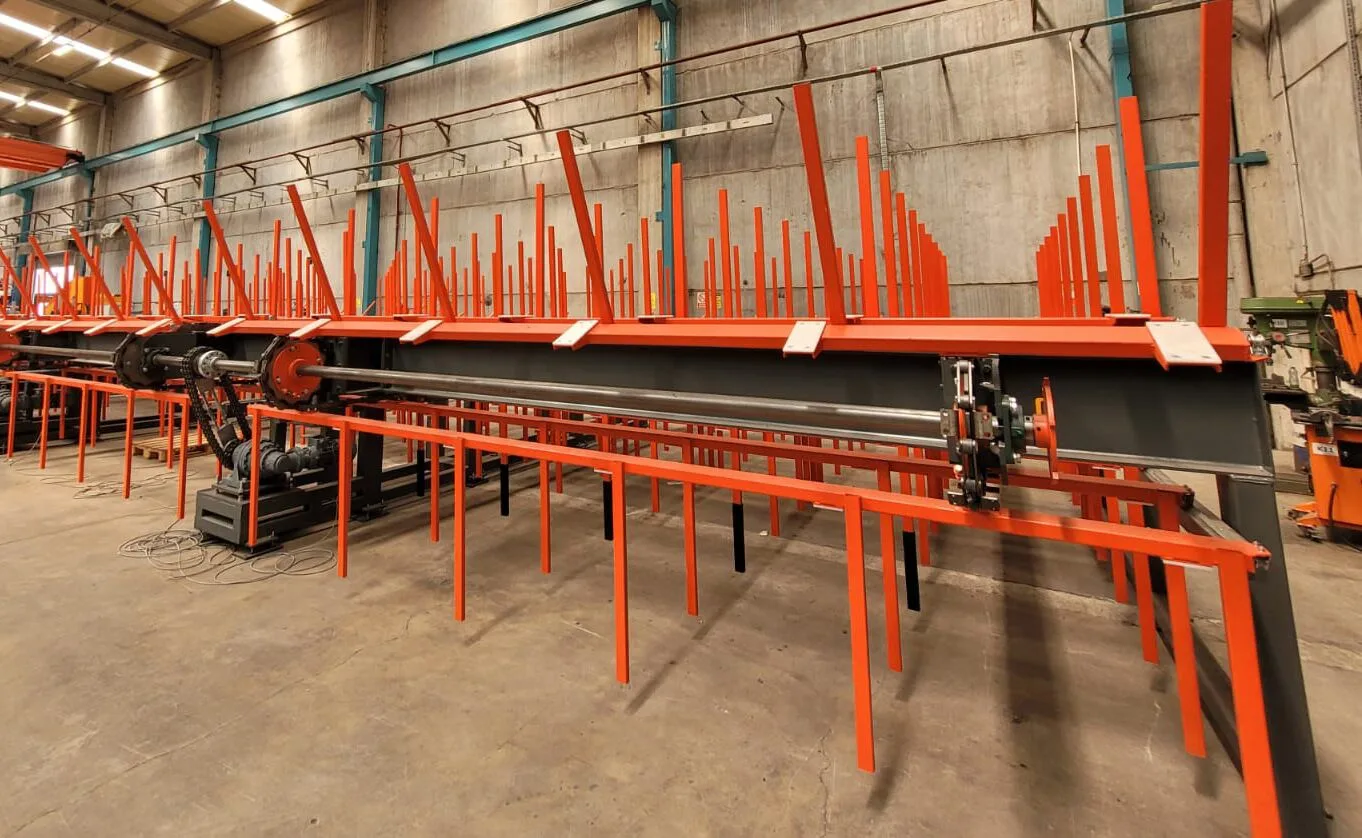
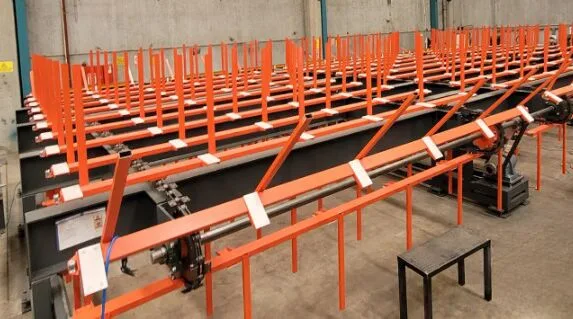
9. Impilatore (Tipo Di Ascensore)
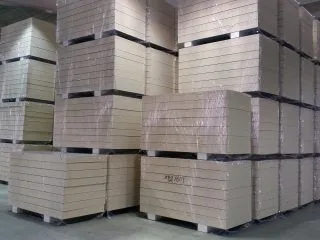
Questo processo è progettato per impilare i pannelli finiti in modo efficiente alla velocità di produzione.E’ molto importante che la velocità di impilamento non sia inferiore alla velocità di produzione del pannello.E’ possibile impilare pannelli automaticamente o manualmente.
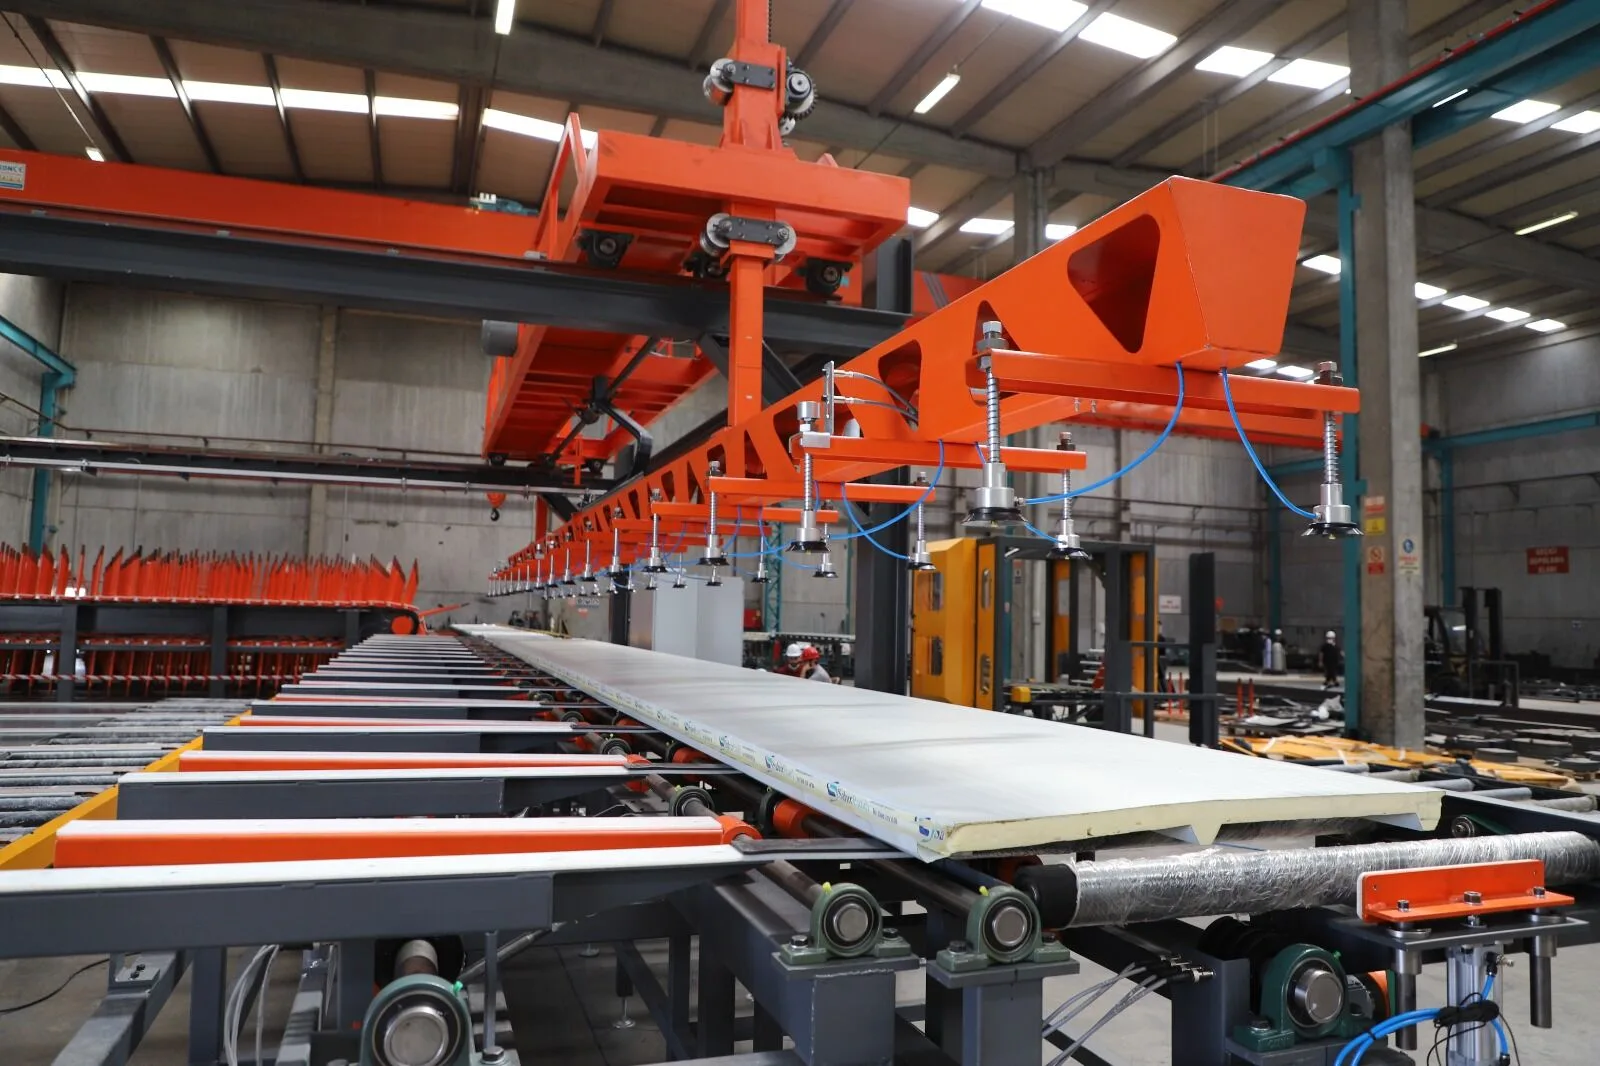
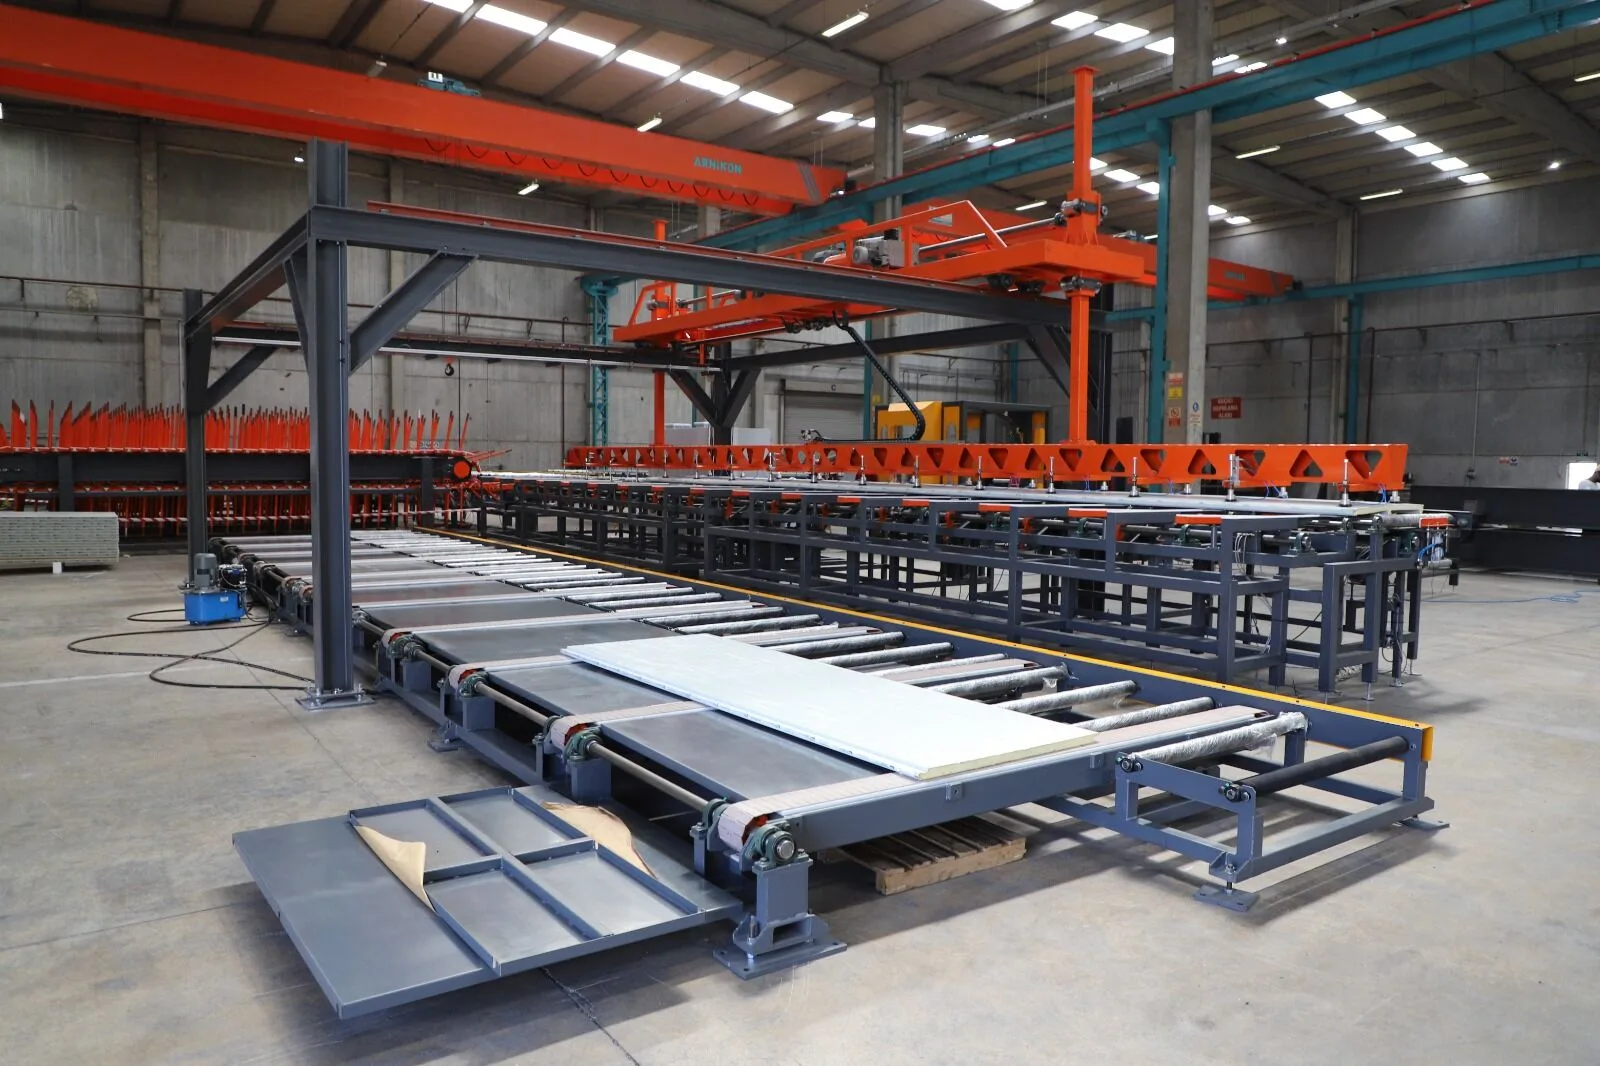
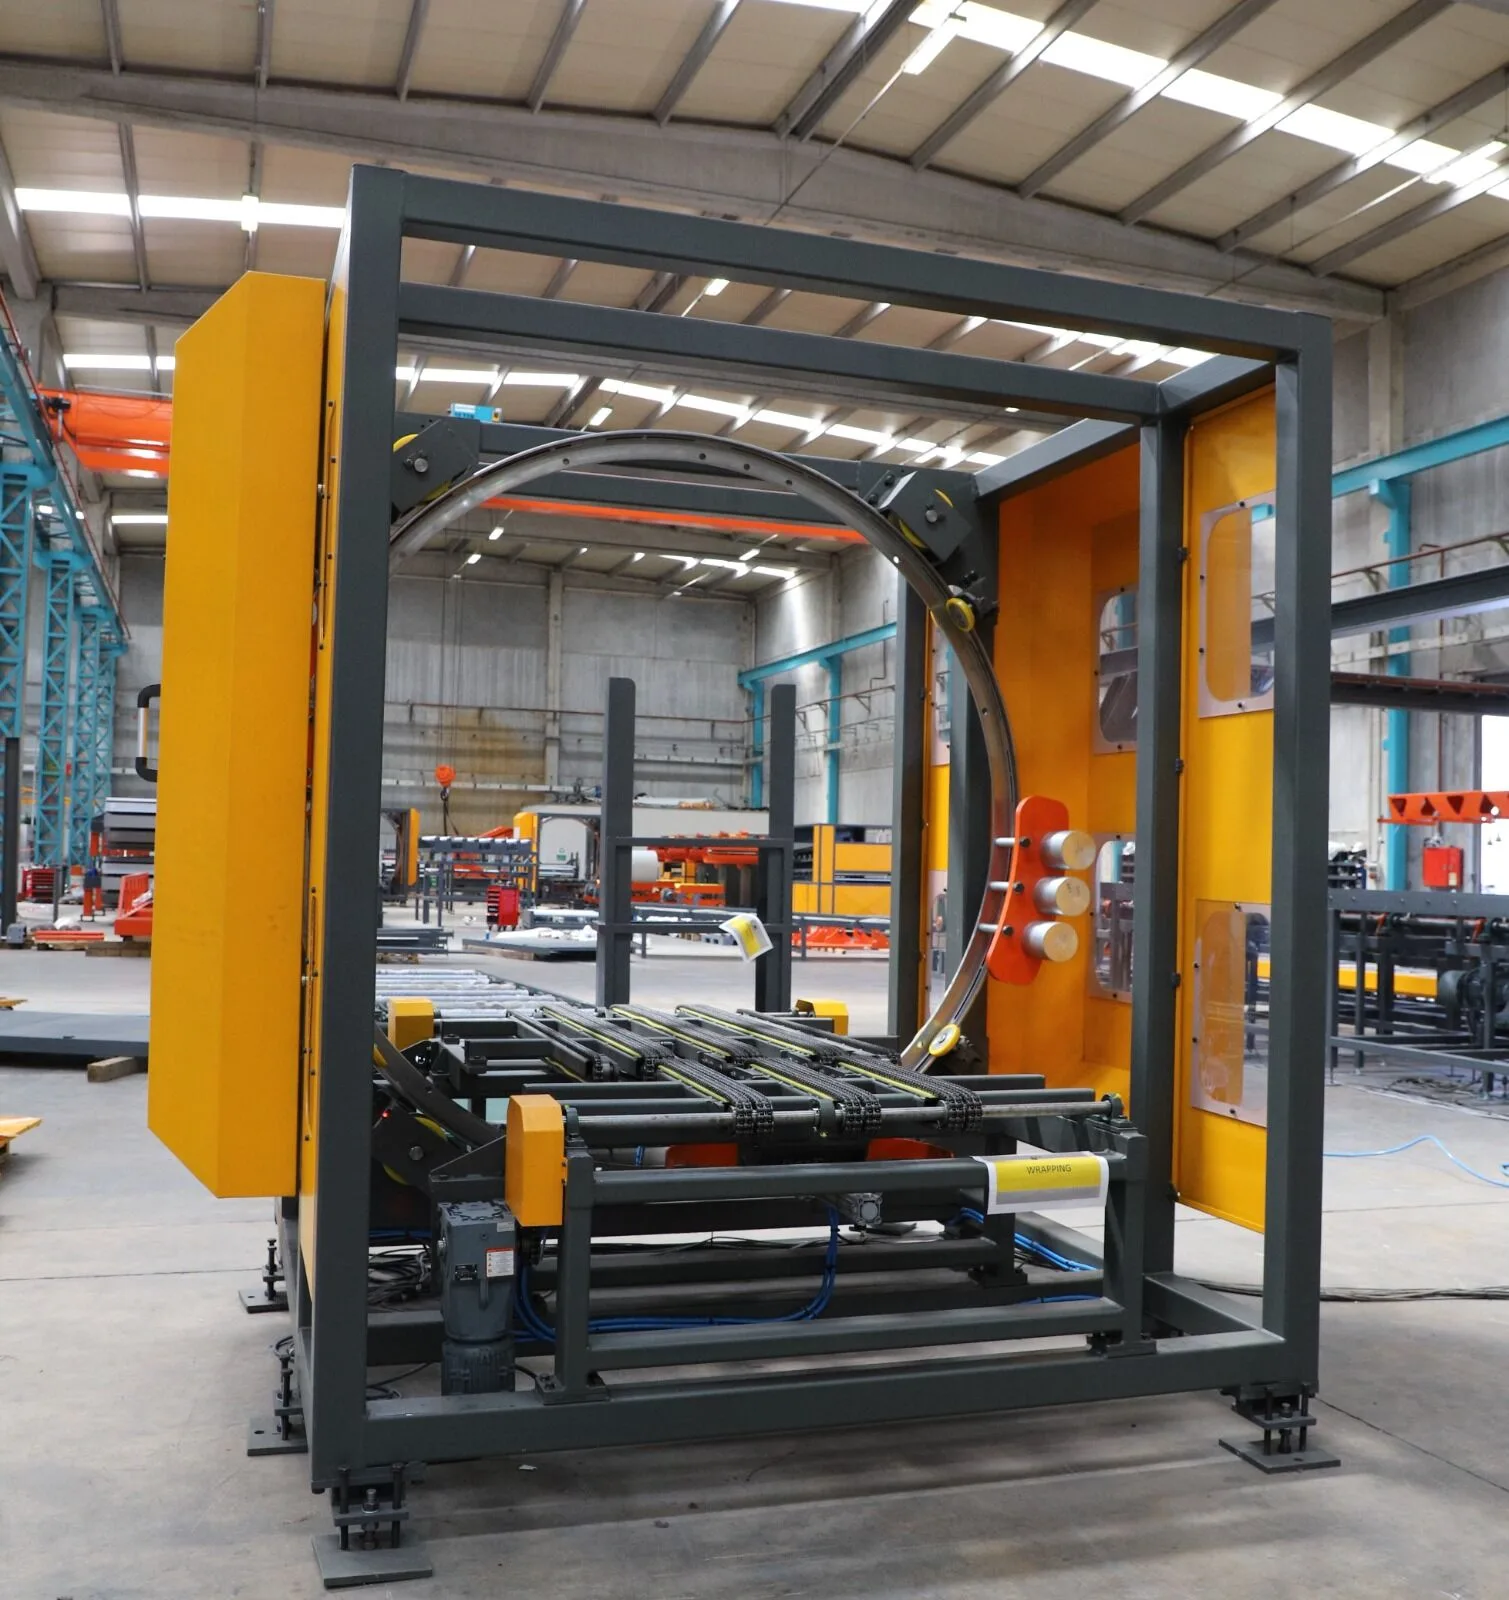
10. Imballaggio (Imballaggio in PVC))
Questo processo è stato progettato per confezionare il pannello bondless utilizzando avvolgimenti in PVC prima della consegna finale.
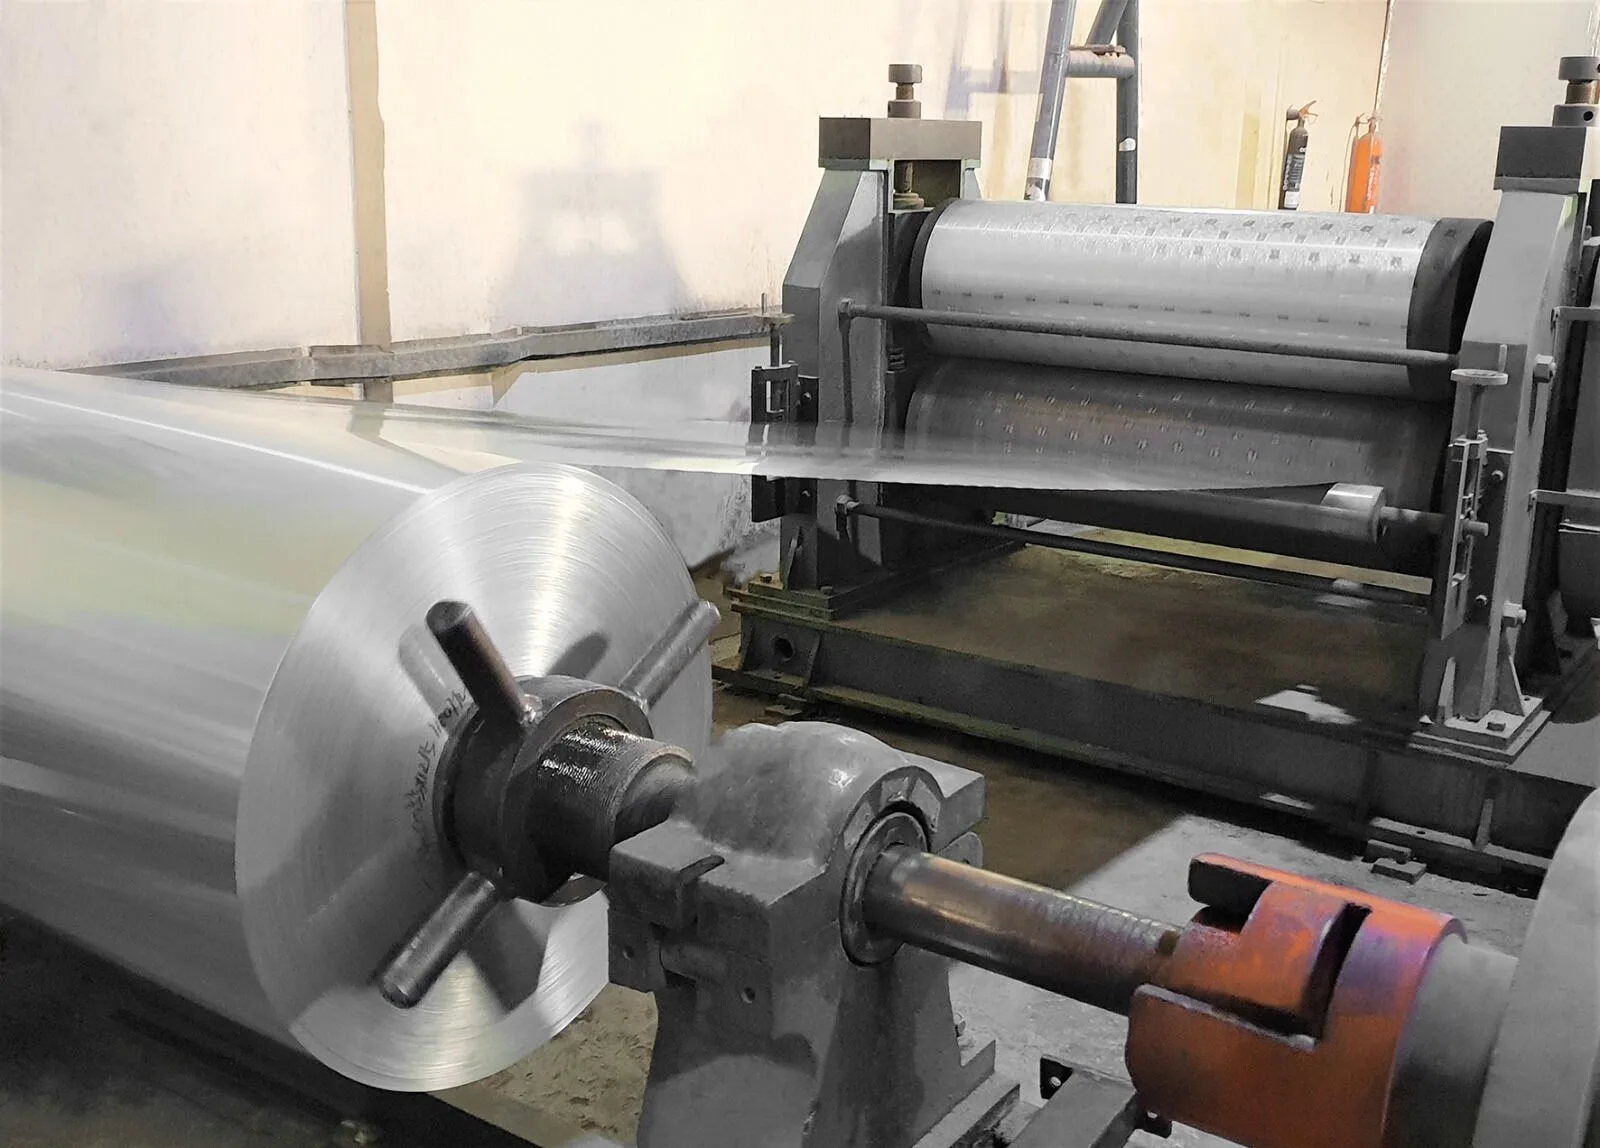
11. Macchina Goffratrice A Foglio Di Alluminio
Questa macchina è appositamente progettata per stampare fogli di alluminio con spessore inferiore a 0,1 mm. non è raccomandato l’ uso di fogli di alluminio o di altri materiali con spessore superiore a 0,2 mm.
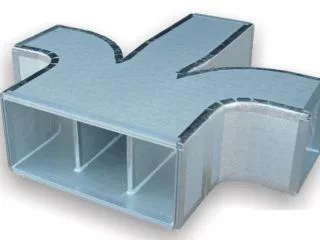
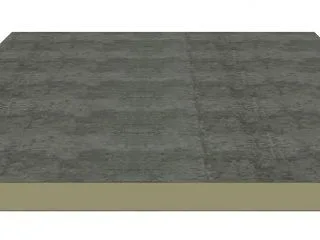
Assi PU
Preparate il confronto.
Una proposta utile parte dal vostro prodotto, dal vostro sito e da un ambito chiaramente concordato.
Materiali
Materiali di rivestimento, chimica dell’anima e applicazione prevista.
Lastra e produzione
Dimensioni richieste, mix di prodotti e obiettivo di produzione.
Confini del progetto
Linea nuova o macchinari esistenti, interfacce del sito e requisiti di accettazione.