الواجهة المرنة (البولي يوريثين، البولي إيزوسيانورات، فينول، لوح)
الكسوة تتغيّر.
والأسئلة تصبح أكثر تحديدًا.
خط ينتج ألواح العزل الصلبة: قلب من رغوة PU أو PIR أو الرغوة الفينولية بين كسوتين مرنتين بدلًا من الصفائح المعدنية. وهو موجّه لمنتجي ألواح العزل، وللشركات التي تخطّط لأن تصبح من منتجيها.
استكشف مسارًا لإنتاج ألواح العزل بدءًا من مواد الكسوة والتركيب الكيميائي للقلب وبنية اللوح المطلوبة.
يُؤكَّد التكوين والملاءمة عبر المراجعة الهندسية.
جزء من مجموعة FINEAGLES المنشورة
المنتج أولاً.
ثم التهيئة.
صِف ما تريد صنعه. عندئذ يمكن مراجعة اختيار المعدات وملاءمة التطبيق استنادًا إلى موجز واضح.
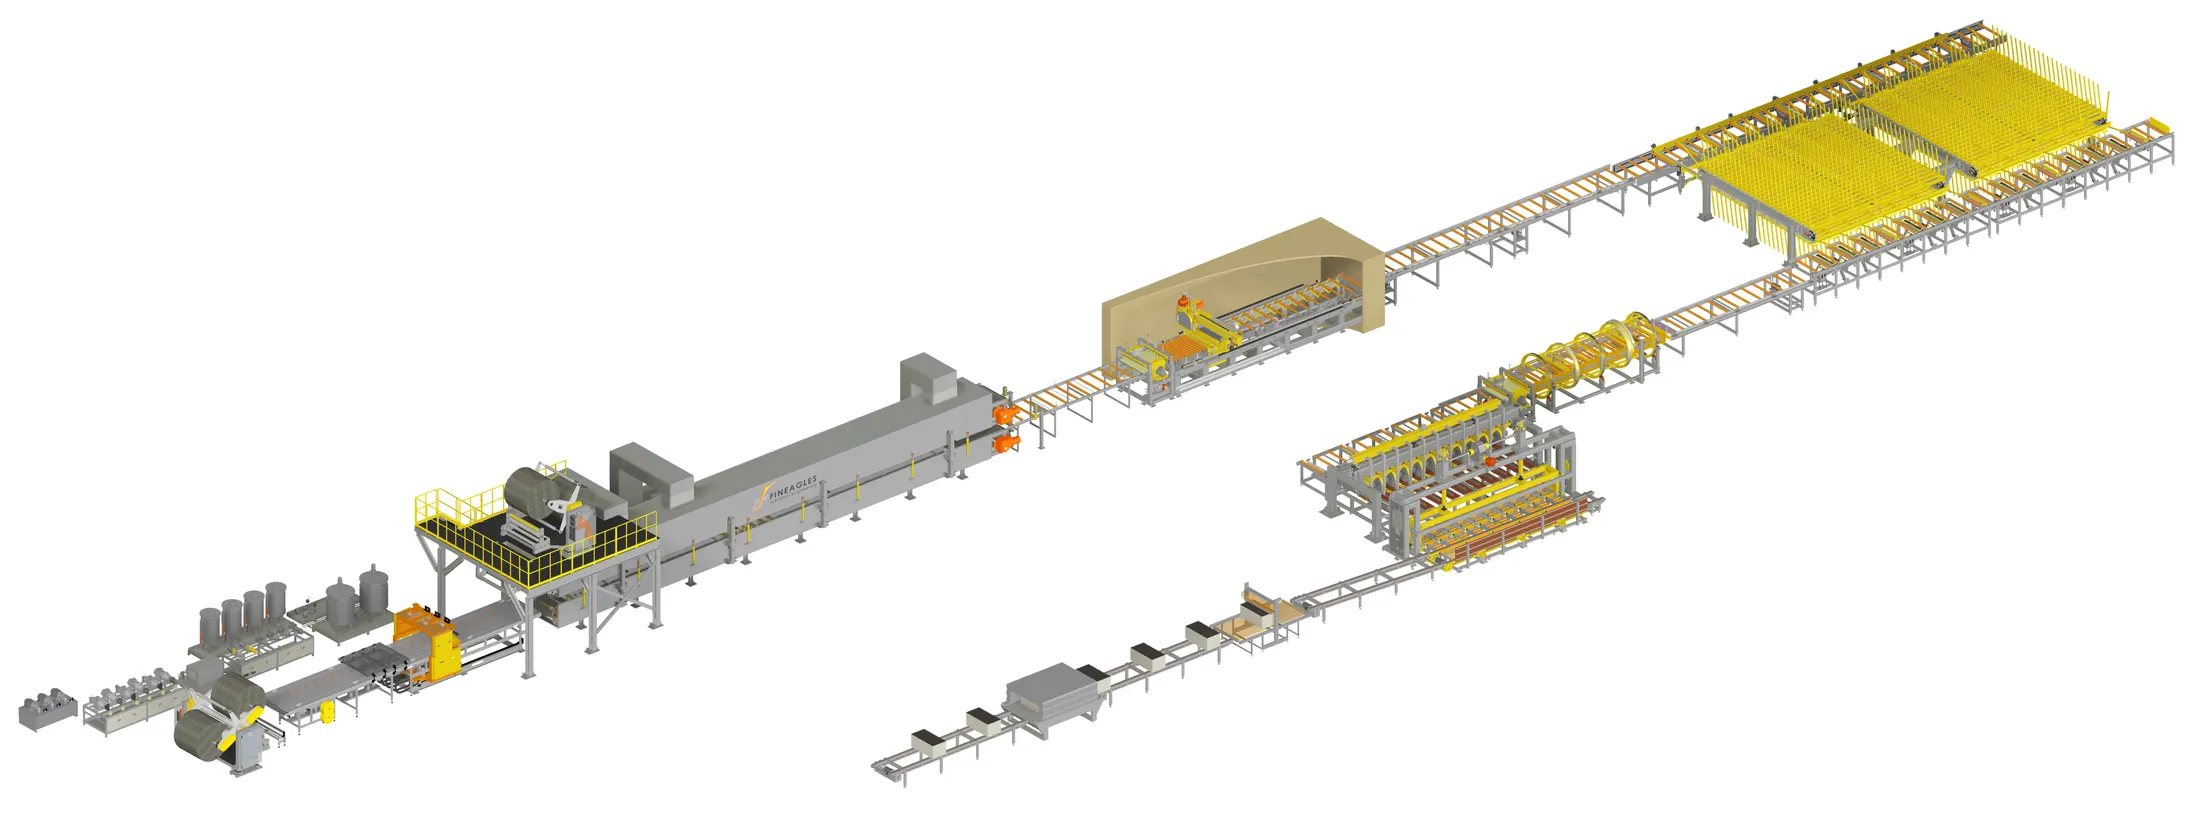
يعرض الرسم التوضيحي من الشركة المصنّعة تصوّر الخط الكامل. وهو ليس صورة فوتوغرافية لخط مركّب ولا تكوينًا معتمدًا لمشروع.
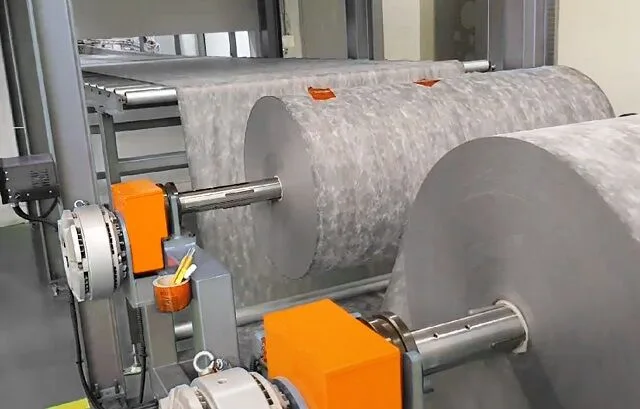
1. وحدة تبسيط اللفات
-
وحدة تبسيط اللفات ليس من نوع محرك الأقراص. يتم تثبيت اثنين في الجزء العلوي والجزء السفلي بشكل منفصل.
-
يتكون من: وحدة تبسيط اللفات، وحدة التوتر التلقائي ، وحدة التمركز التلقائي
-
-
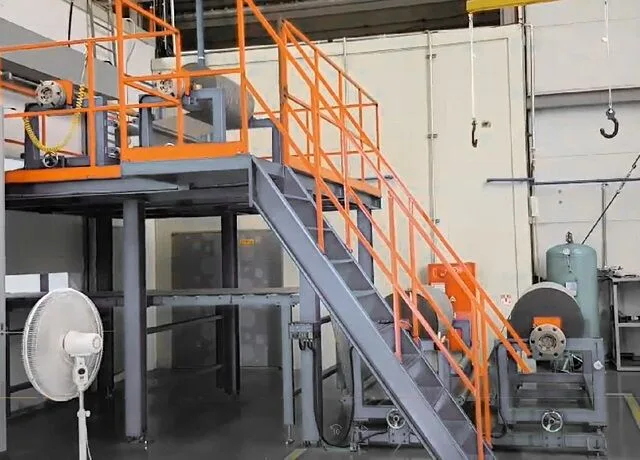
2. وحدة قبل التسخين
-
يتم إخراج مادة البولي يوريثين من أنبوب مخرج لرأس الخلط على الطبقة السفلية المواجهة أثناء التحرك بالعرض على طول بوابة الرغوة (جسر التغطية)
-
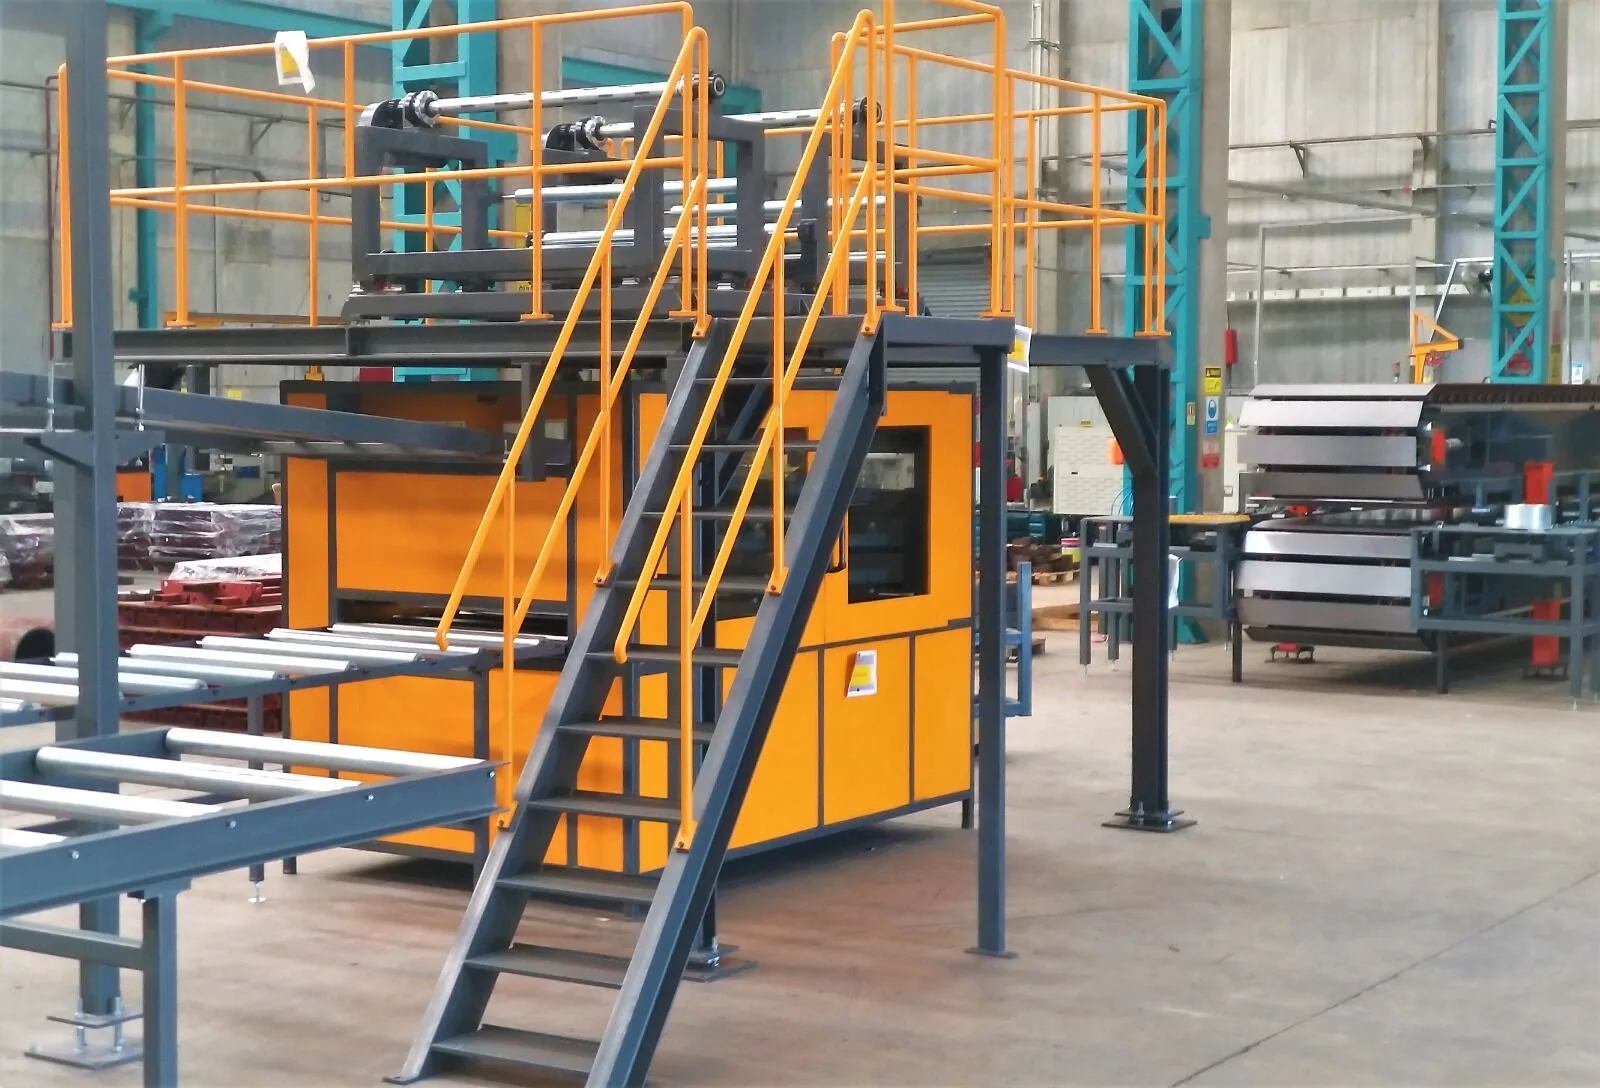
-
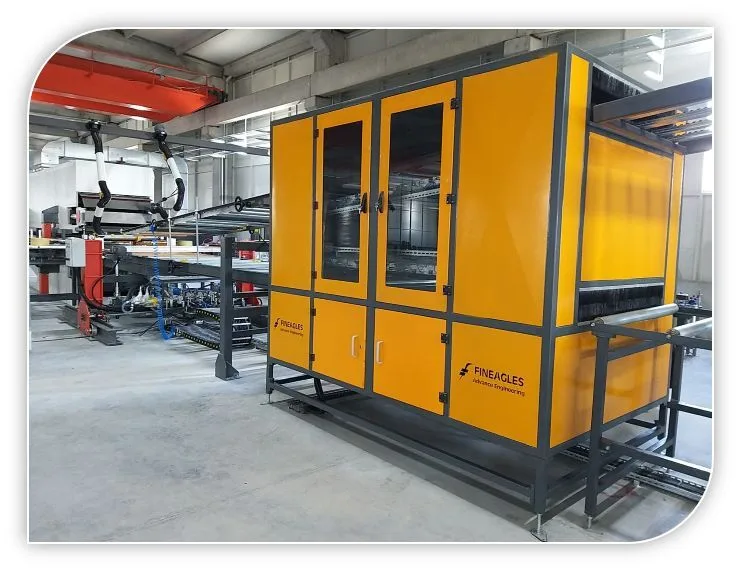
3. حقن البولي يوريثين
-
يتم تفريغ مادة البولي يوريثينمن عن طريق أنبوب مخرج رأس الخلط على الطبقة السفلية المواجهة أثناء الحركة
بالعرض على طول بوابة الرغوة (طبقة الطلاء العملاقة).
-
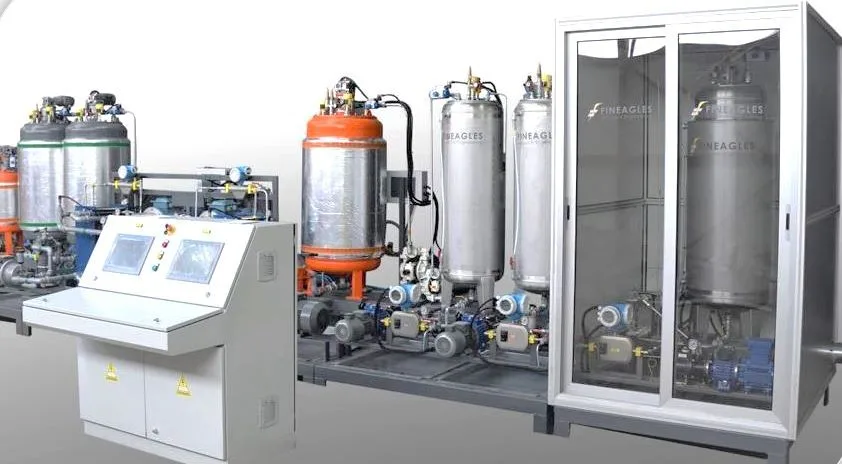
4 & 5. قياس البولي يوريثين وبوابة الرغوة
-
تعد حركة التذبذب لرأس الخلط ضرورية لتحقيق التطبيق الأمثل لخليط ( بي يو آر) على الطبقة السفلية المواجهة.
-
يتم تشغيل رأس الخلط عن طريق محرك مؤازر أي سي وحزامه المسنن يتيح حركة تذبذب قابلة للبرمجة عبر إجمالي عرض اللوحة.
-
حركة بوابة الرغوة لا تخرج أي ضوضاء
-
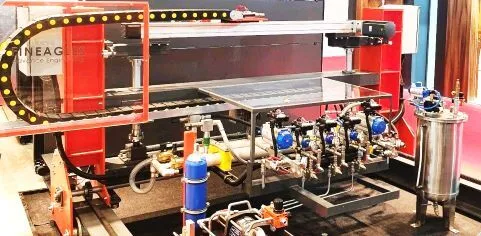
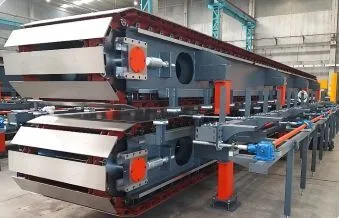
6. ناقل مزدوج وتسخين
- يتم نقل خليط مكون الرغوة البولي يوريثينالمطبق على الطبقة السفلية المواجهة بحركة التزامن مع الطبقة العلوية المواجهة على طول الحزام المزدوج للمعالج.
- تعد هذه الوحدة جزءًا مهمًا وتلعب دورًا حاسمًا في ضمان أعلى معايير لوحة السندوتشات.
- تتكون هذه الوحدة بشكل أساسي من محرك القيادة والشرائح العلوية والسفلية واسطوانة هيدروليكية لاحتواء الضغط المرتفع والدليل الجانبي والكتلة الجانبية لمنع تسرب رغوة البولي يوريثان من الجانبين.
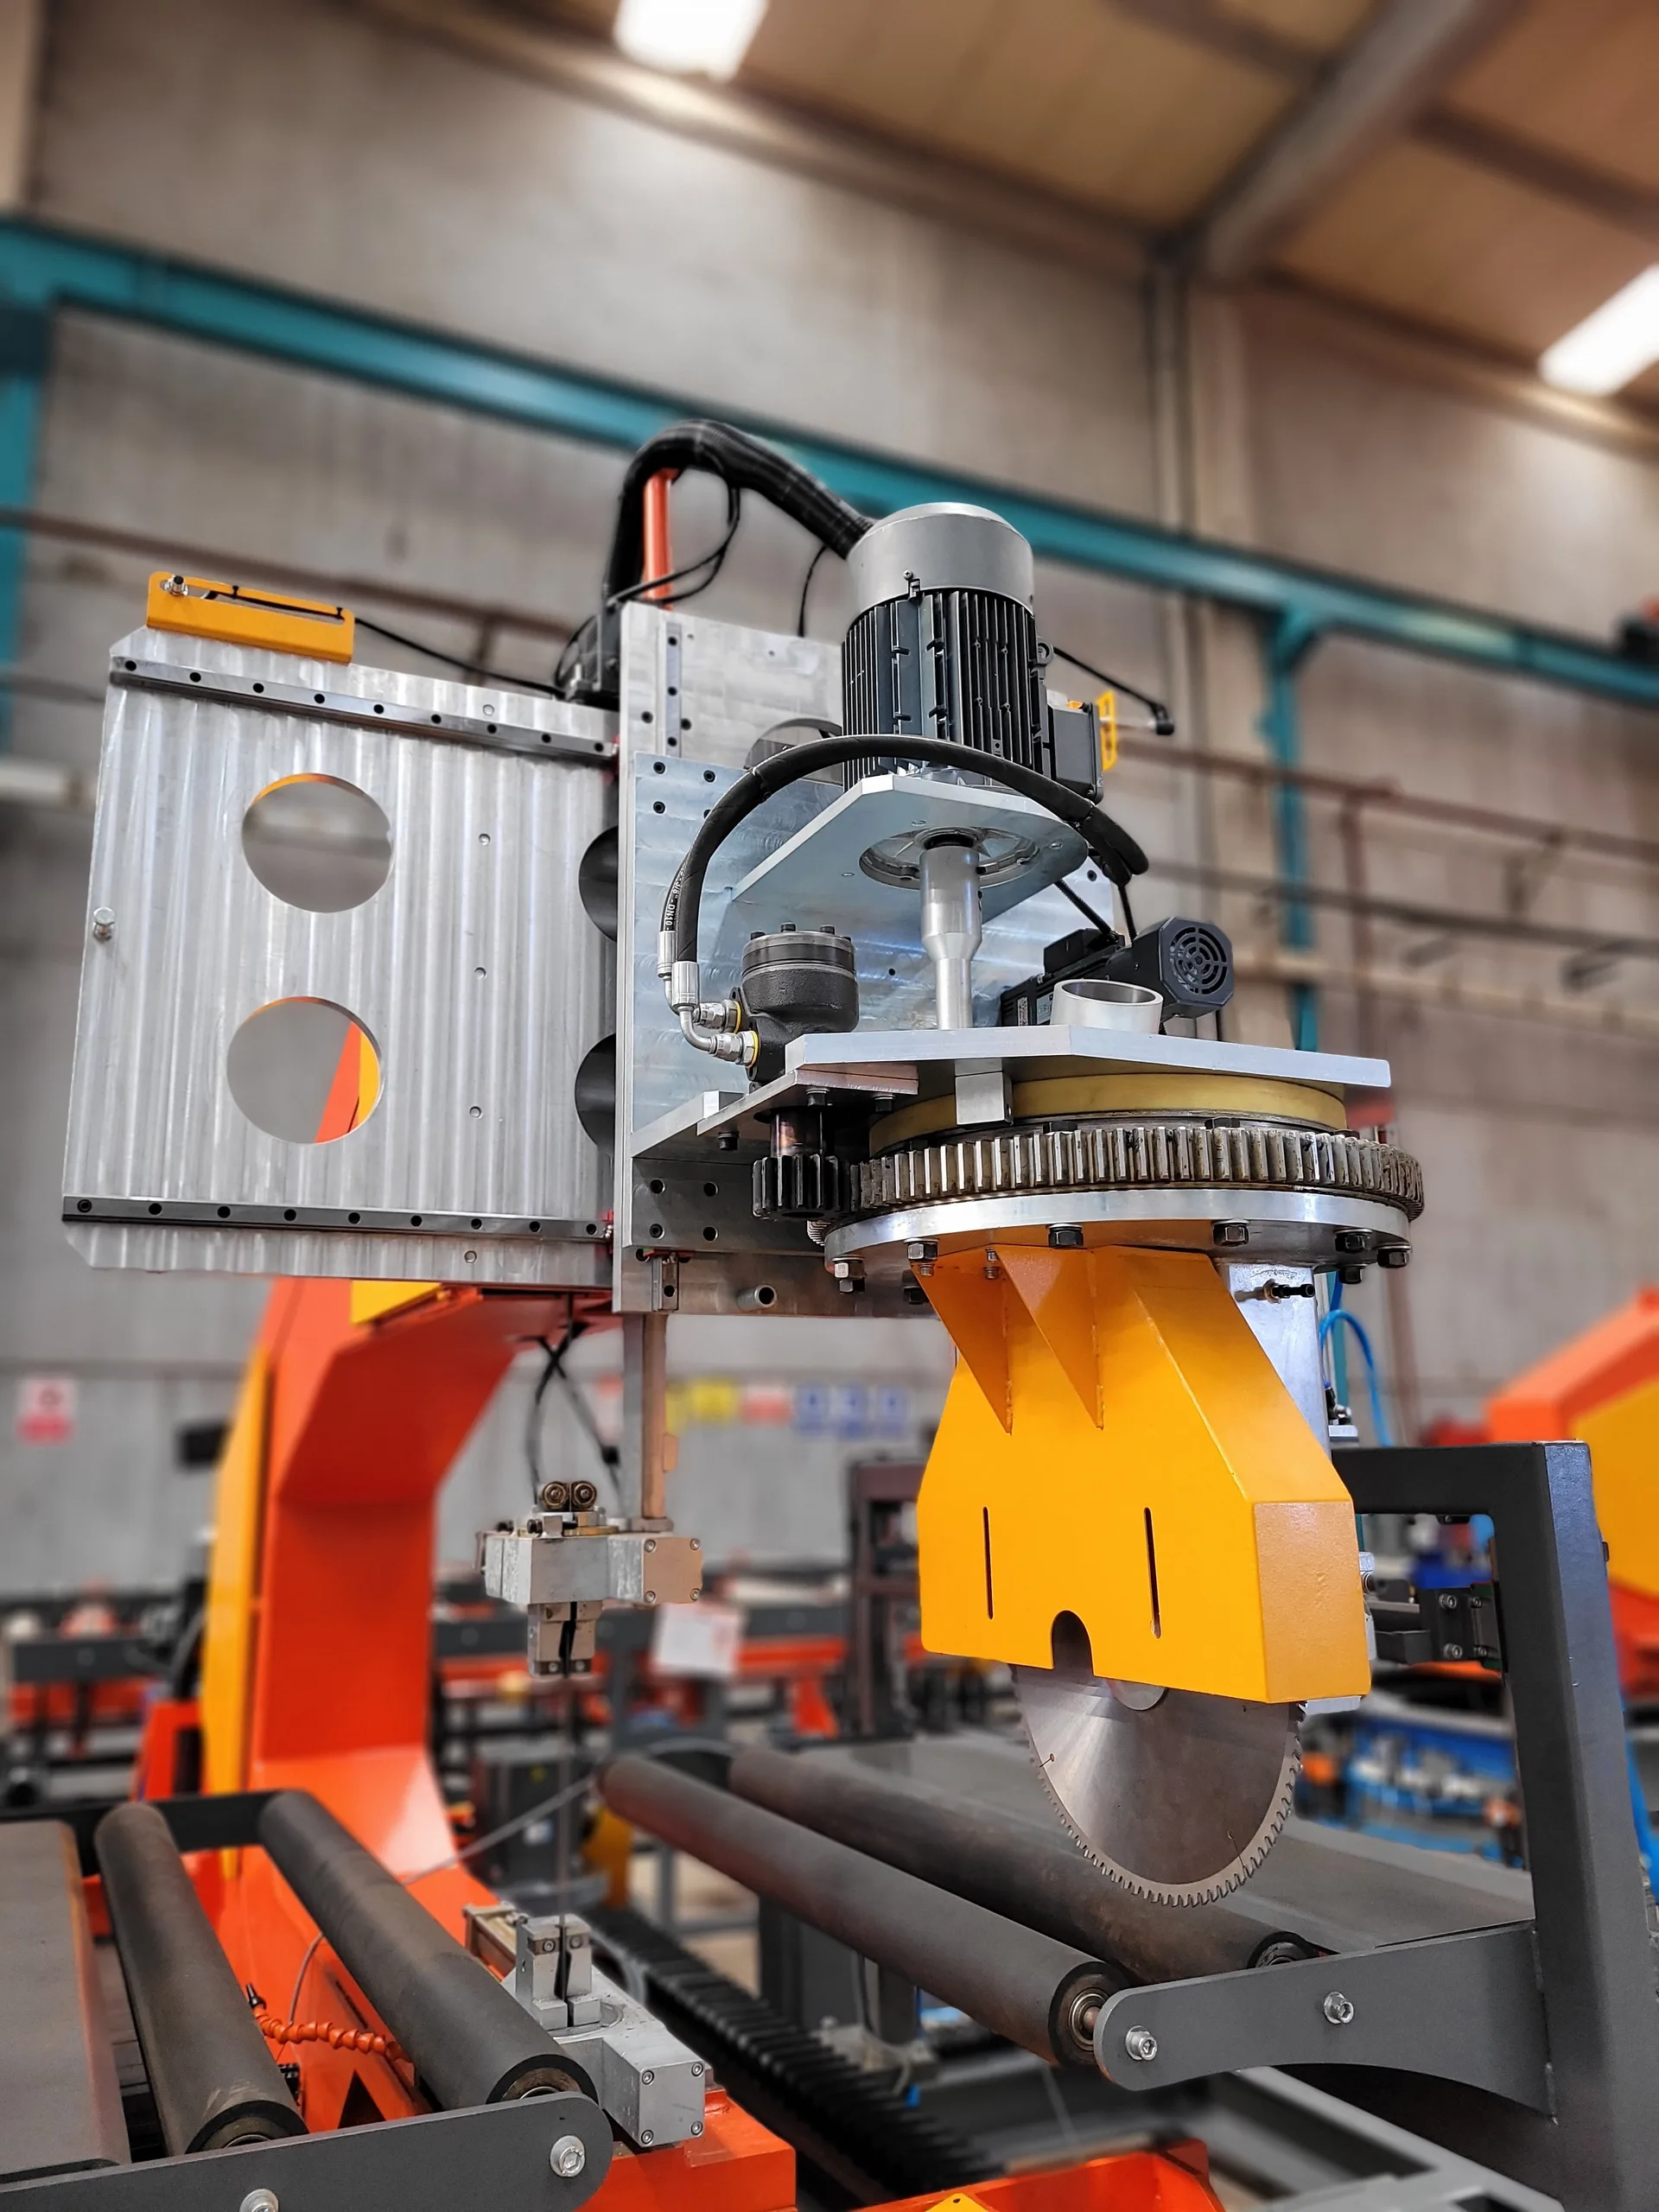
7. القطع (منشار القرص)
- تتم مزامنة سرعة القطع بدقة مع سرعة نقل اللوحة.
- يمكن تشغيل وحدة القطع هذه يدويًا أو تلقائيًا.
- يتم وضع القنطرة في العمق ويتم وضع وحدة المنشار على الجانب الأيمن كما هو واضح من اتجاه الإنتاج.
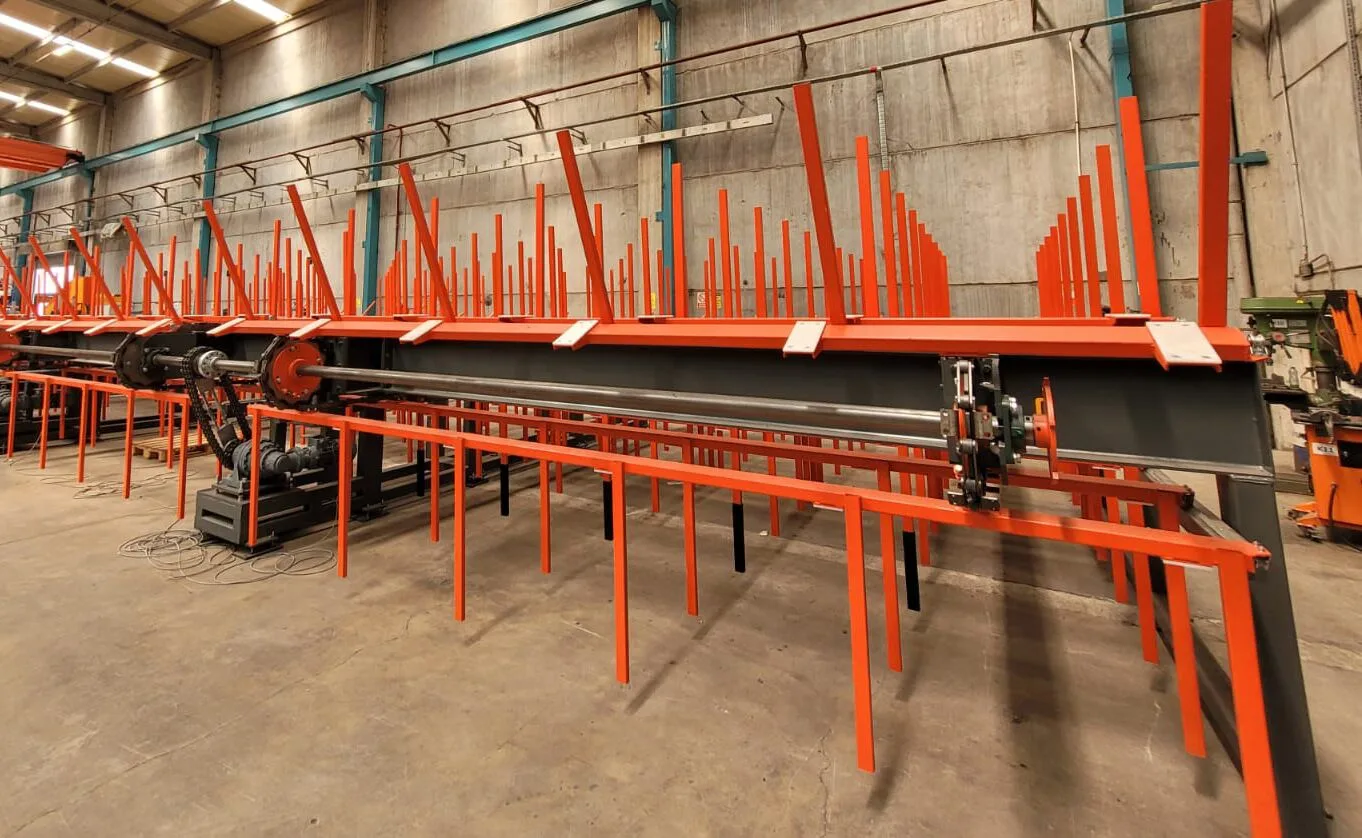
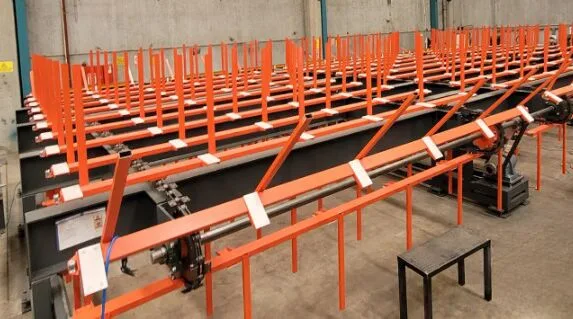
8. وحدة التبريد
أثناء إنتاج لوحات البولي إيزوسيانورات و البولي يوريثين حسب سمك الألواح ، سيتم توليد الحرارة بسبب التفاعلات الكيميائية. في حالة البولي إيزوسيانورات وألواح البولي يوريثين الأكثر سمكًا ، يجب تبريد المنتجات حتى درجة حرارة الغرفة
من أجل تجنب العيوب في المنتجات النهائية. تم تصميم جهاز التبريد بطريقة تأخذ الألواح بعد القص وتؤخر وصولها للتكديس والتعبئة. يمكن ضبط سرعة التبريد على حسب المطلوب.
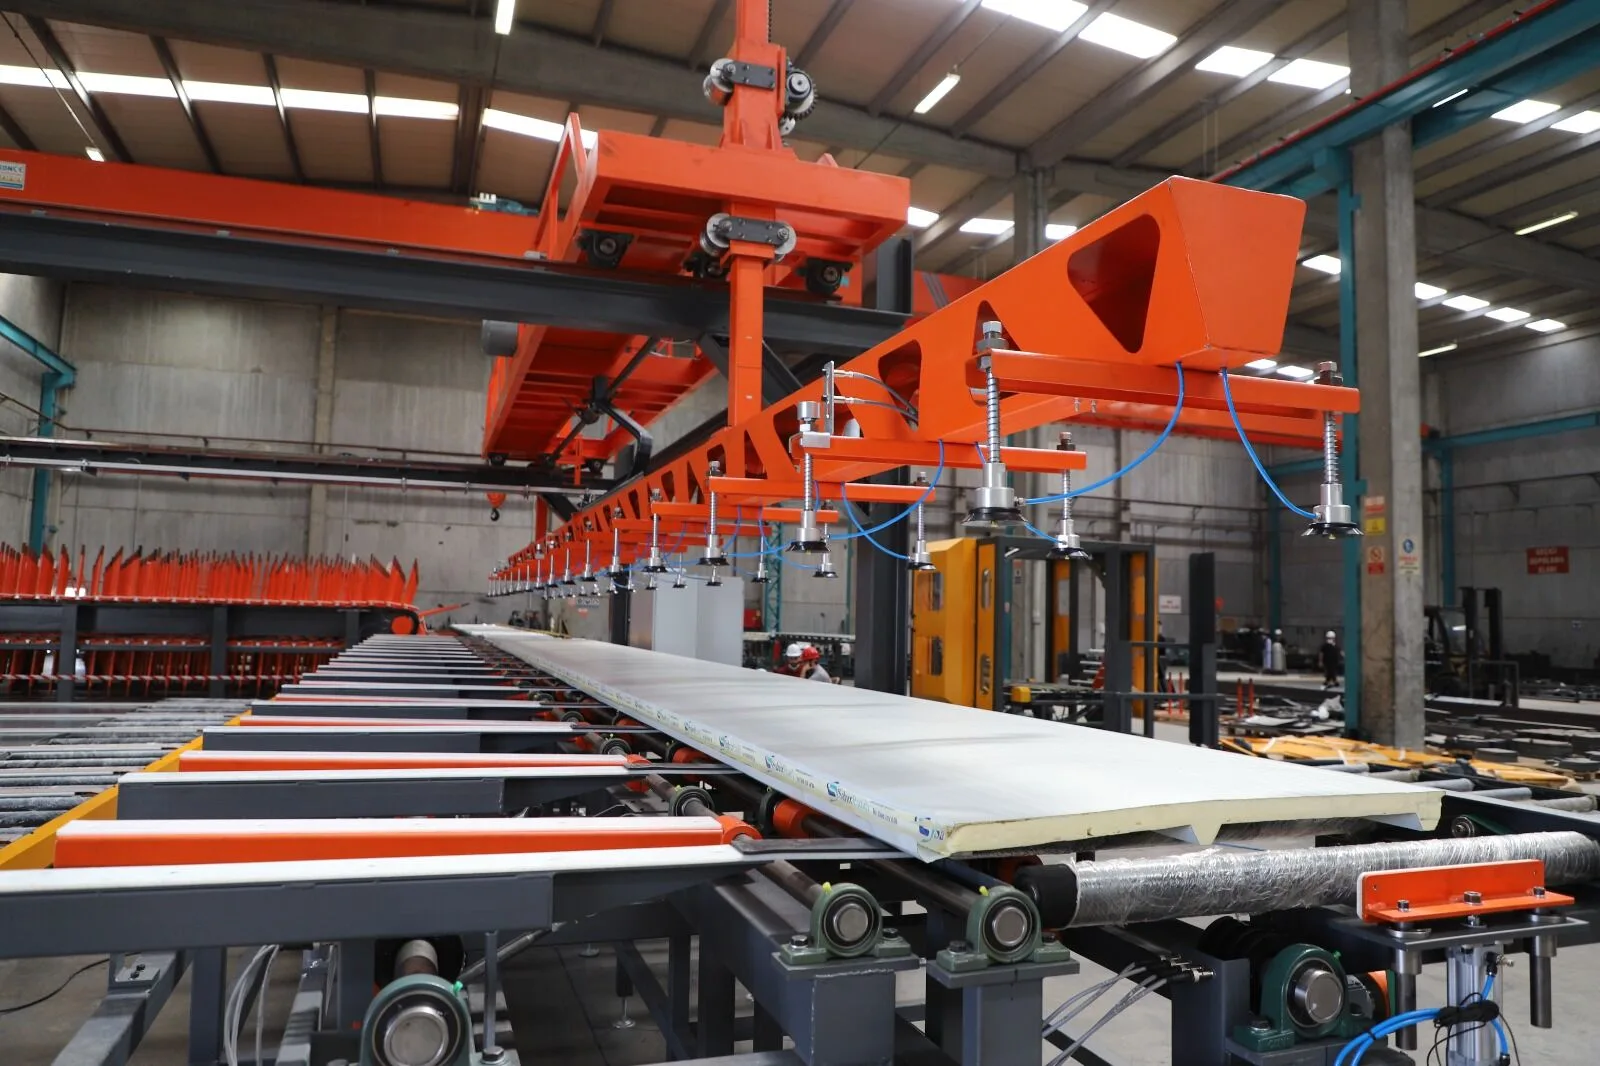
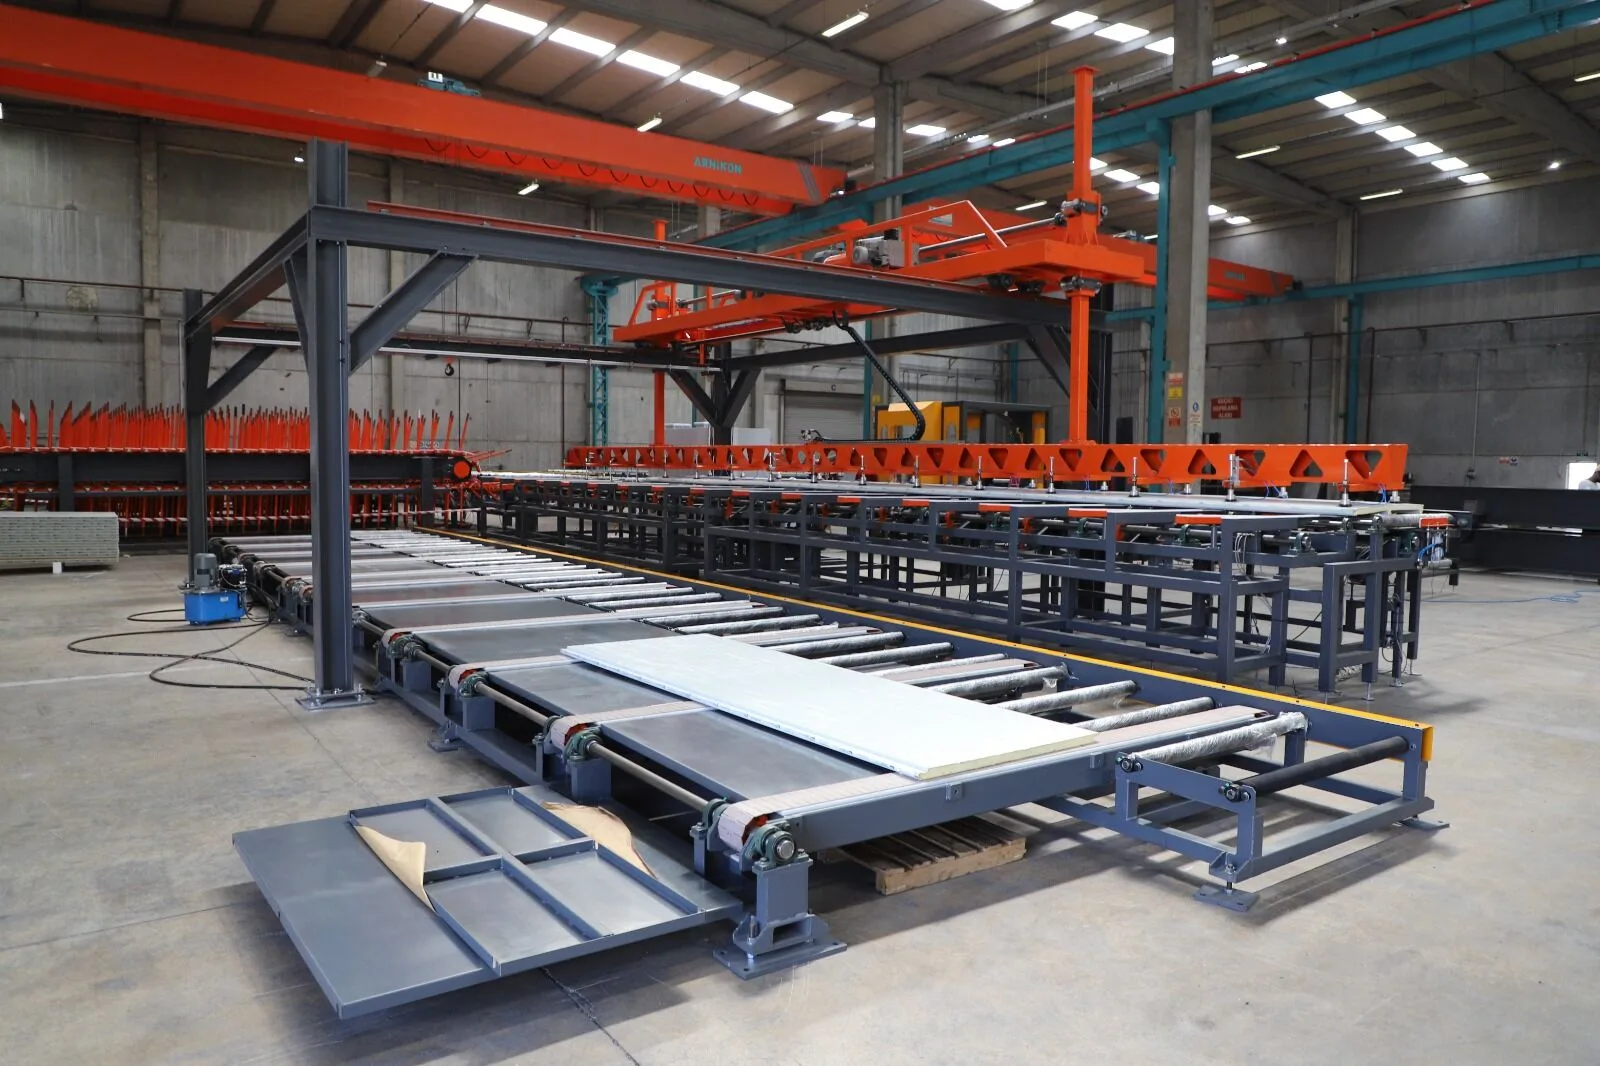
9. المعبئ
-
تم تصميم هذه العملية لتكديس اللوحات الجاهزة بكفاءة في سرعة الإنتاج.
-
من المهم جدًا ألا تكون سرعة التراص أبطأ من سرعة إنتاج اللوحة.
-
من الممكن تكديس اللوحات بشكل أوتوماتيكي أو حسب التشغيل اليدوي.
-
-
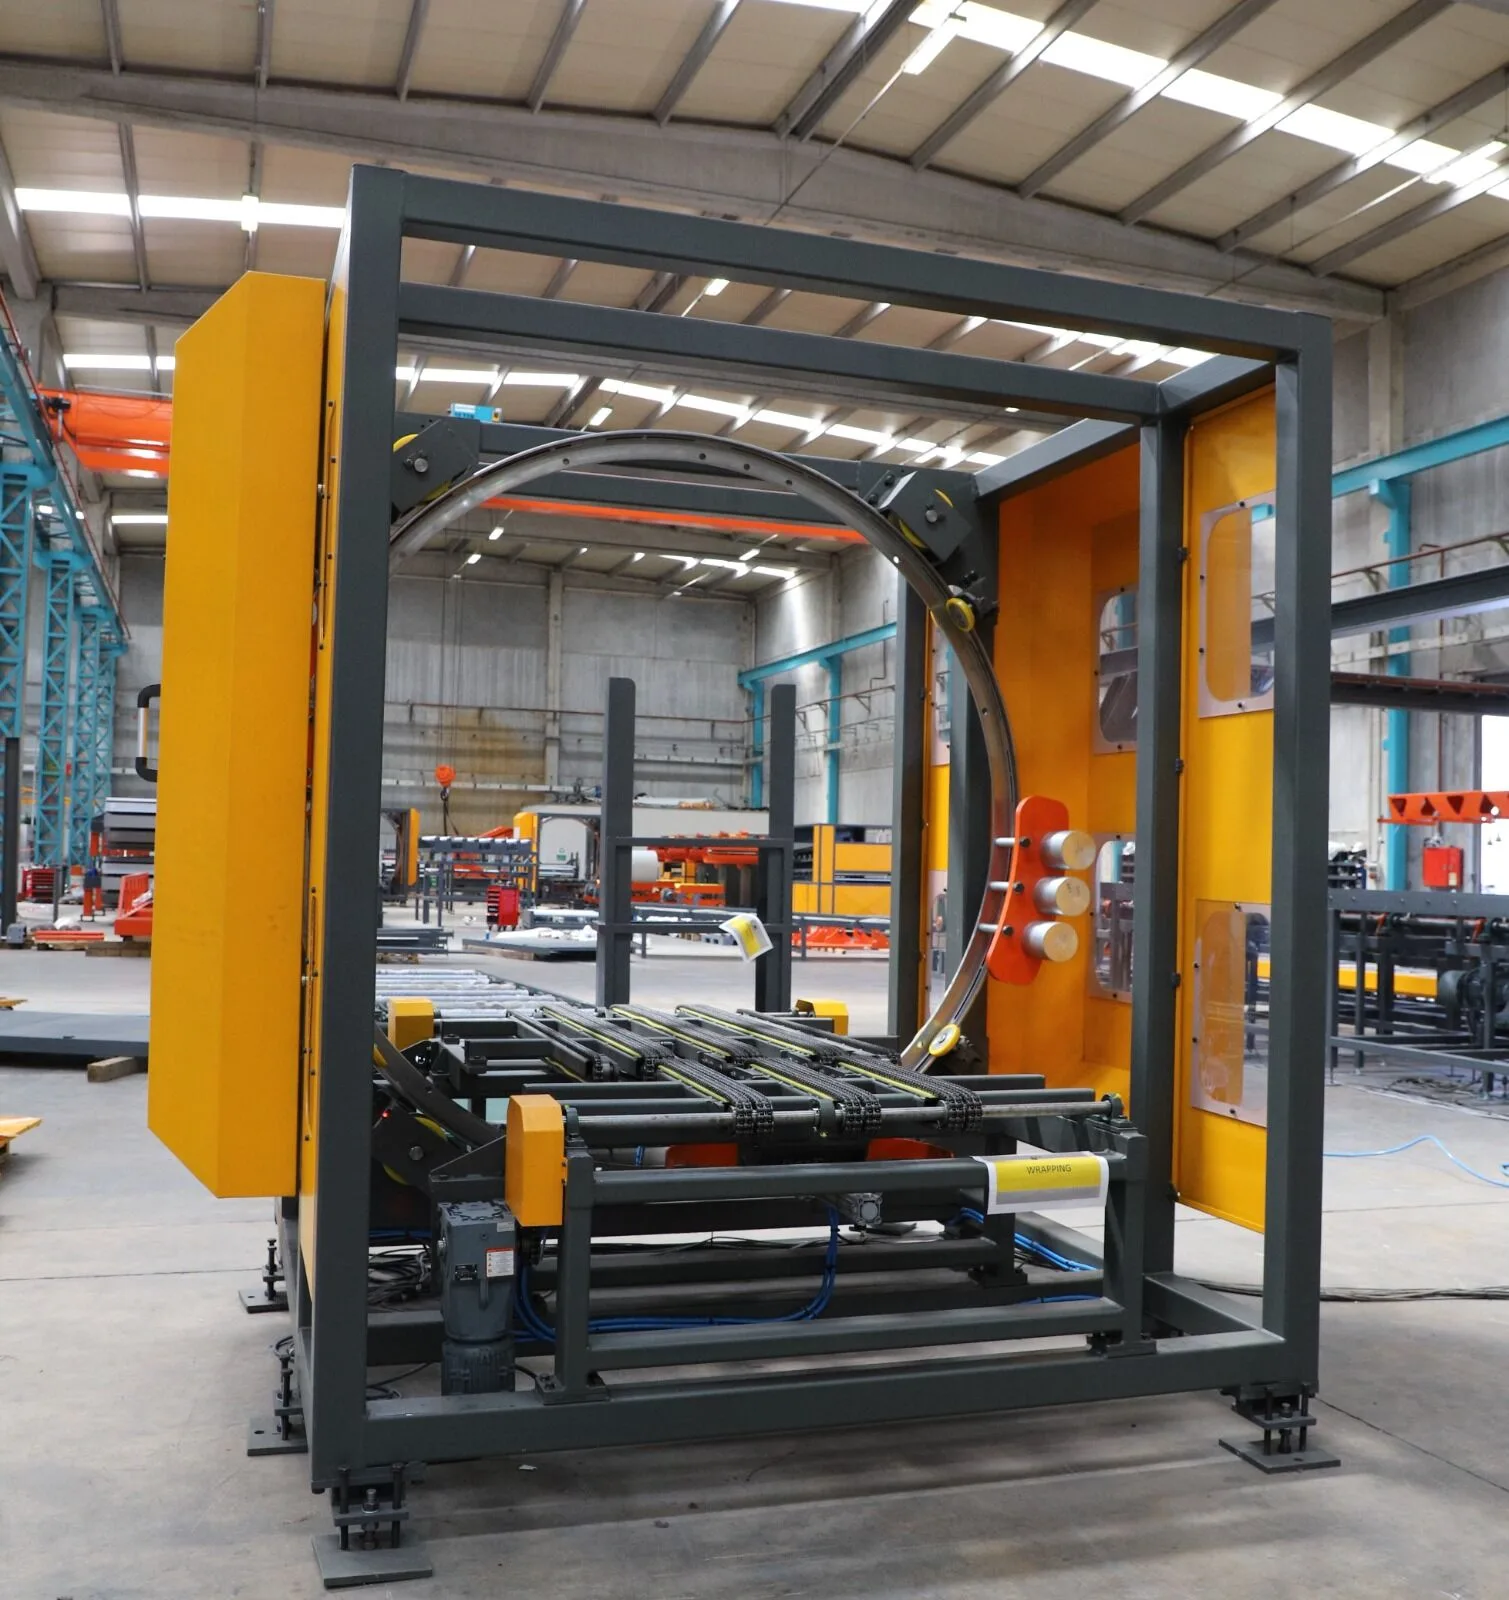
10. التعبئة (اداة اللف)
تم تصميم هذه العملية لتعبئة اللوحة بلا حدود عن طريق استخدام الأغطية البلاستيكية الممتدة قبل التسليم النهائي.
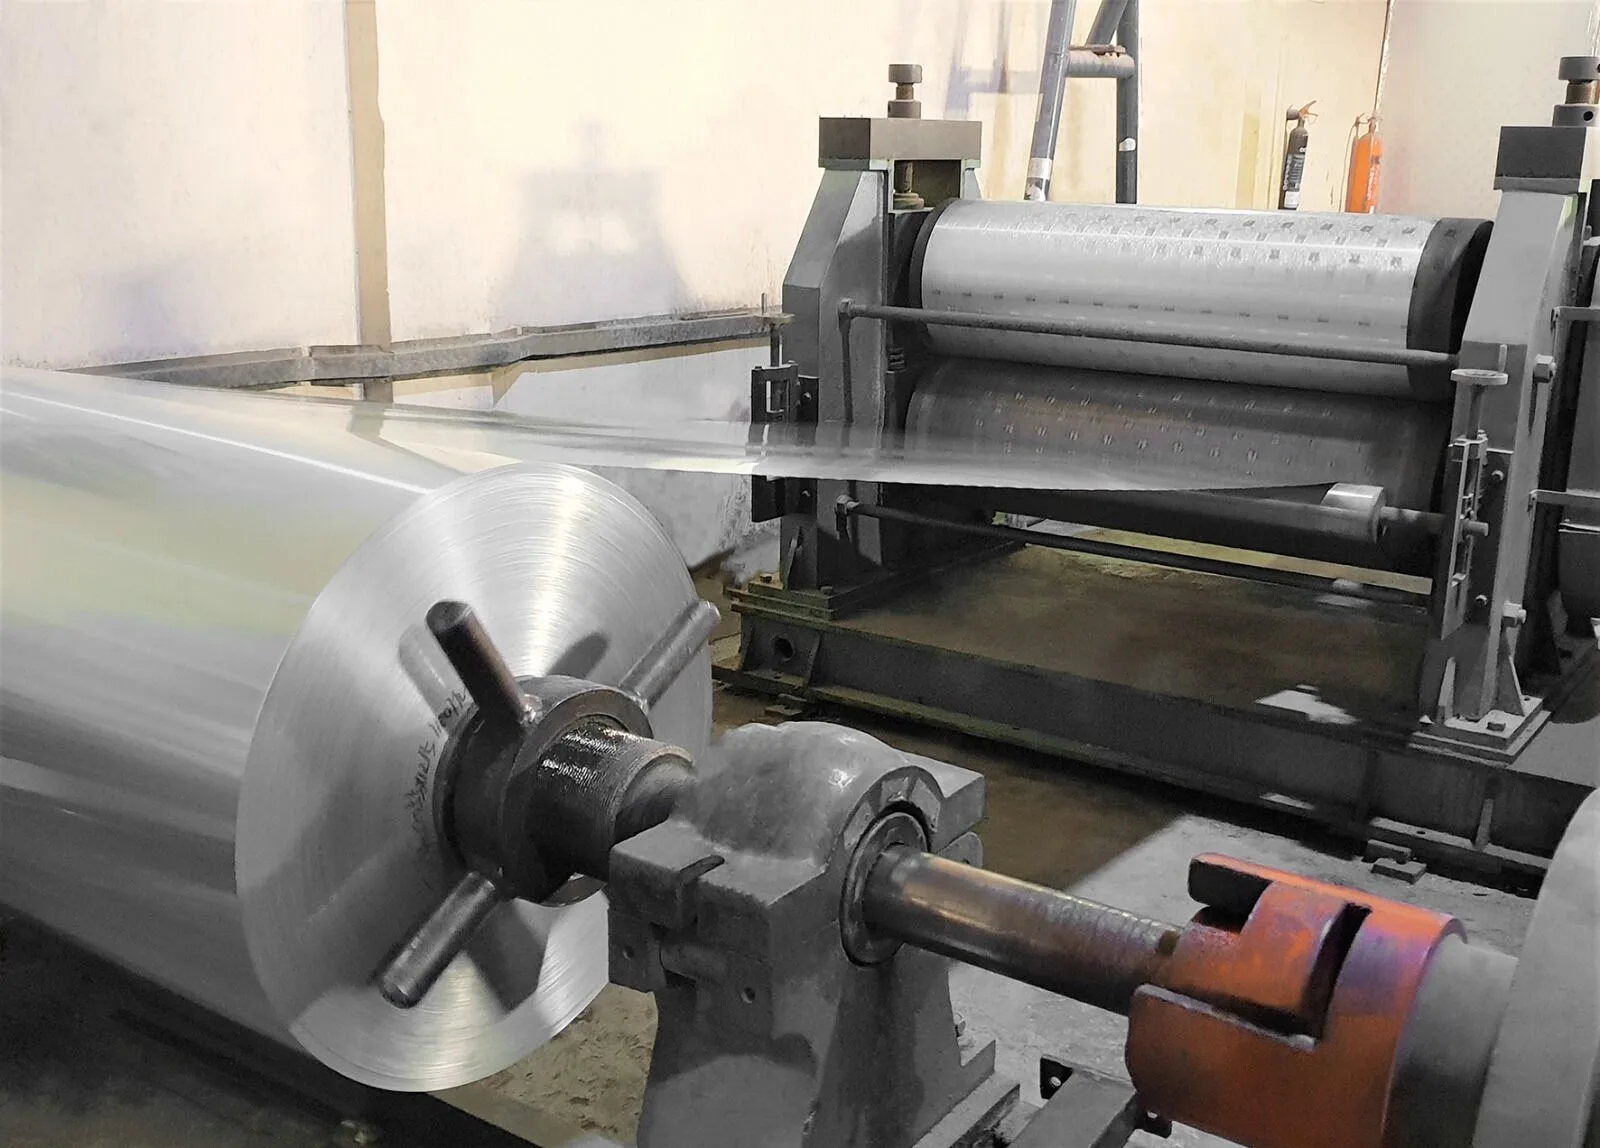
11. آلة النقش بورق الألمنيوم
تم تصميم هذا الجهاز خصيصًا لنقش رقائق الألمنيوم بسمك أقل من 0.1 مم. لا ينصح باستخدام رقائق الألومنيوم أو المواد الأخرى التي يزيد سمكها عن 0.2 مم.
لوح البولي يوريثين
حضّر للنقاش.
العرض المفيد يبدأ بمنتجك وموقعك ونطاق متفق عليه بوضوح.
المواد
مواد الكسوة والتركيب الكيميائي للقلب والتطبيق المقصود.
اللوح والإنتاجية
الأبعاد المطلوبة وتشكيلة المنتجات وهدف الإنتاج.
حدود المشروع
خط جديد أو معدات قائمة، ونقاط الربط في الموقع ومتطلبات القبول.