Ligne de production de panneaux sandwich PU et PIR
Le panneau est le point de départ.
La ligne relie le tout.
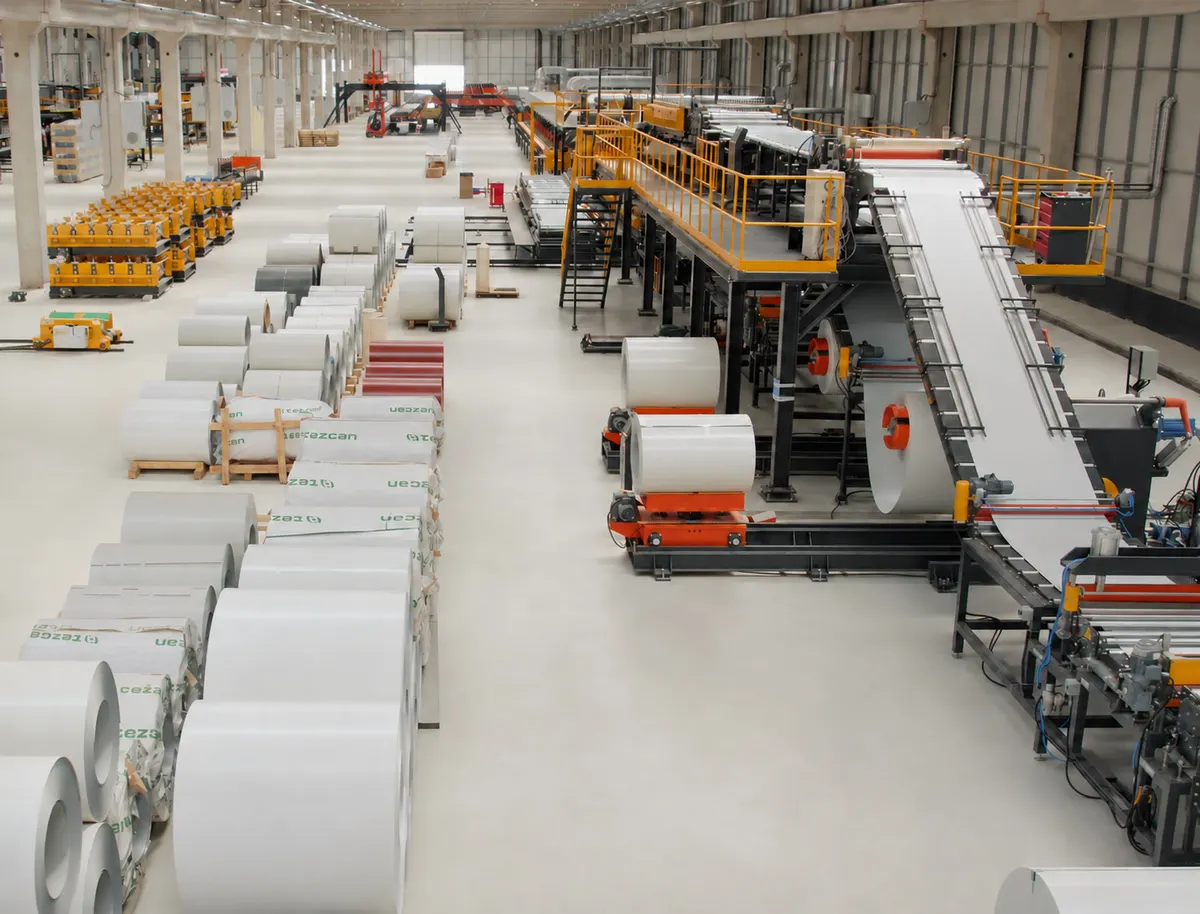
Une ligne continue qui transforme la bobine métallique et la mousse PU ou PIR en panneaux sandwich isolants finis : les panneaux de bardage, de toiture et de chambre froide utilisés dans les bâtiments. Elle s’adresse aux entreprises qui fabriquent ces panneaux ou qui prévoient de commencer.
Suivez le procédé Fineagles publié, de la préparation du parement métallique à la finition et à la manutention du panneau.
La configuration et l’adéquation sont confirmées par une étude d’ingénierie.
Pas seulement des machines.
Un processus connecté.
Suivez les étapes de production publiées, de la bobine métallique au panneau emballé. Sélectionnez un chapitre pour regarder de plus près.
La forme commence ici.
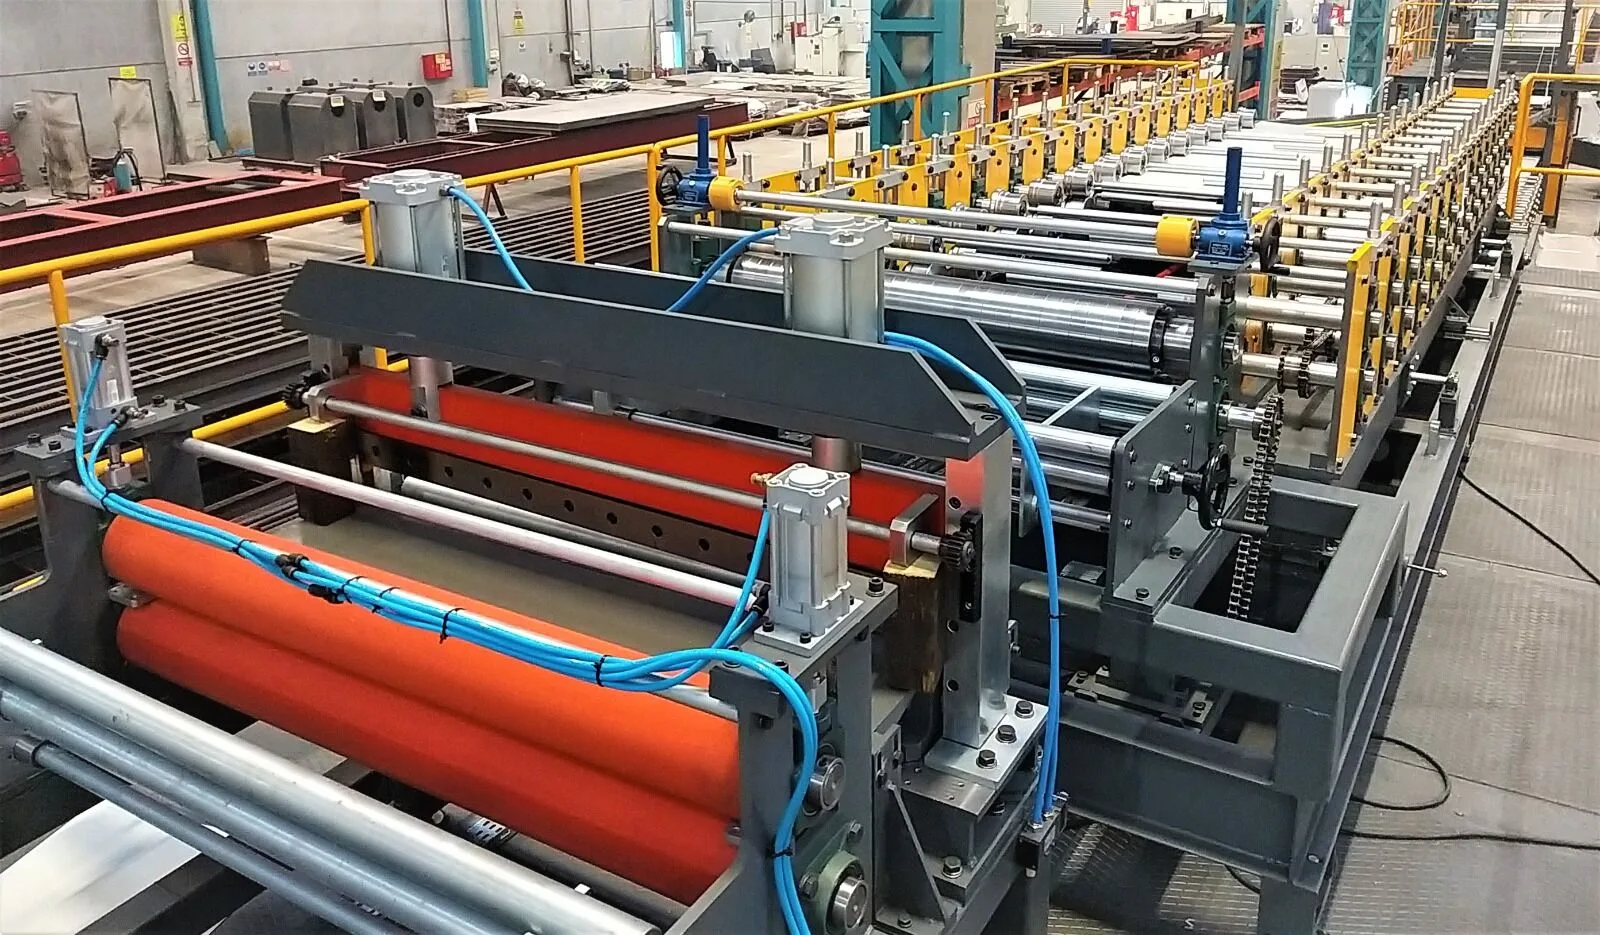
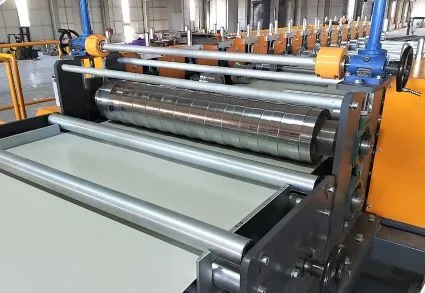
Le déroulage et le profilage introduisent et mettent en forme le parement métallique avant les étapes de formation de l’âme.
- Dérouleur et chariot à bobines
- Profilage
Pour votre cahier des charges : de quel matériau de parement et de quel profil de panneau avez-vous besoin ?
Réunir les couches.
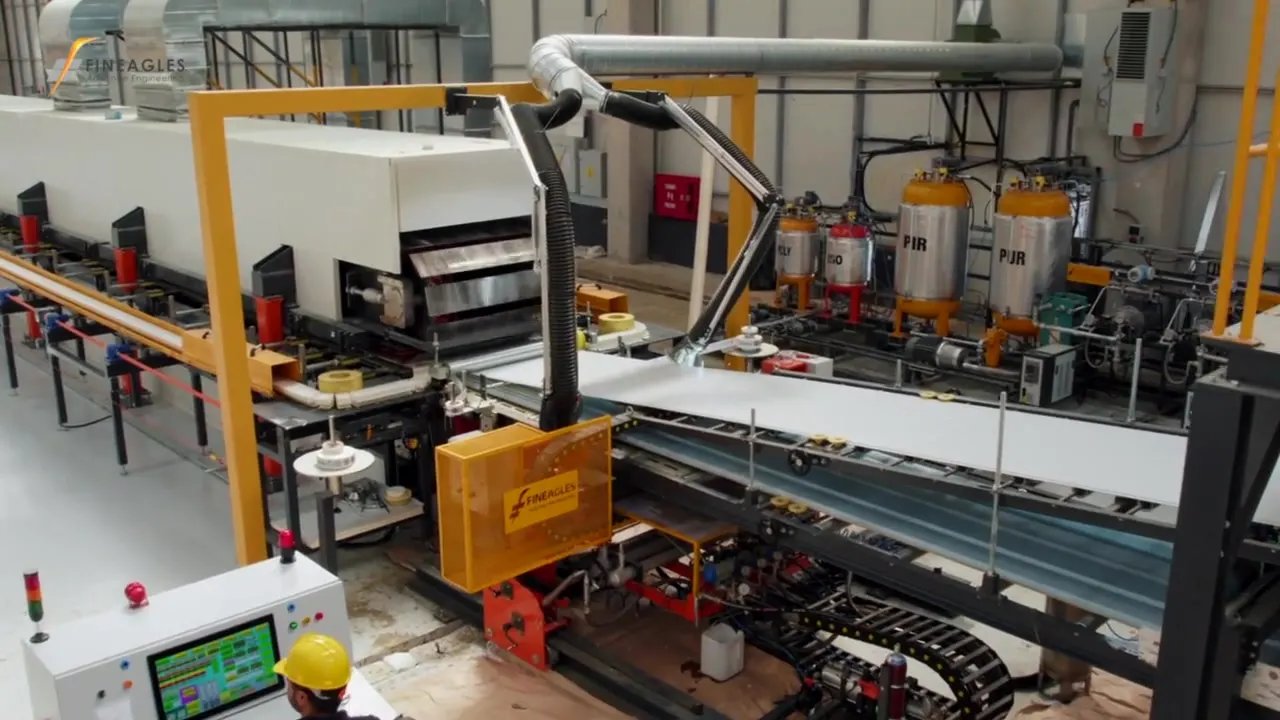
Le procédé publié regroupe le préchauffage, le moussage et le dosage PU avec le convoyeur à double bande. Leur configuration doit être étudiée dans le cadre de la ligne complète.
- Préchauffage
- Portique de moussage et coulée
- Dosage PU
- Convoyeur à double bande
Pour votre cahier des charges : quels système d’âme, plage d’épaisseurs et exigences produit doivent être étudiés ?
Pensez au-delà du panneau.
Les étapes aval publiées couvrent la coupe, le refroidissement, l’empilage et l’emballage. Définissez les besoins de manutention et de conditionnement en même temps que le panneau lui-même.
- Coupe transversale
- Refroidissement et by-pass
- Empilage
- Emballage PVC
Pour votre cahier des charges : de quelles longueurs de panneau, tailles de colis et interfaces de manutention avez-vous besoin ?
Regroupement éditorial de la liste d’étapes publiée ; il ne s’agit ni d’un plan d’installation ni d’une spécification d’ingénierie approuvée. Les photographies illustrent uniquement les machines légendées.
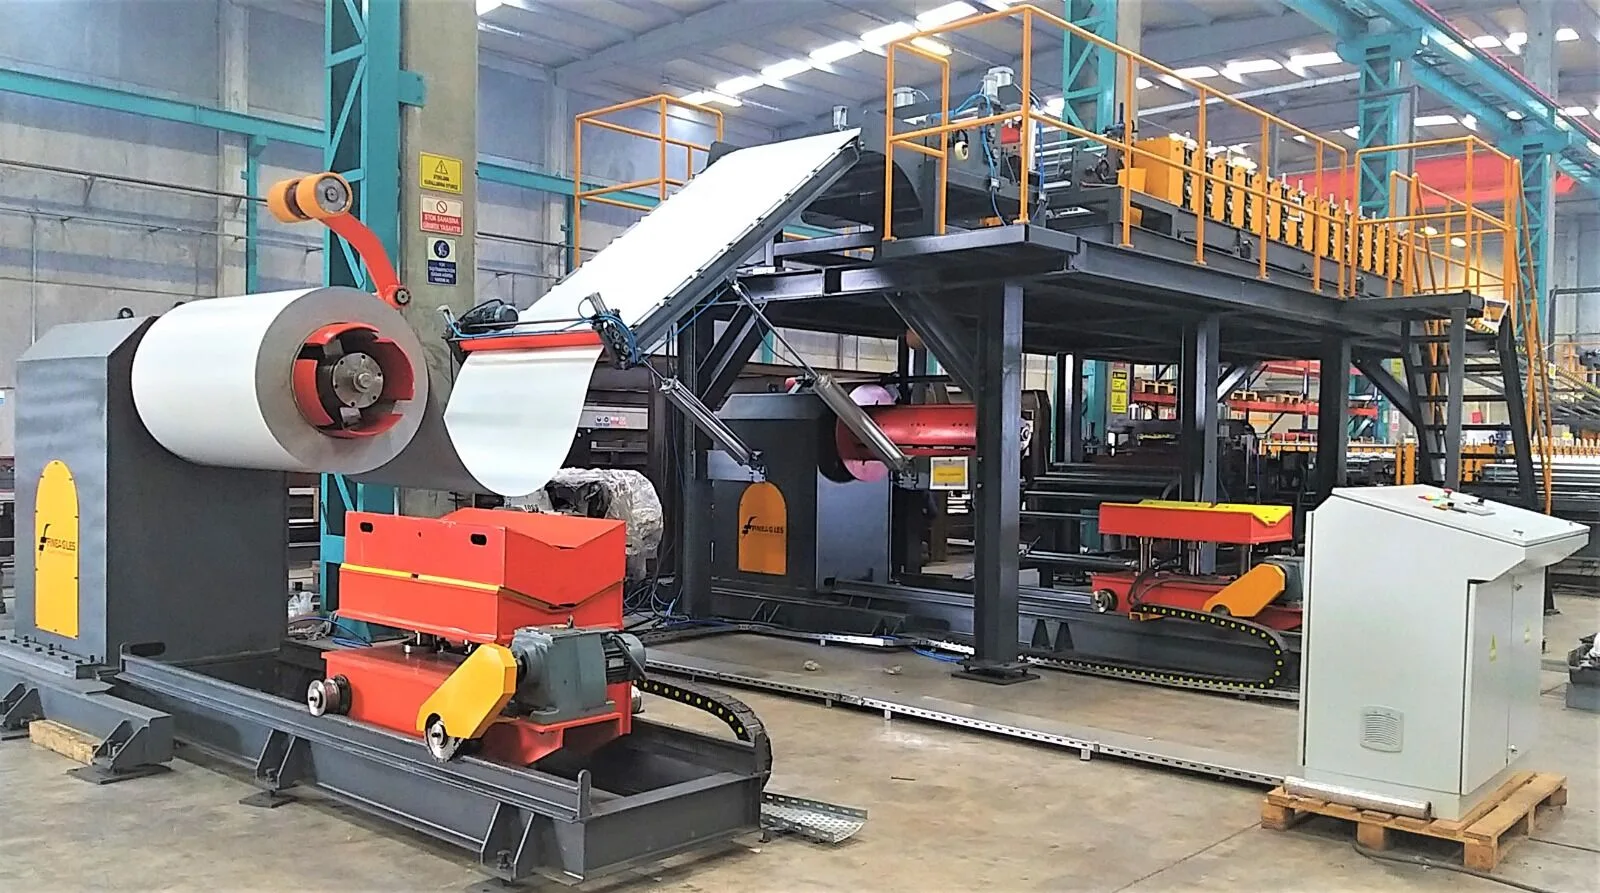
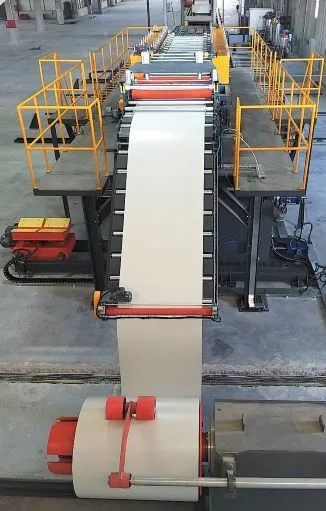
1. Dérouleur et voiture à bobines
- La montée et la descente sont obtenues par l’utilisation d’un vérin hydraulique qui se déplace à droite et à gauche soutenu par 4 roues sur un rail.
- Deux unités sont nécessaires pour le fonctionnement de la bobine supérieure et de la bobine inférieure
- La tôle d’acier (bobine) est montée sur un dérouleur par le chariot de bobine, point auquel 4 coins sont dilatés, fixés par l’énergie hydraulique, puis entraînés par un moteur.
- Un rouleau en caoutchouc est monté au-dessus du dérouleur dans le but d’empêcher la bobine (tôle d’acier) de se dérouler et de se dérouler de manière excessive en mouvement.
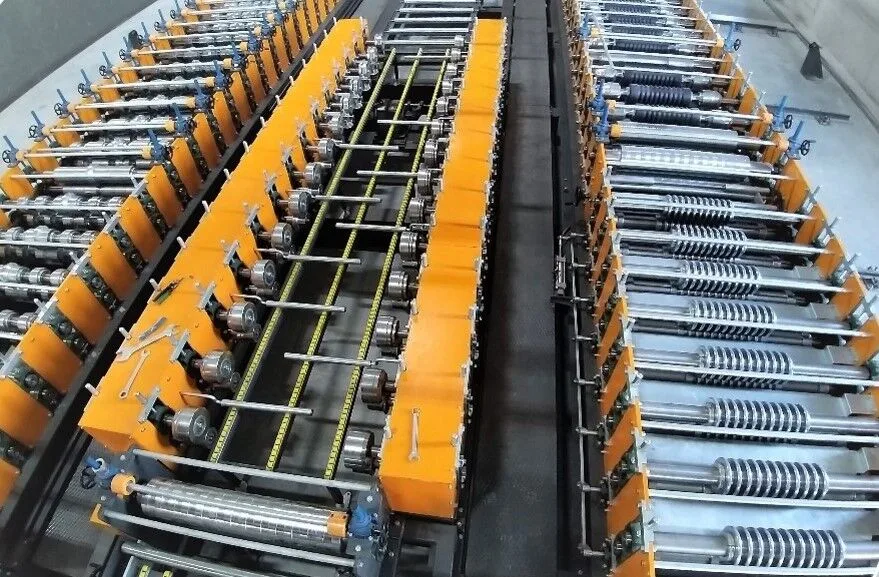
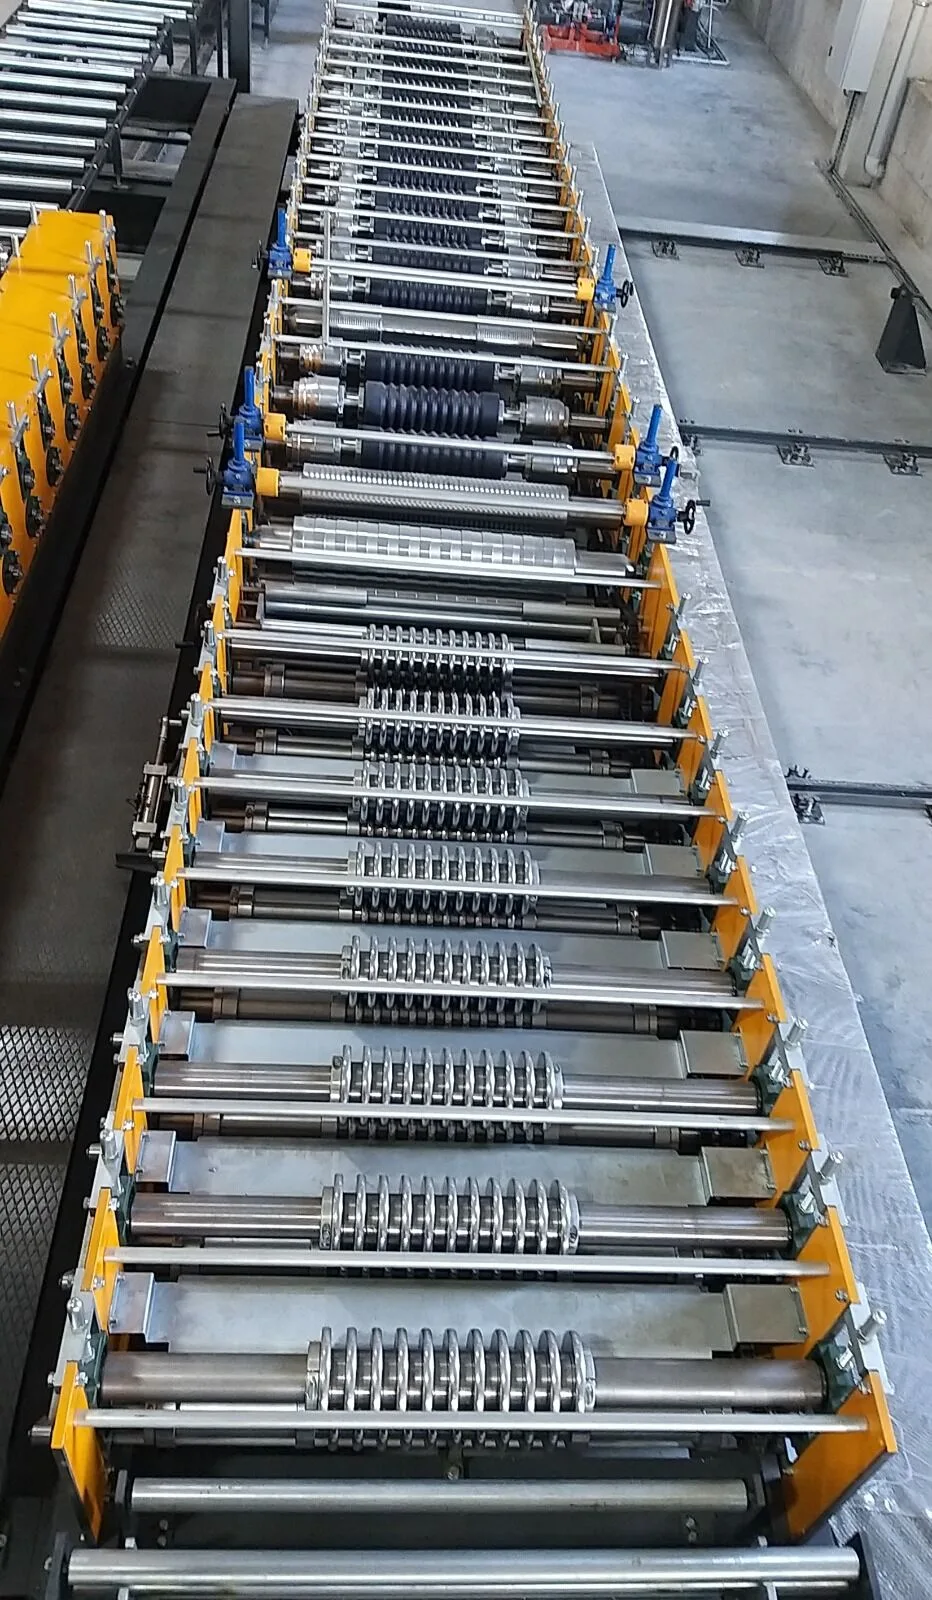
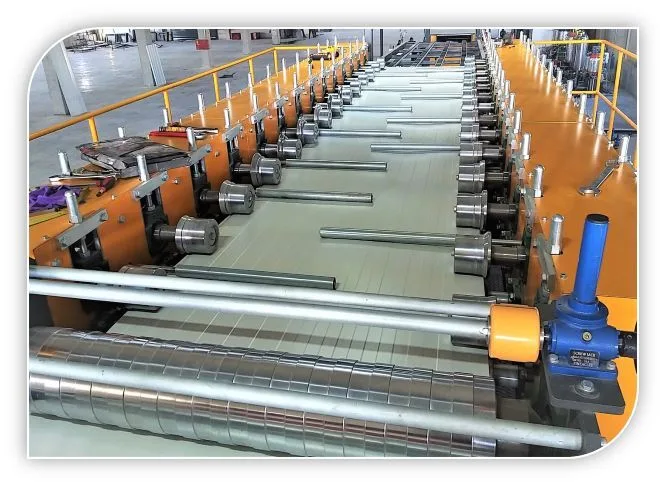
2. Machine de formage de rouleaux
-
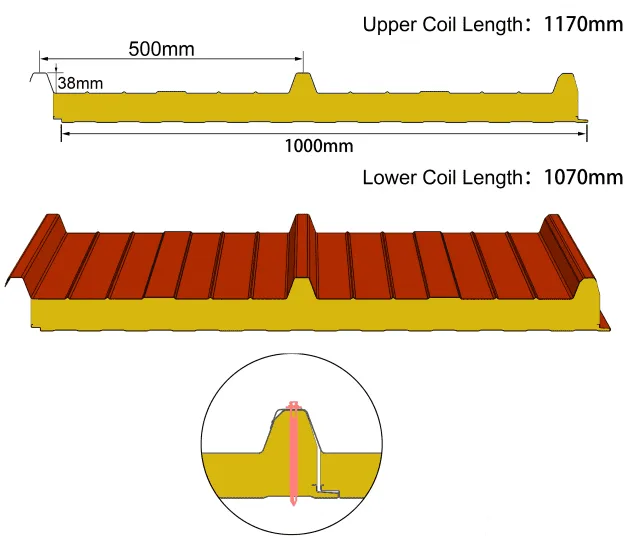
L’unité de profilage supérieure est principalement chargée de façonner les formes des deux côtés de la bobine inférieure (tôle d’acier) pour utiliser les pièces de jonction des panneaux de toit et de mur (y compris les panneaux intérieurs).
-
L’unité de profilage se compose d’un fond, d’un toit à 4 nervures et d’un panneau en acier inoxydable (chambre froide)
-
Le type d’installation est de type rail mobile
-
L’entraînement des rouleaux est de type boîte de vitesses.
-
-
-
-
-
-
3. Préchauffage
-
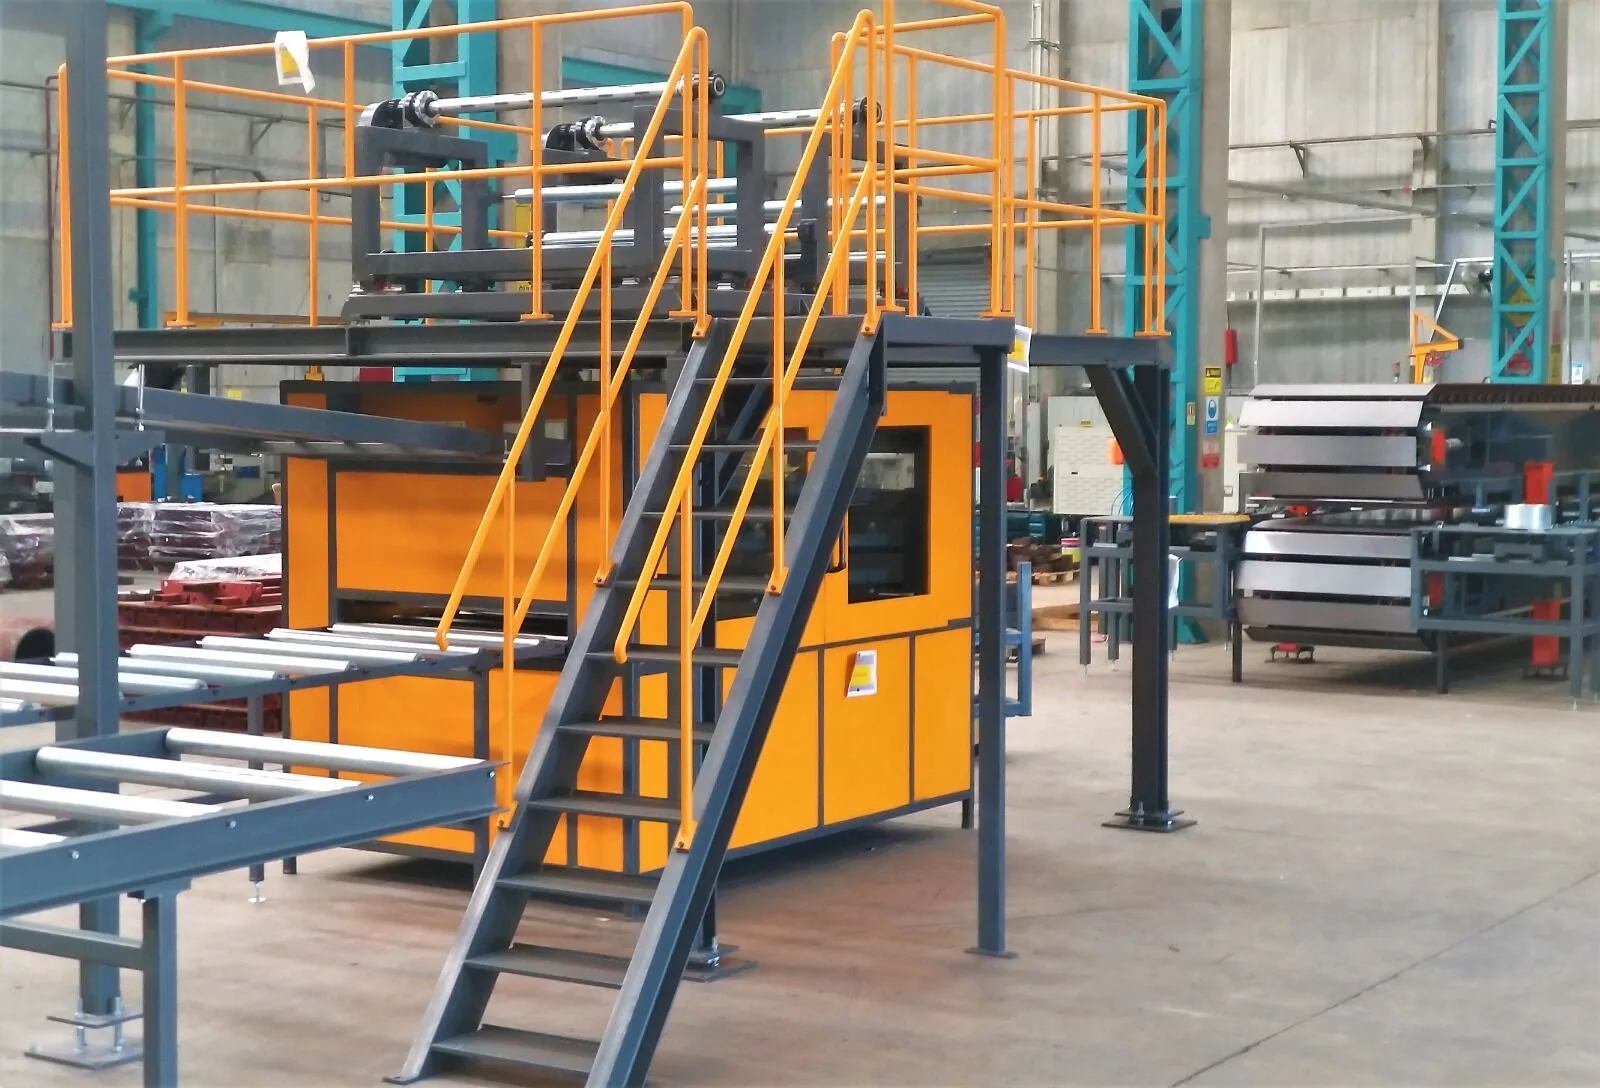
Cette unité est utilisée pour préchauffer la tôle d’acier supérieure et inférieure à une température modérée après le processus de profilage. En polyuréthane
-
réagit chimiquement sous une chaleur modérée, le processus de chauffage de la tôle d’acier active le PUR et renforce la force adhésive entre la tôle d’acier et la mousse PU plus forte.
-
-
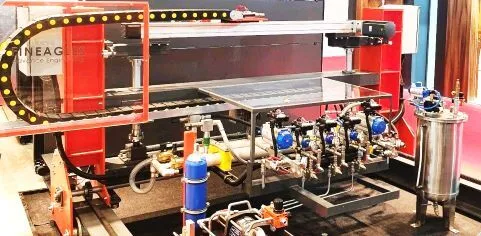
4. Portail moussant et coulée PU
-
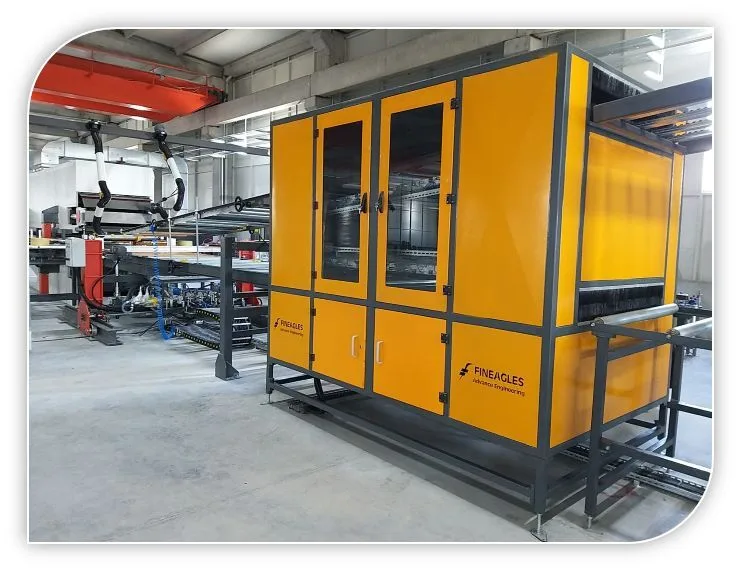
Le mouvement d’oscillation de la tête de mélange est essentiel pour obtenir une application optimale du mélange PUR sur la couche de revêtement inférieure.
-
La tête de mélange est actionnée au moyen d’un servomoteur à courant alternatif et sa courroie crantée permet un mouvement d’oscillation librement programmable sur toute la largeur du panneau.
-
Il n’y a pas de bruit provenant du mouvement du portail moussant.
-
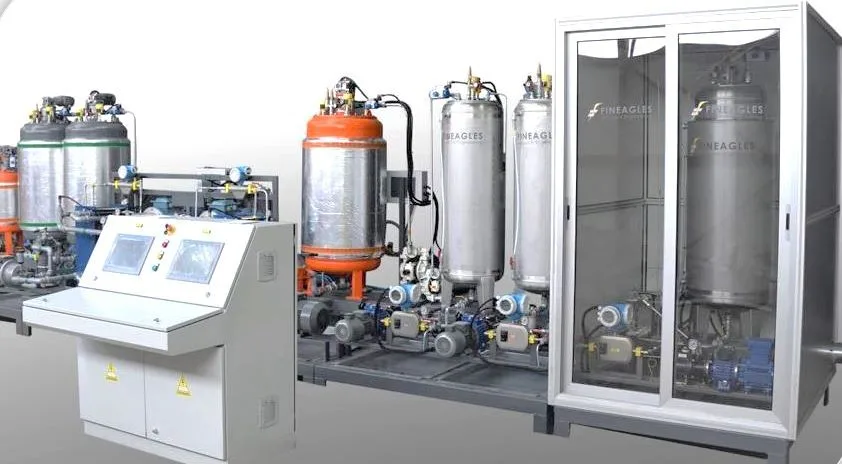
5. Mesure d’unité centrale
L’un des éléments les plus importants de la gamme de panneaux sandwich est la machine à mousser PU.
La qualité du panneau dépend de la performance de la machine PU.
La machine à mousser PU se compose d’une pompe pour :
- Iso
- Polyol
- Catalyseur (1/2/3)
- Agent gonflant (Pentane)
En fonction du nombre de catalyseurs utilisés, les composants de la machine PU sont déterminés. De 4 à 6 composants des machines sont principalement utilisées.
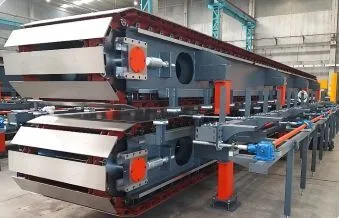
6. Convoyeur à double bande
- Le mélange de composants de mousse PU appliqué sur la couche de revêtement inférieure est transporté dans un mouvement de synchronisation avec la couche de revêtement supérieure le long de la double courroie pour le durcissement.
- Cette unité est un élément crucial et joue un rôle central pour garantir les normes les plus élevées des panneaux sandwich.
- Cette unité se compose principalement d’un mouvement d’entraînement, de lattes supérieures et inférieures, d’un vérin hydraulique ou de motos à vis pour contenir la pression croissante et d’un guide latéral et d’un bloc de dés pour empêcher la mousse PUR de fuir sur les côtés.
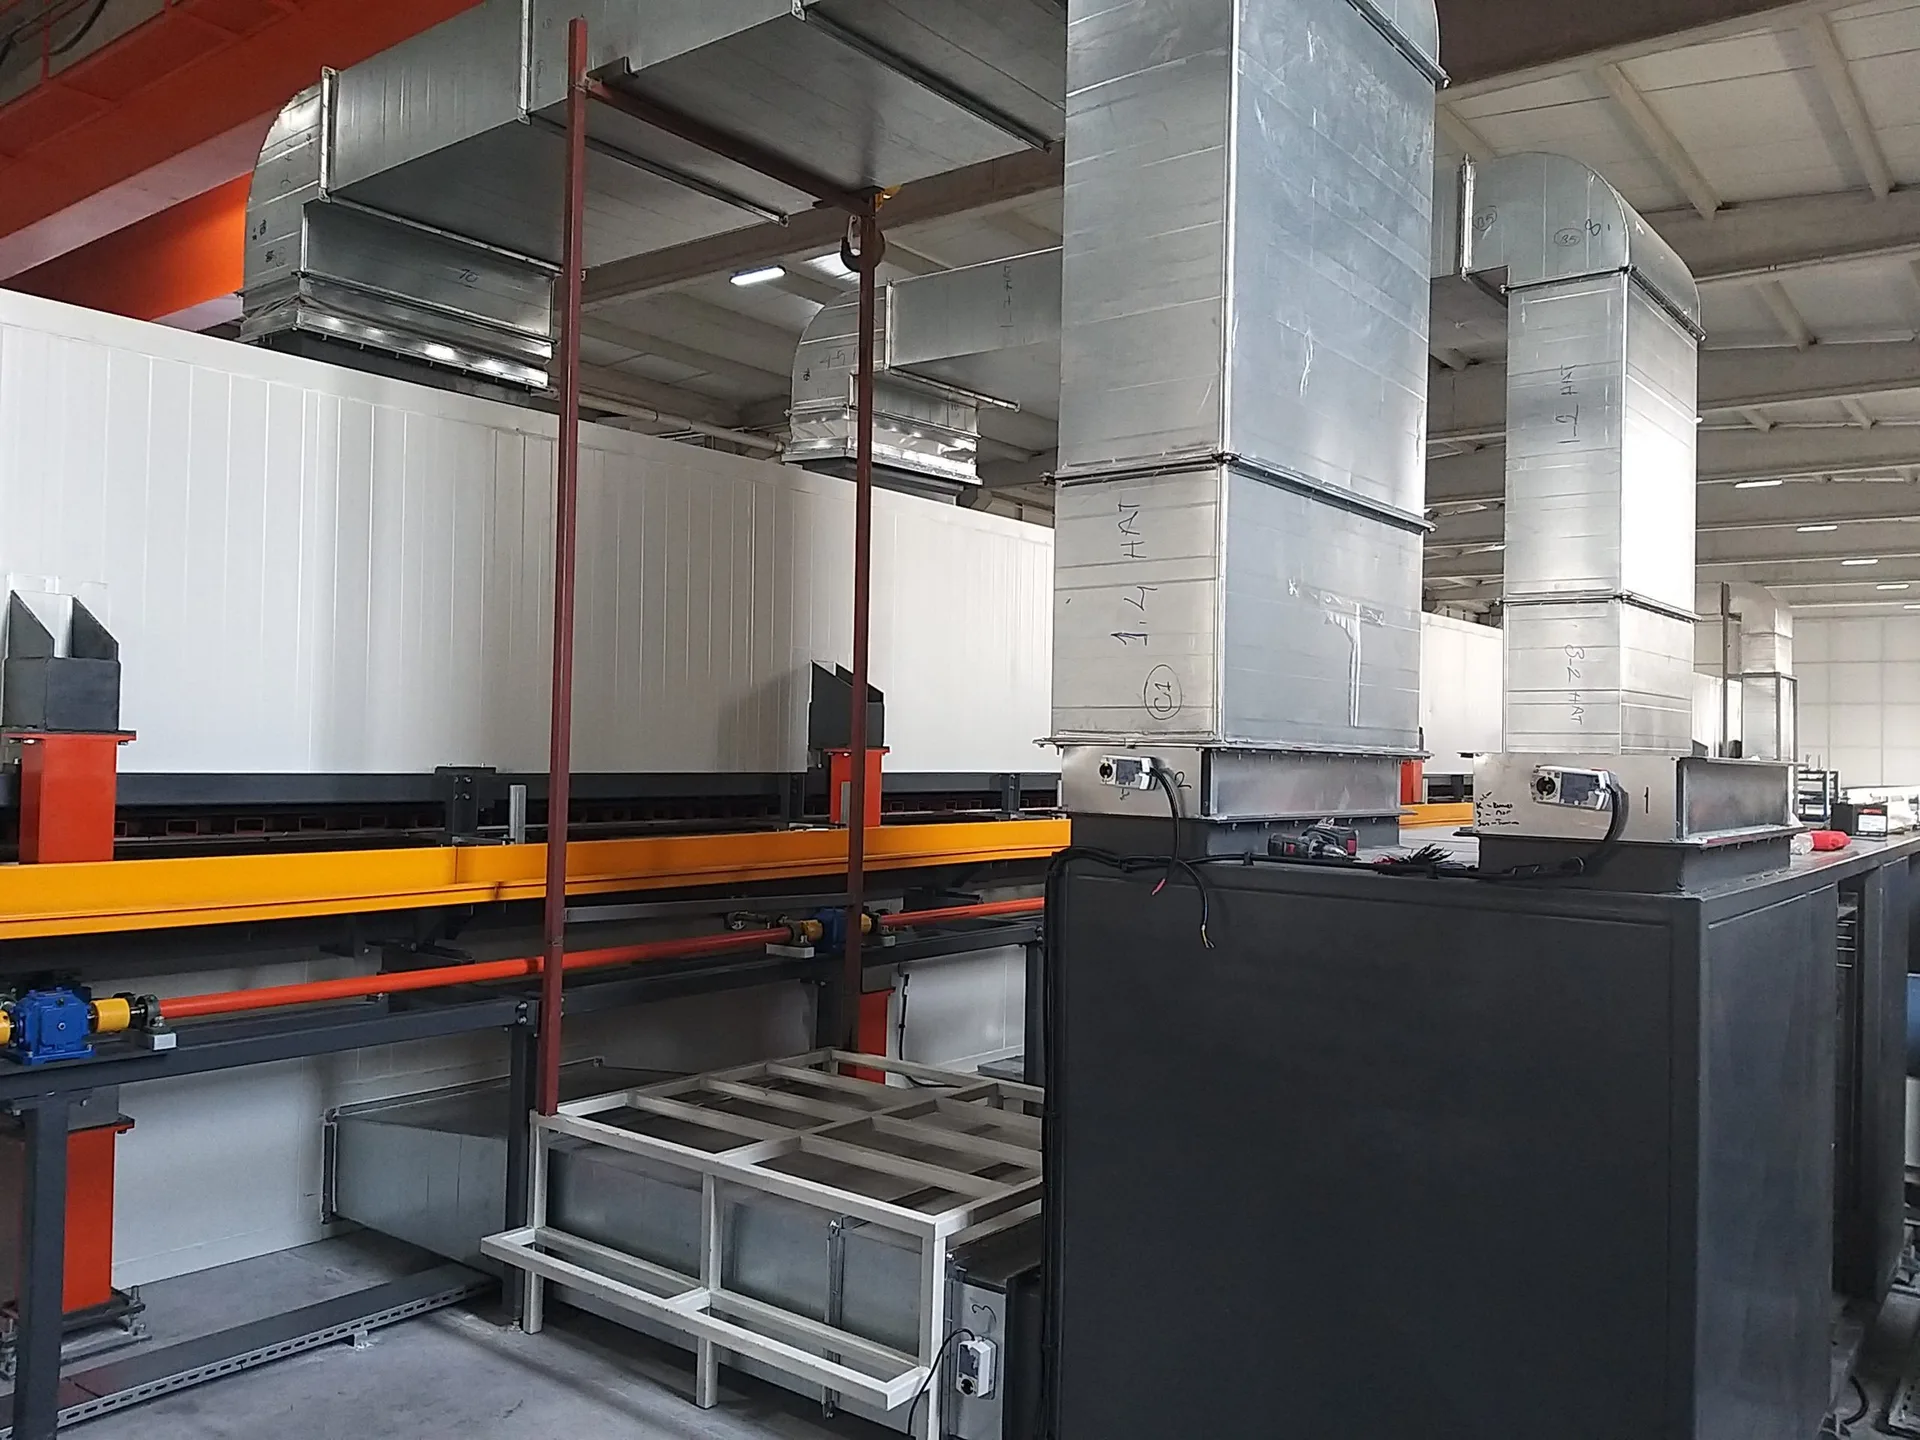
Système de chauffage pour double convoyeur
- La mousse PU distribuée entre la bobine supérieure et inférieure a la réaction chimique parfaite et le processus de durcissement à température régulière.
- Cette unité est conçue pour fournir un air chauffé afin de maintenir une température régulière pour un tel processus.
Guide latéral et système de bloc PE
- Cette unité est conçue pour empêcher la mousse PU de s’échapper du panneau latéral par des blocs de PE et pour maintenir une mousse uniforme tandis que le convoyeur à double bande presse la pression de mousse PU et transporte le panneau PU.
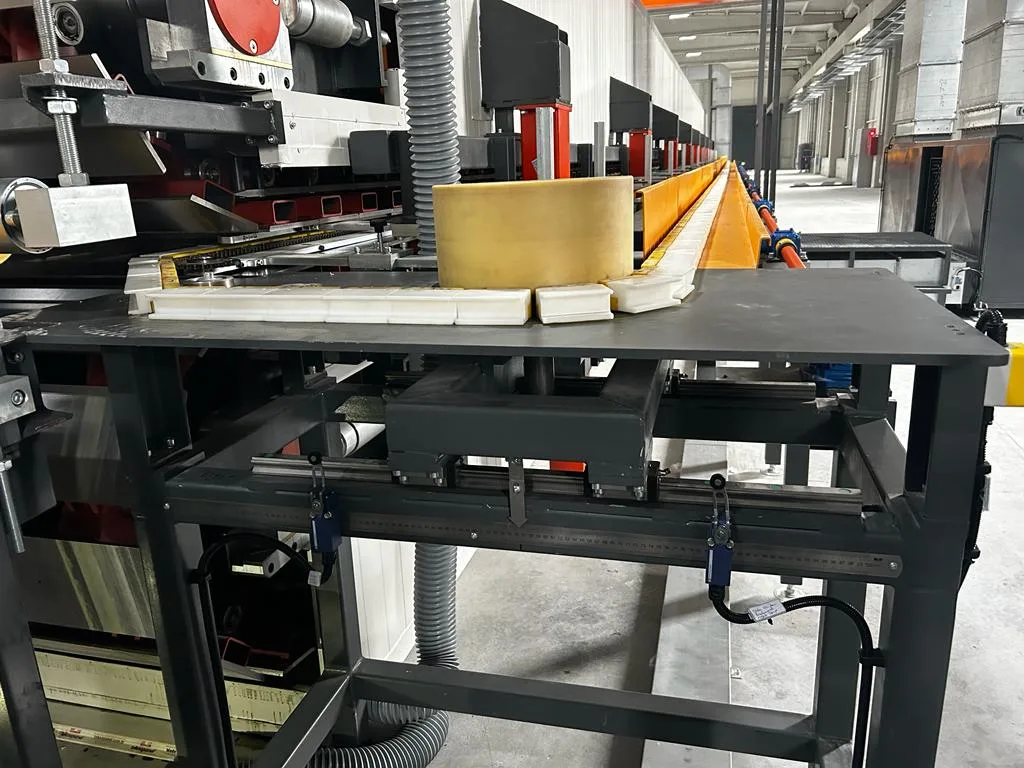
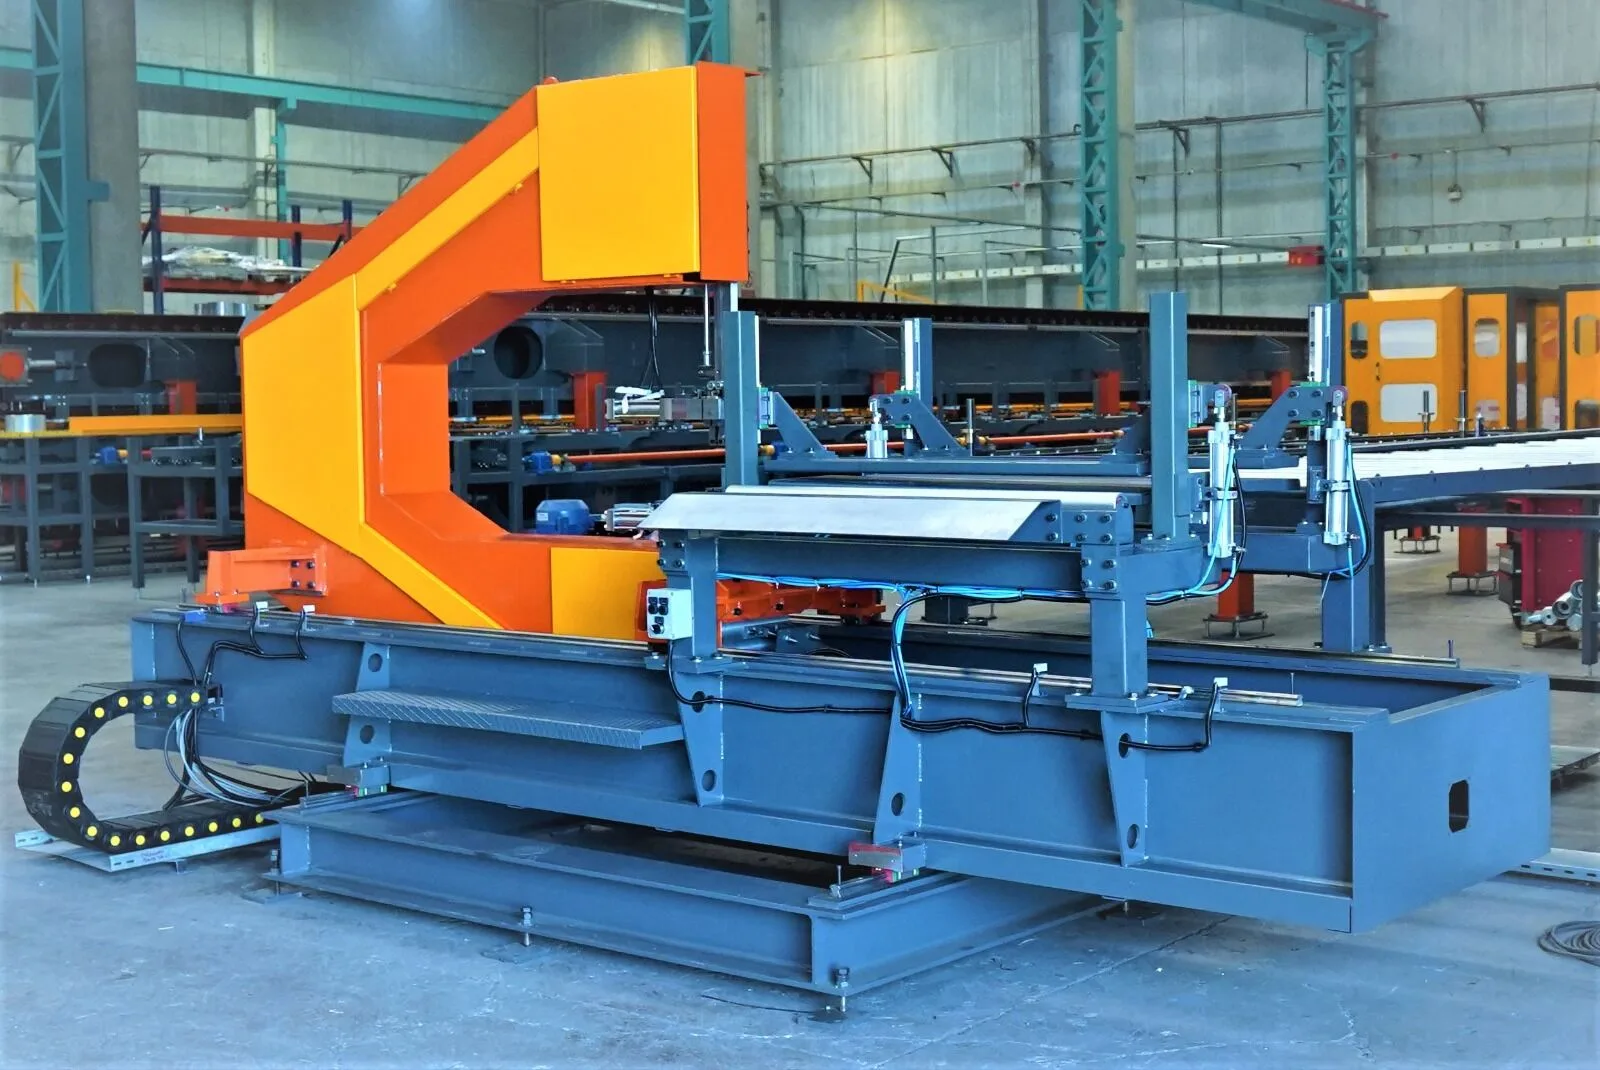
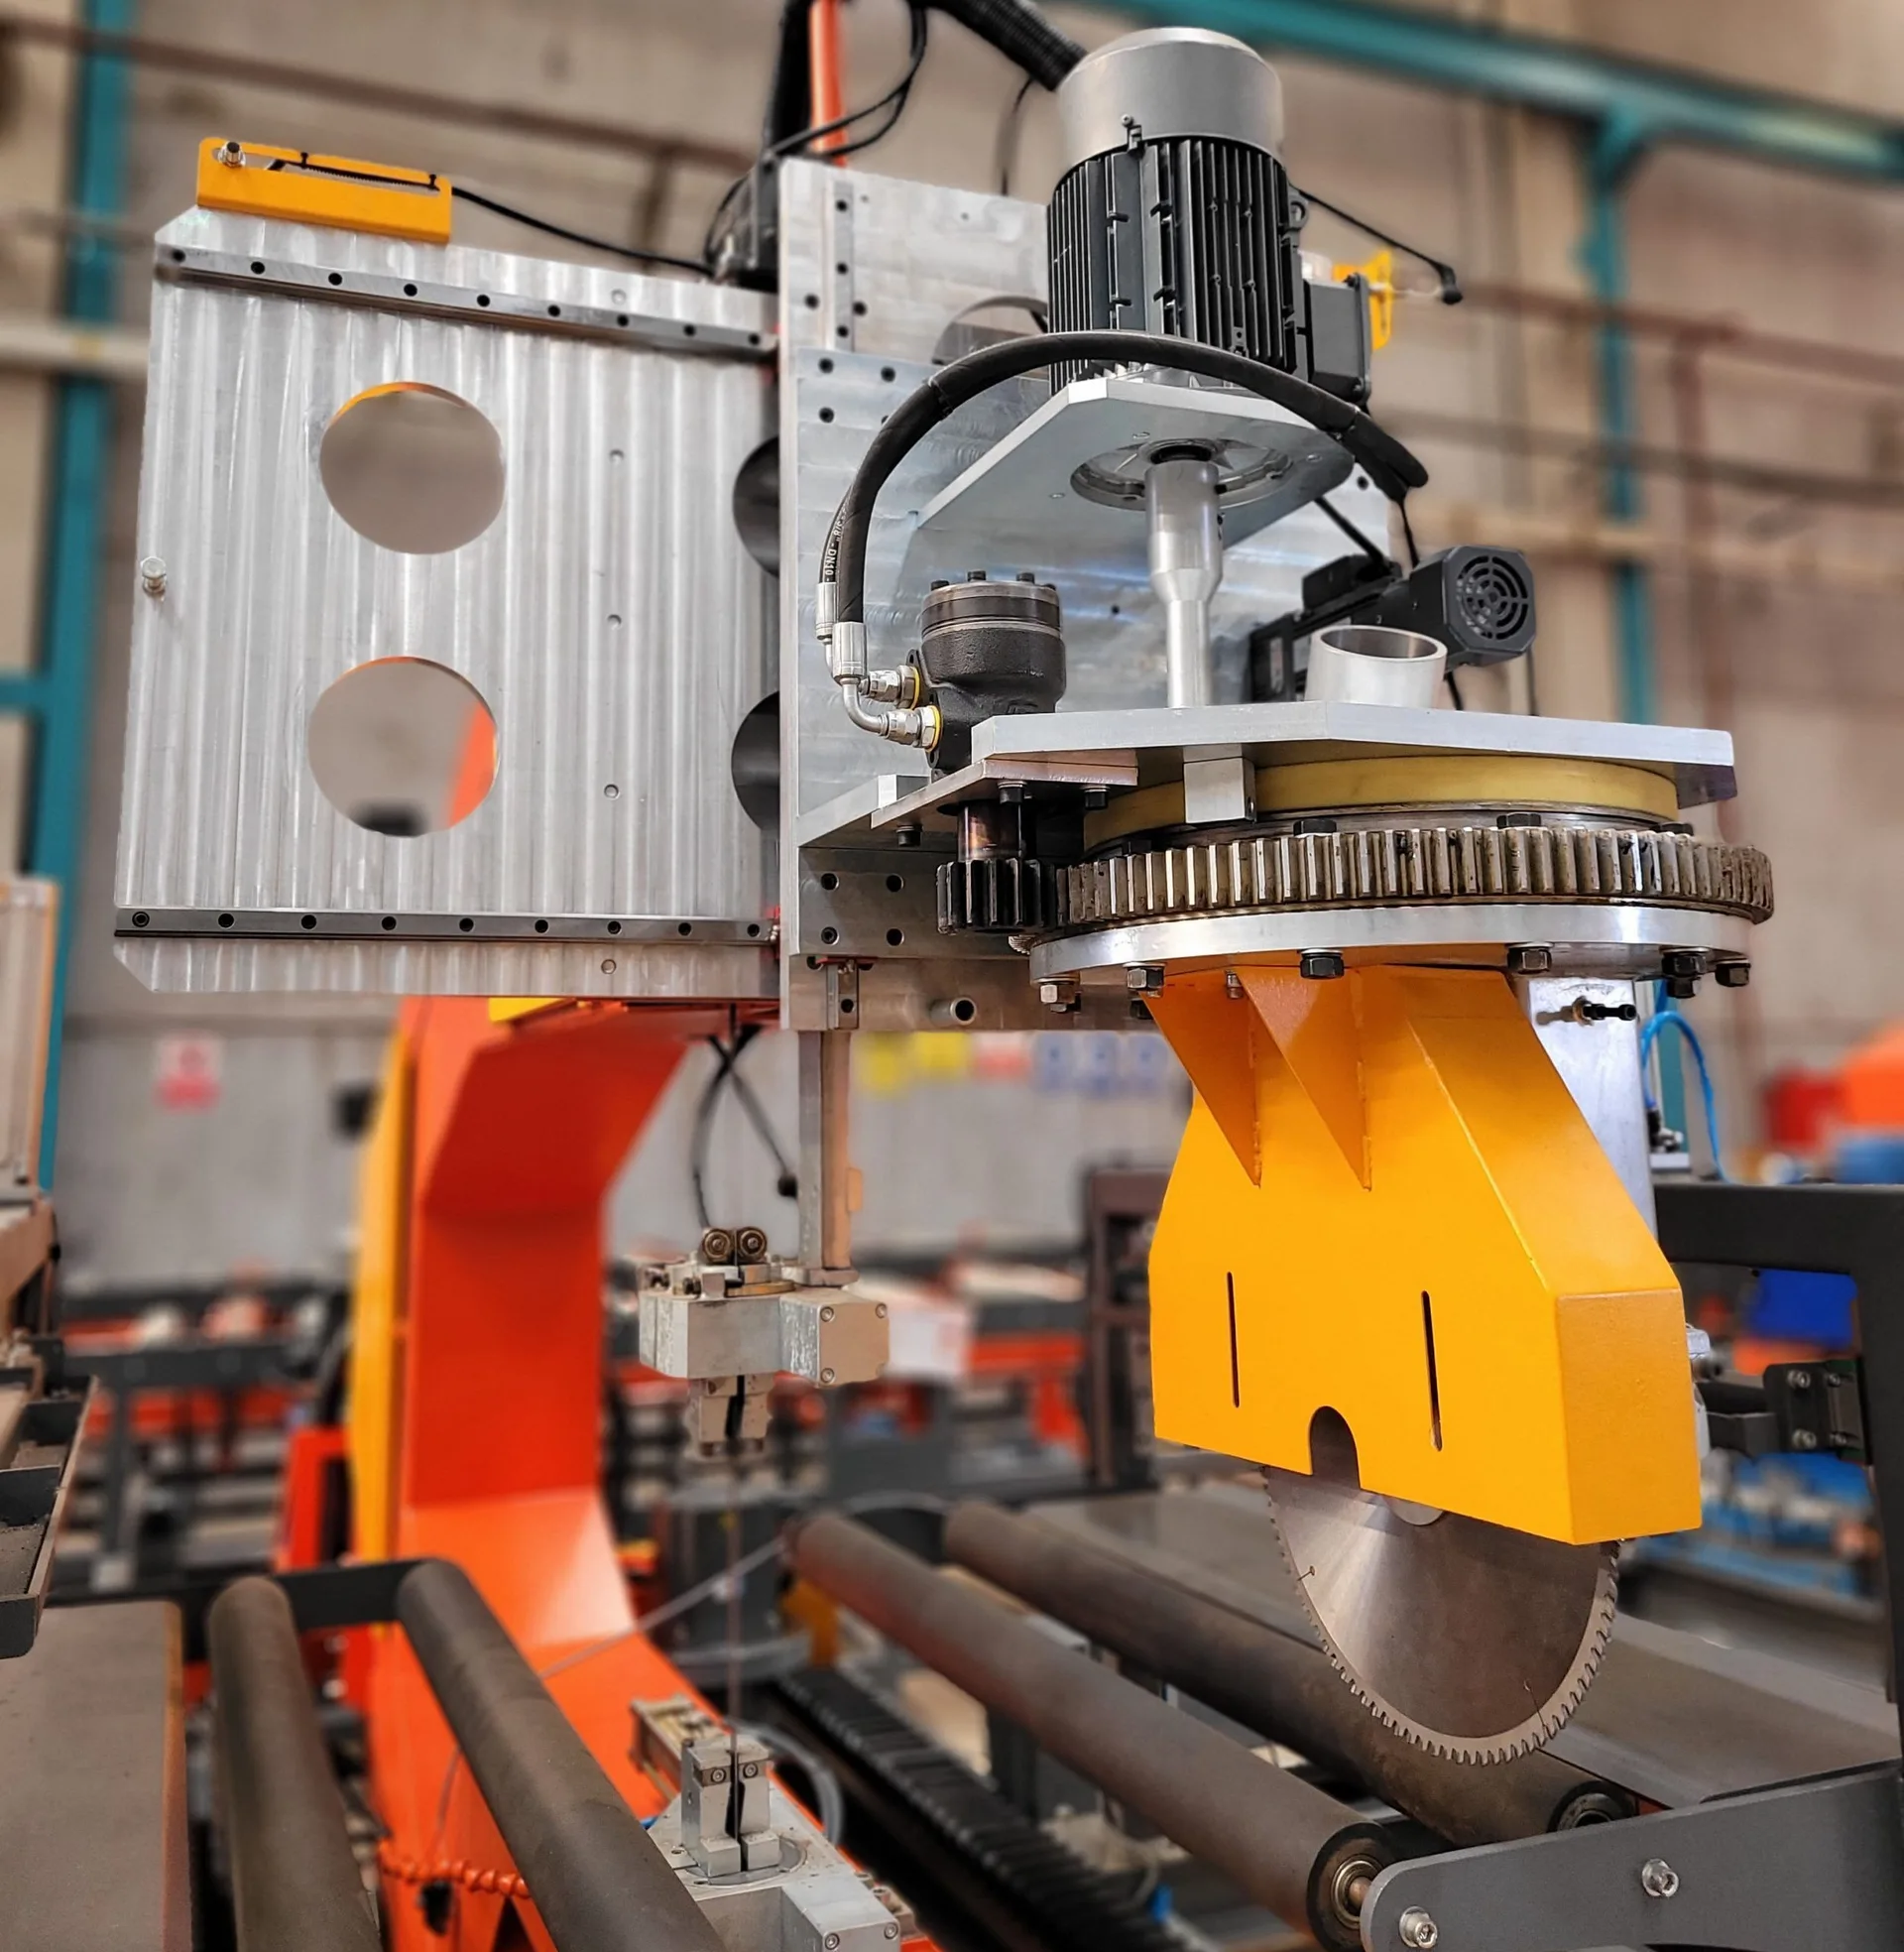
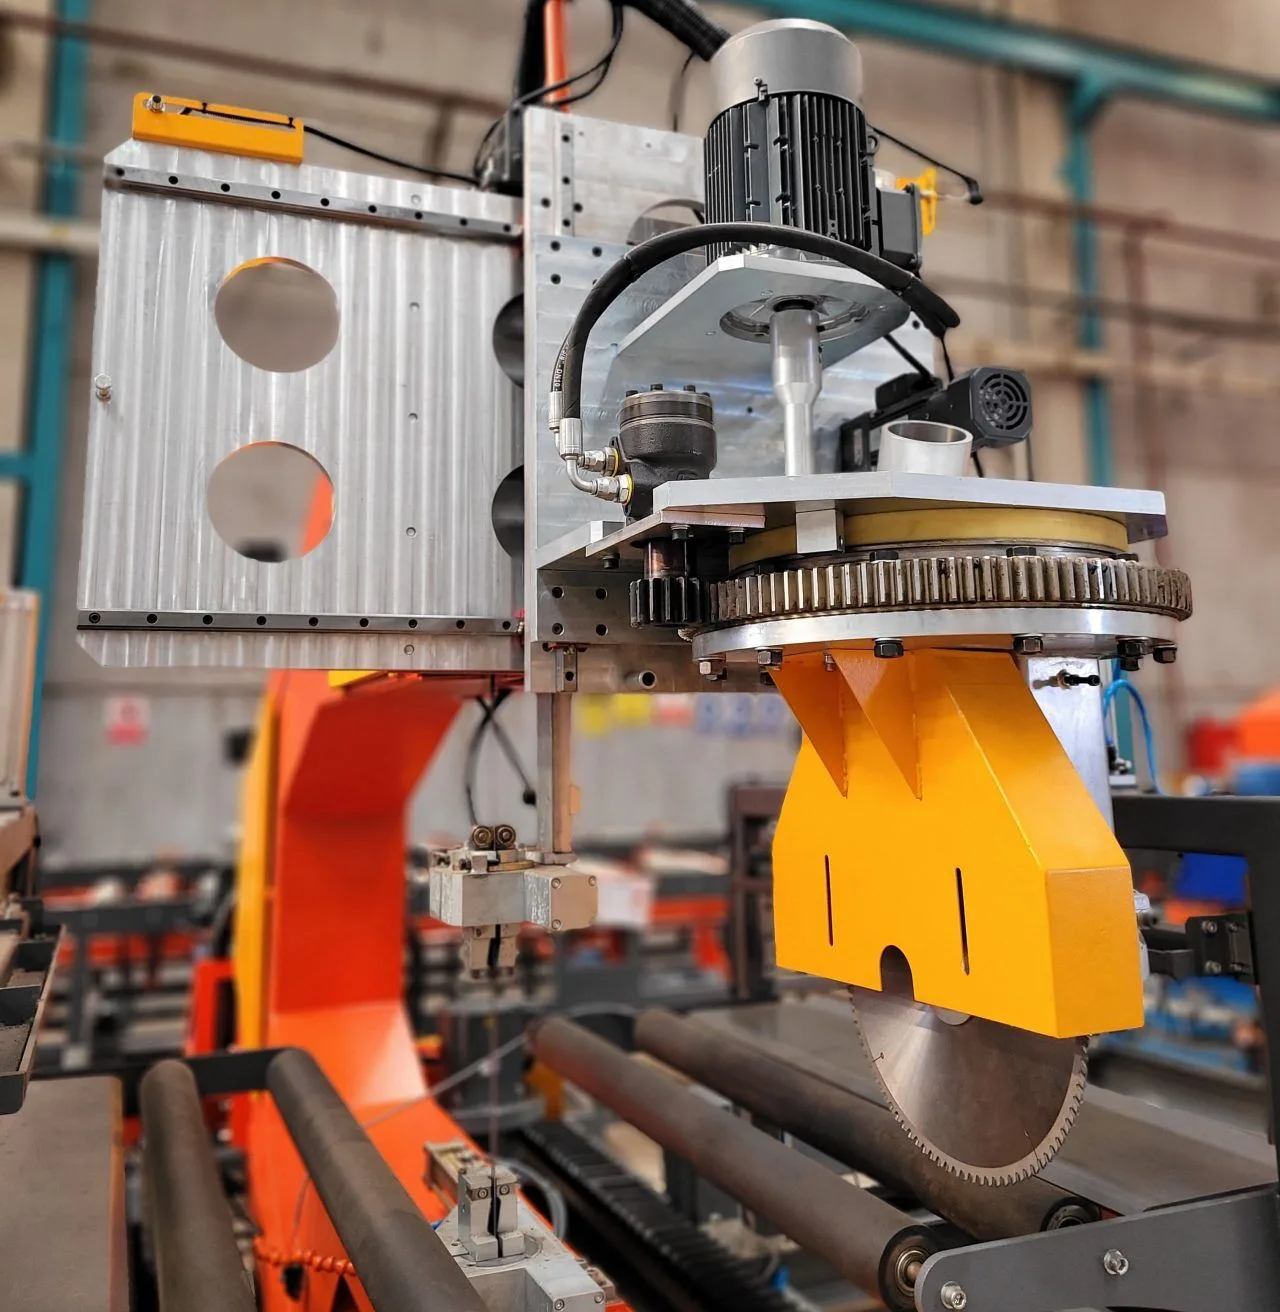
7. Coupe transversale (scie à ruban + scie à disque)
-
L’unité de coupe parfaite doit avoir la vitesse de coupe synchronisée avec la vitesse de transport des panneaux
-
Cette unité de coupe doit également être actionnée par la commande manuelle ou automatique.
-
Le portique est placé à l’arrière et l’unité de scie est positionnée sur le côté droit vu de la direction de production.
-
-
-
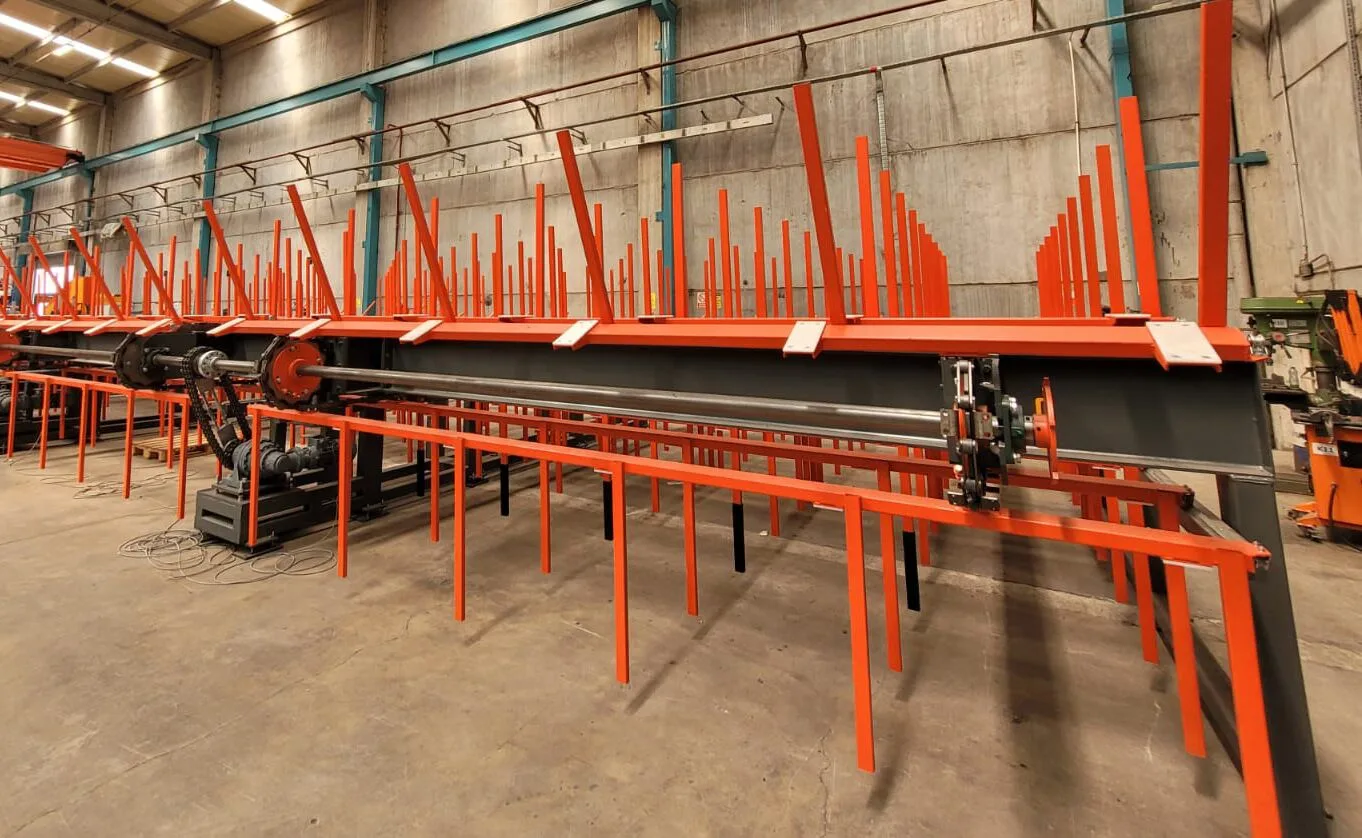
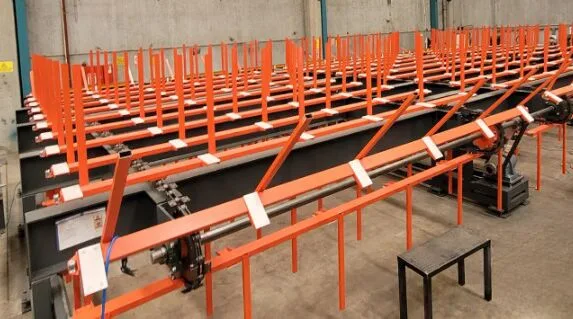
8. Convoyeur de refroidissement
-
Lorsque le client souhaite produire un panneau PIR, ce convoyeur de refroidissement est nécessaire pour refroidir la chaleur du panneau PU.
-
Dans la production du panneau PIR, qui est produit beaucoup récemment, car il réagit à une température plus élevée et génère plus de chaleur que le panneau PU général, un convoyeur de refroidissement pour refroidir le panneau juste produit progressivement à température ambiante est nécessaire.
-
-
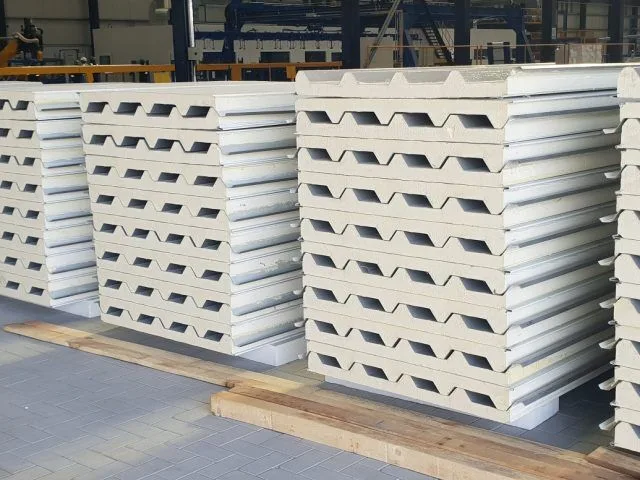
9. Empileur
-
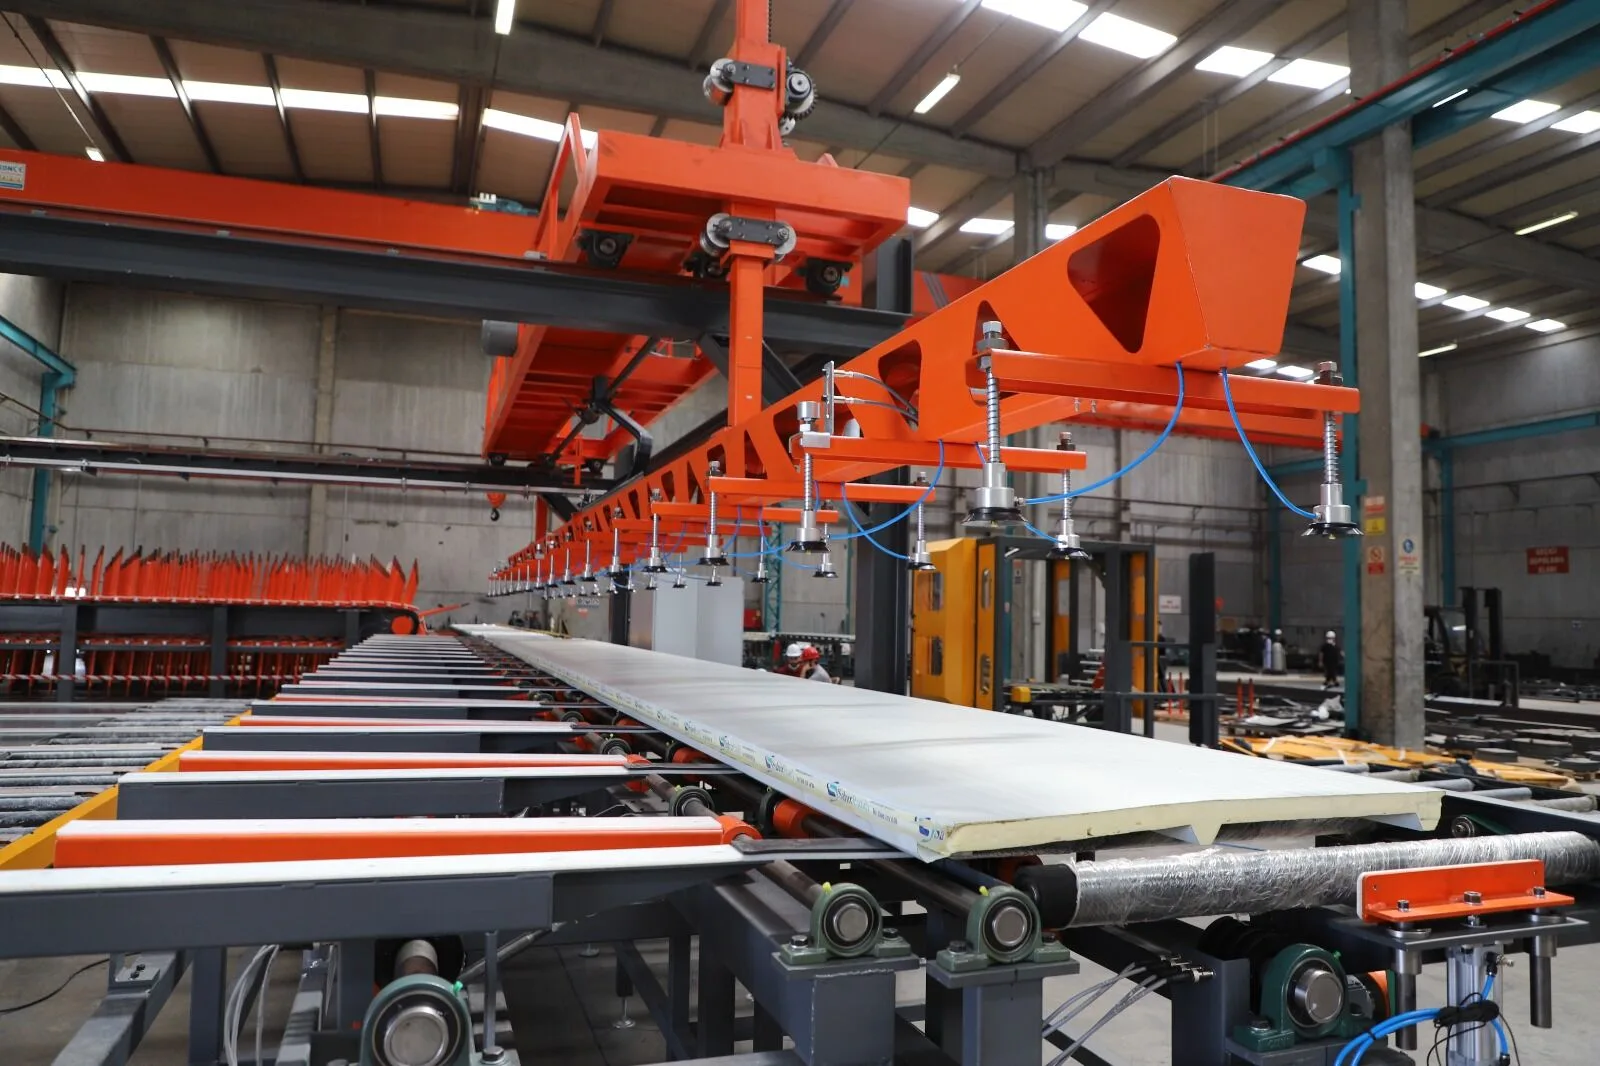
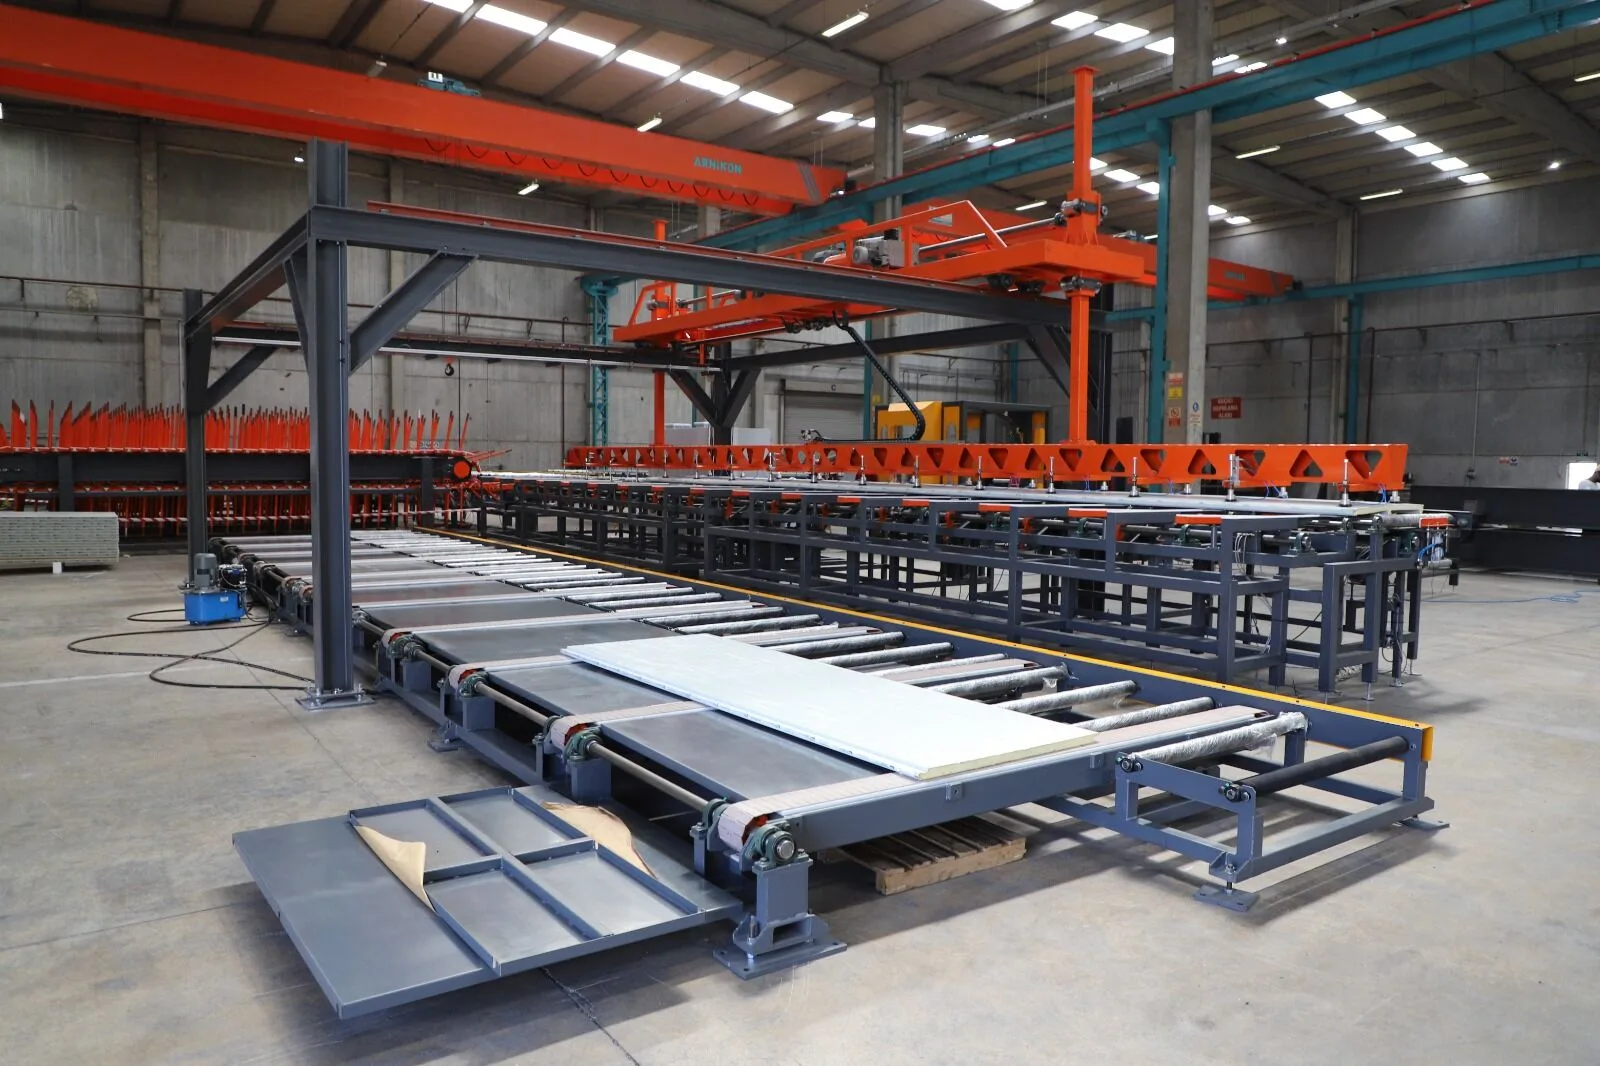
Ce processus est conçu pour empiler efficacement les panneaux finis à la vitesse de production.
-
Il est très important que la vitesse d’empilage ne soit pas plus lente que la vitesse de production des panneaux.
-
Il est possible d’empiler les panneaux par une opération automatique ou manuelle.
-
-
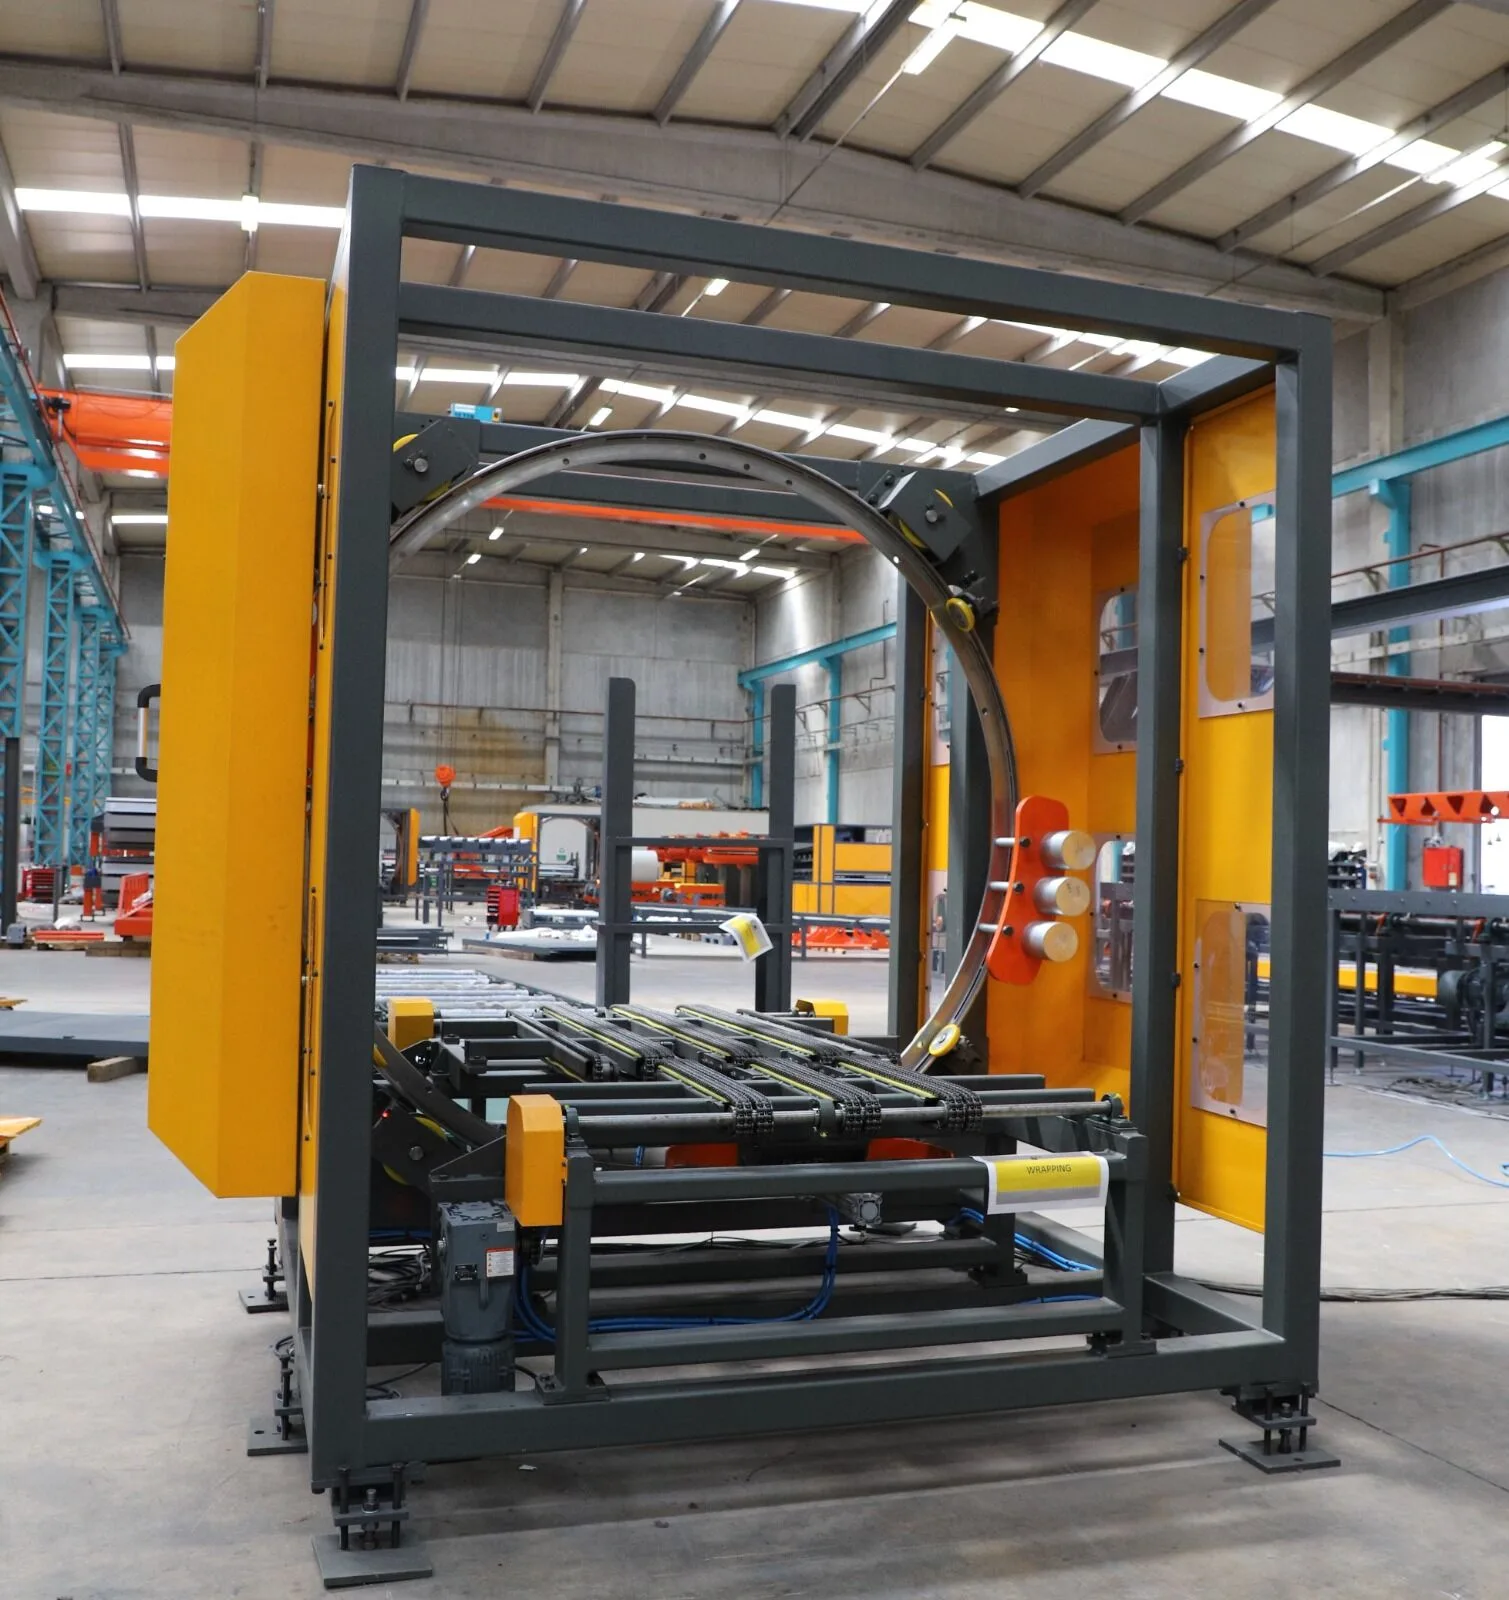
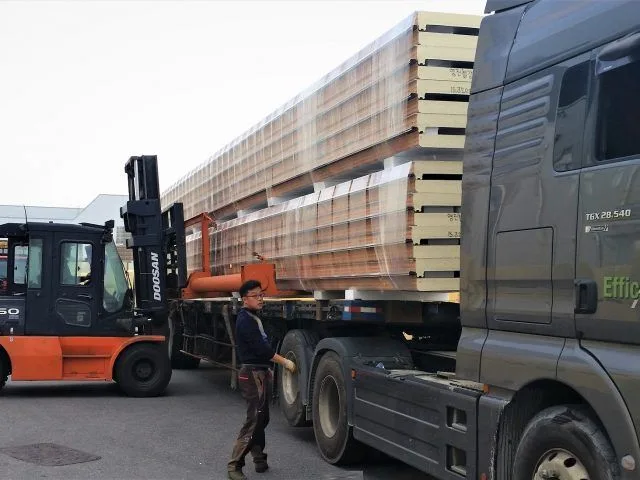
10. Machine à emballer (emballage PVC)
-
Ce processus est conçu pour emballer les panneaux sans collage en utilisant des films étirables en PVC avant la livraison finale
-
Panneaux sandwich
Panneau de toit
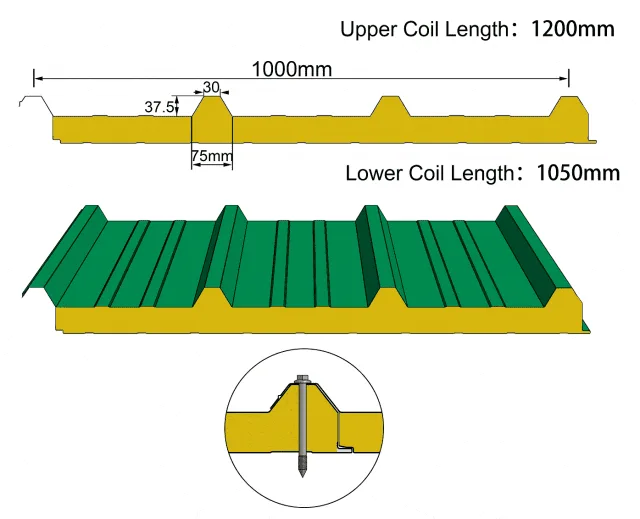
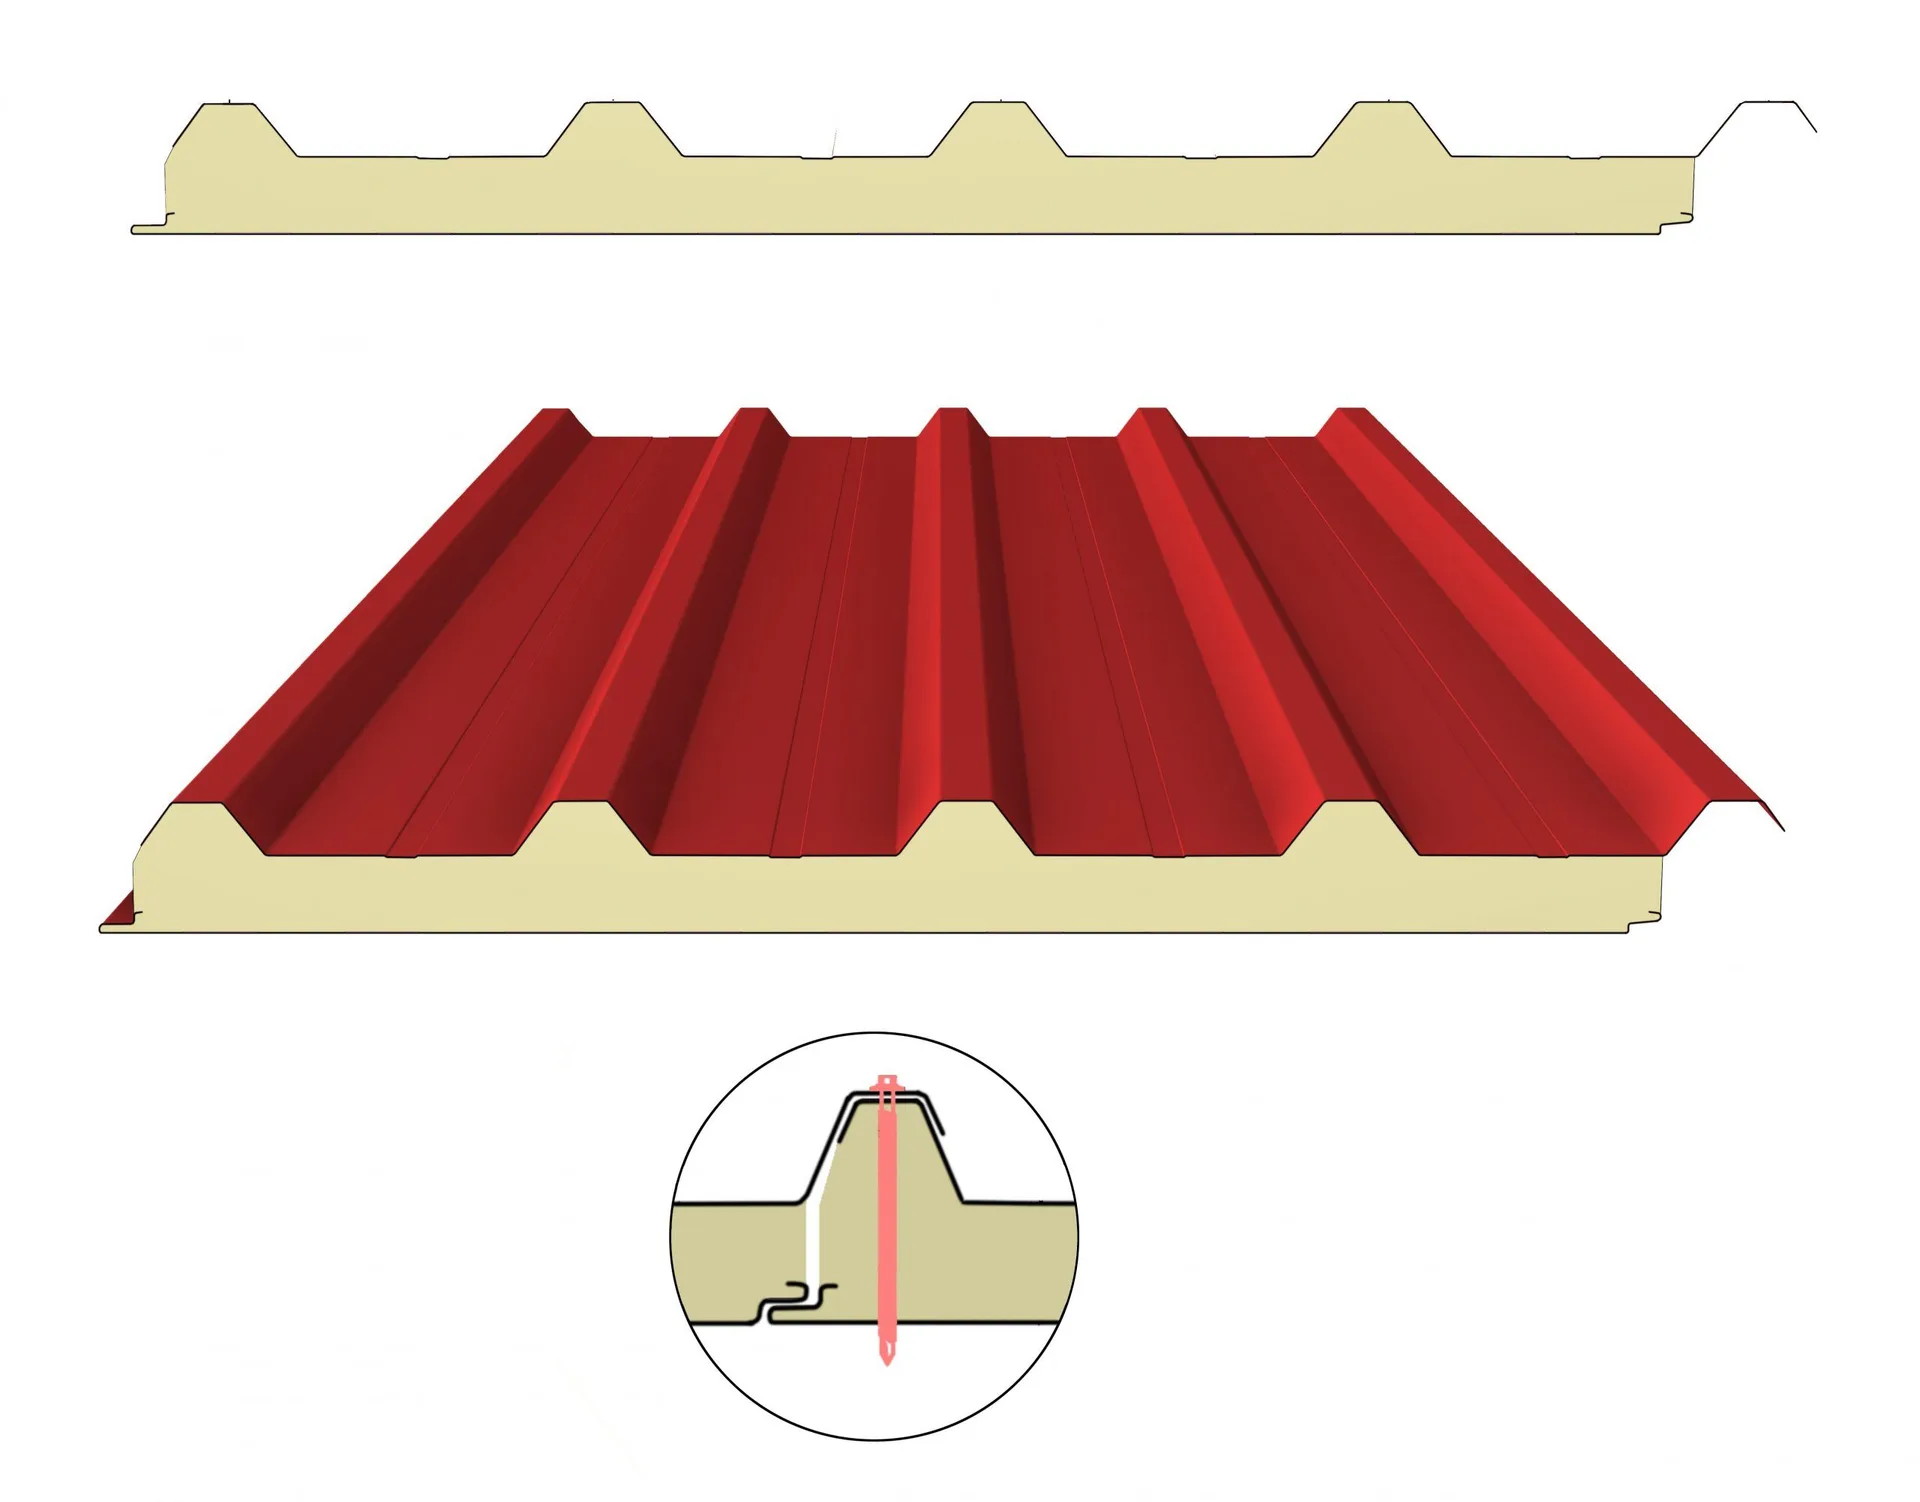
Sans boulon
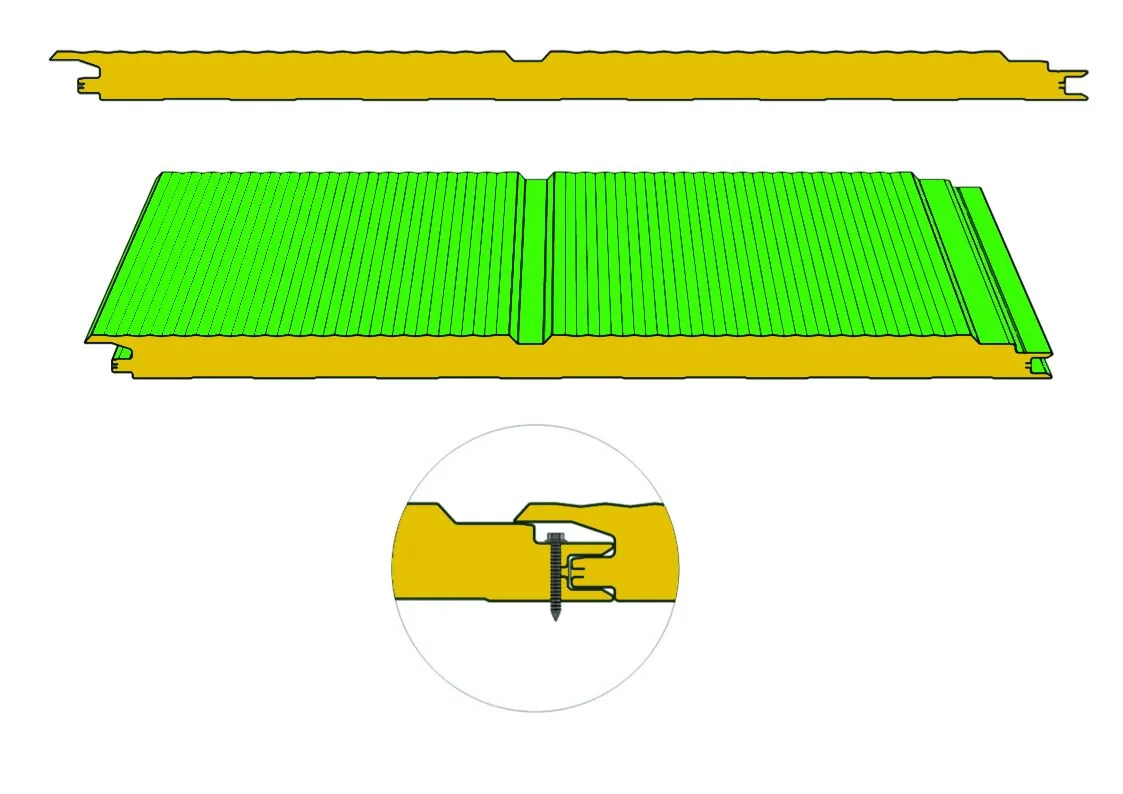
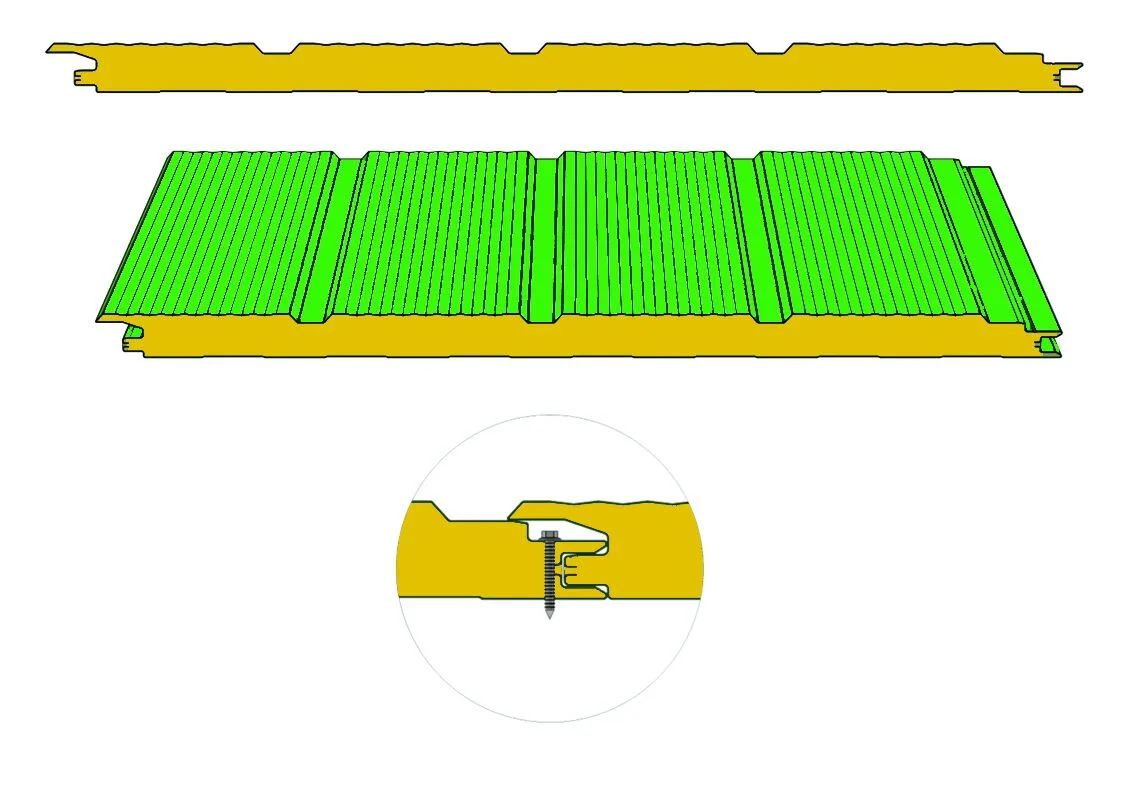
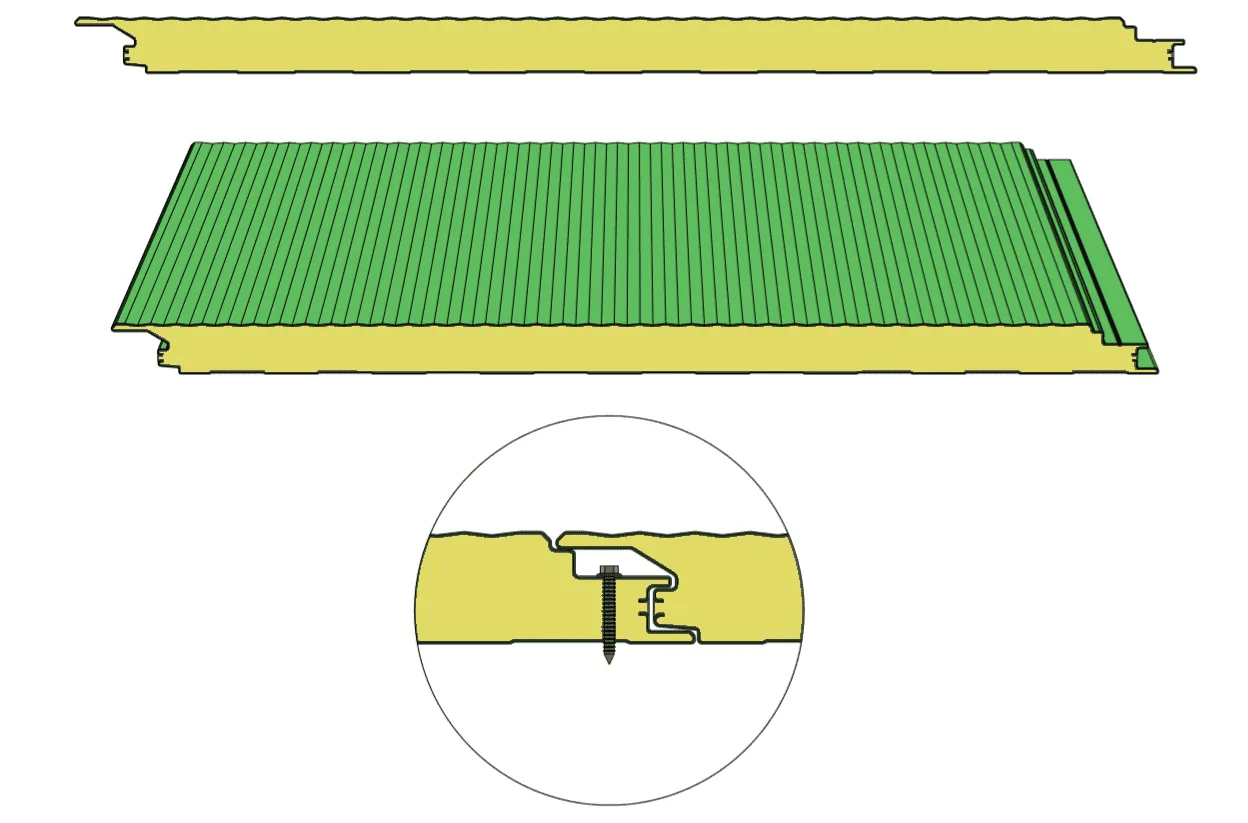
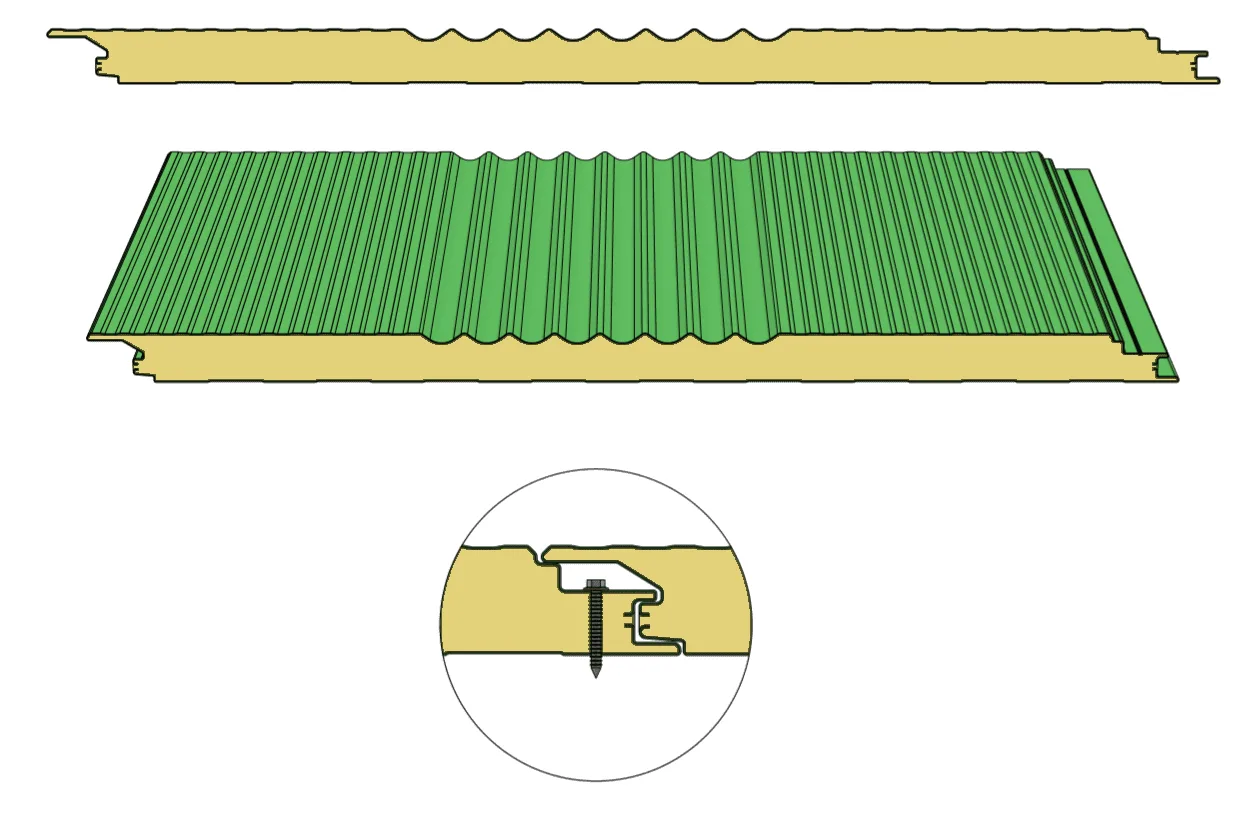
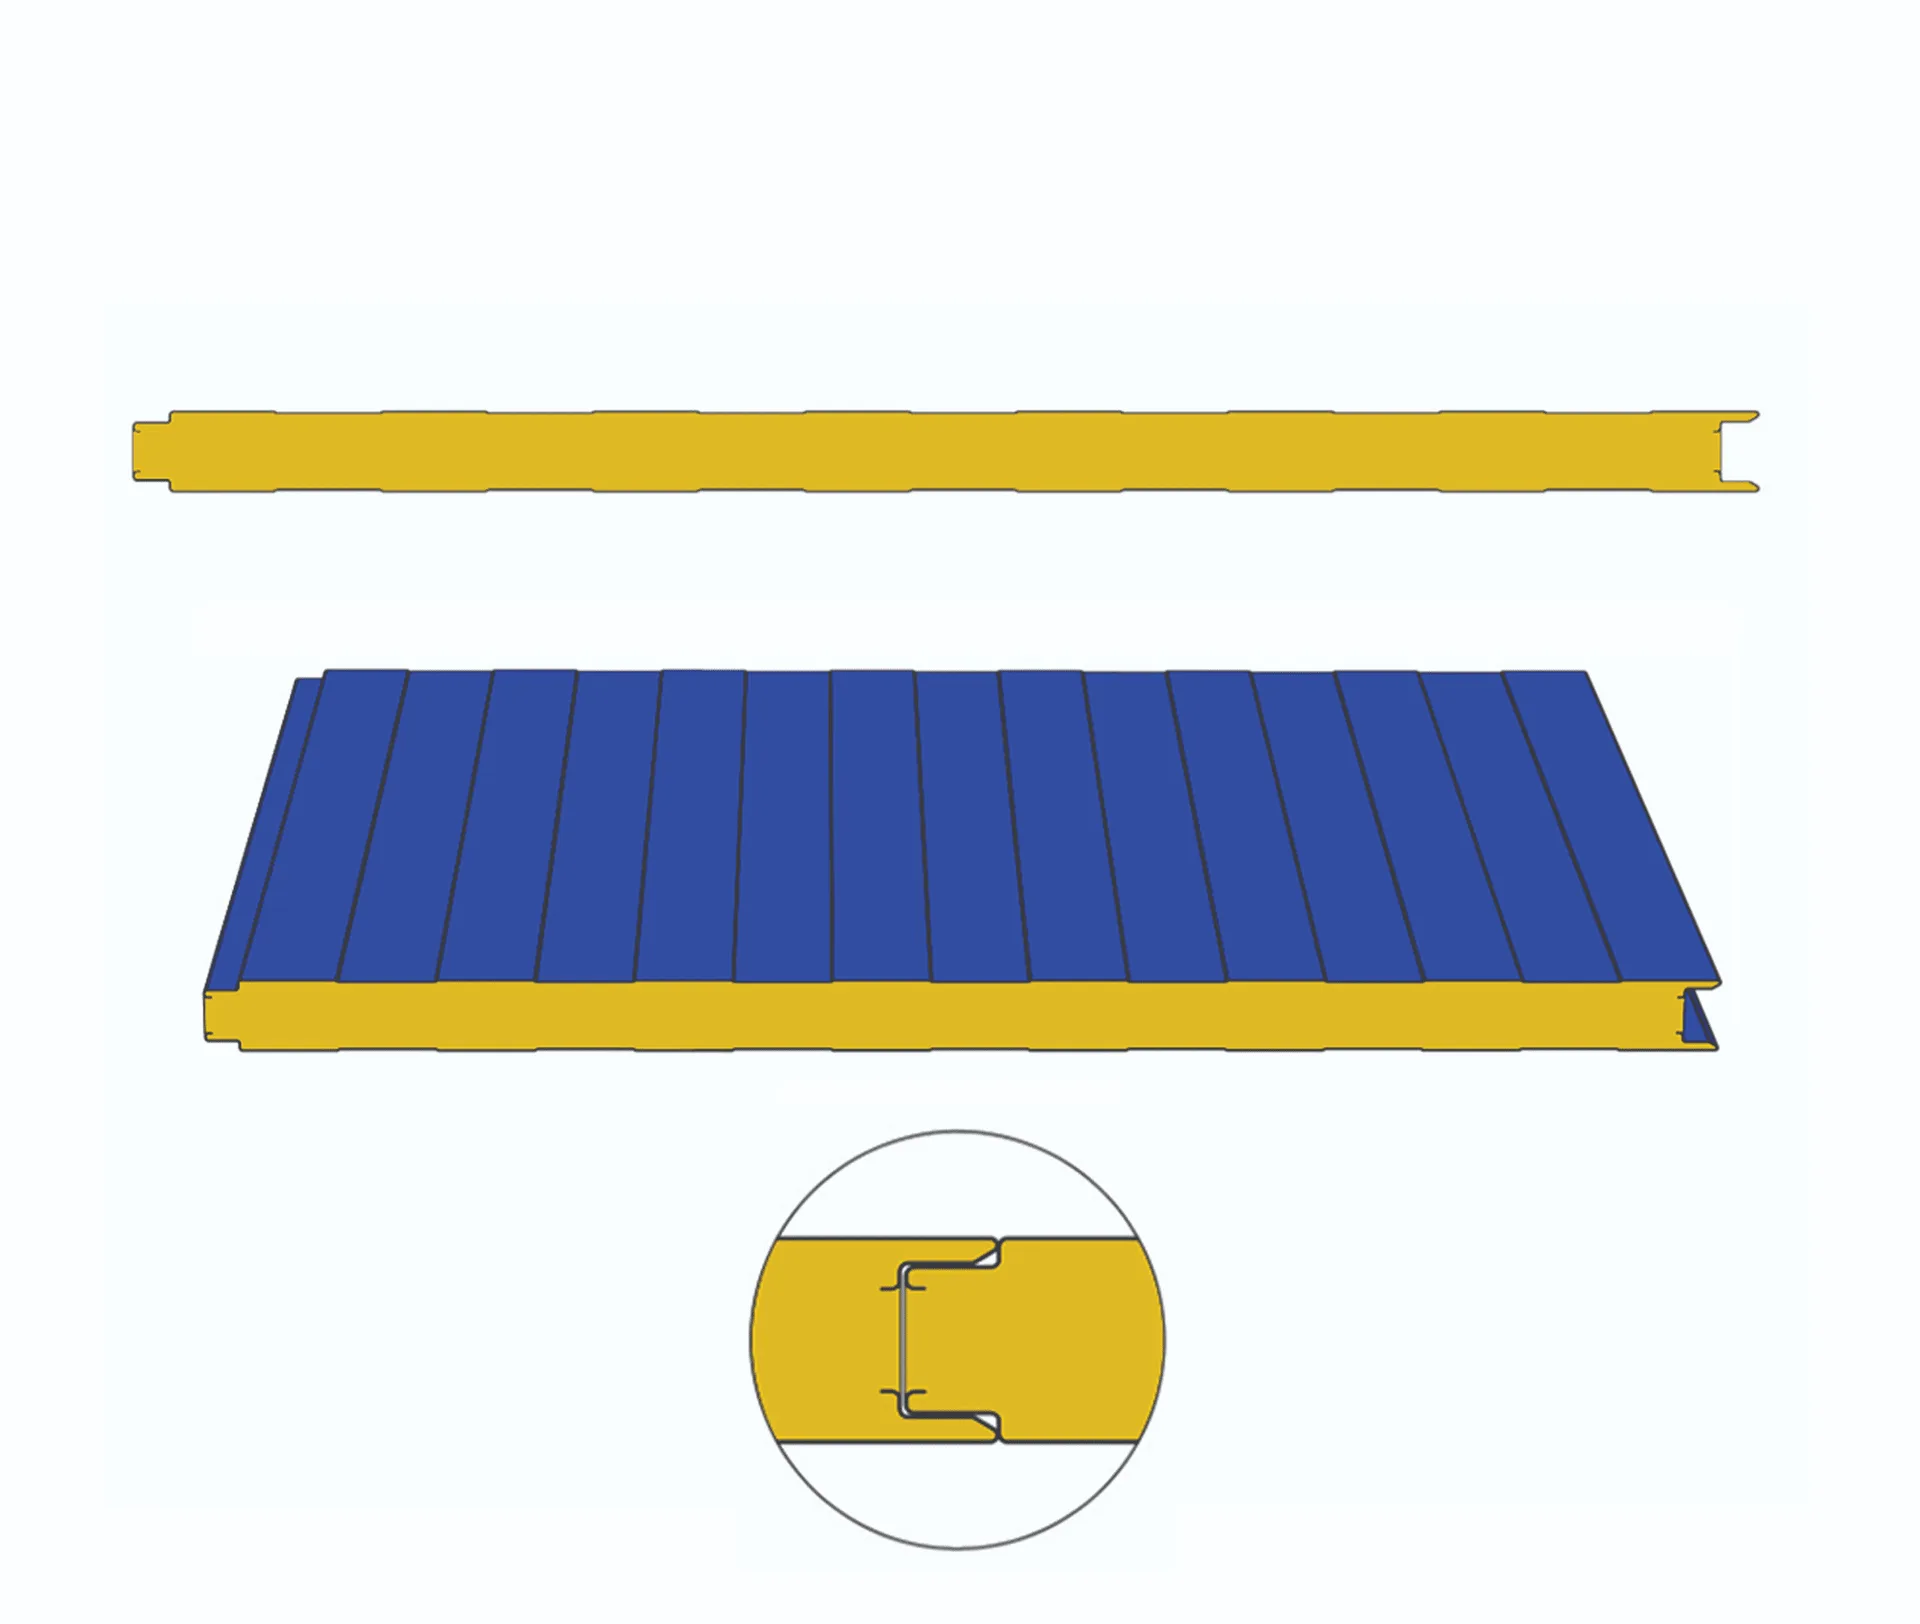
Panneau mural et chambre froide
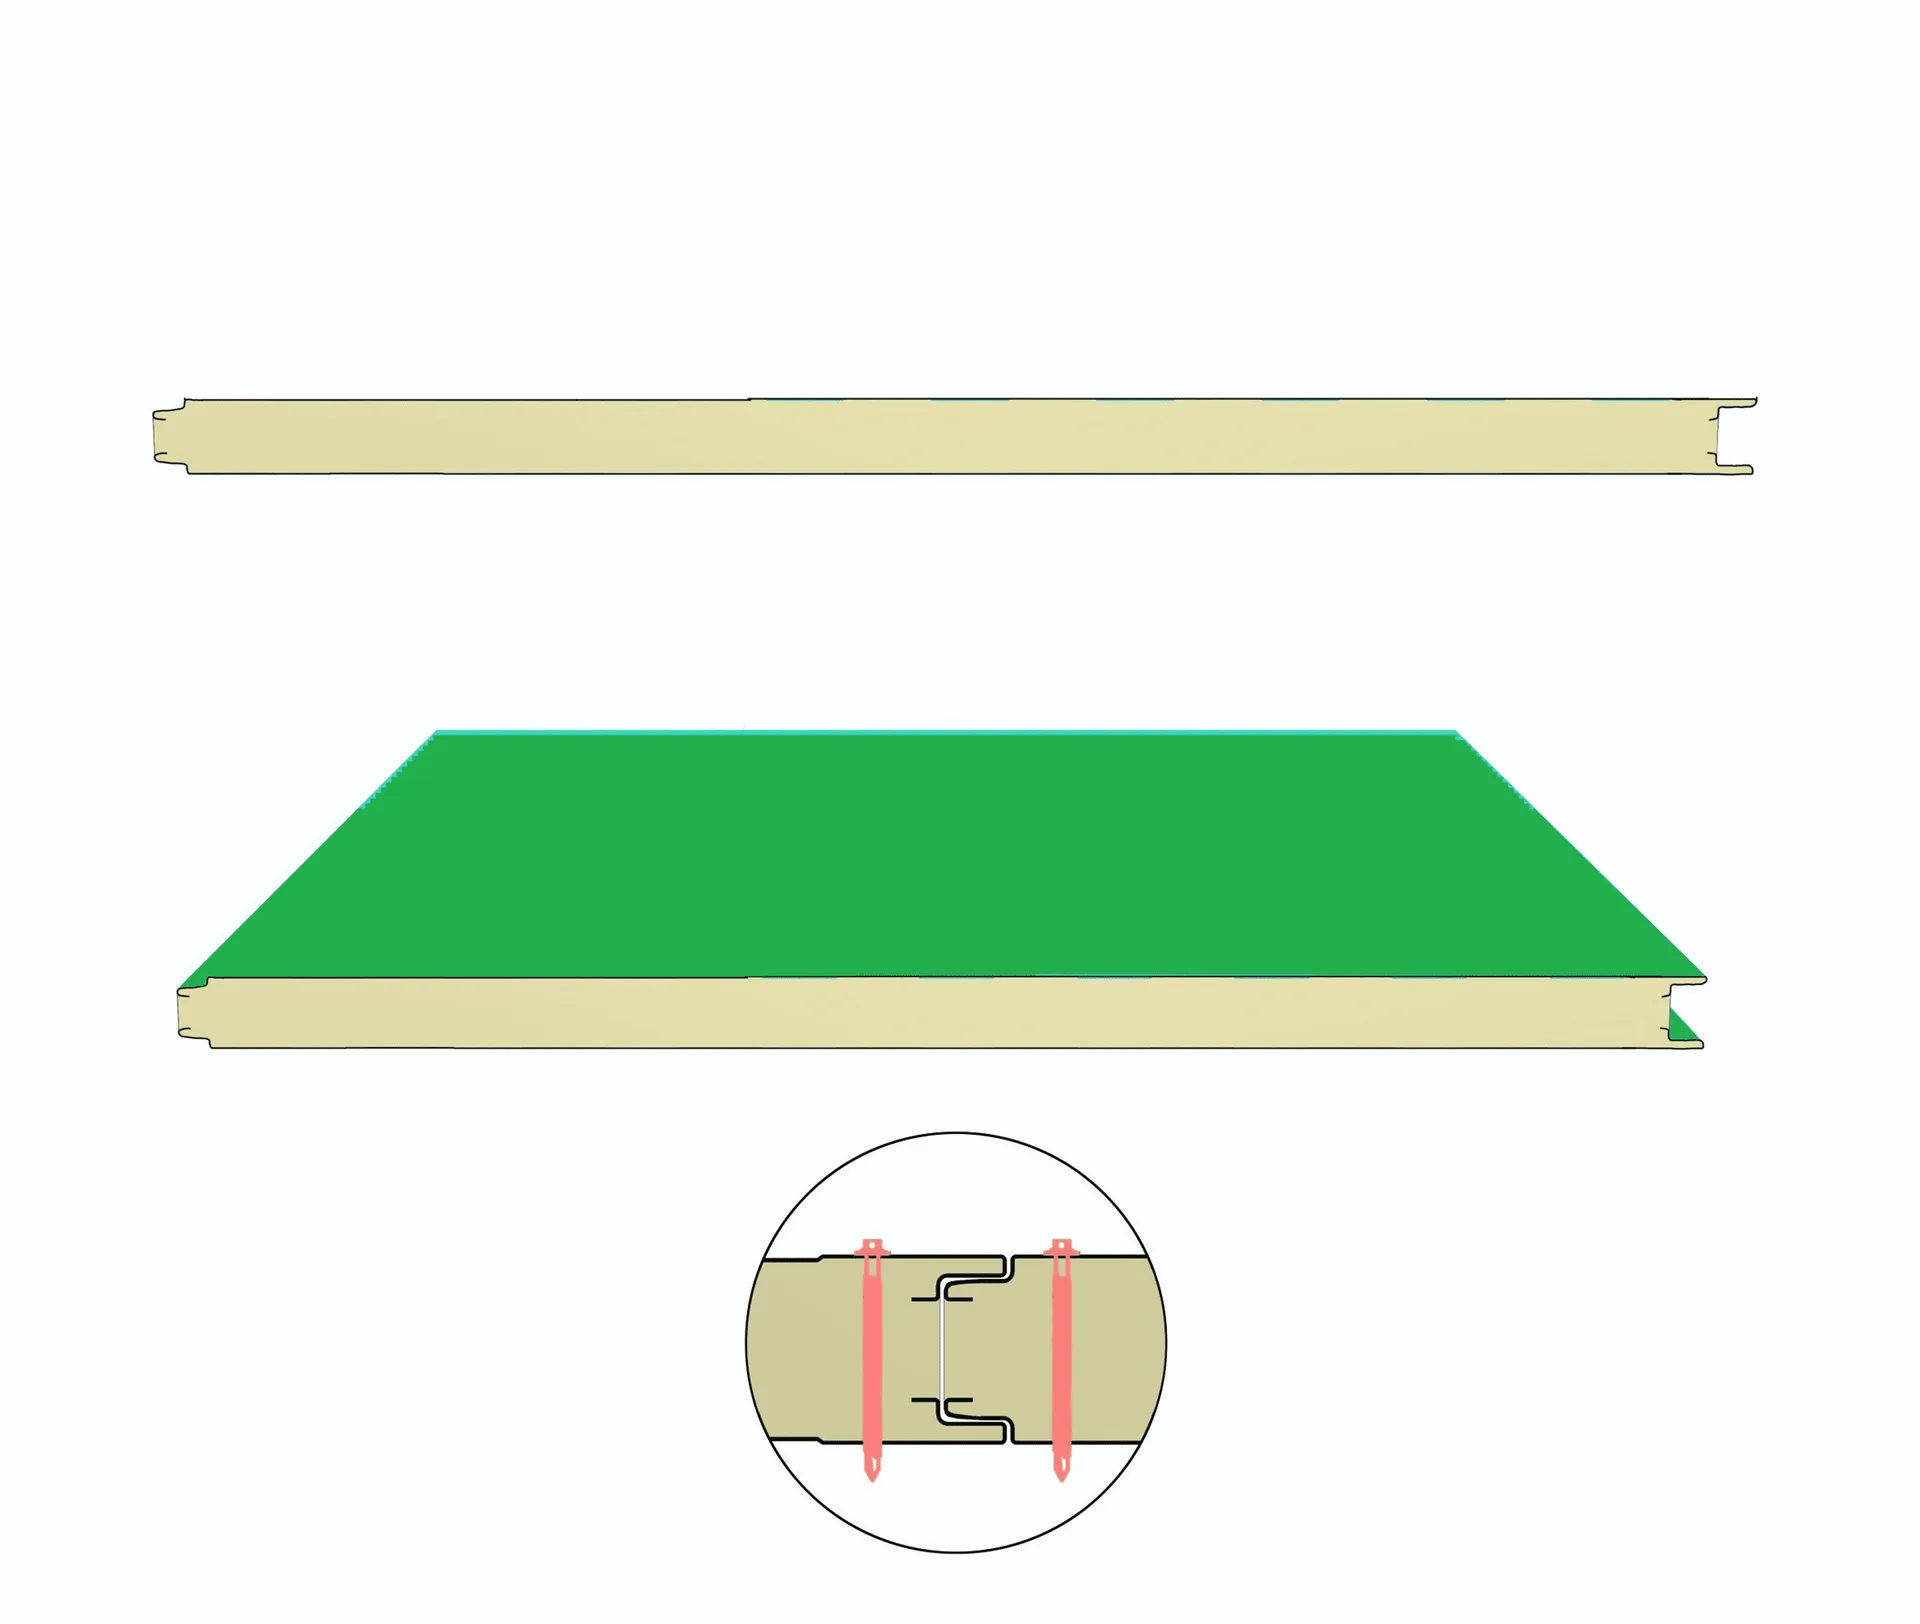
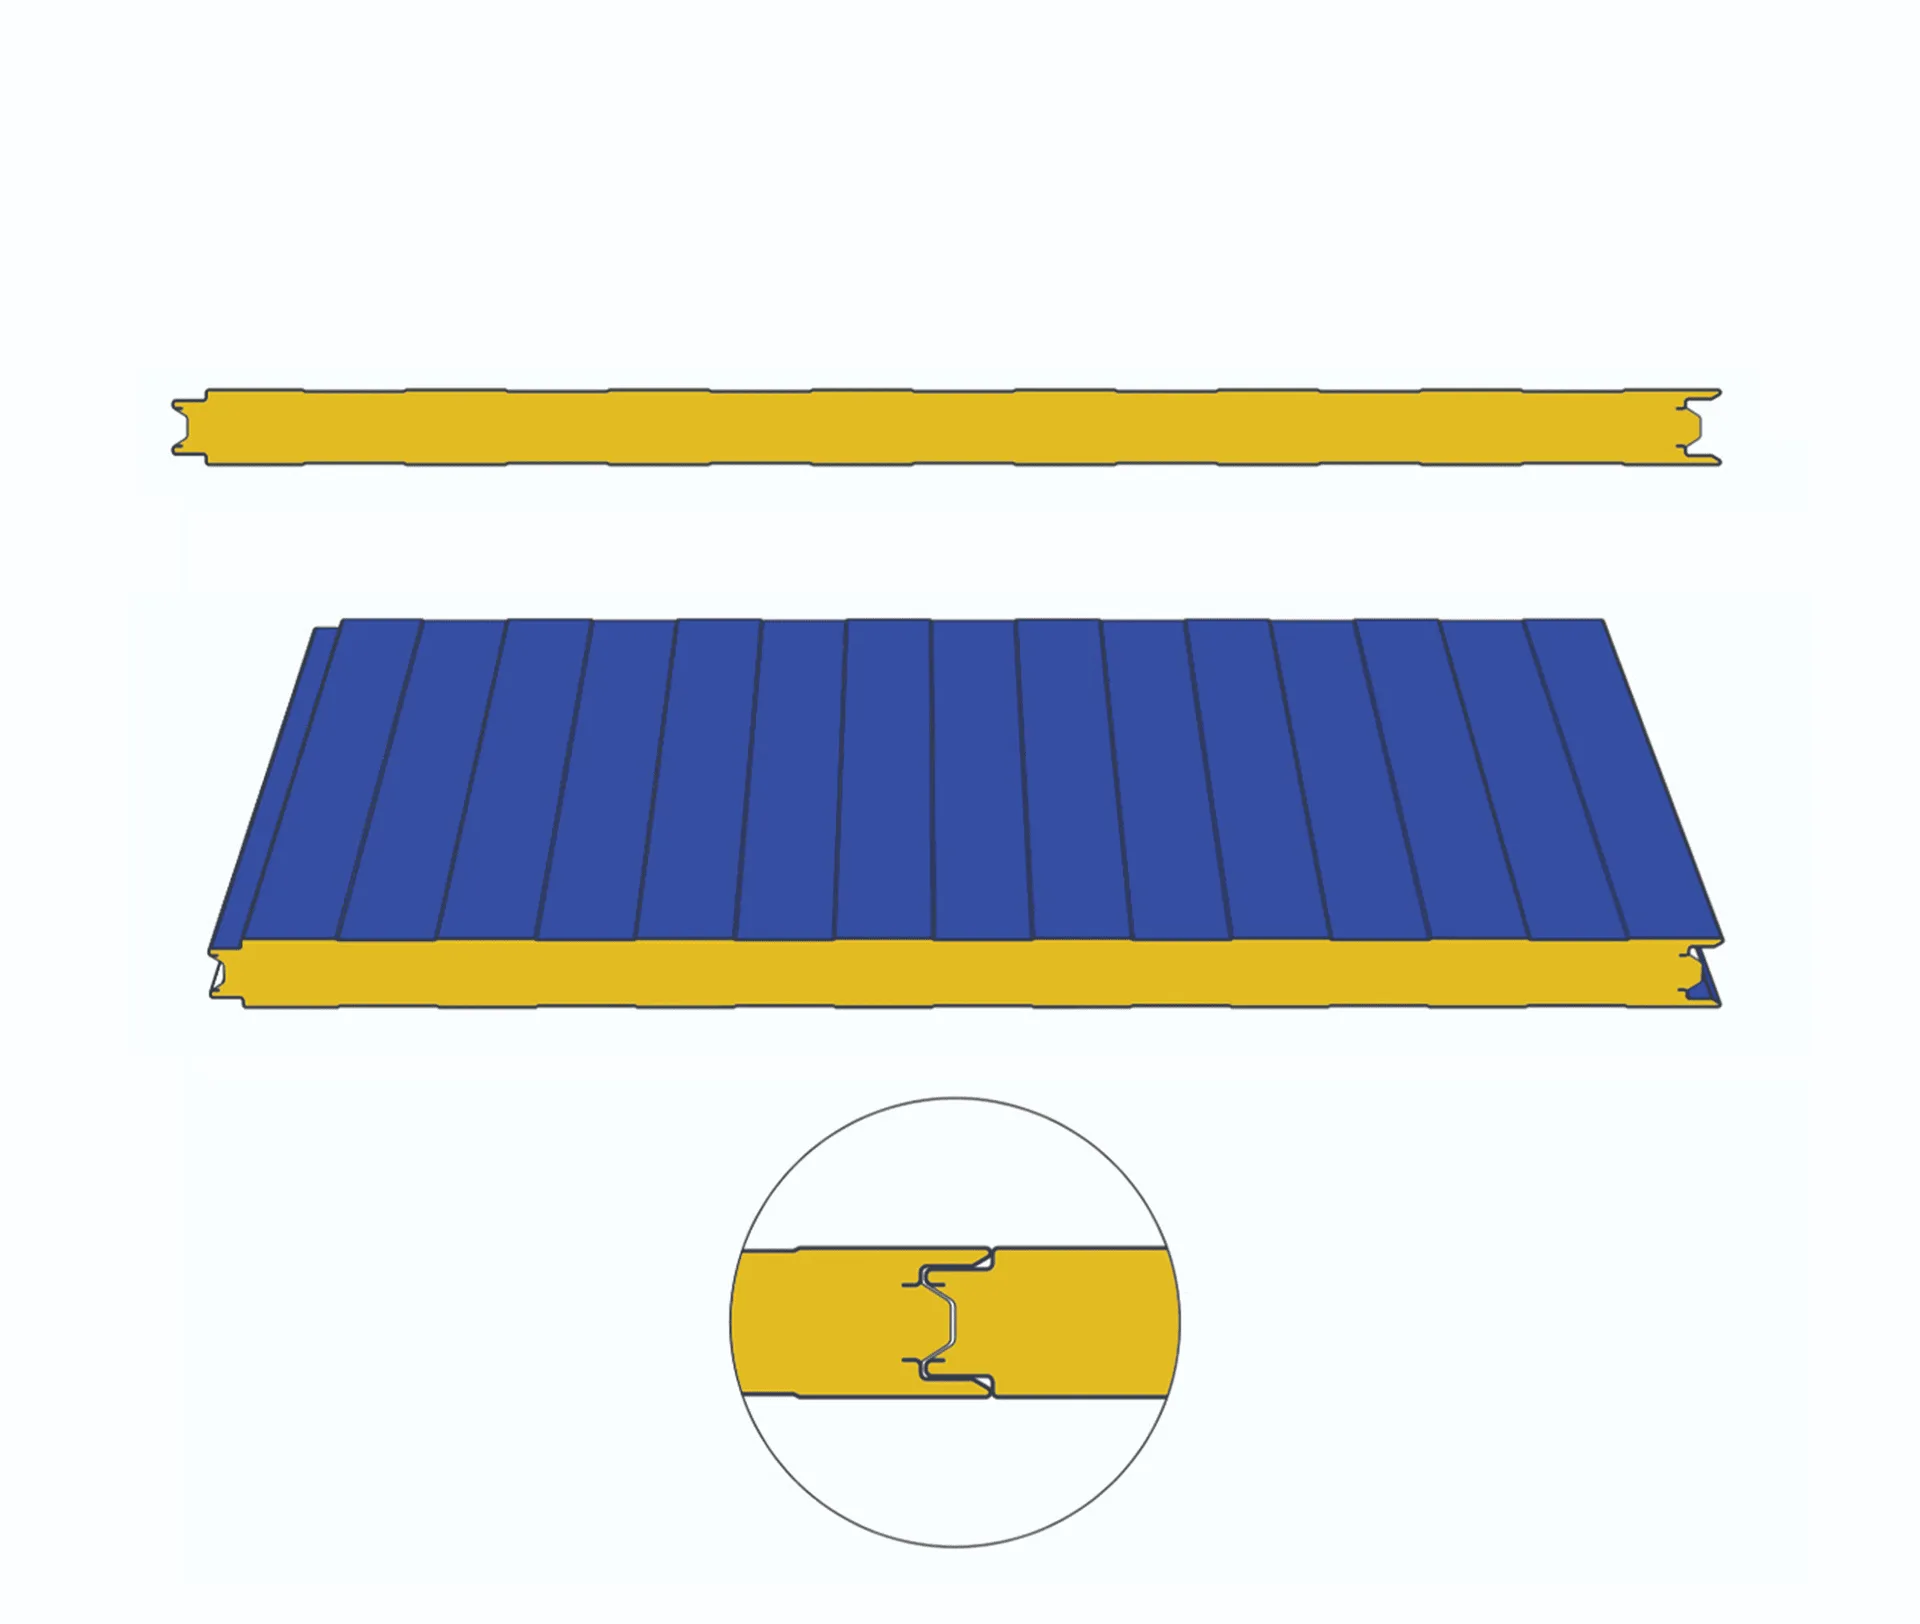
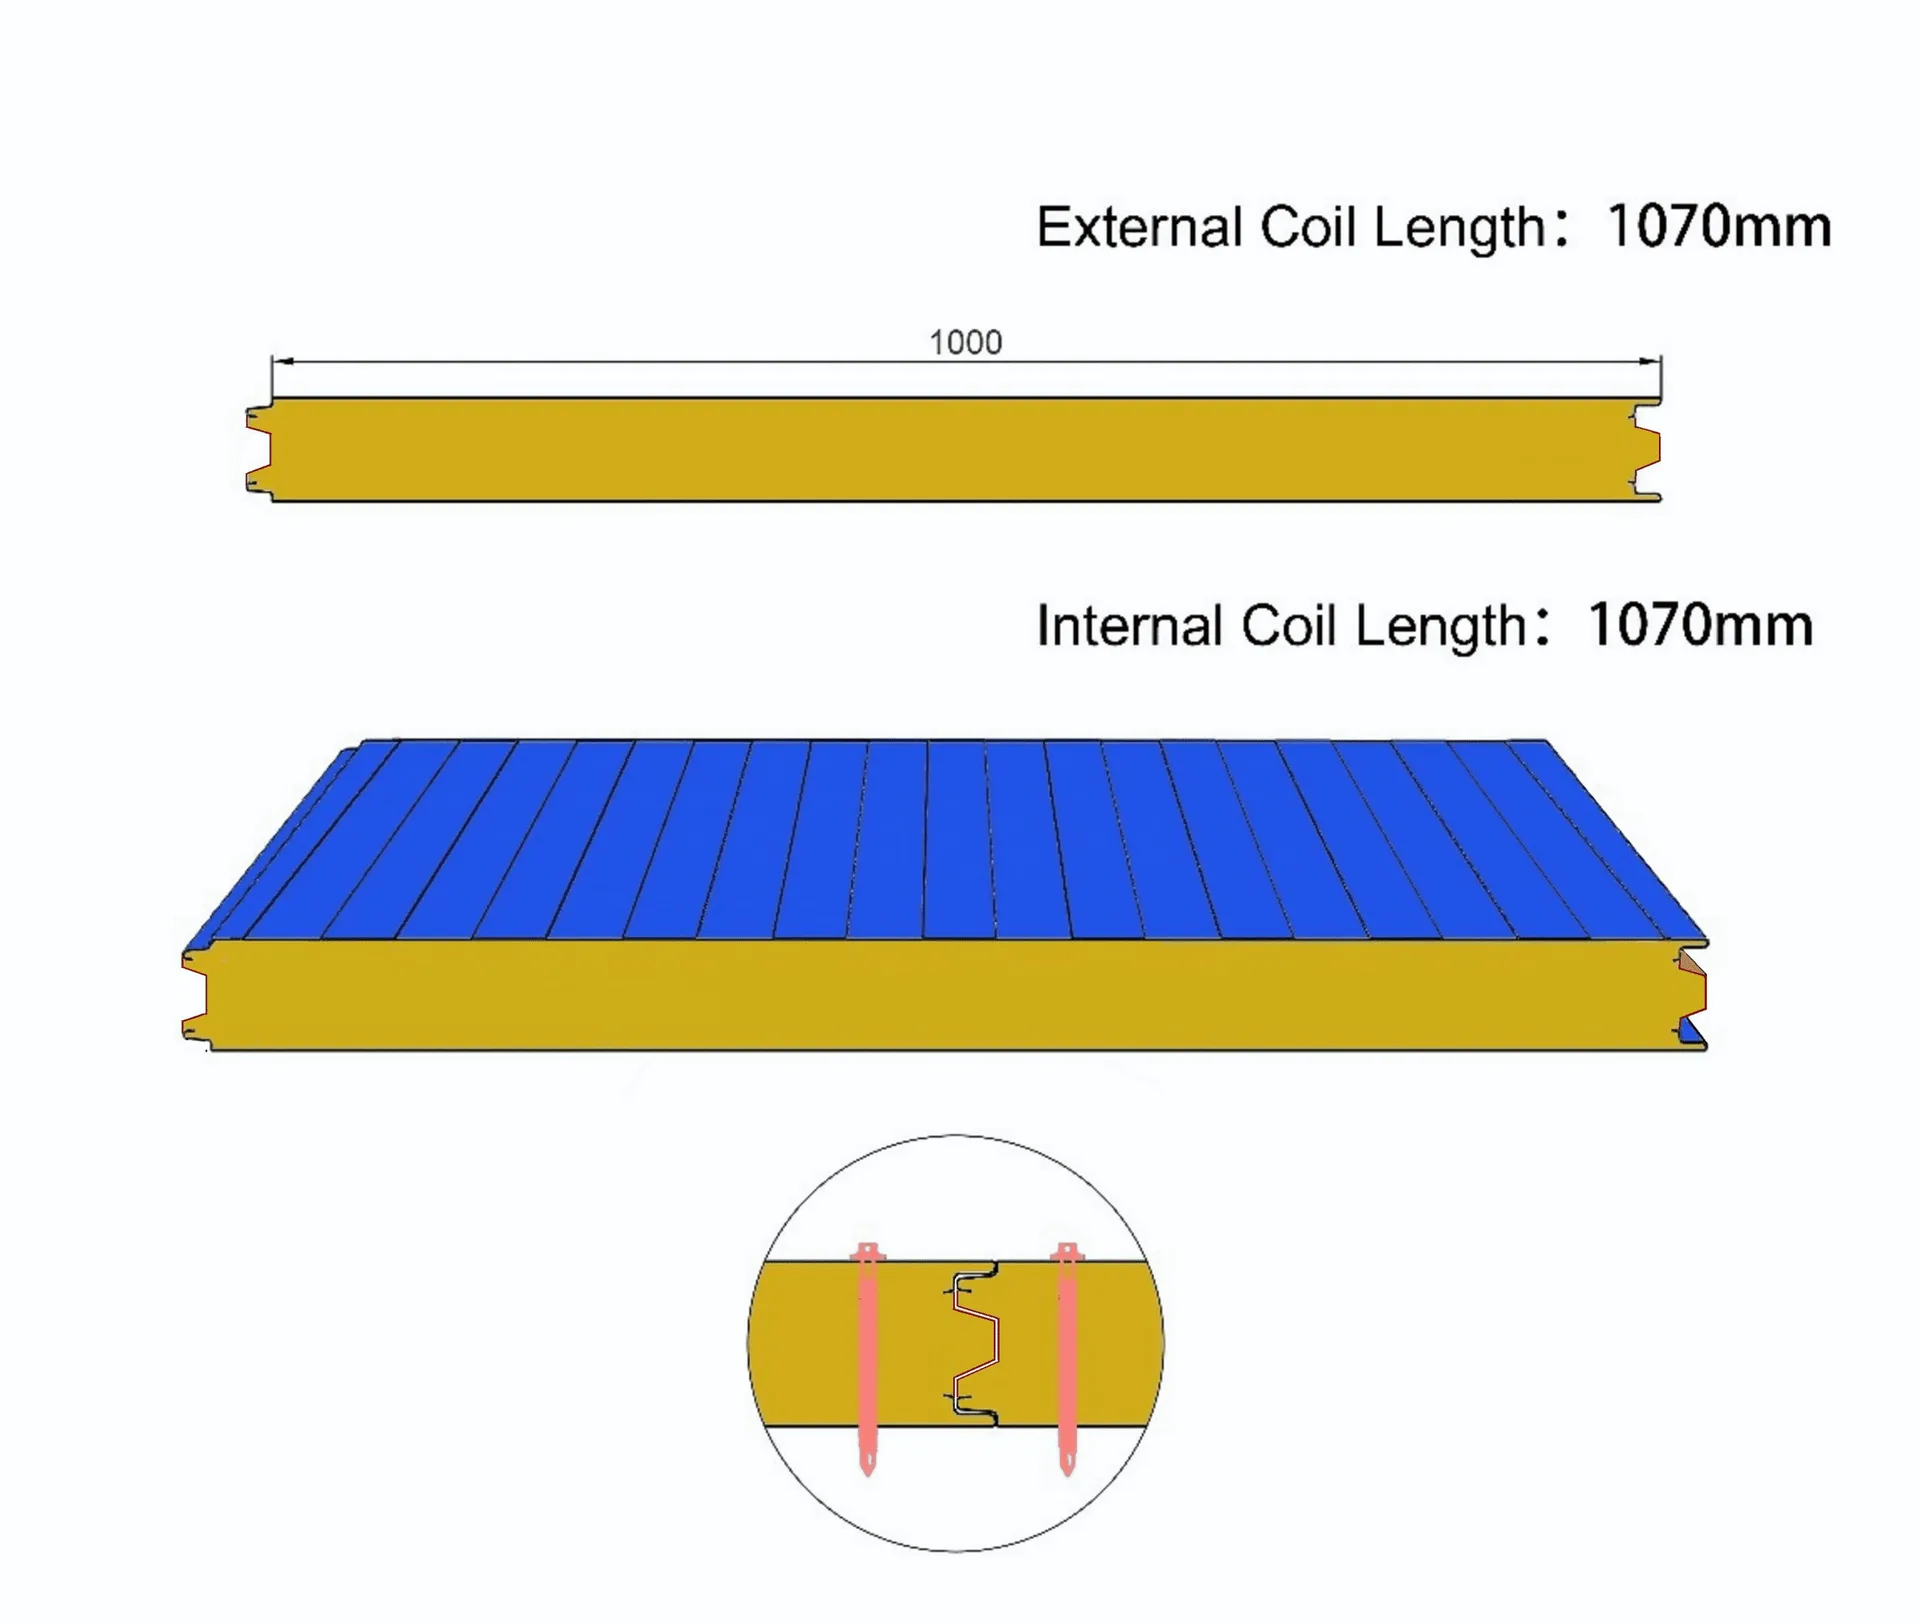
Panneau de revêtement
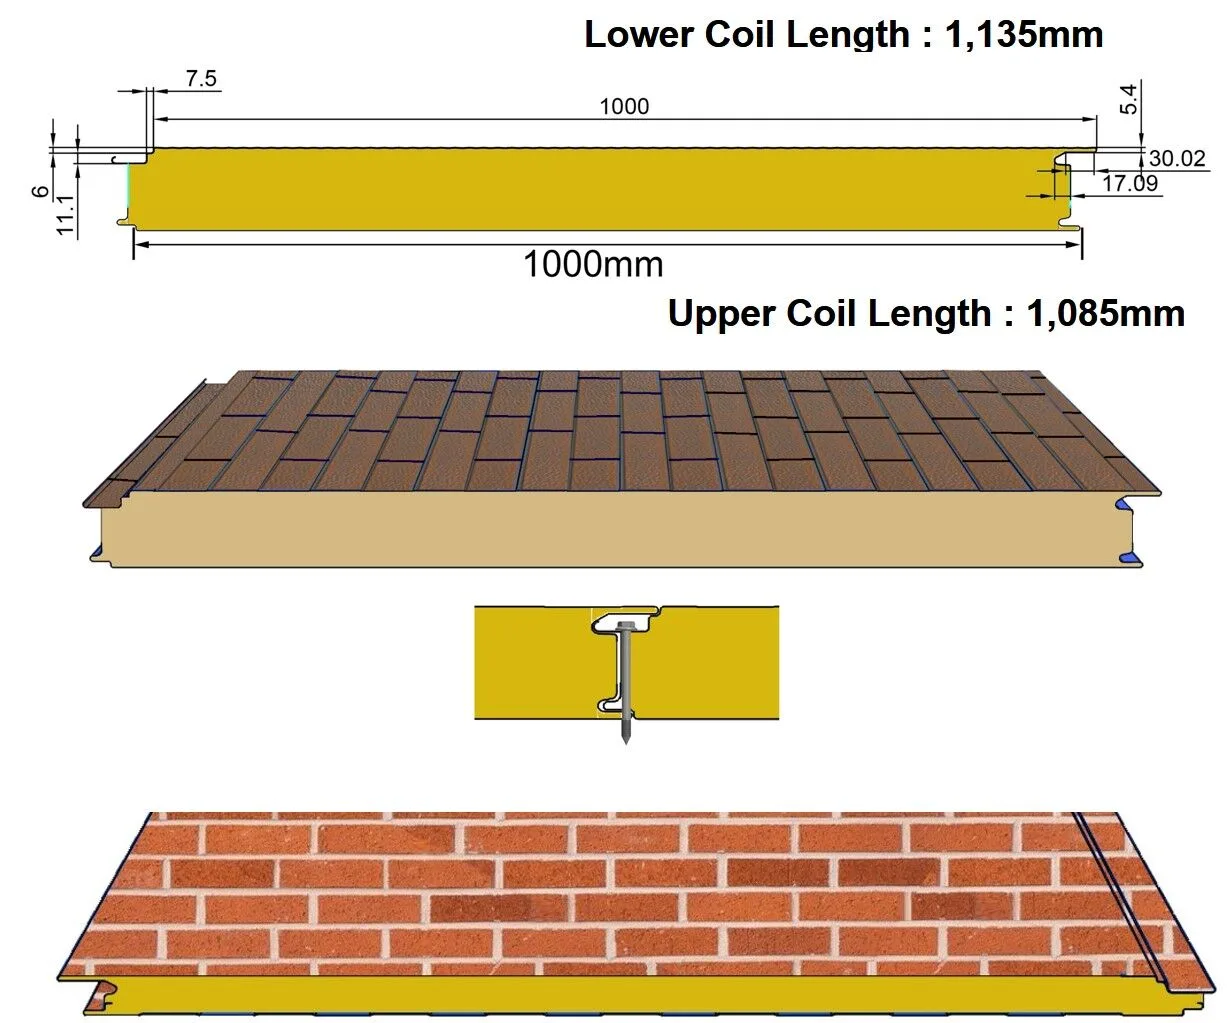
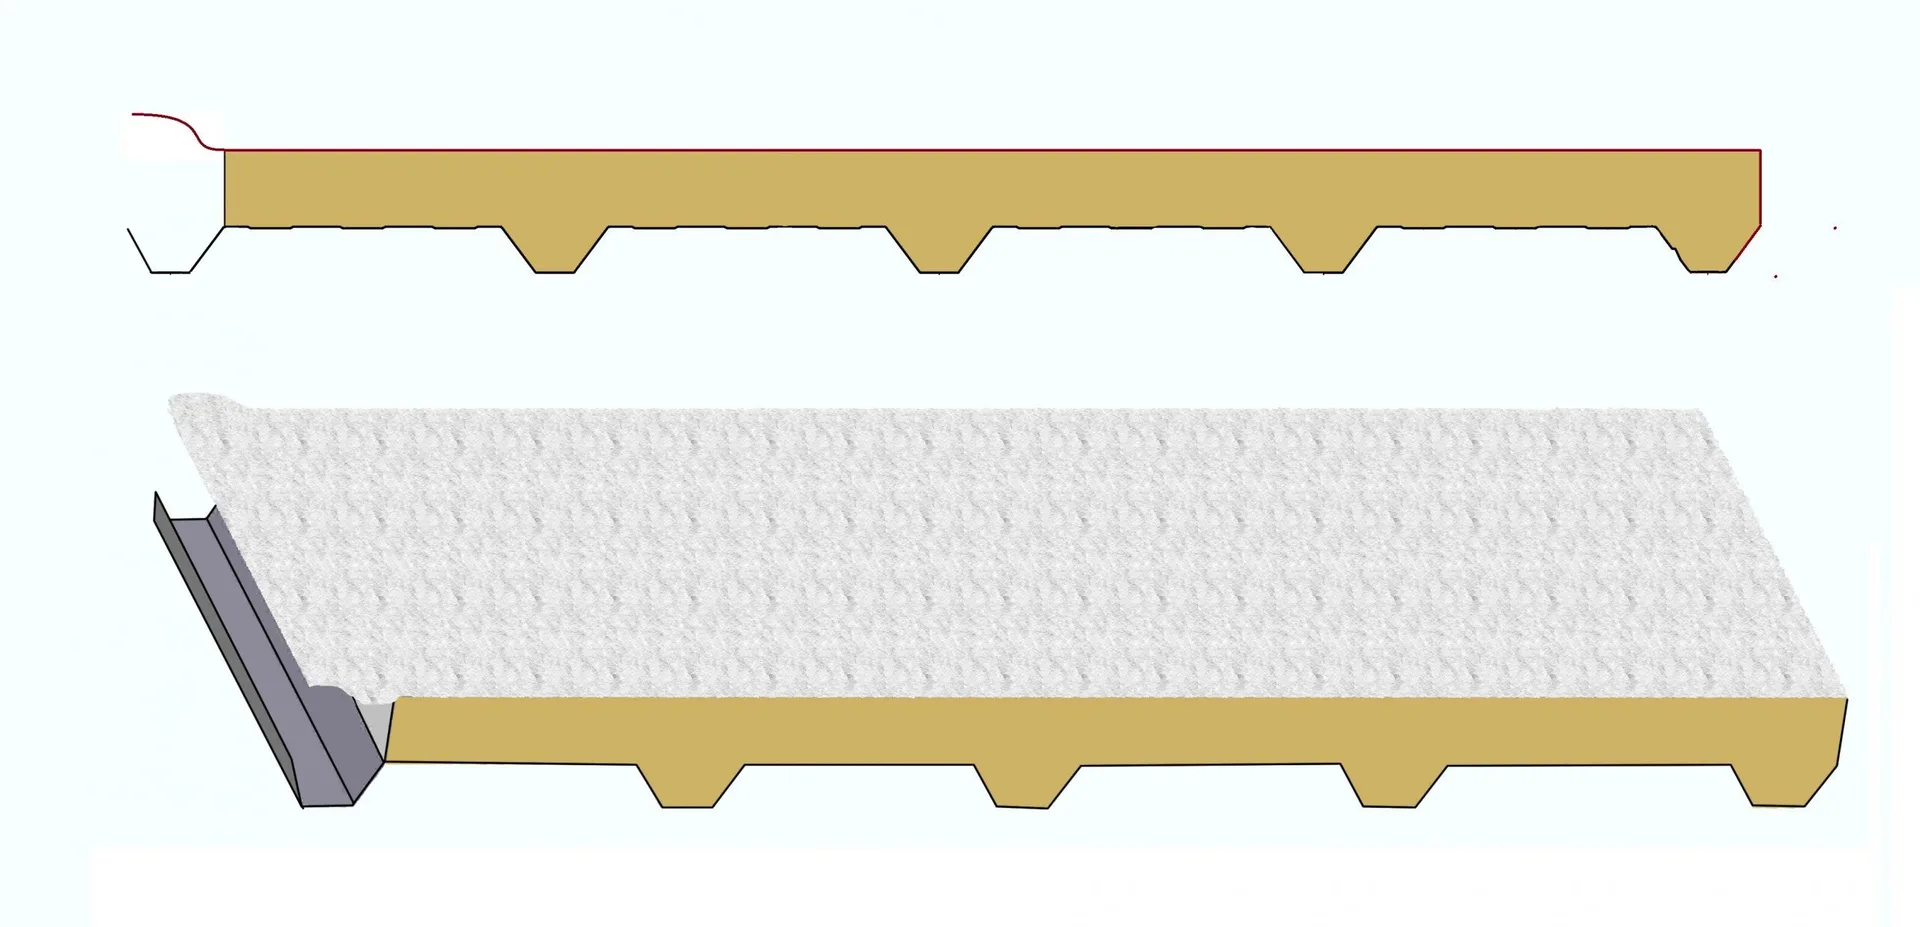
Panneau solaire
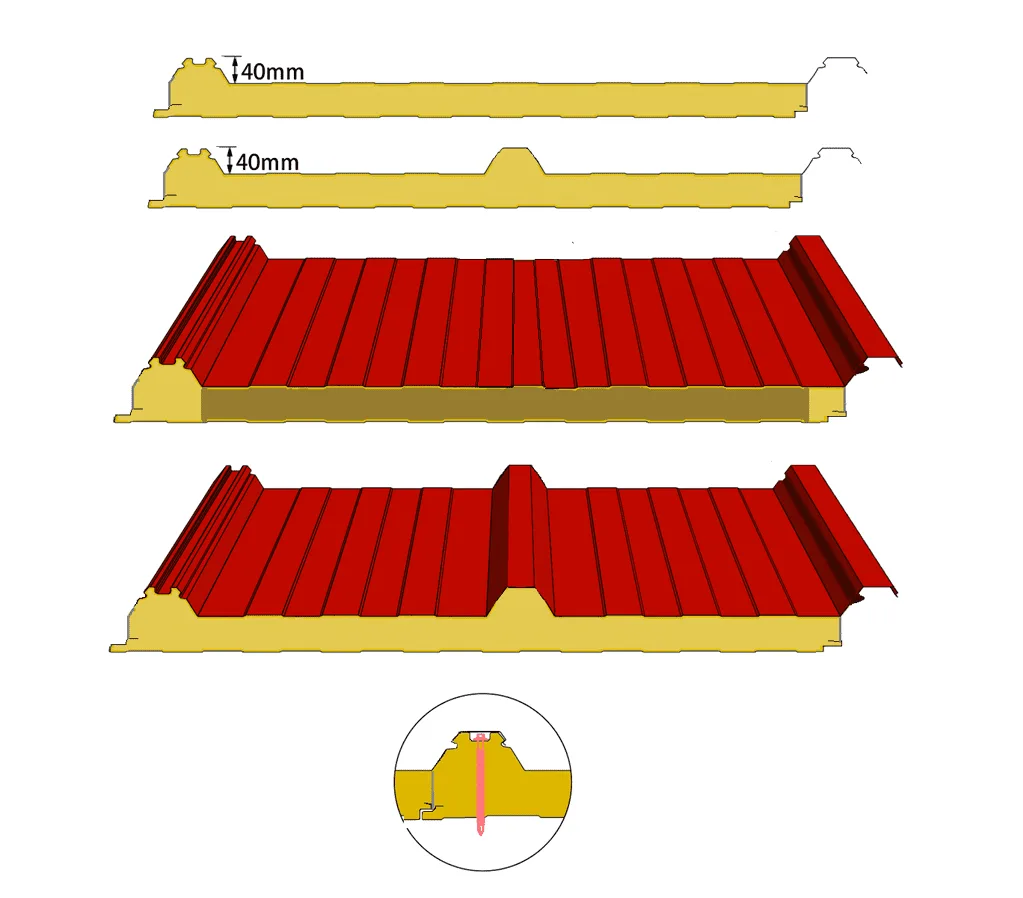
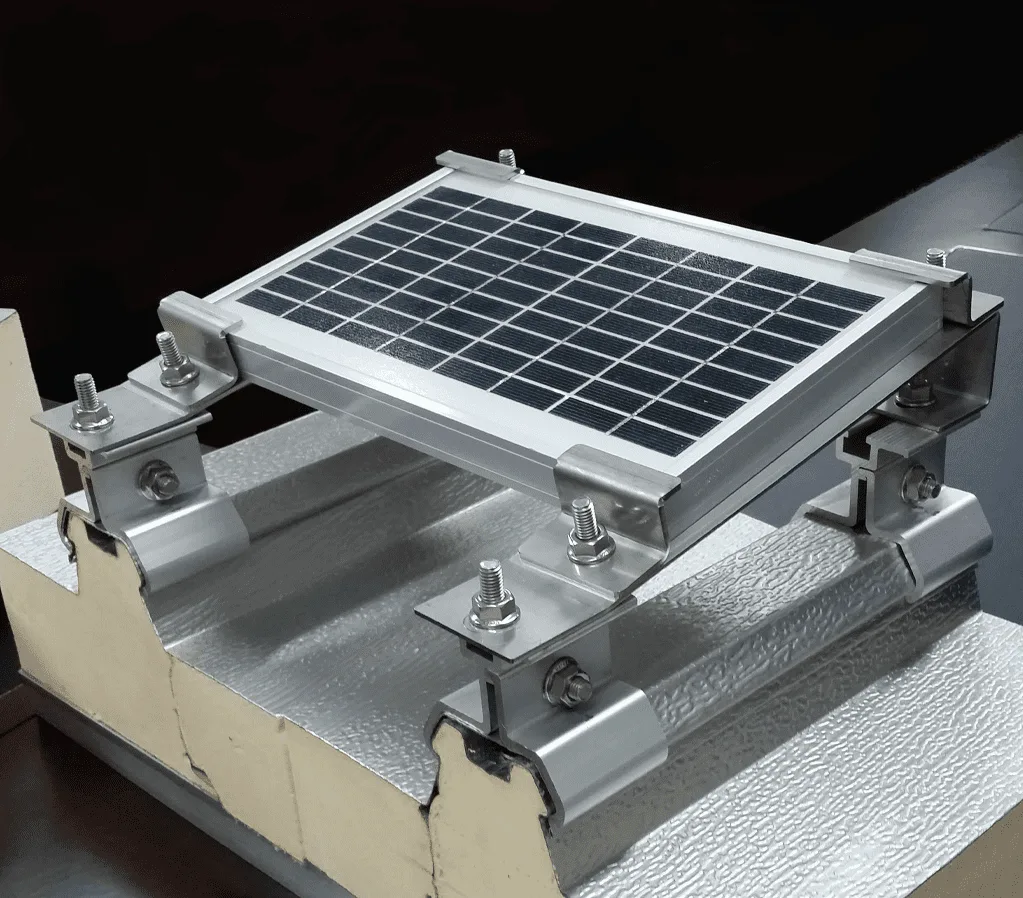
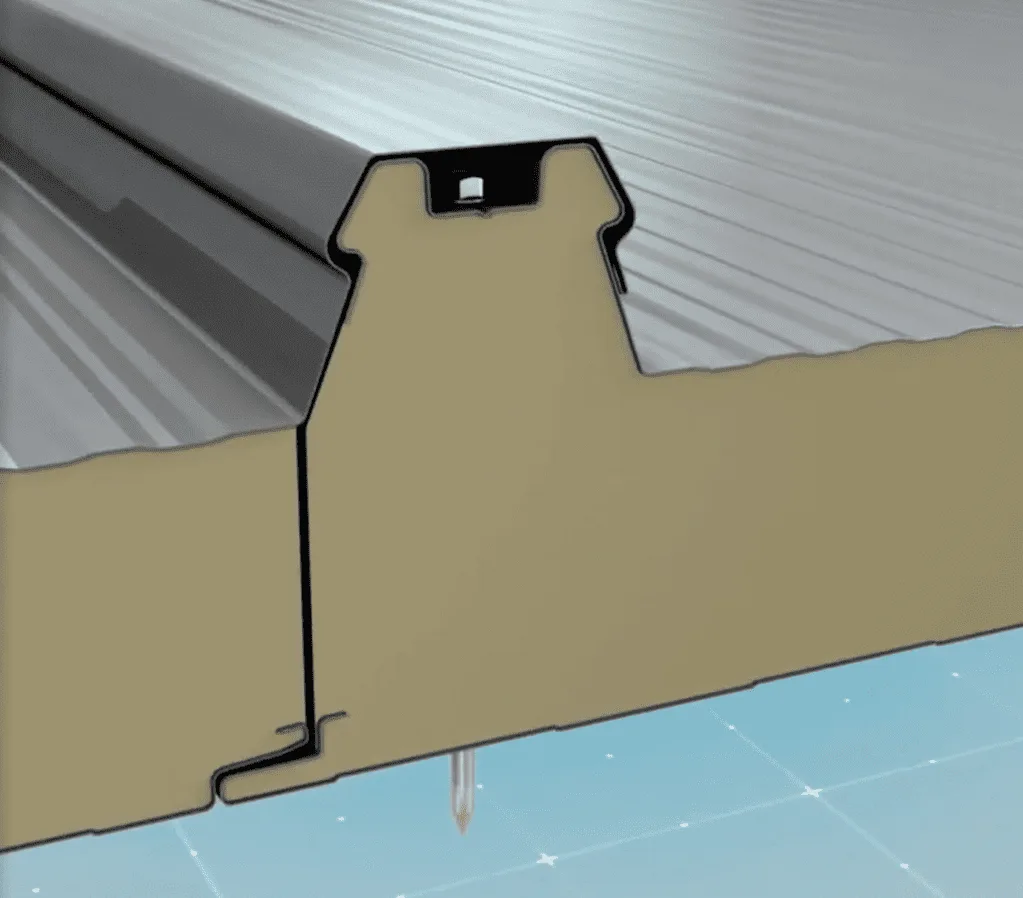
Panneau de porte de garage
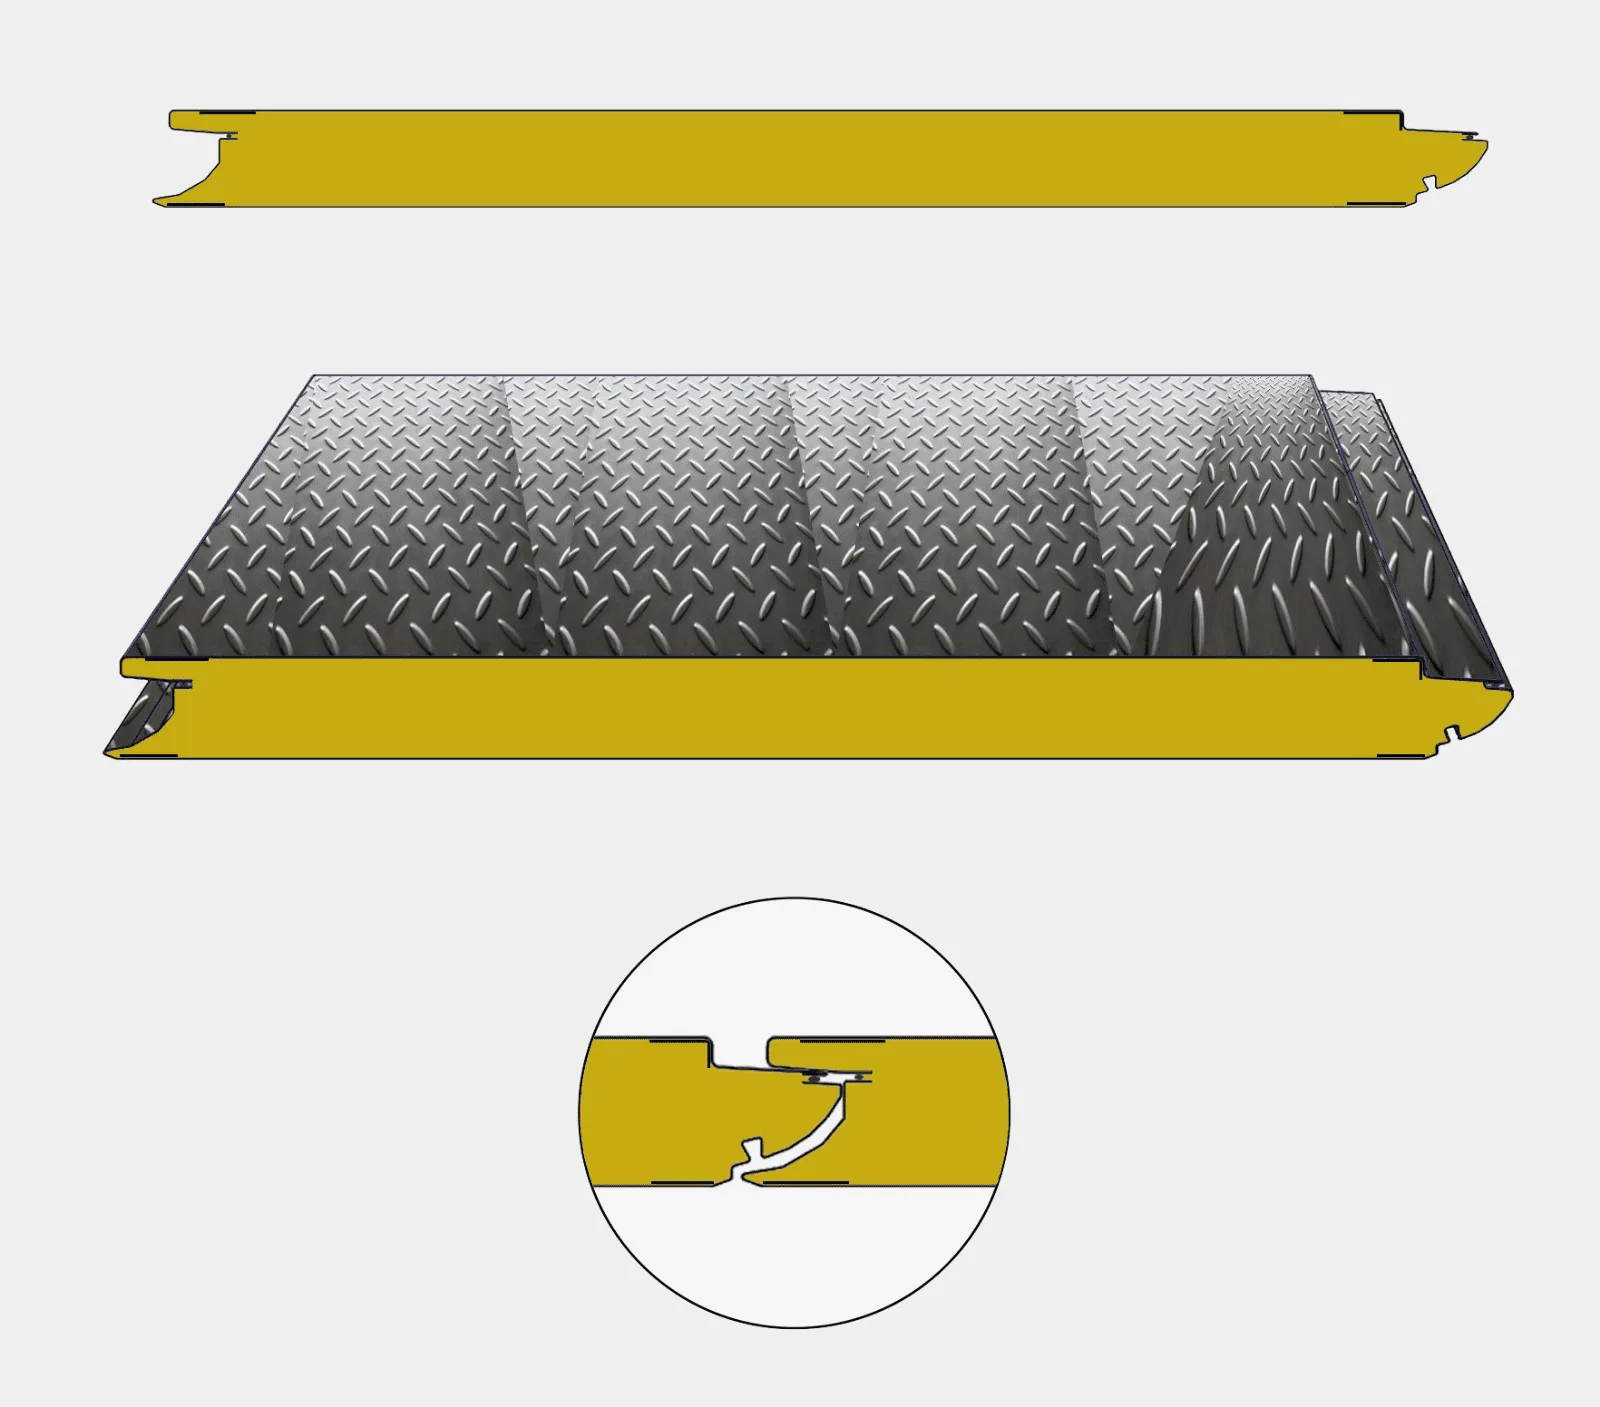
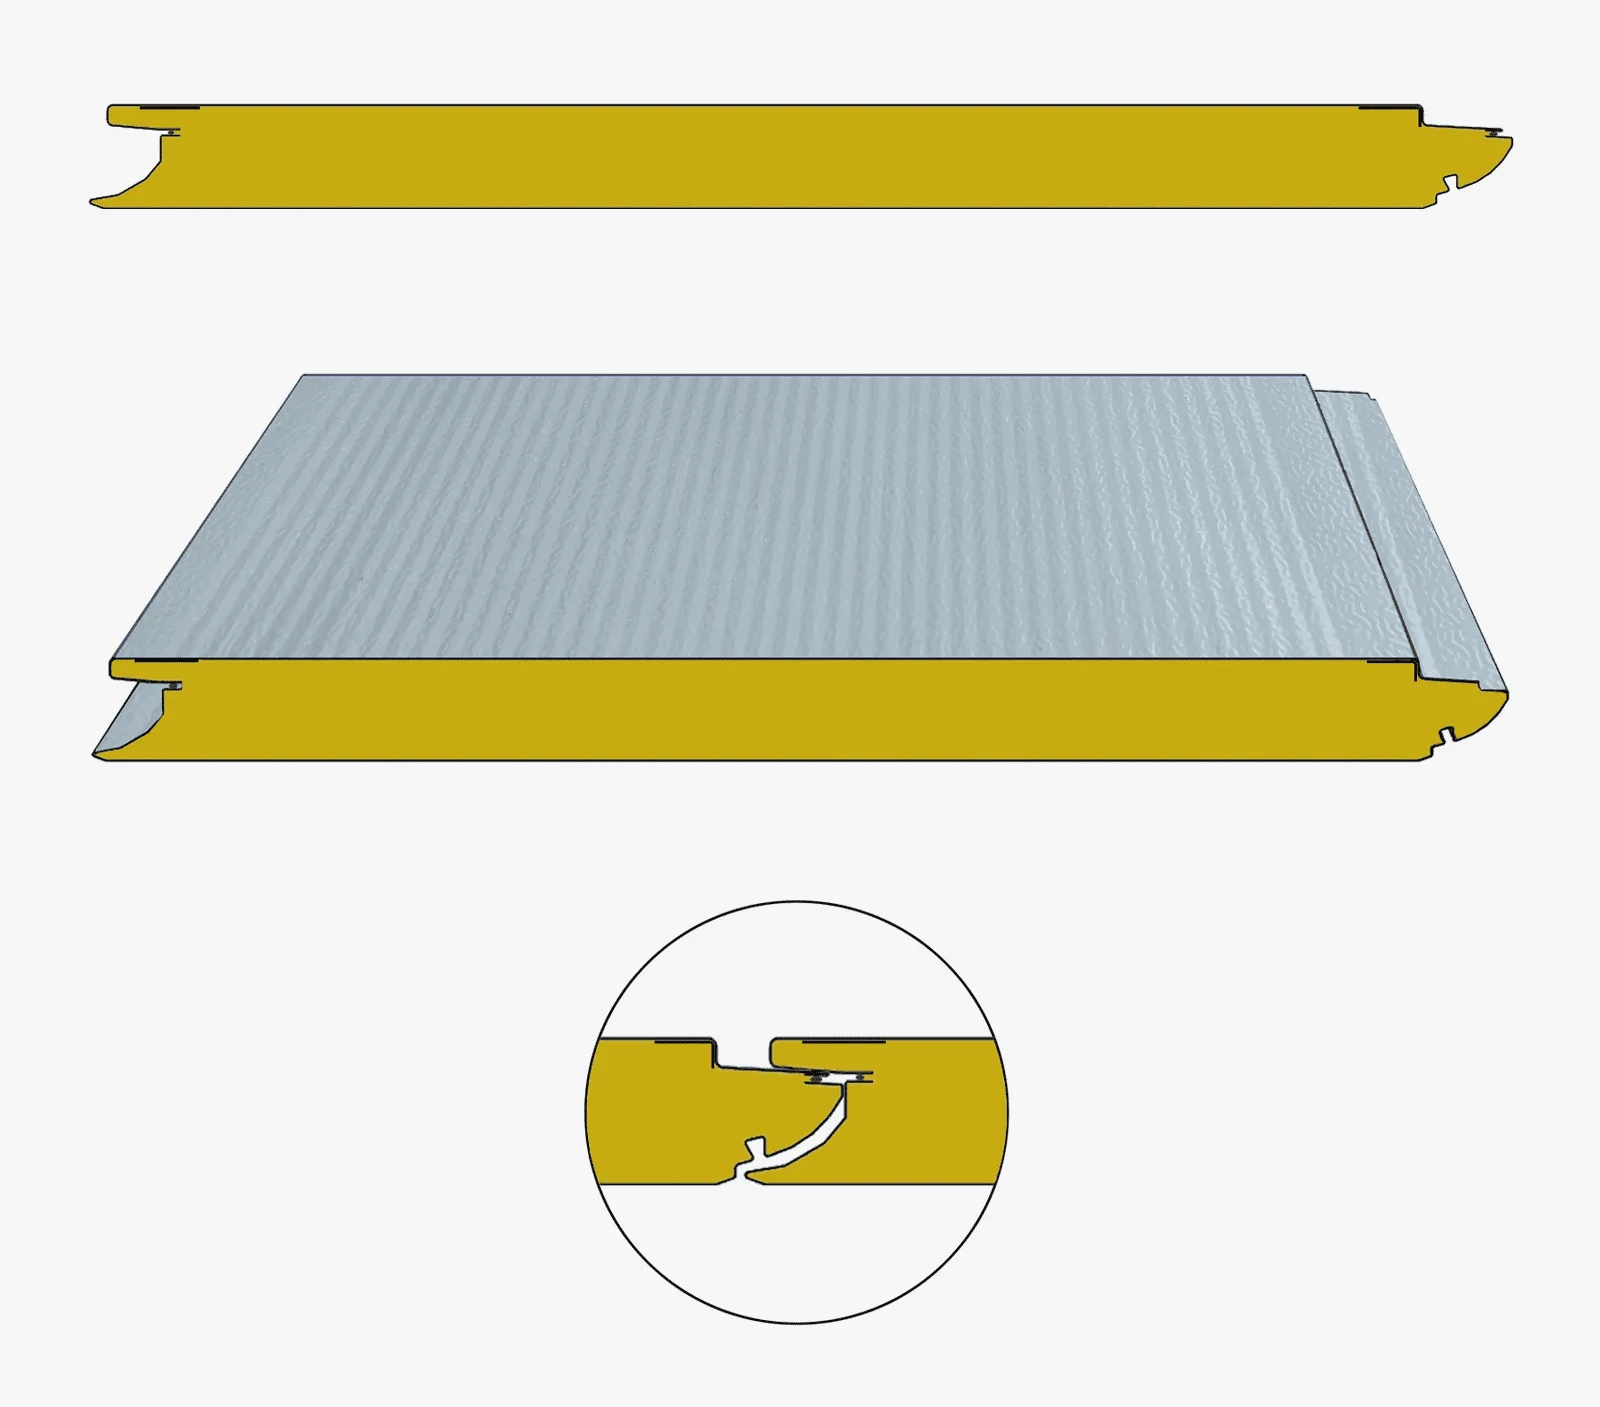
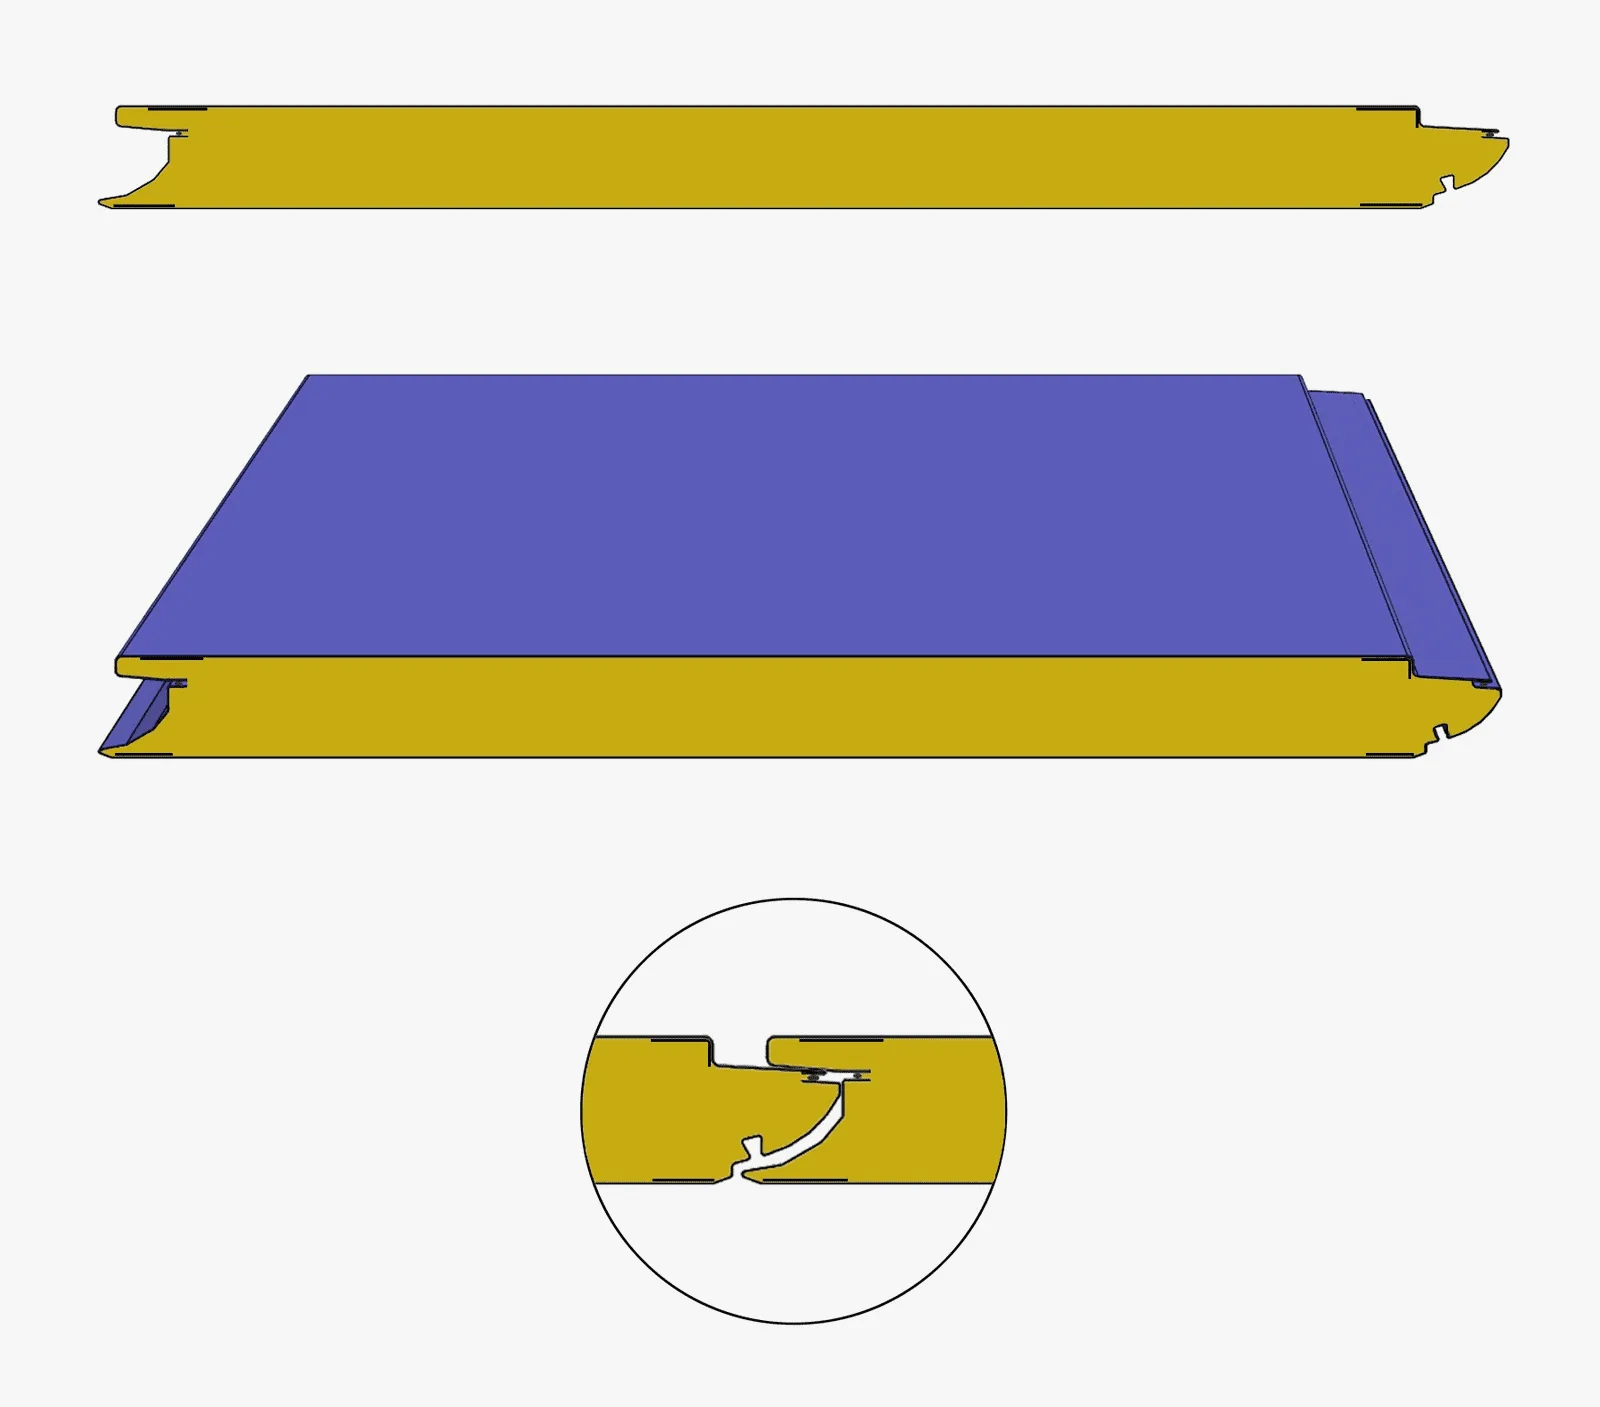
Panneau TPO
Définissez votre ligne.
Une proposition utile commence par votre produit, votre site et un périmètre clairement convenu.
Le panneau
Système d’âme PU ou PIR, matériaux de parement, profils et dimensions requises.
L’objectif de production
Production requise, gamme de produits et hypothèses derrière chaque objectif.
Le site et le périmètre
Plan au sol, utilités, interfaces, exigences de réception et responsabilités d’assistance.