Линия Производства ППУ(PU/PIR) Сэндвич Панелей
Всё начинается с панели.
Линия связывает всё воедино.
Непрерывная линия, которая превращает металлический рулон и пену PU или PIR в готовые теплоизоляционные сэндвич-панели: стеновые, кровельные панели и панели для холодильных камер, применяемые в зданиях. Она предназначена для компаний, которые производят такие панели или планируют начать их производство.
Проследите опубликованный процесс Fineagles: от подготовки металлической облицовки до завершающей обработки и перемещения панели.
Конфигурация и пригодность подтверждаются в ходе инженерной проверки.
Не просто машины.
Взаимосвязанный процесс.
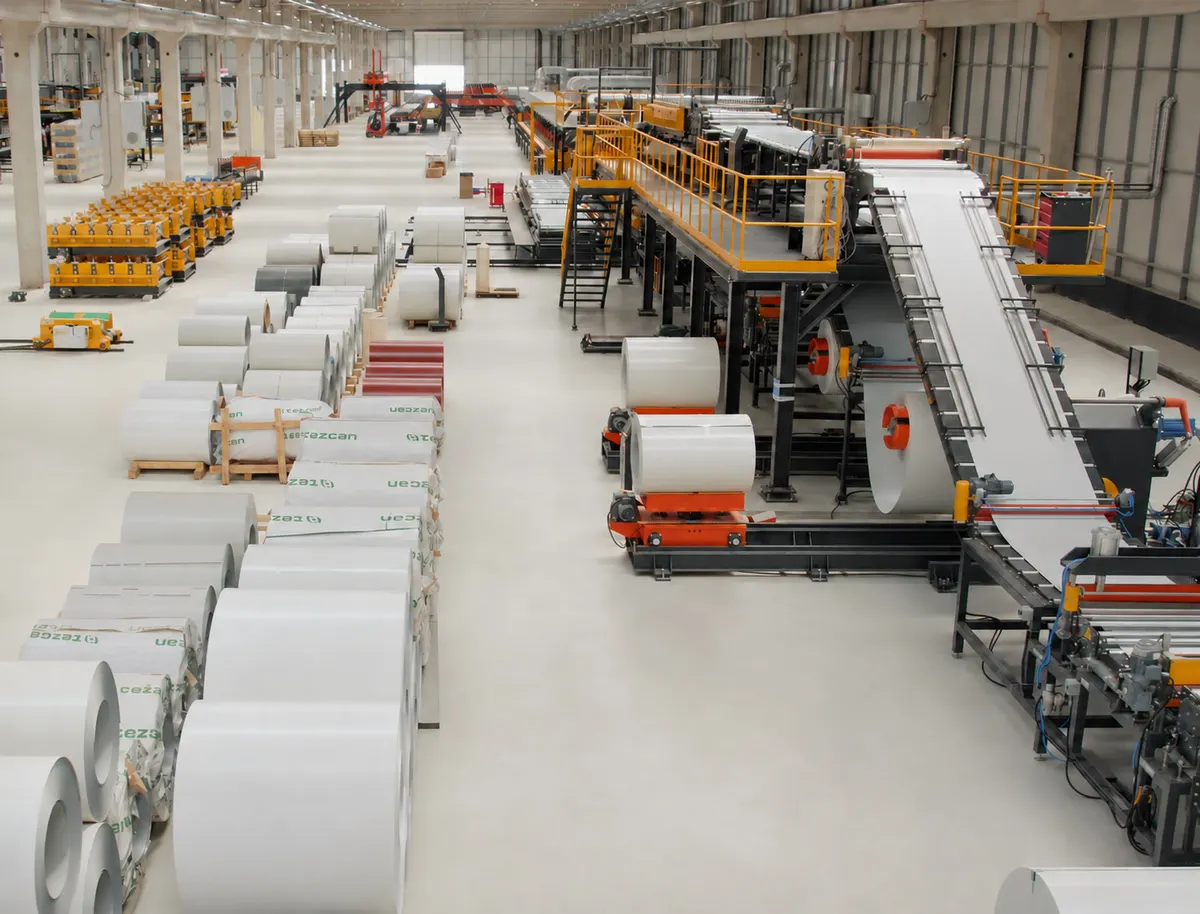
Проследите опубликованные этапы производства: от металлического рулона до упакованной панели. Выберите раздел, чтобы рассмотреть его подробнее.
Форма начинается здесь.
Размотка и профилирование подают металлическую облицовку и придают ей форму перед этапами формирования наполнителя.
- Размотчик и тележка для рулонов
- Профилирование
Для вашего технического задания: какой материал облицовки и какой профиль панели вам нужны?
Соедините слои.
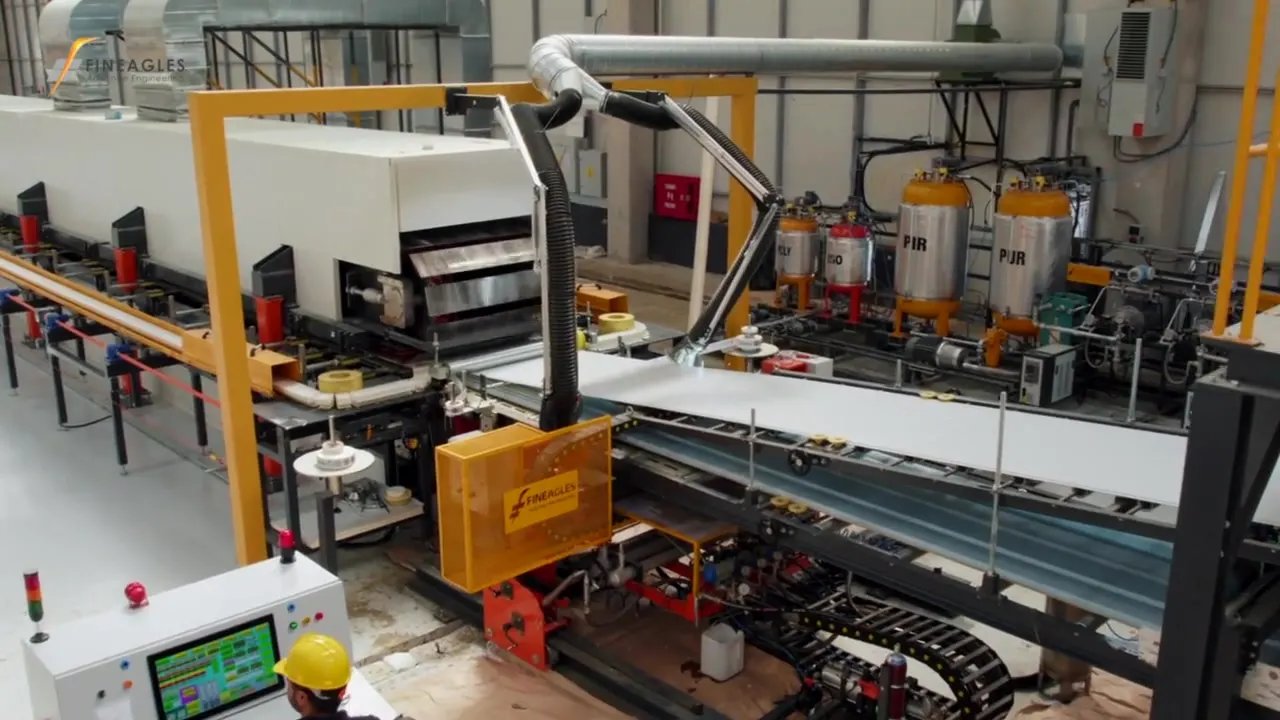
В опубликованном процессе предварительный нагрев, вспенивание и дозирование PU объединены с двойным ленточным конвейером. Их конфигурацию необходимо рассматривать как часть полной линии.
- Предварительный нагрев
- Портал вспенивания и заливка
- Дозирование PU
- Двойной ленточный конвейер
Для вашего технического задания: какую систему наполнителя, диапазон толщин и требования к продукту необходимо рассмотреть?
Думайте не только о панели.
Опубликованные последующие этапы охватывают резку, охлаждение, укладку и упаковку в плёнку. Определите требования к перемещению и упаковке вместе с требованиями к самой панели.
- Поперечная резка
- Охлаждение и байпас
- Укладка
- Упаковка в ПВХ-плёнку
Для вашего технического задания: какие длины панелей, размеры пакетов и точки сопряжения по перемещению вам нужны?
Редакционная группировка опубликованного перечня этапов, а не монтажная компоновка и не утверждённая инженерная спецификация. Фотографии иллюстрируют только указанное в подписях оборудование.
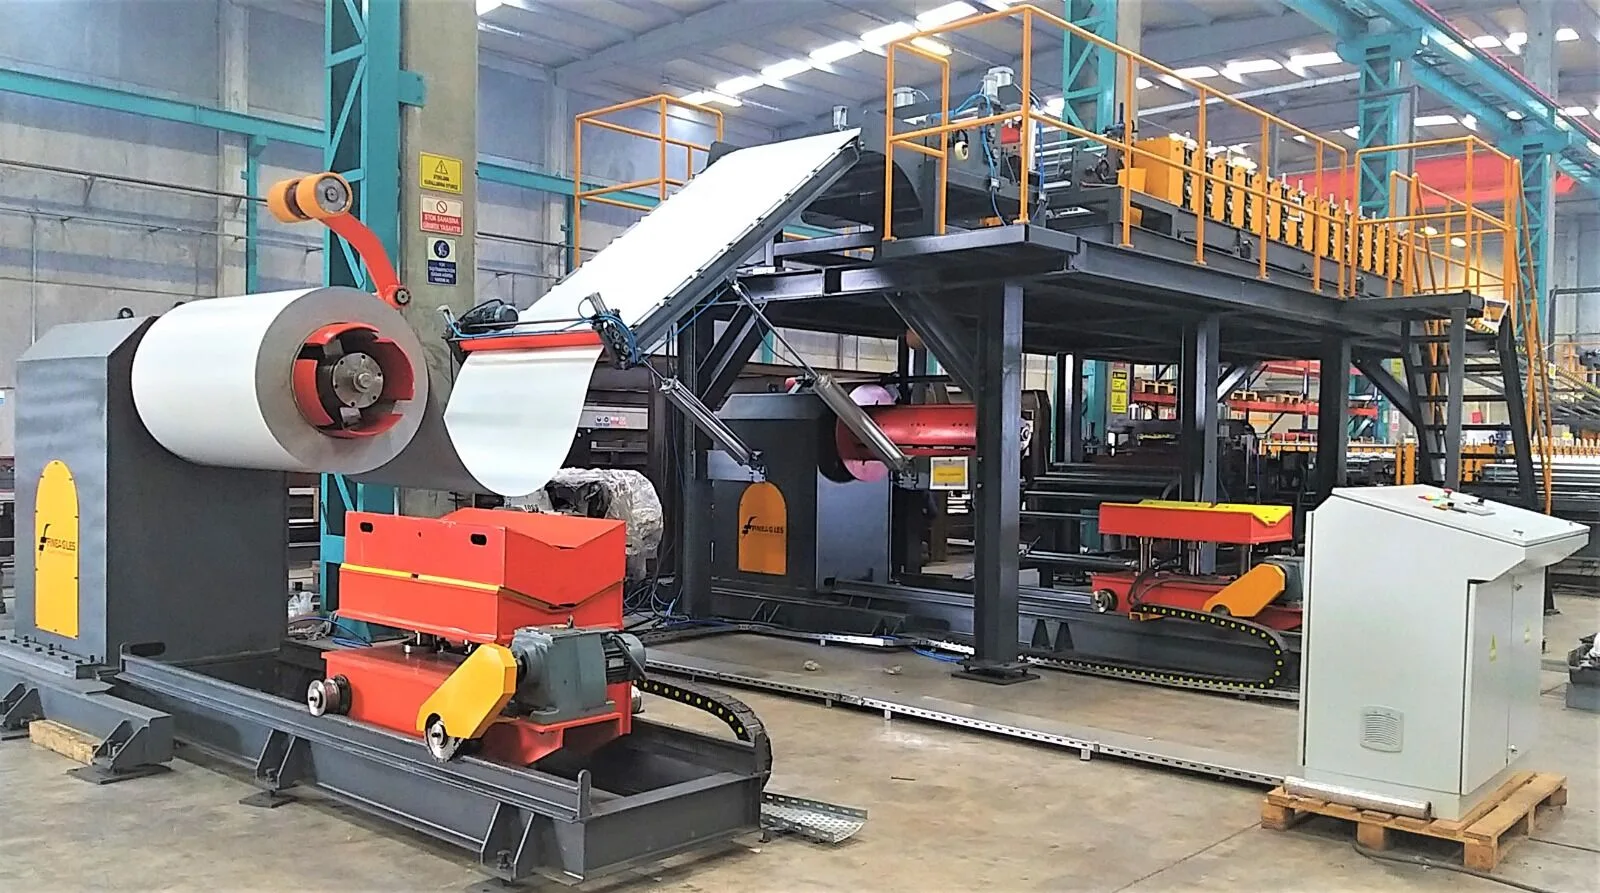
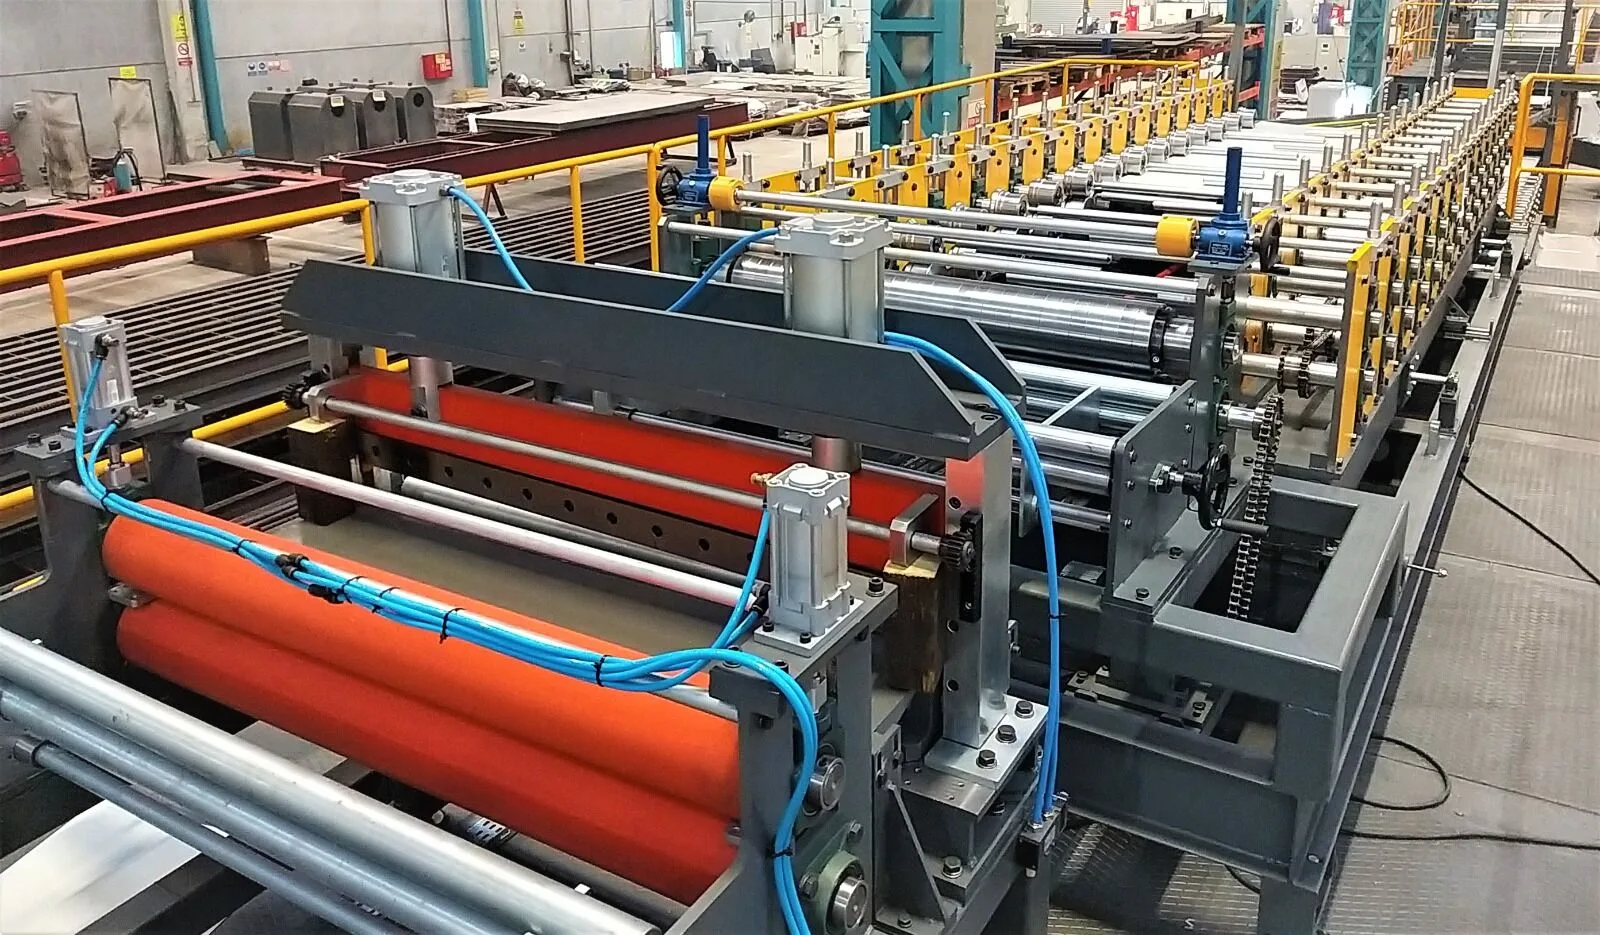
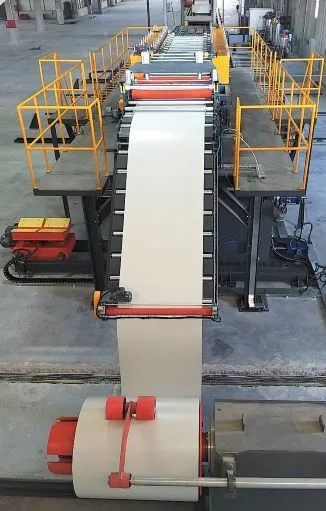
1. Размотчик и Рулонная Машина
- Движение вверх и вниз осуществляется гидравлическим цилиндром, перемещающимся вправо и влево по рельсам, опираясь на 4 колеса.
- Для обработки верхнего и нижнего рулона необходимы два блока.
- Рулон, со стальным листом, монтируется на размотчике рулонной машиной, 4 клина расширяются, фиксируются гидравликой, после чего рулон приводится в движение мотором.
- С целью предотвращения внезапного или чрезмерного разматывания рулона (стального листа), над размотчиком установлен резиновый ролик
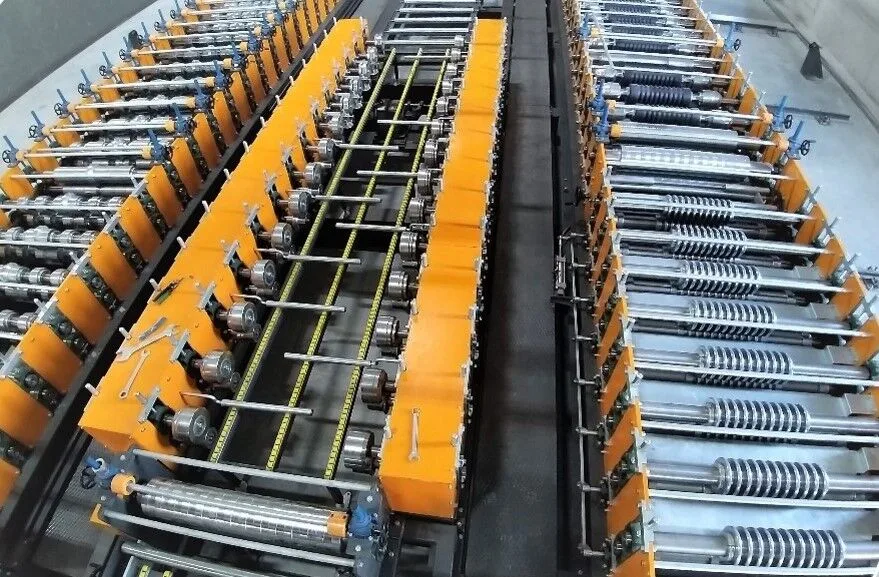
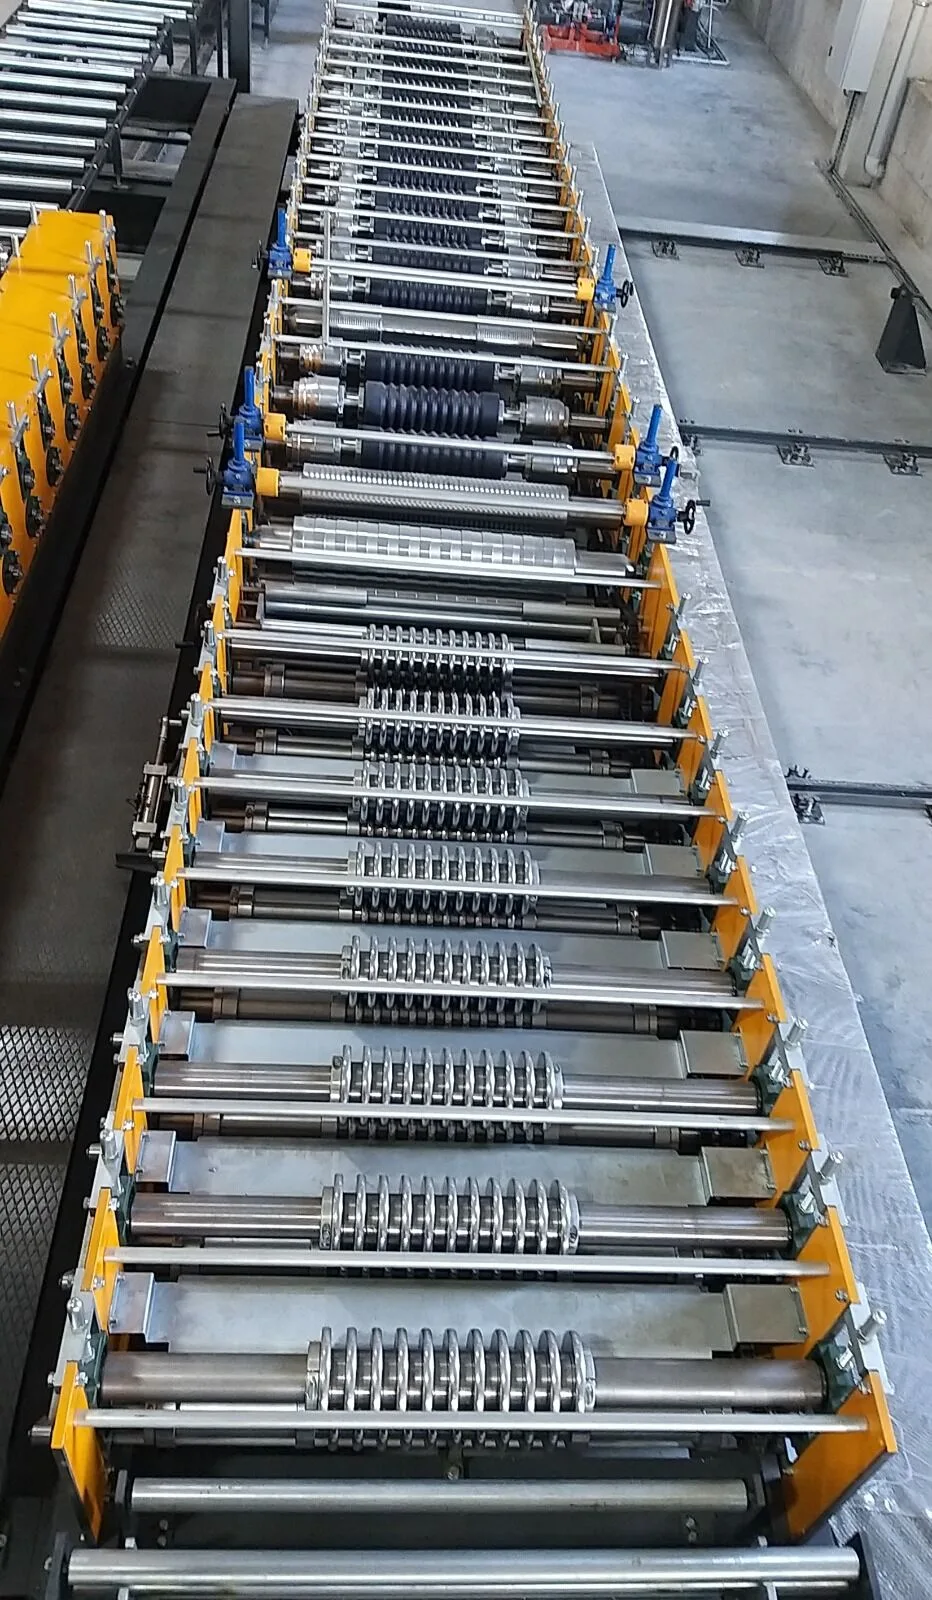
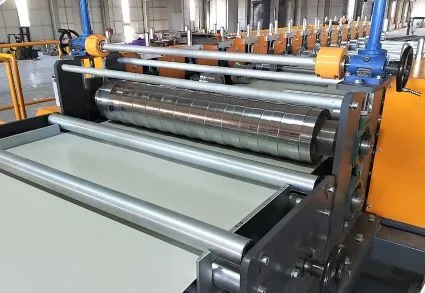
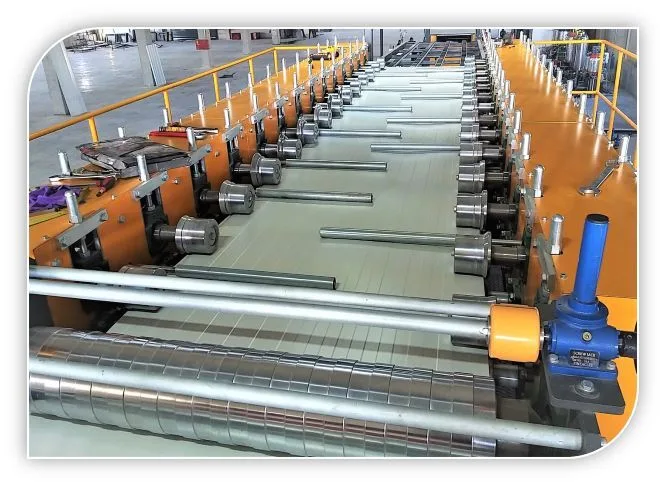
2. Профилегибочная Система
-
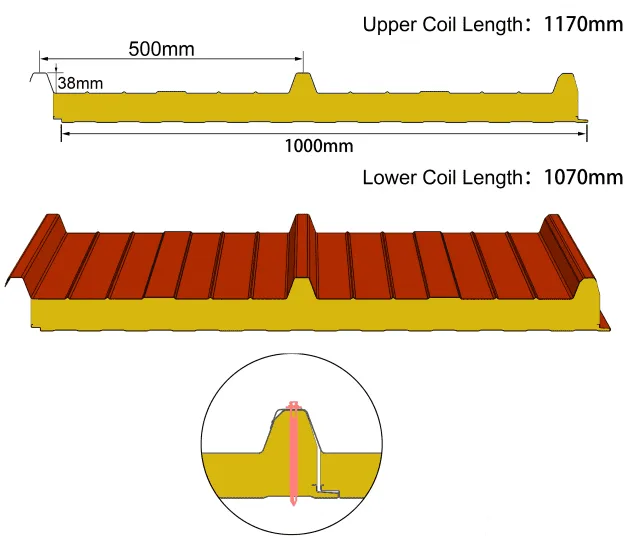
Верхний профилегибочной блок, в первую очередь, отвечает за формирование обеих сторон стального листа нижнего рулона, для использования в соединительных деталях панелей для кровли и стен (включая внутренние).
-
Нижний профилегибочной блок образует 4х ребeрные крыши и панели для холодной комнаты SS.
-
Тип установки: подвижный, рельсового типа. Управление блоками: трансмиссионное.
-
-
-
-
-
-
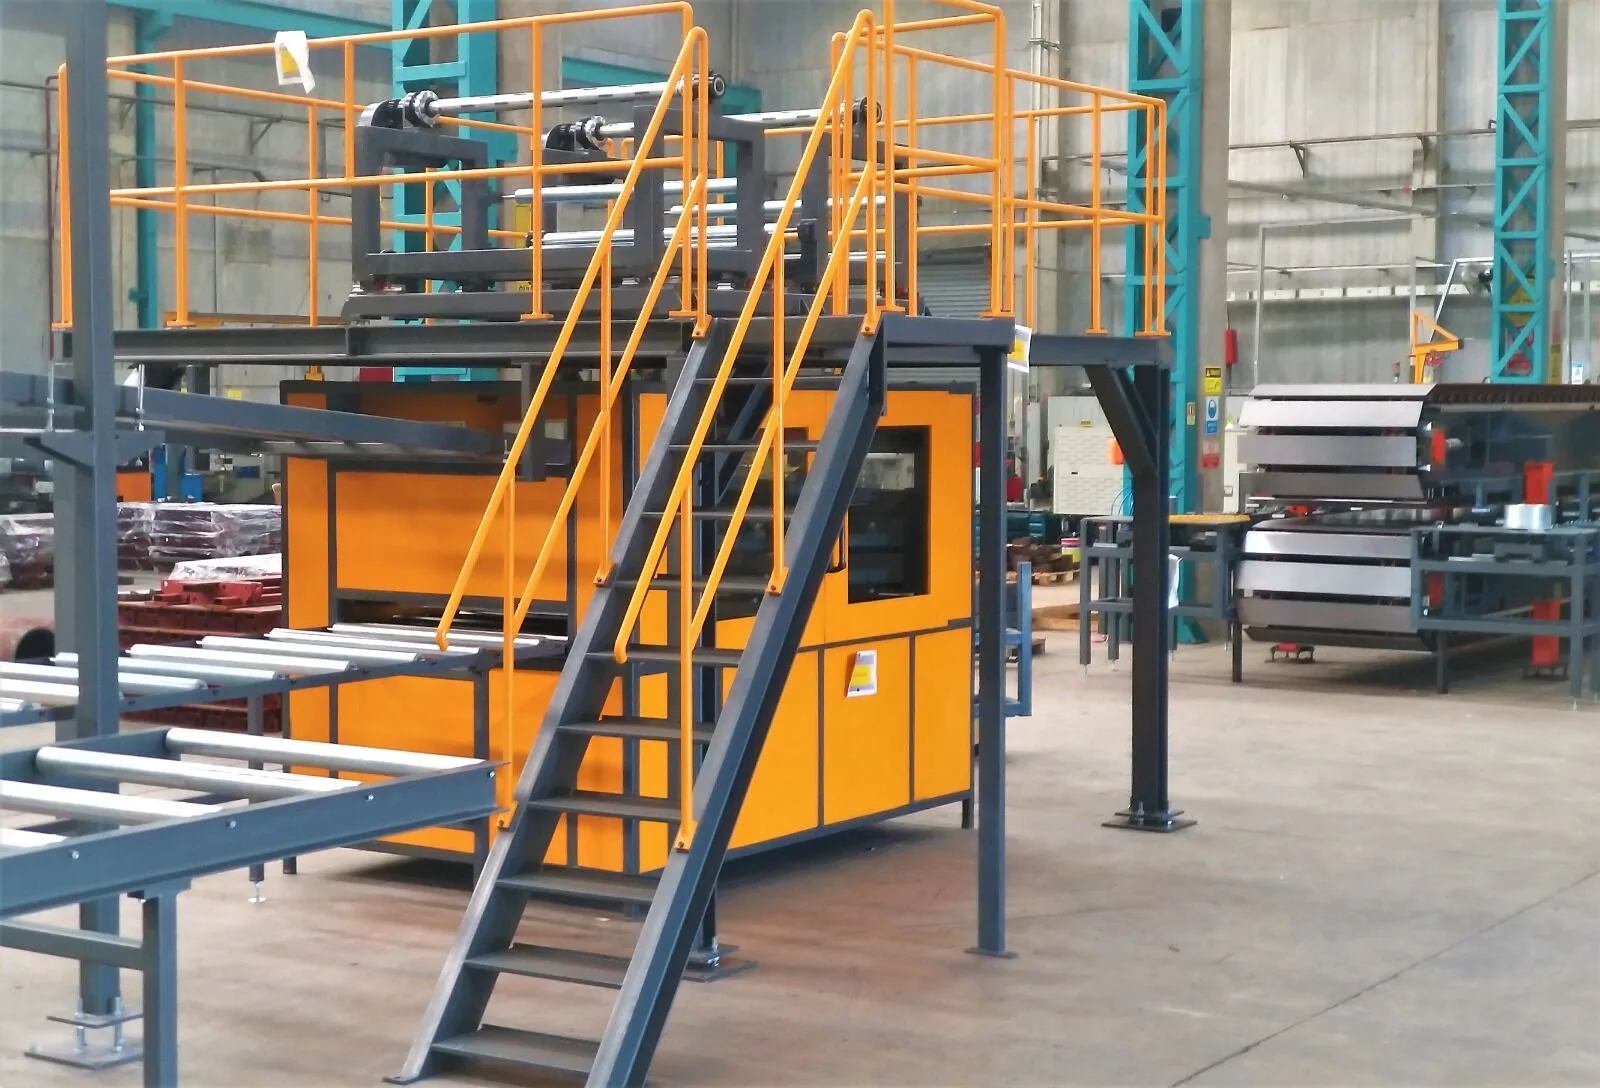
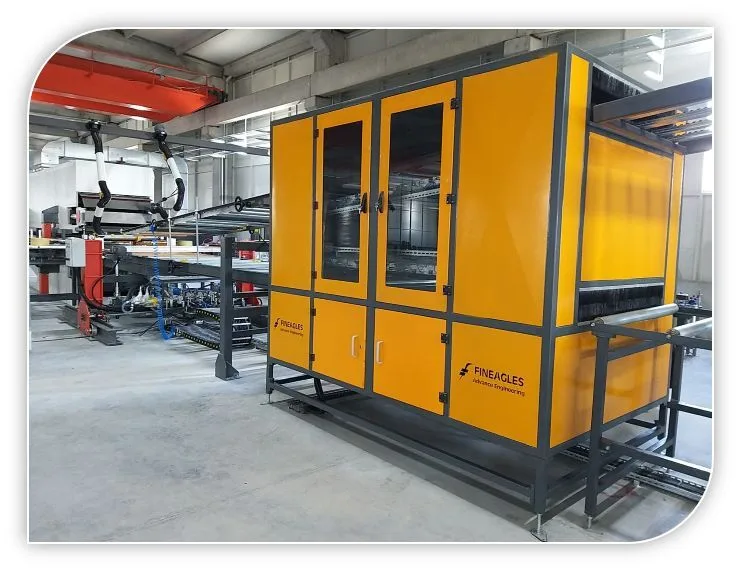
3. Предварительный Нагрев
-
Данный блок используется после процесса профилирования для нагрева верхнего и нижнего стальных листов до необходимой температуры .
-
В виду того, что ПУ вступает в химическую реакцию при определенной температуре, нагрев стального листа активирует ППУ и усиливает адгезионную прочность между ППУ и стальным листом.
-
-
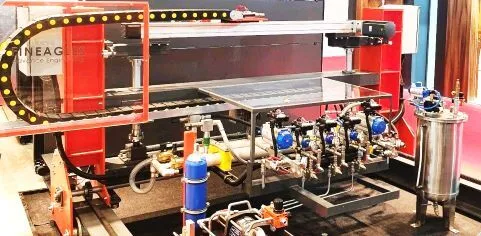
4. Система Нанесения ППУ
-
Для оптимального нанесения ППУ смеси на нижний облицовочный слой, движение головки смесителя должно быть колебательным.
-
Головка смесителя приводится в движение серводвигателем переменного тока, а программируемое колебательное движение по ширине панели обеспечивает зубчатый ремень.
-
Работа Системы Нанесения ППУ бесшумна.
-
5. Система Вспенивания ПУ
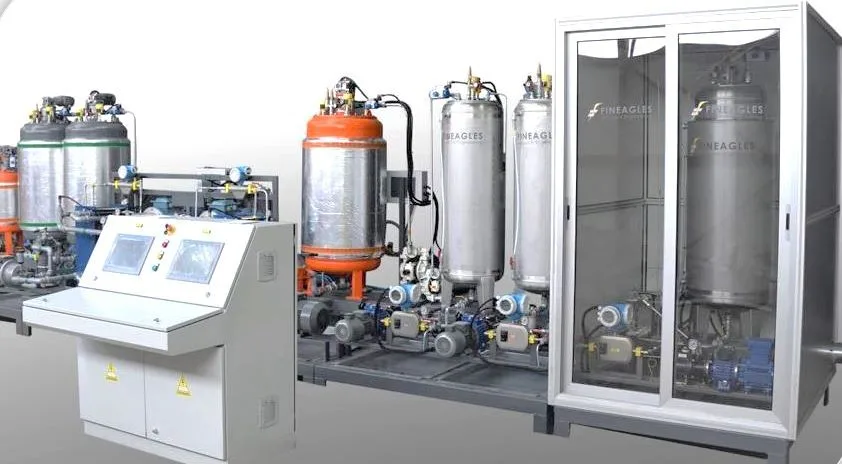
Одной из важнейших частей линии по производству сэндвич панелей является система вспенивания ПУ.
Качество панелей зависит от производительности системы вспенивания ПУ.
Системы вспенивания ПУ состоит из насосов для:
- Изо(Изоционат)
- Полиола
- Катализатора (1/2/3)
- Пенообразователя (Пентан)
Компоненты системы вспенивания ПУ определяются в зависимости от количества используемых катализаторов. В основном используются 4х-6и компонентные системы.
6. Двойной ленточный конвейер
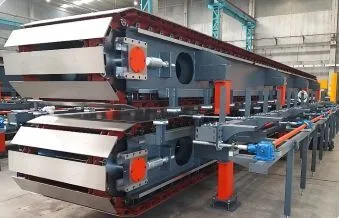
- Смесь компонентов пенополиуретана, нанесенная на нижний облицовочный слой, перемещается синхронно с верхним облицовочным слоем по двойной ленте для отверждения.
- Этот блок является важной частью и играет ключевую роль в обеспечении самых высоких стандартов сэндвич-панелей.
- Этот блок в основном состоит из приводного механизма, верхних и нижних планок, гидравлического цилиндра или винтовых двигателей для сдерживания растущего давления, а также боковой направляющей и блока кубиков для предотвращения утечки полиуретановой пены из боковых сторон.
Нагревательная Система Двойного Конвейера
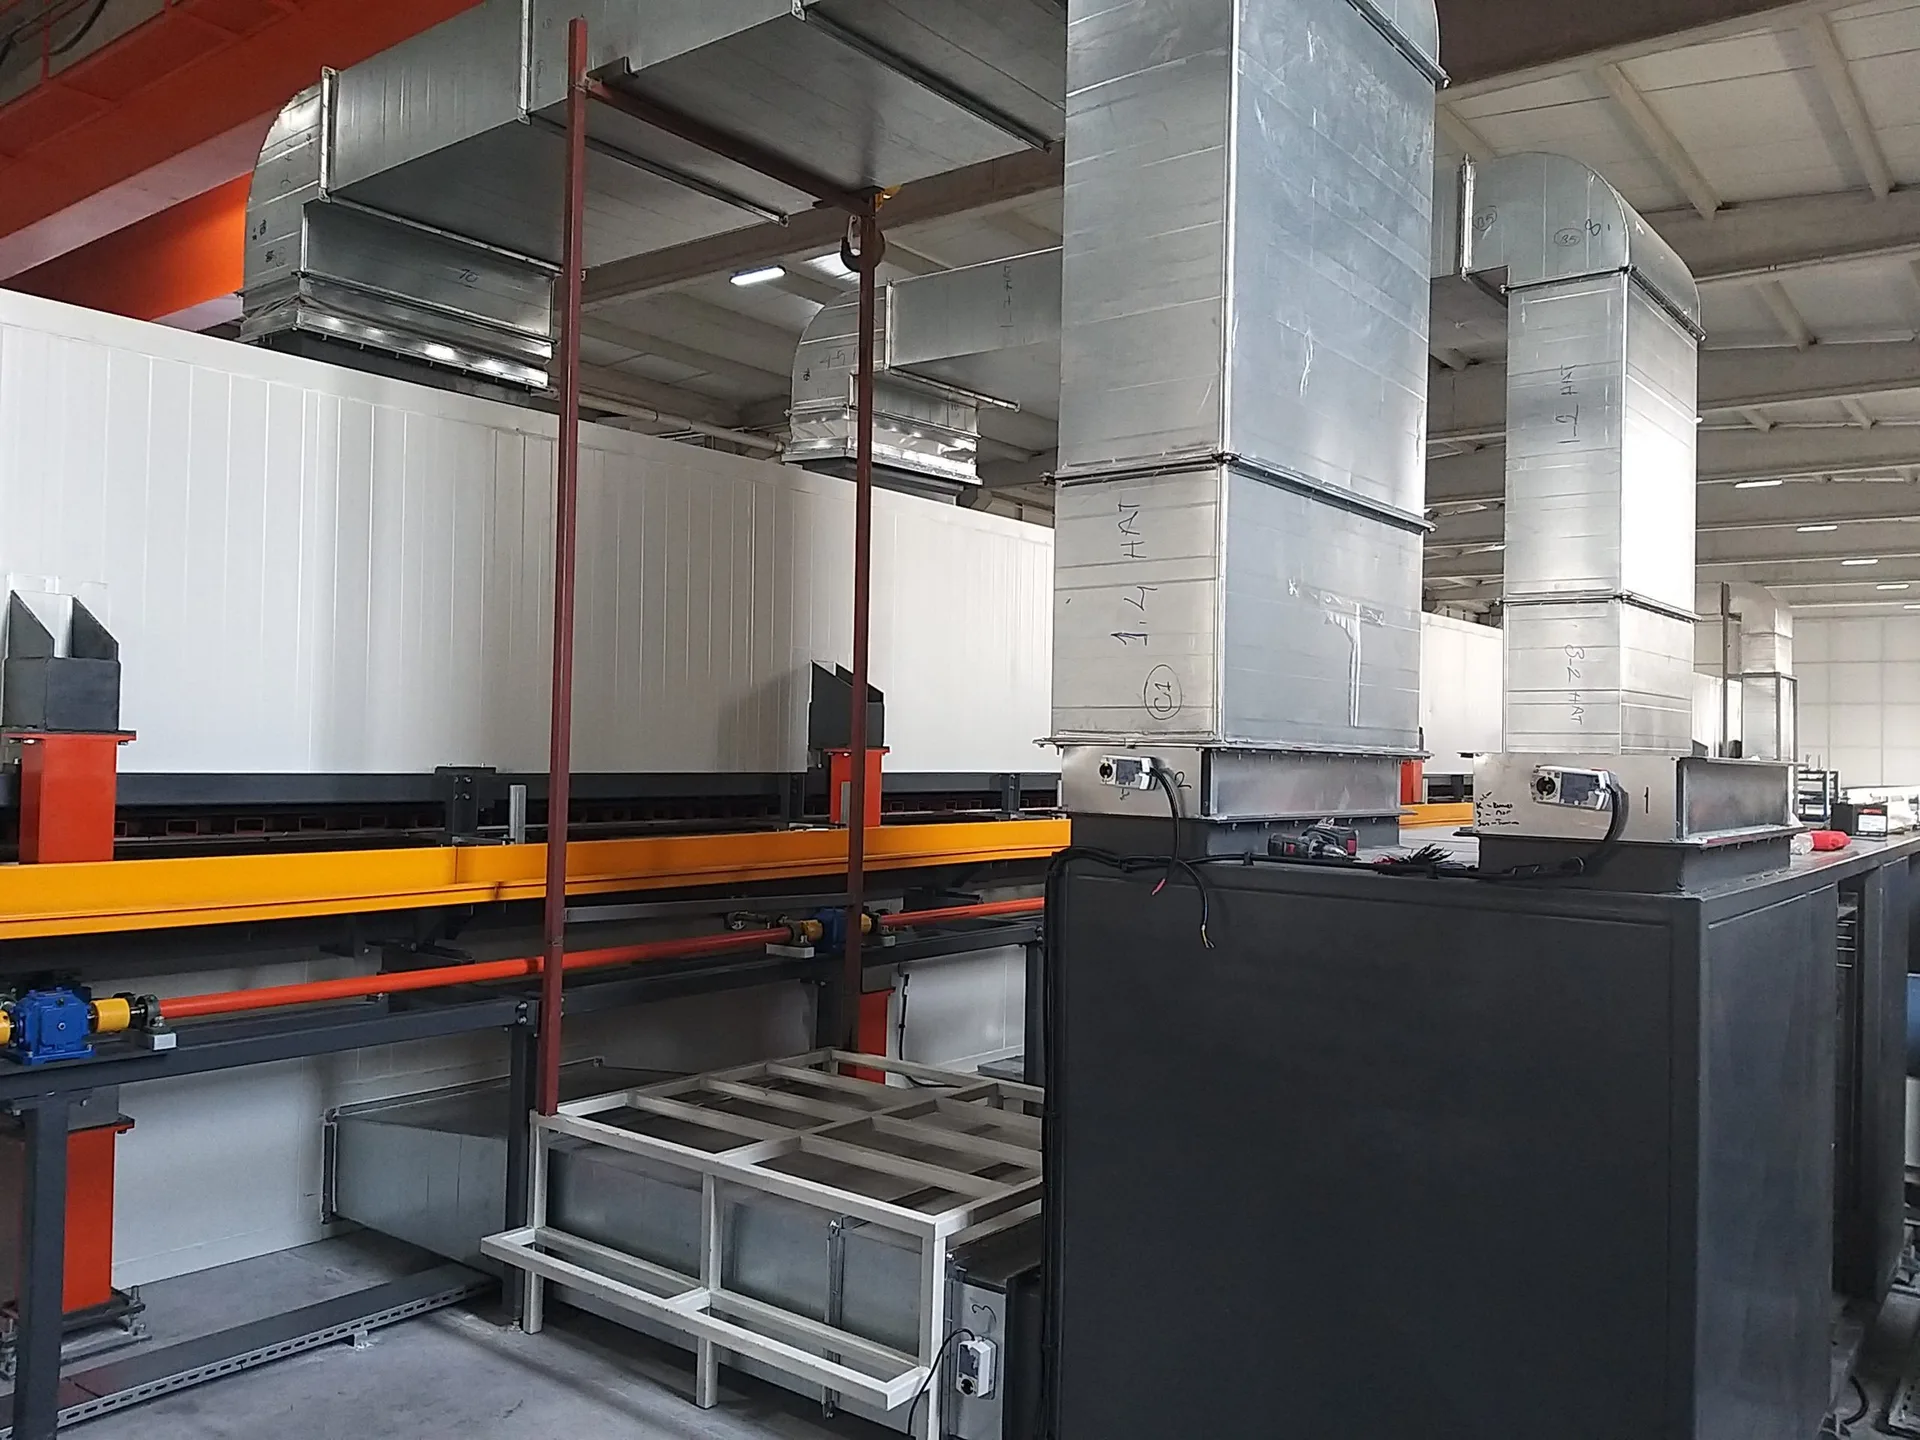
- Идеальная химическая реакция и процесс отвердения ППУ нанесенного между листами, возможны только при постоянной температуре.
- Данный блок предназначен для подачи нагретого воздуха с целью поддержания постоянной температуры, необходимой для этого процесса.
Система Боковой Направляющей и Поддержки
- Данный блок помогает предотвратить вытекание ППУ по бокам панелей с помощью полиэтиленовых блоков, и поддержания равномерного пенообразования, в то время как двухленточный конвейер поддерживает давление ППУ и транспортирует ПУ панель.
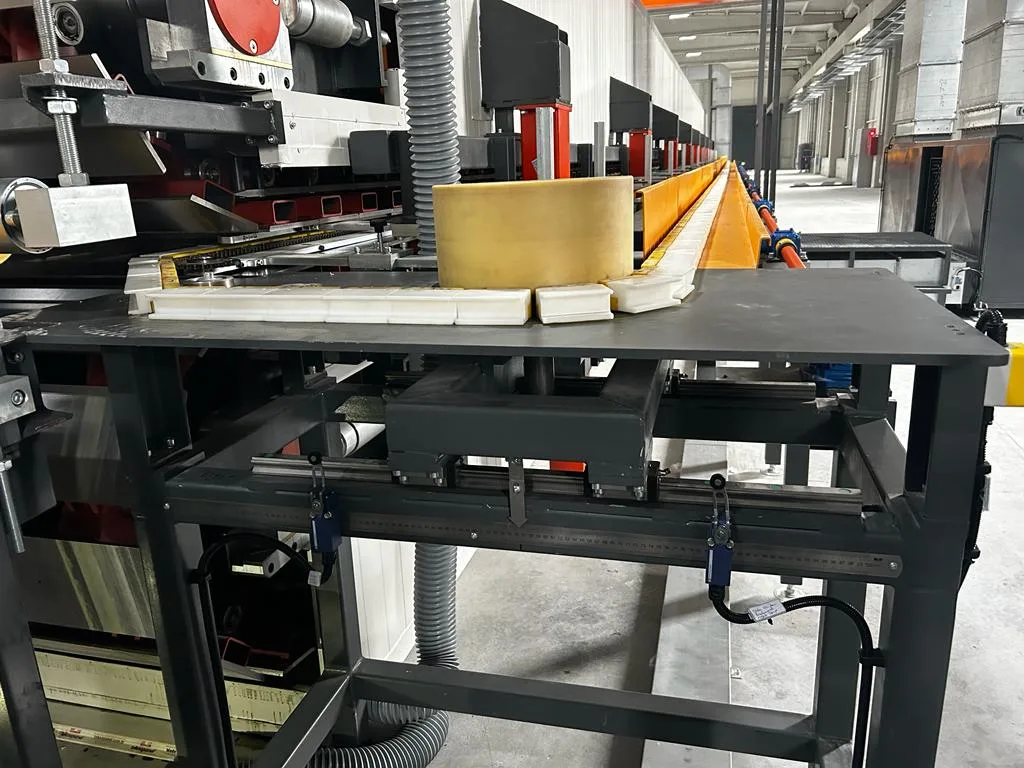
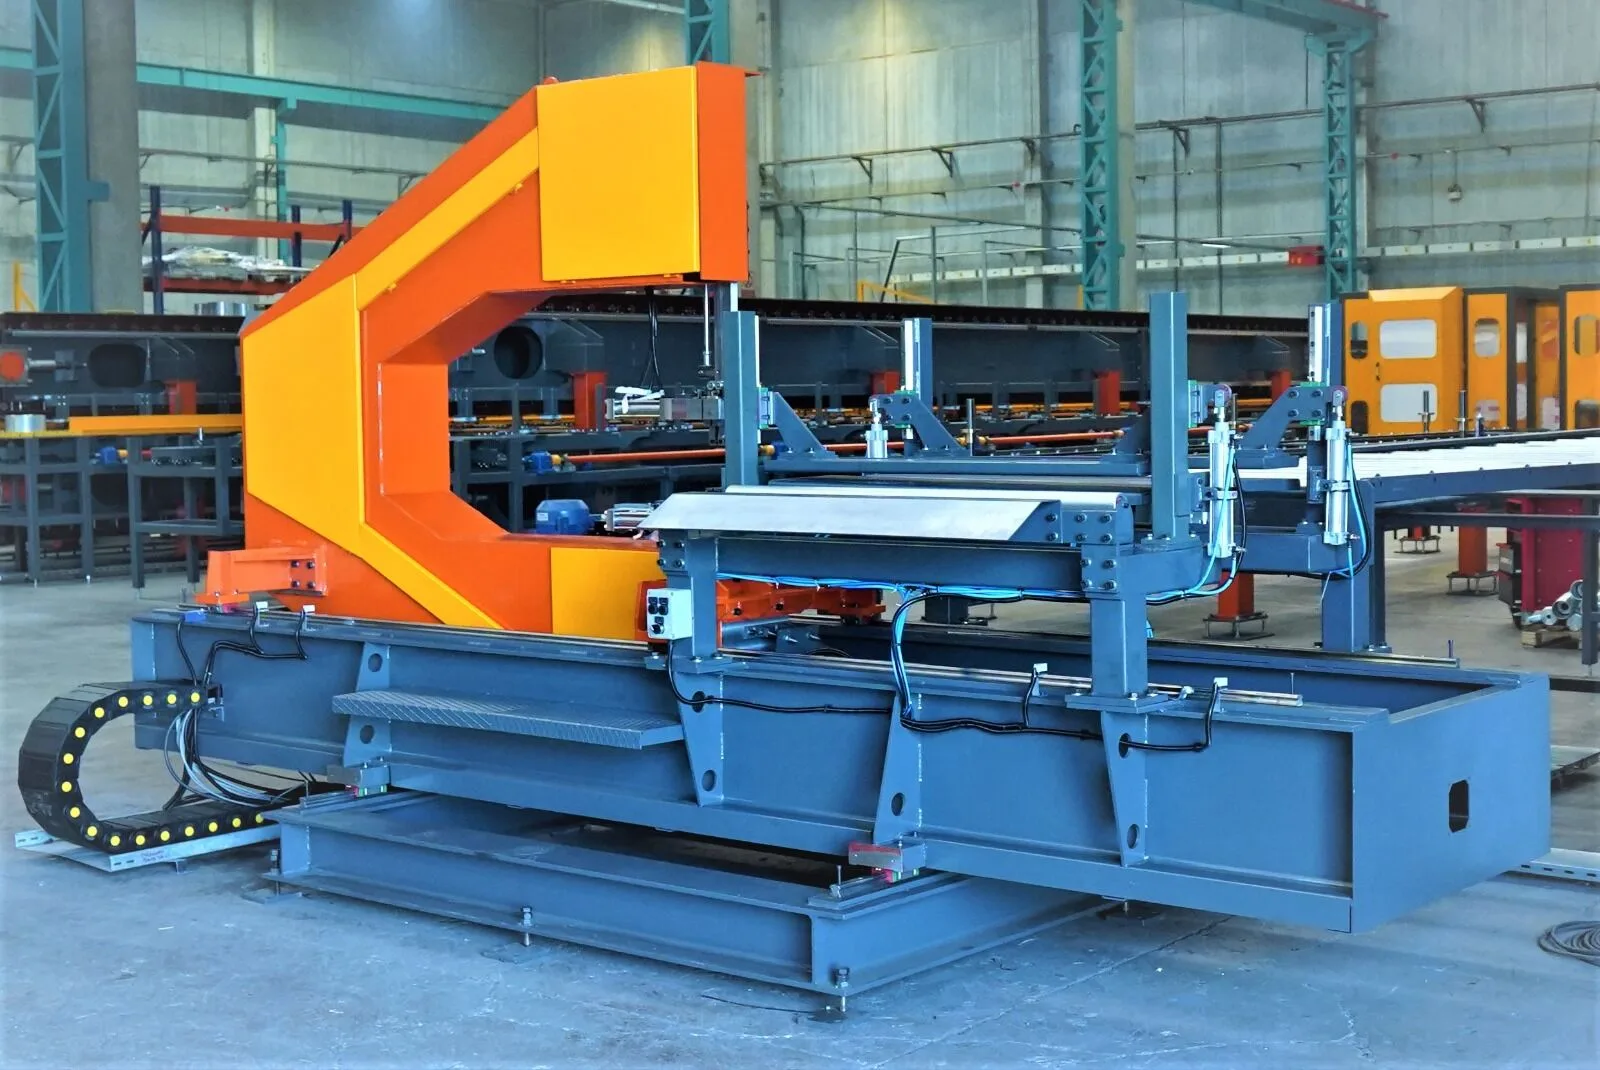
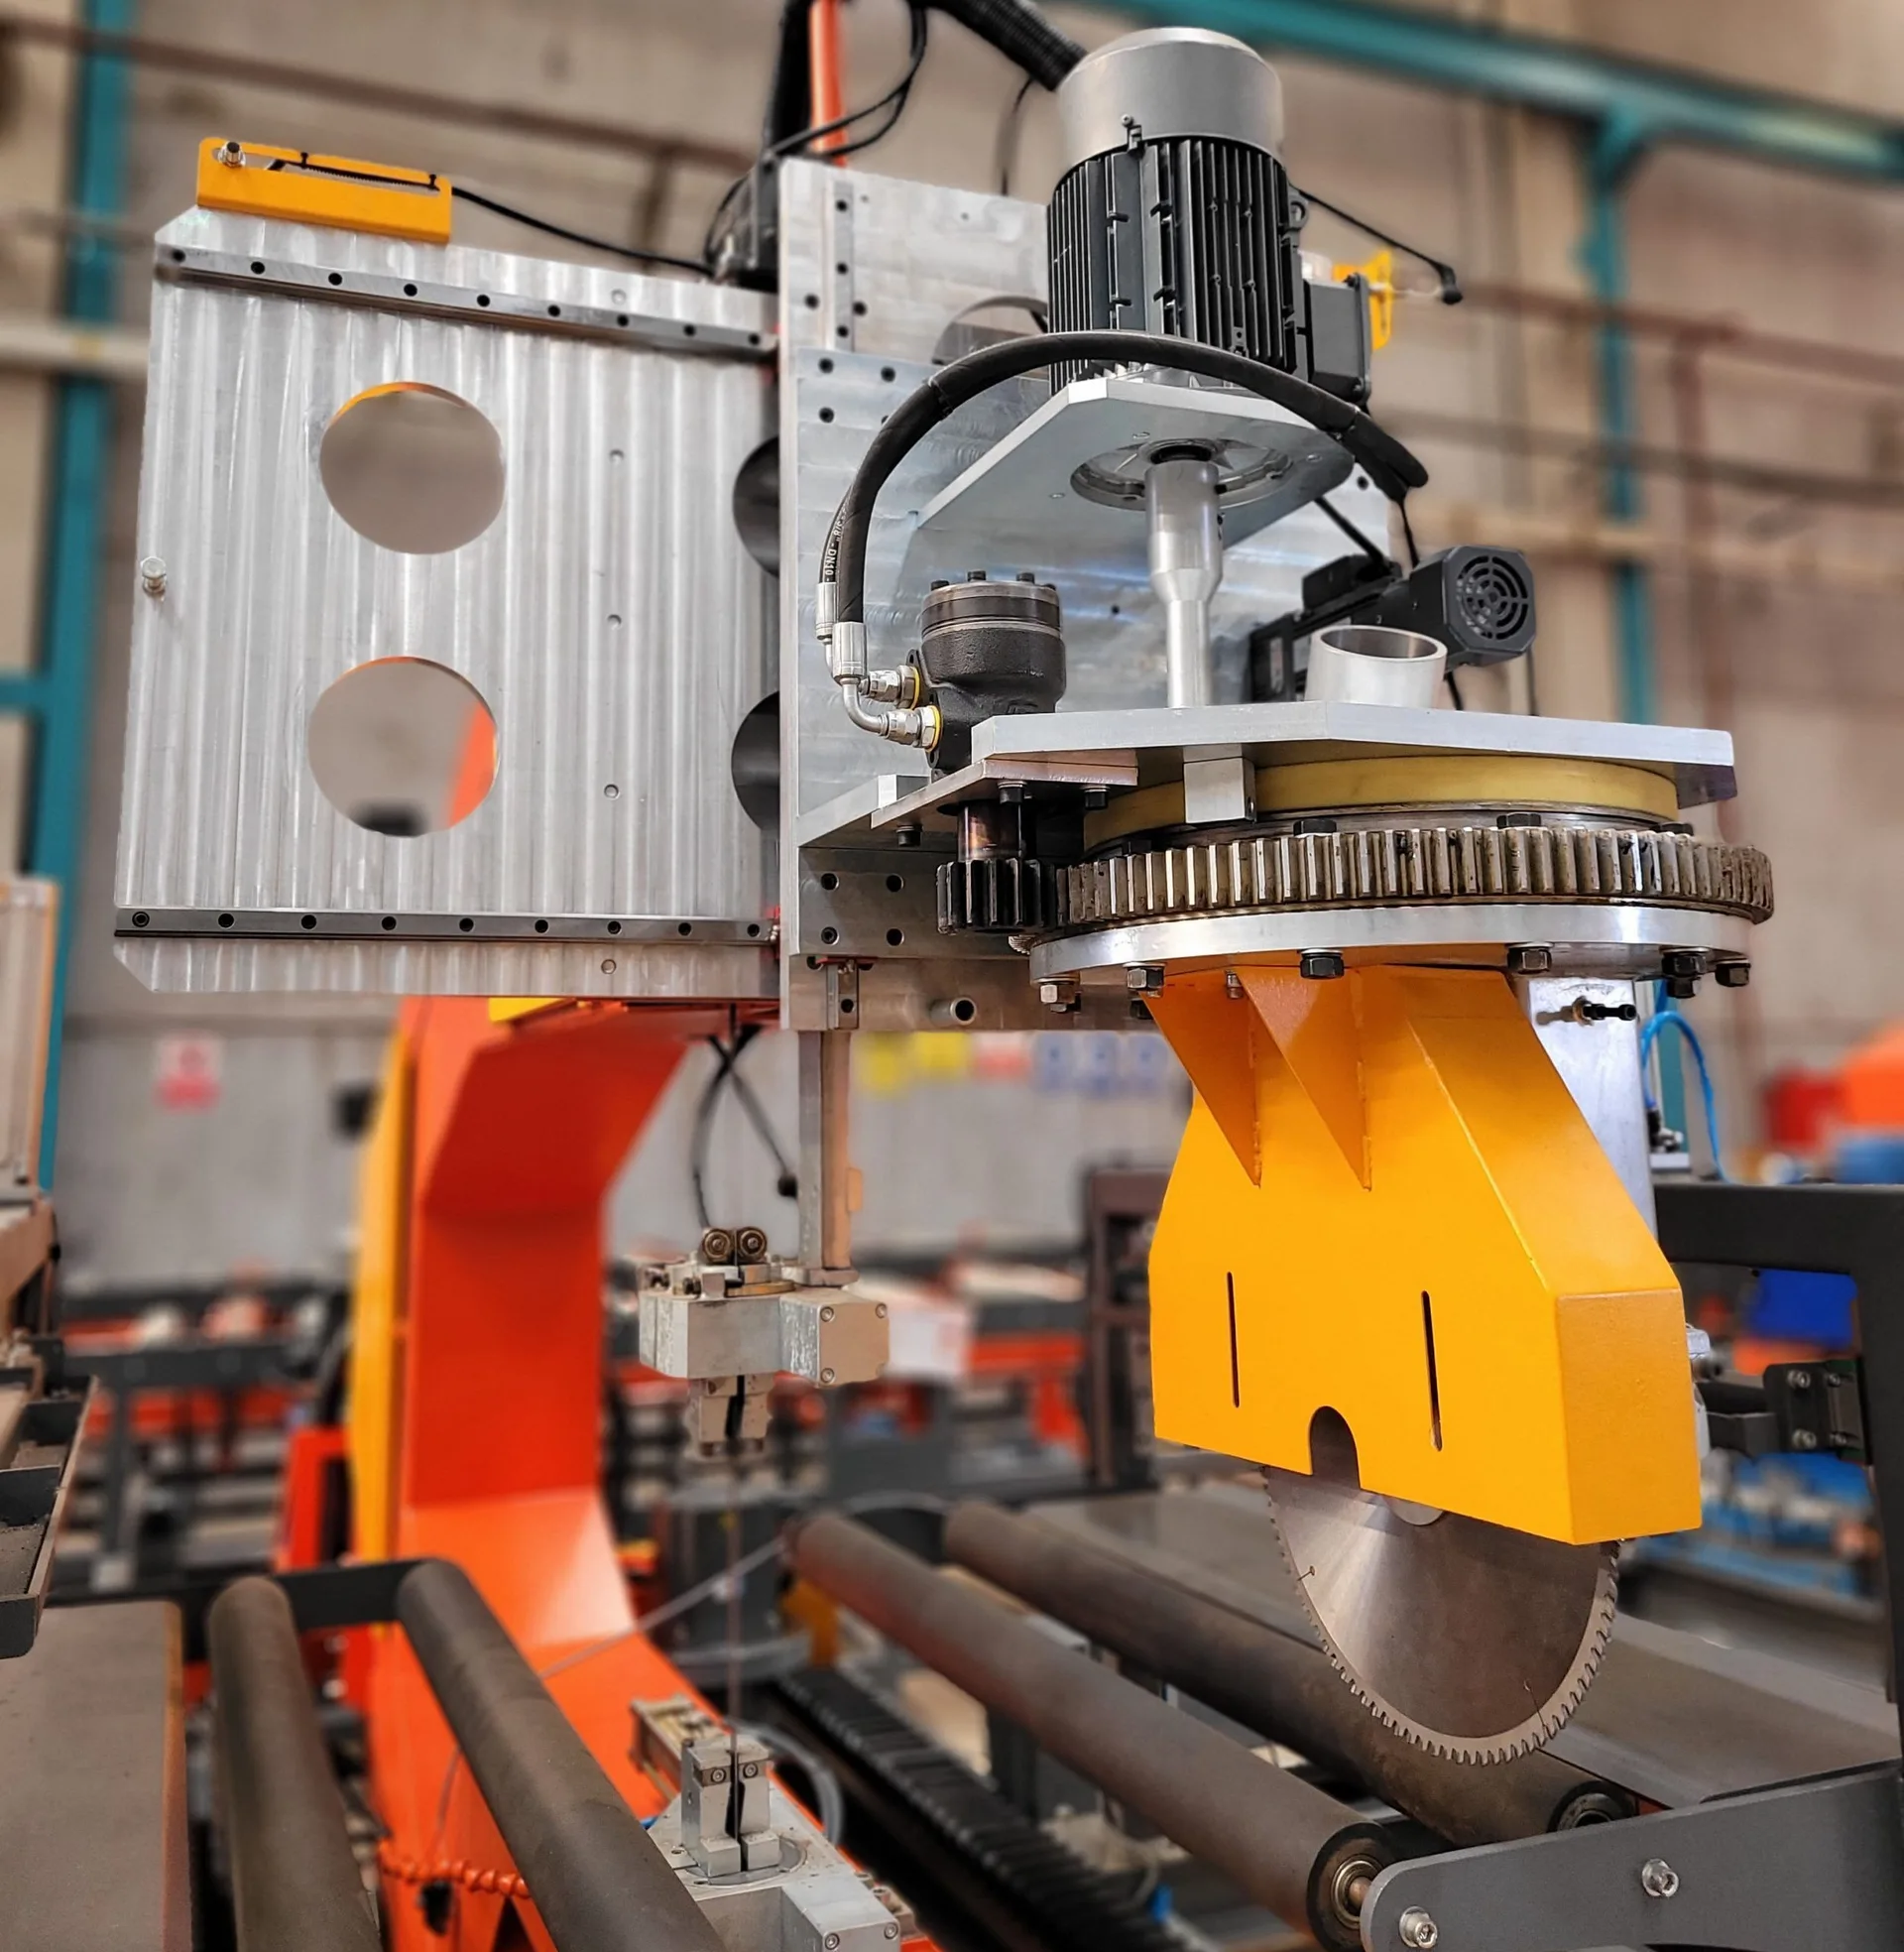
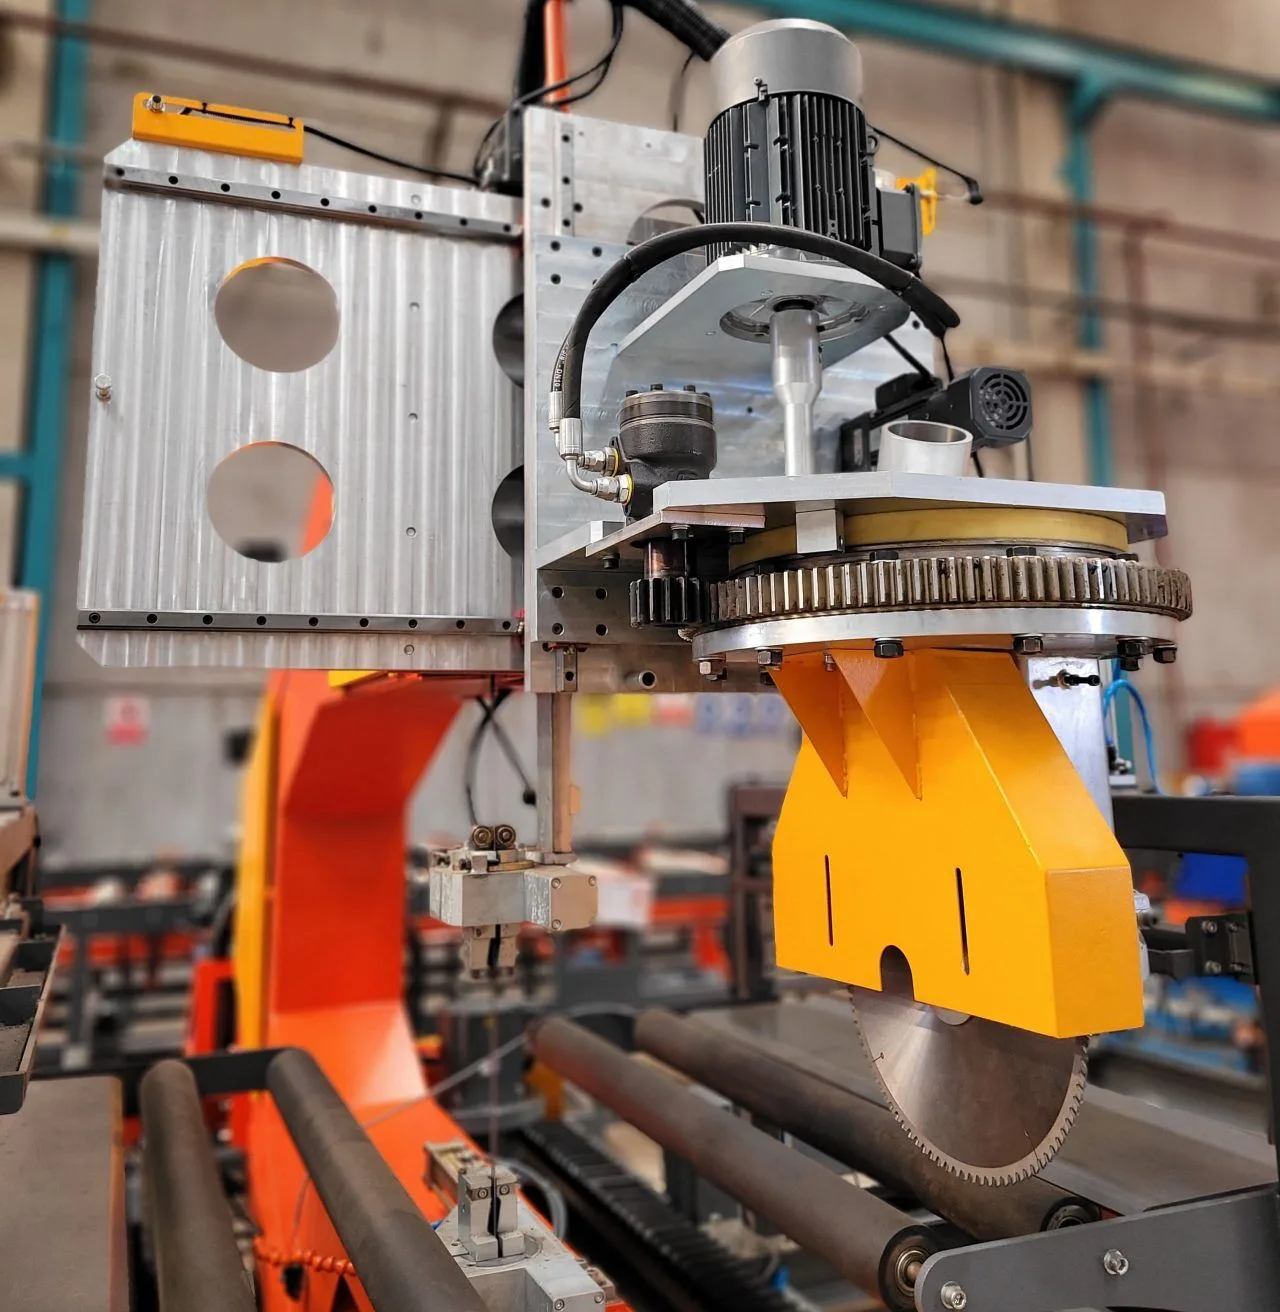
7. Система Нарезки (Ленточная пила + Дисковая пила)
-
Идеальный режущий блок имеет скорость нарезки, равную скорости перемещения панели.
-
Режущий блок также должен иметь ручное или автоматическое управление.
-
Если смотреть со стороны производства, портал установлен сзади, а режущий блок располагается с правой стороны.
-
-
-
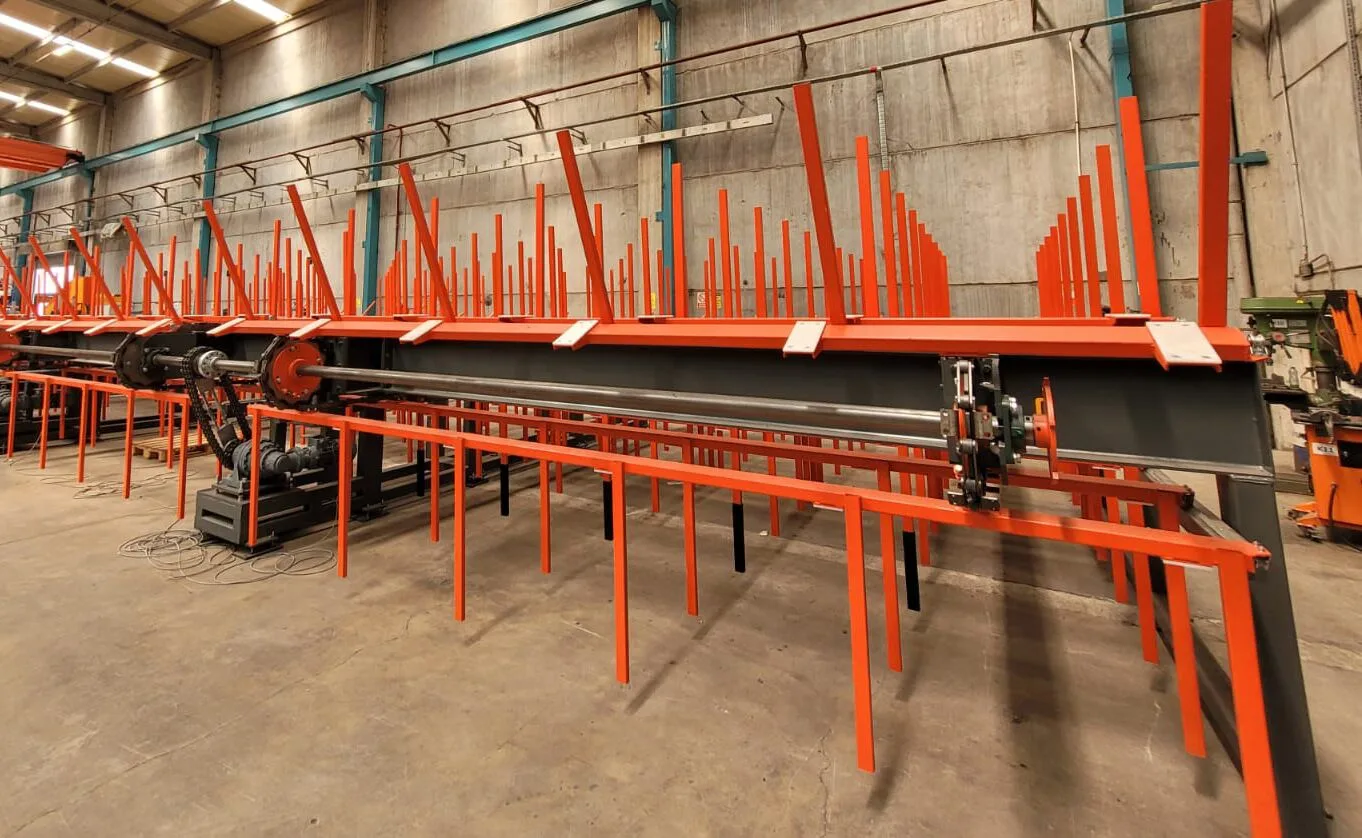
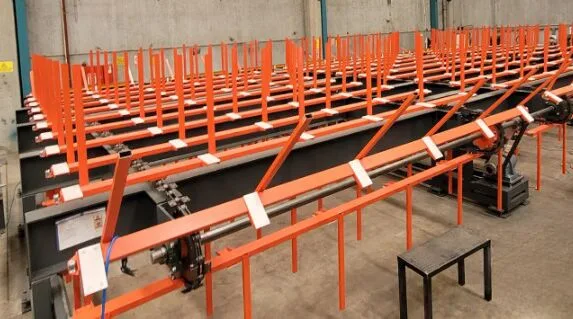
8. Охлаждающий Конвейер
-
Если заказчик хочет изготавливать PIR-панели, данный охлаждающий конвейер необходим для охлаждения ПУ панелей.
-
При производстве PIR-панелей, которые в последнее время довольно популярны, необходим охлаждающий конвейер, постепенно охлаждающий только что произведенные панели до комнатной температуры, так как реакция в них проходит при более высокой температуре, соответственно выделяется больше тепла, чем в обычных ПУ панелях.
-
-
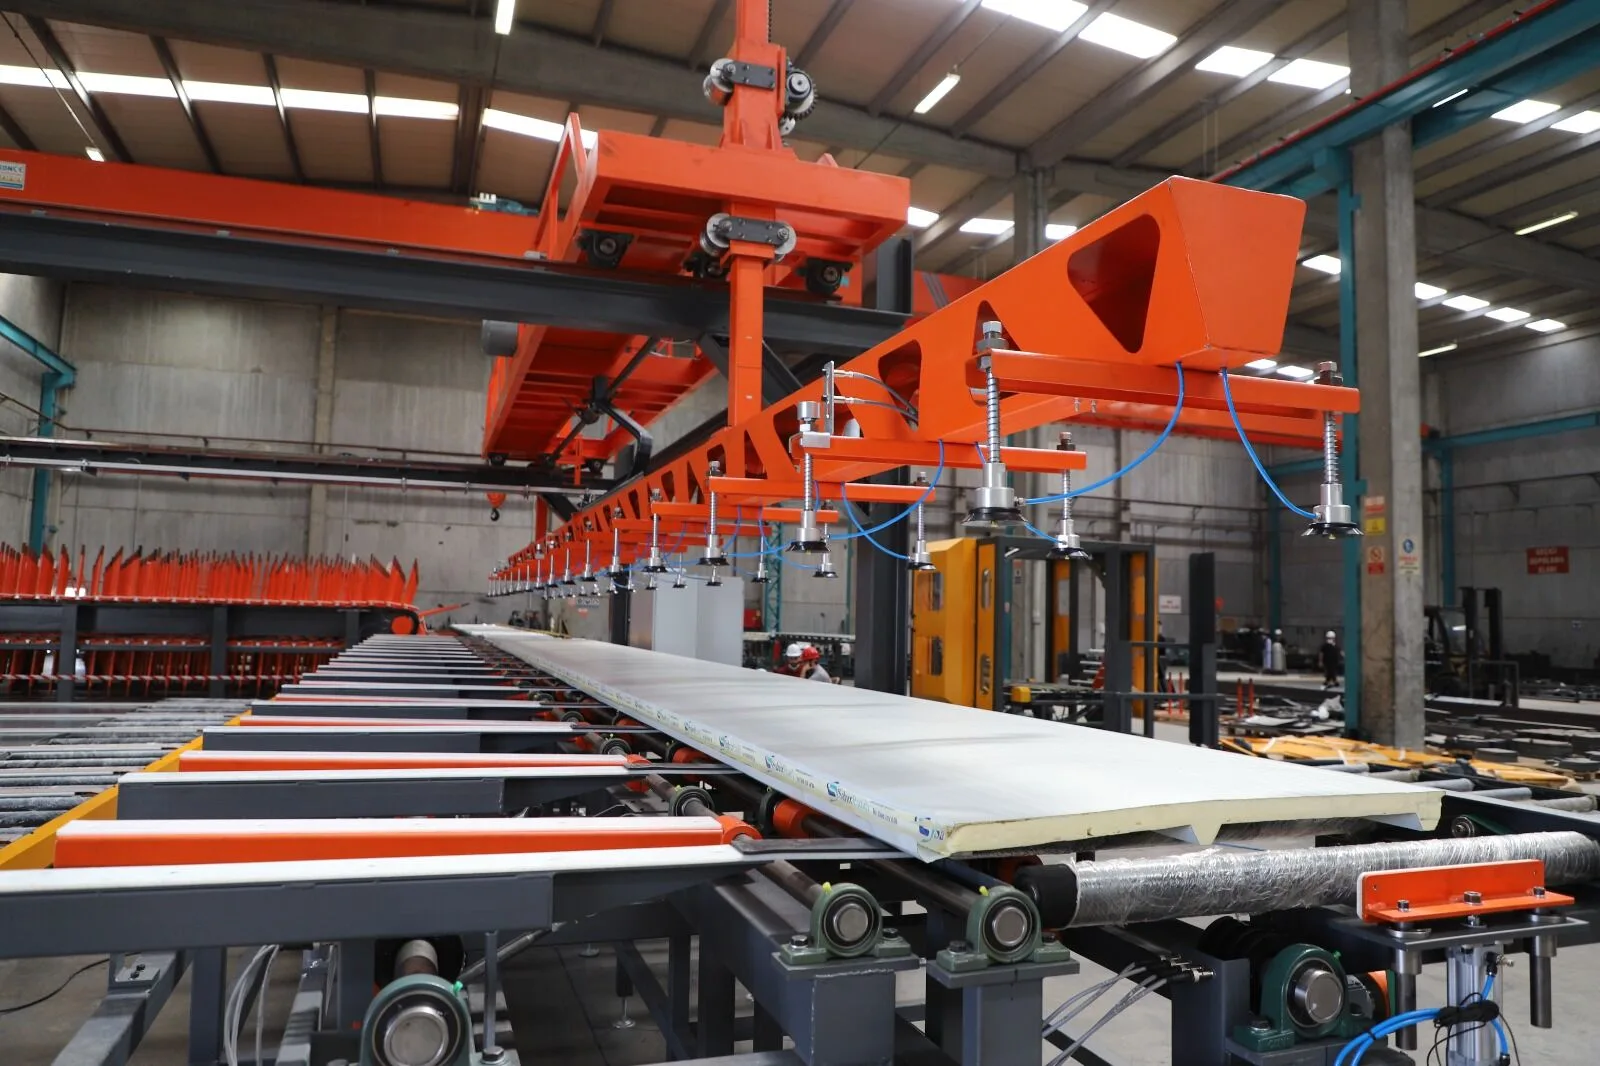
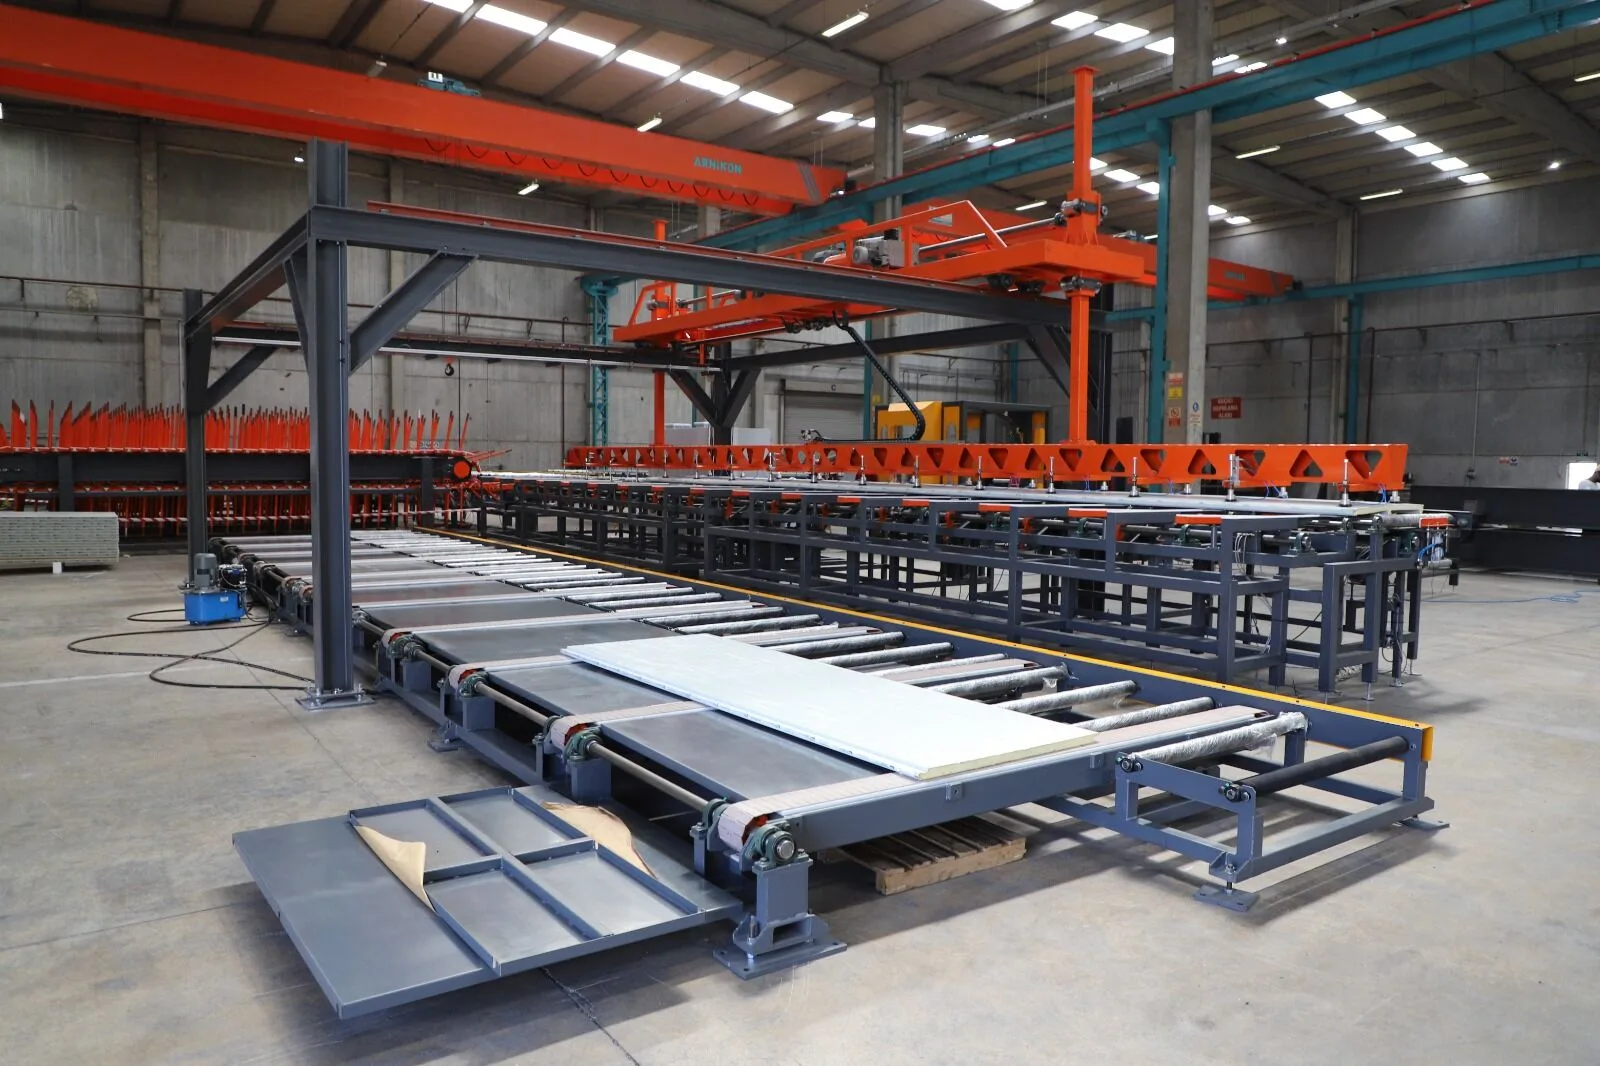
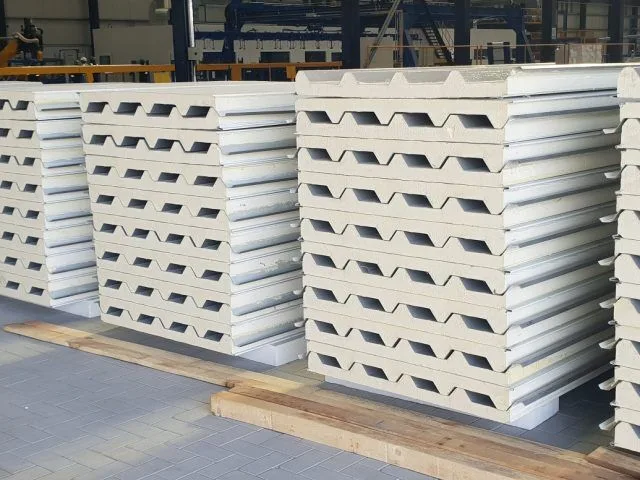
9. Укладчик
-
Данный процесс был спроектирован для эффективной укладки готовых панелей со скоростью равной скорости производства.
-
Очень важно, чтобы скорость укладки панелей была не ниже скорости производства.
-
Возможна укладка панелей автоматическим или ручным способом.
-
-
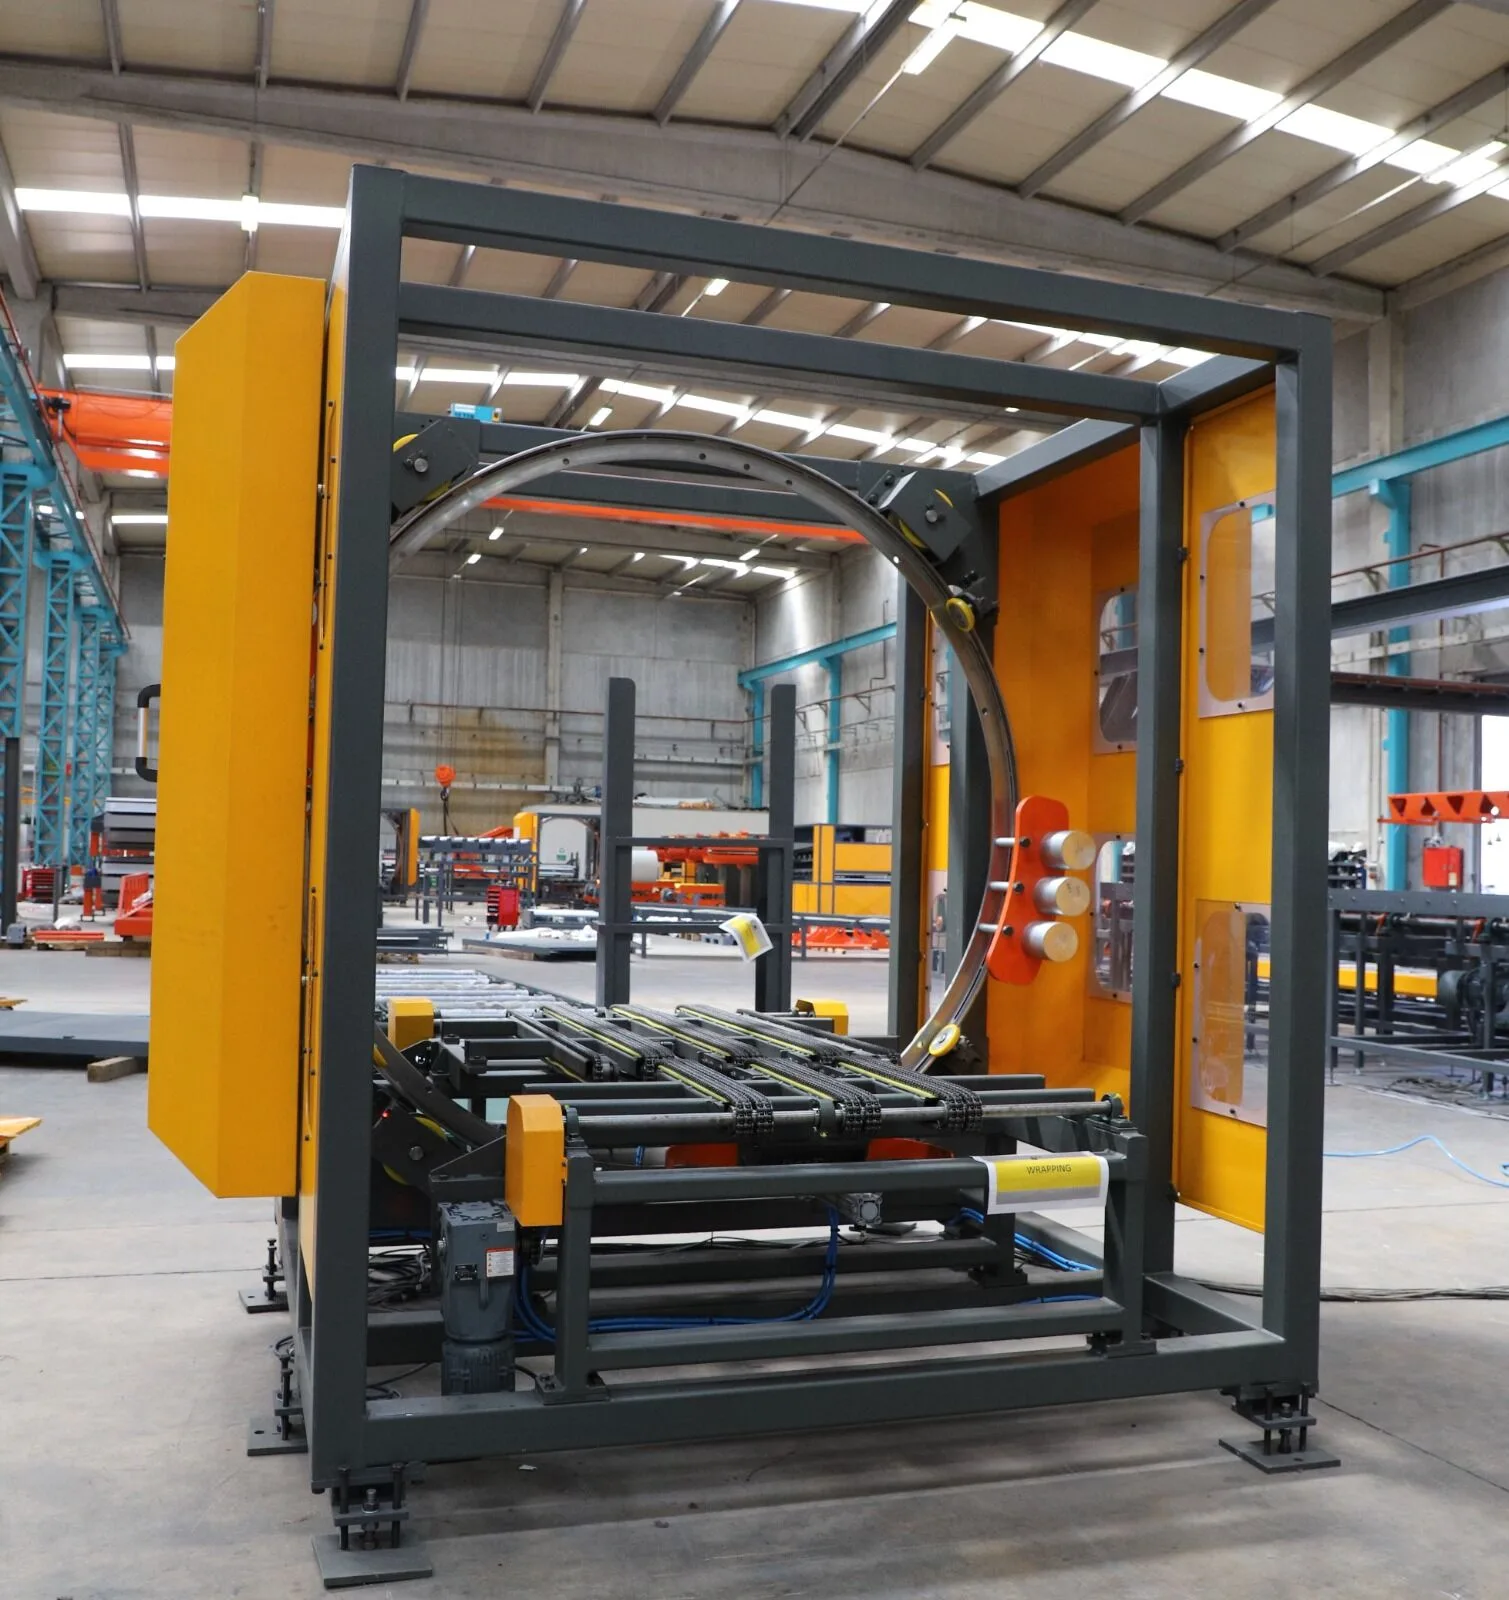
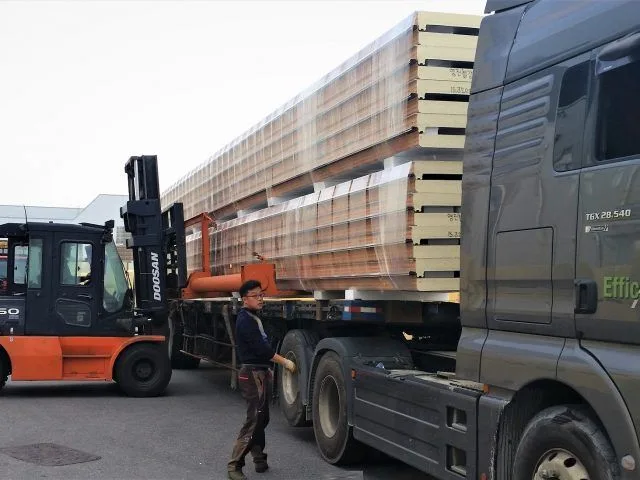
10. Упаковочная Машина (ПВХ Обертка)
-
Этот процесс предназначен для упаковки панелей без клея с использованием стрейч-пленки из ПВХ перед окончательной доставкой.
-
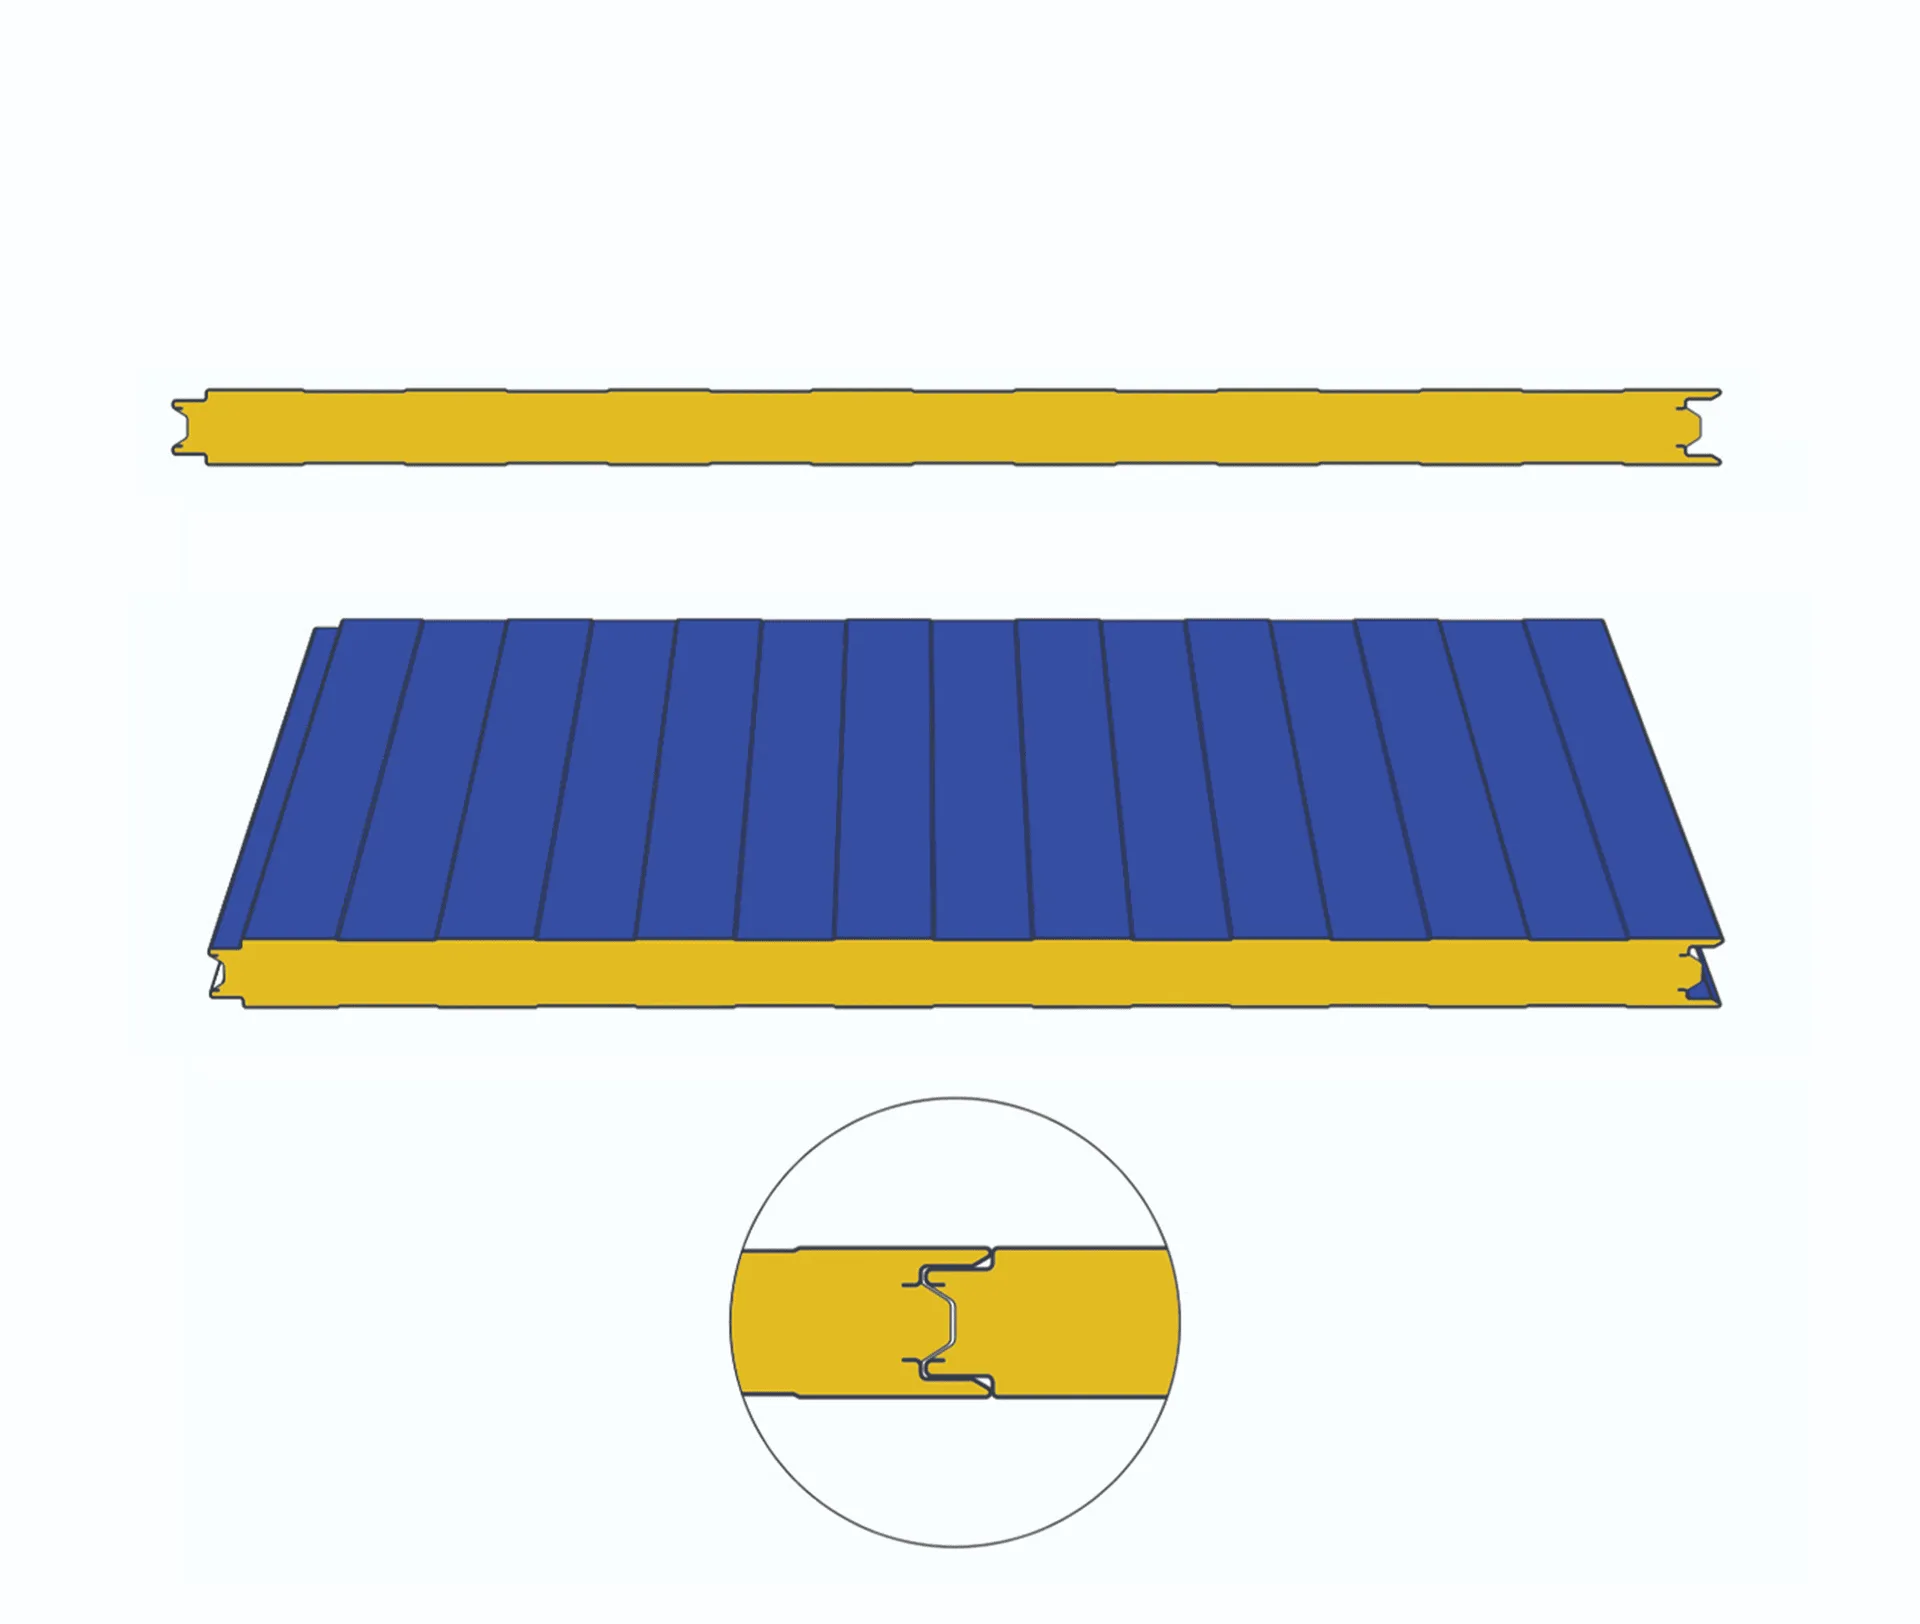
Сэндвич Панели
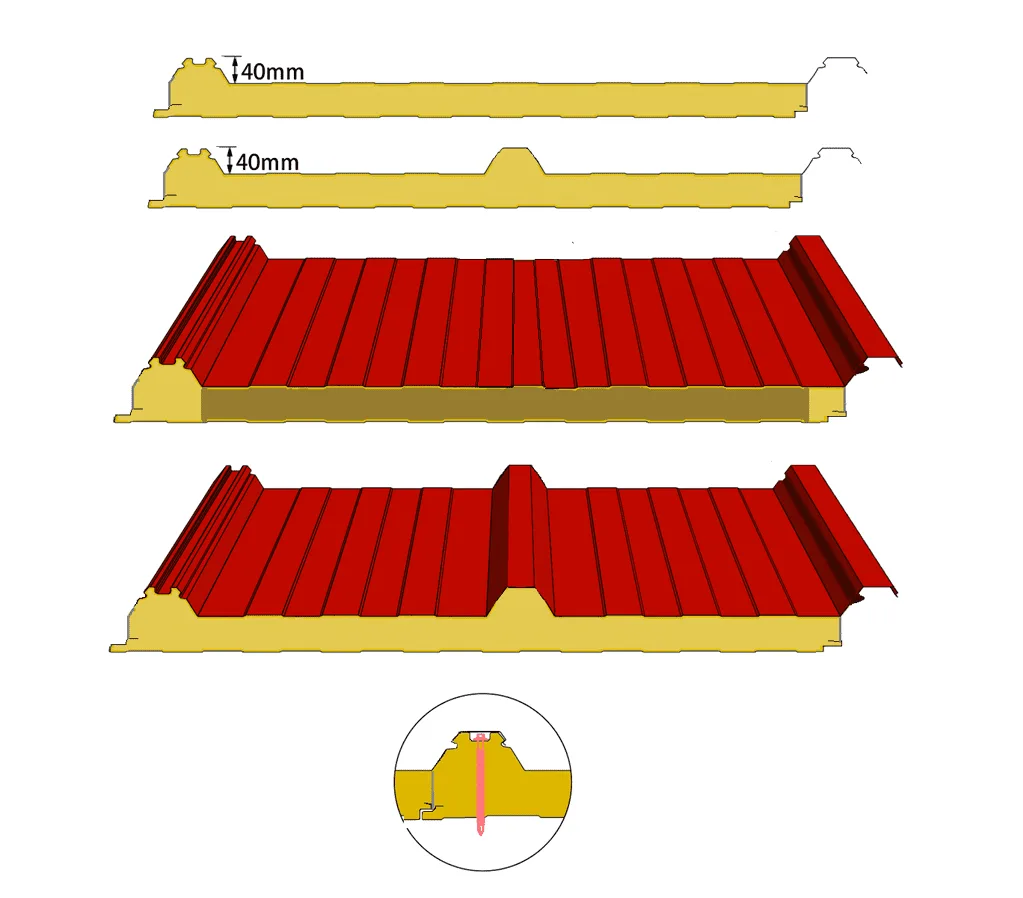
Кровельная Панель
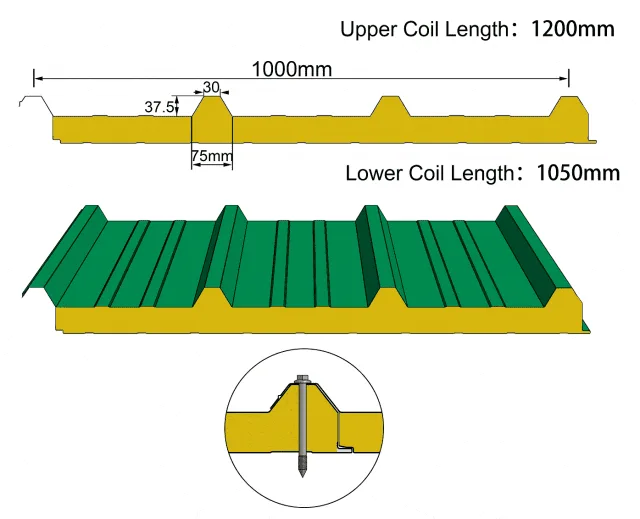
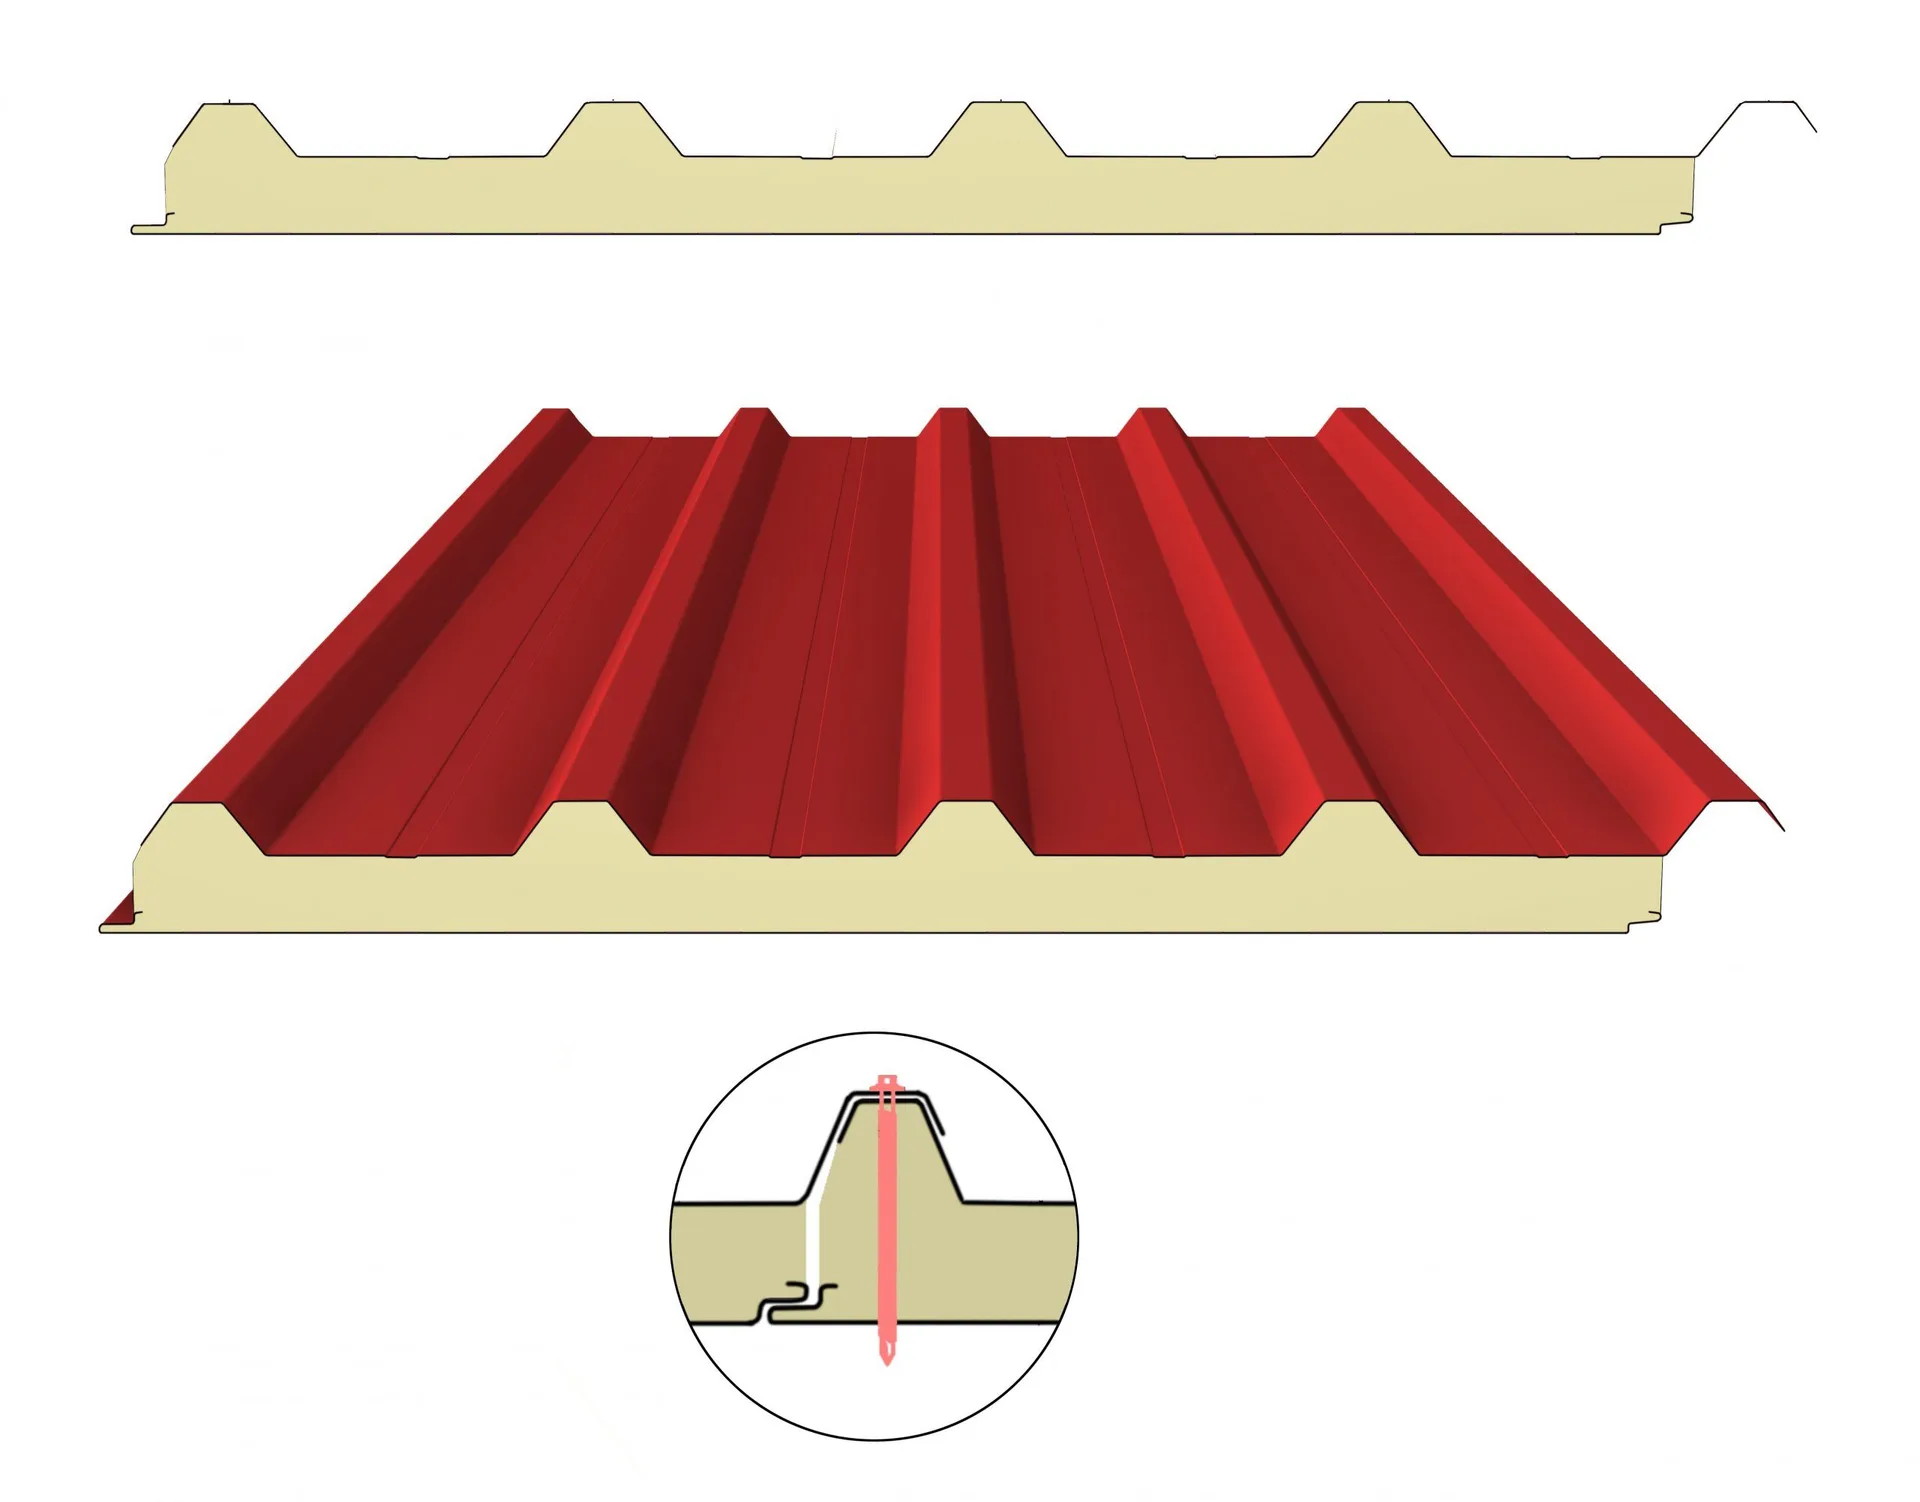
Скрытый Винт
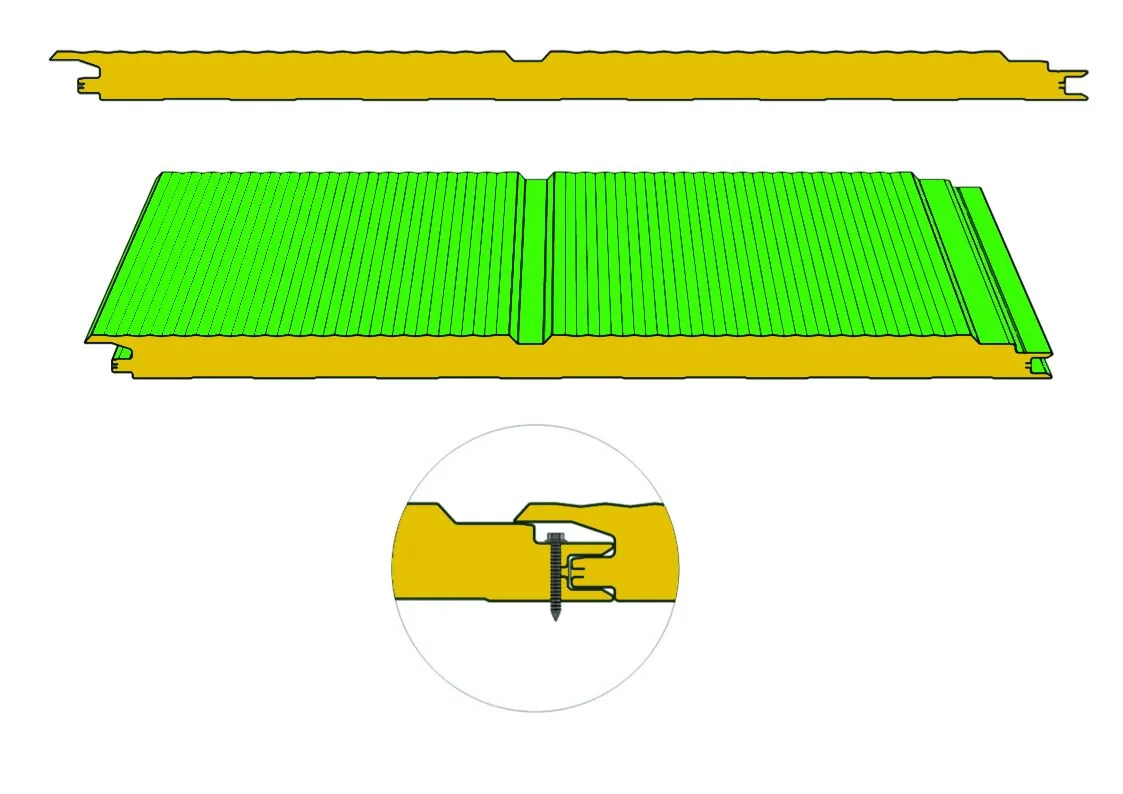
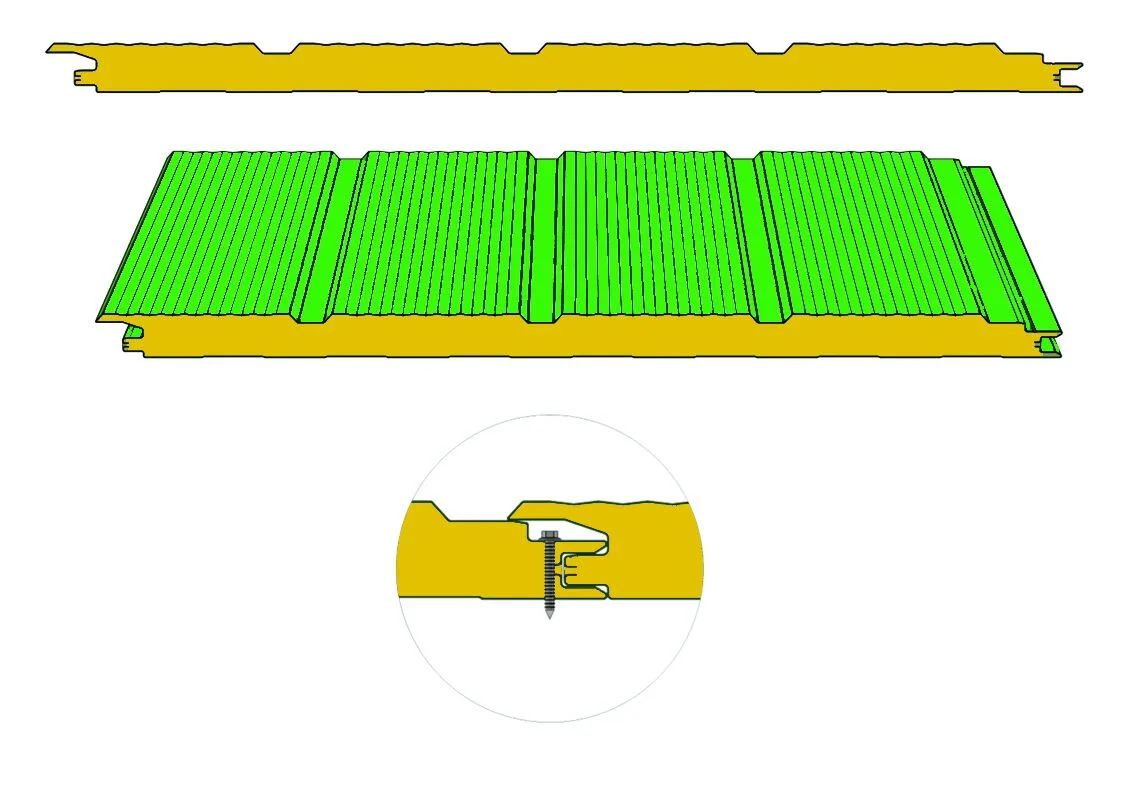
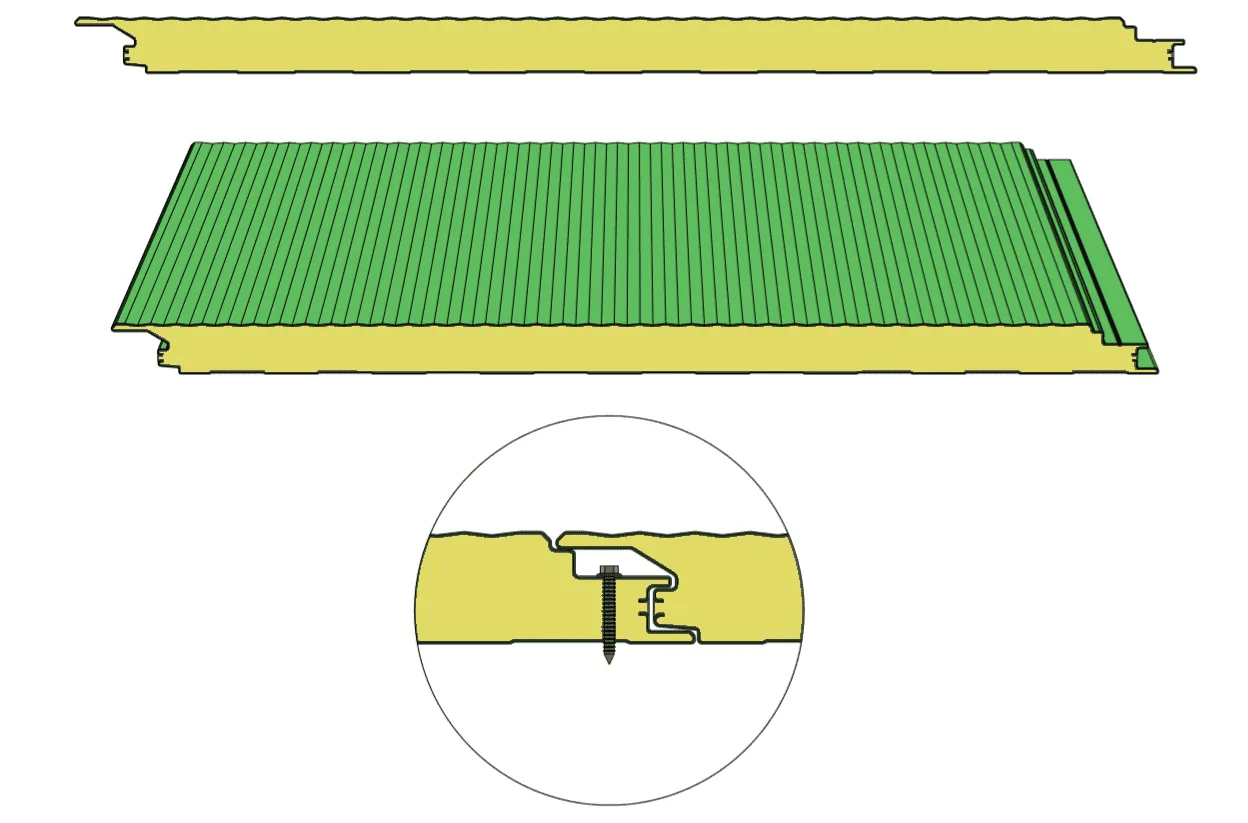
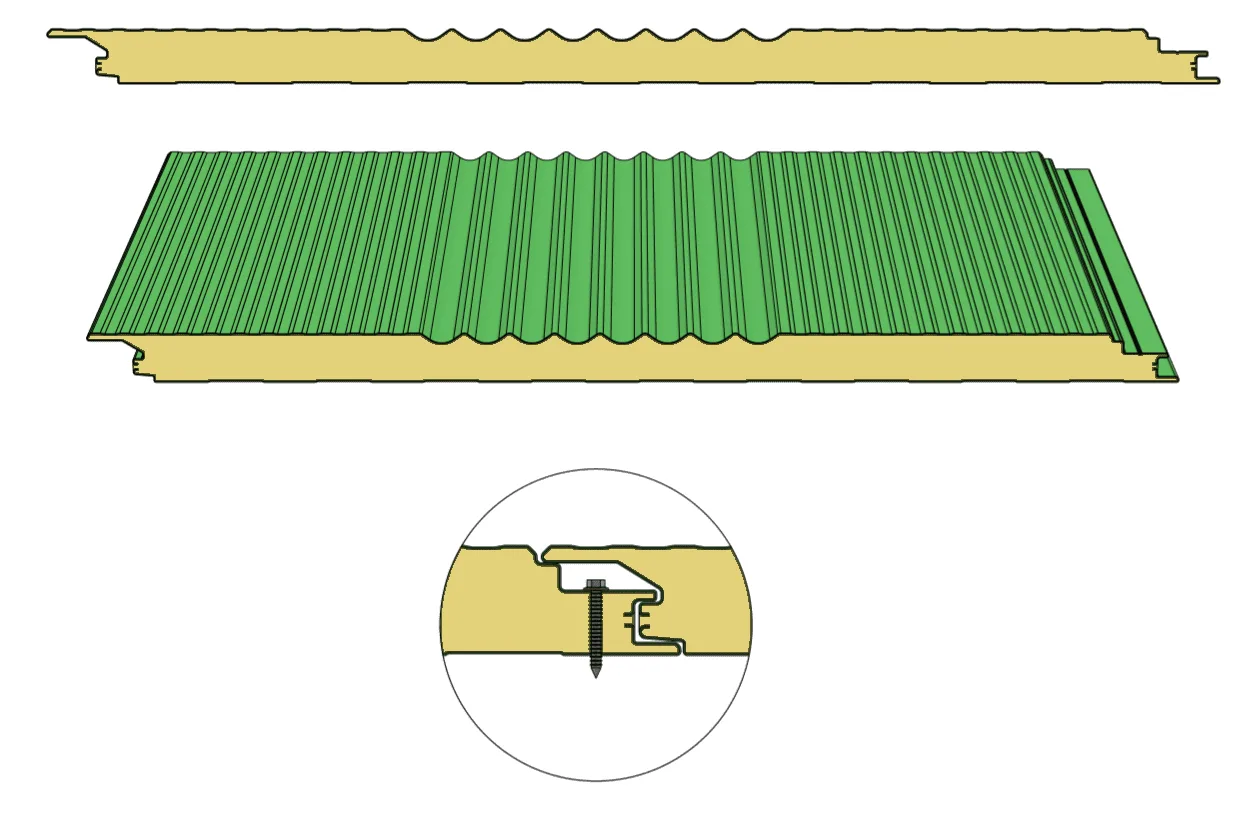
Стена и Холодная Камера
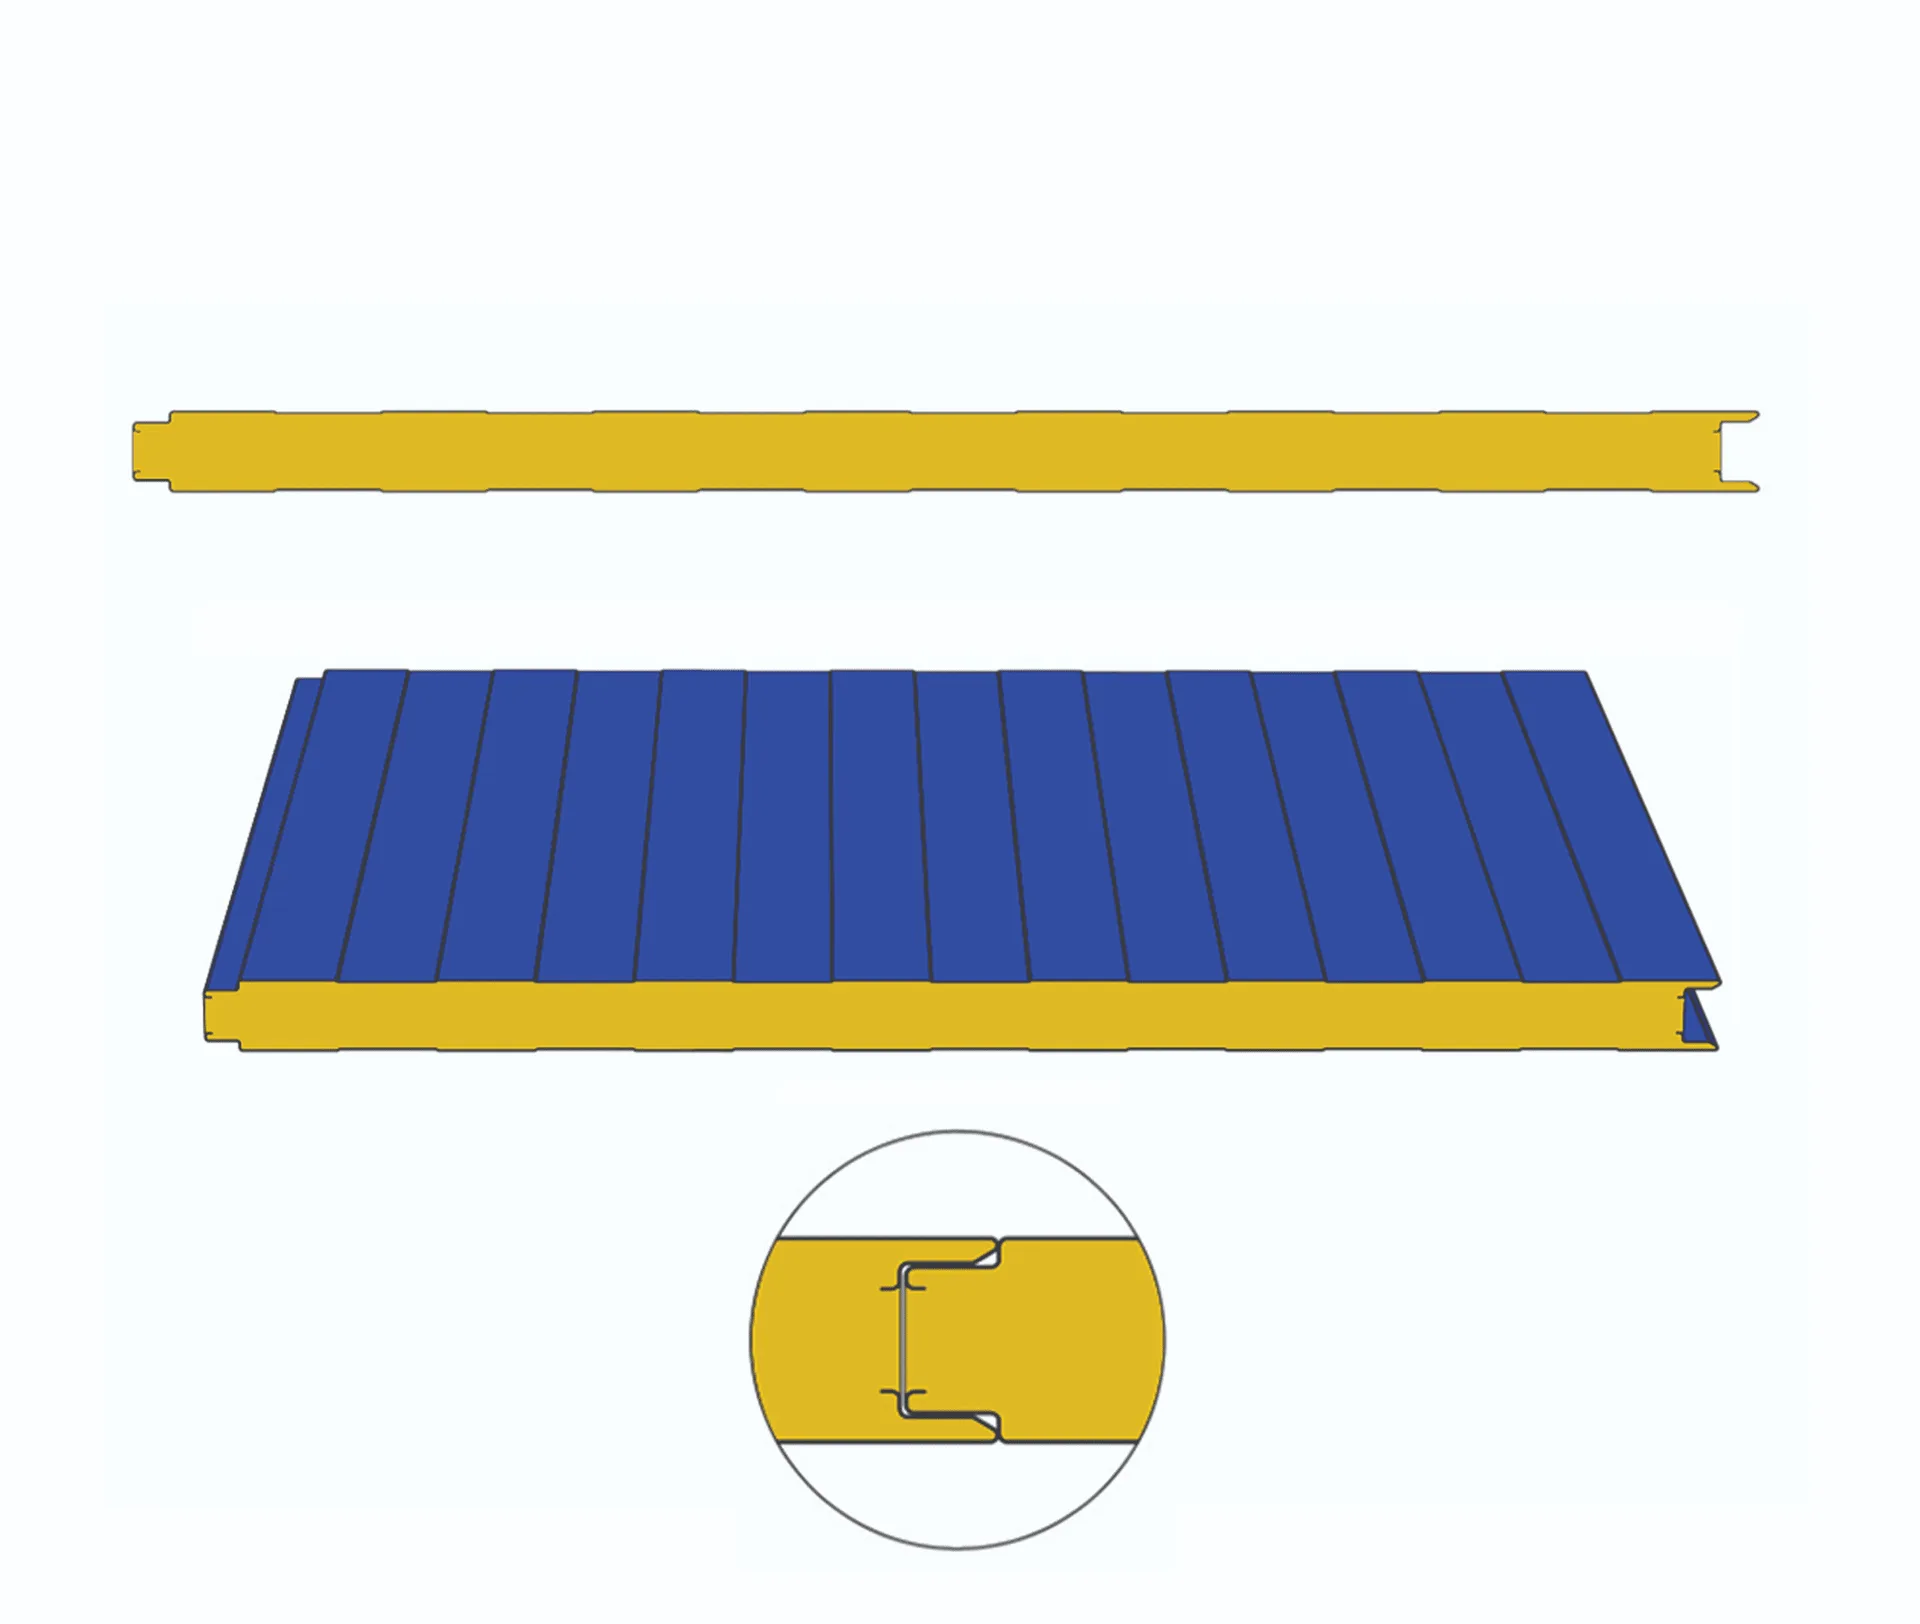
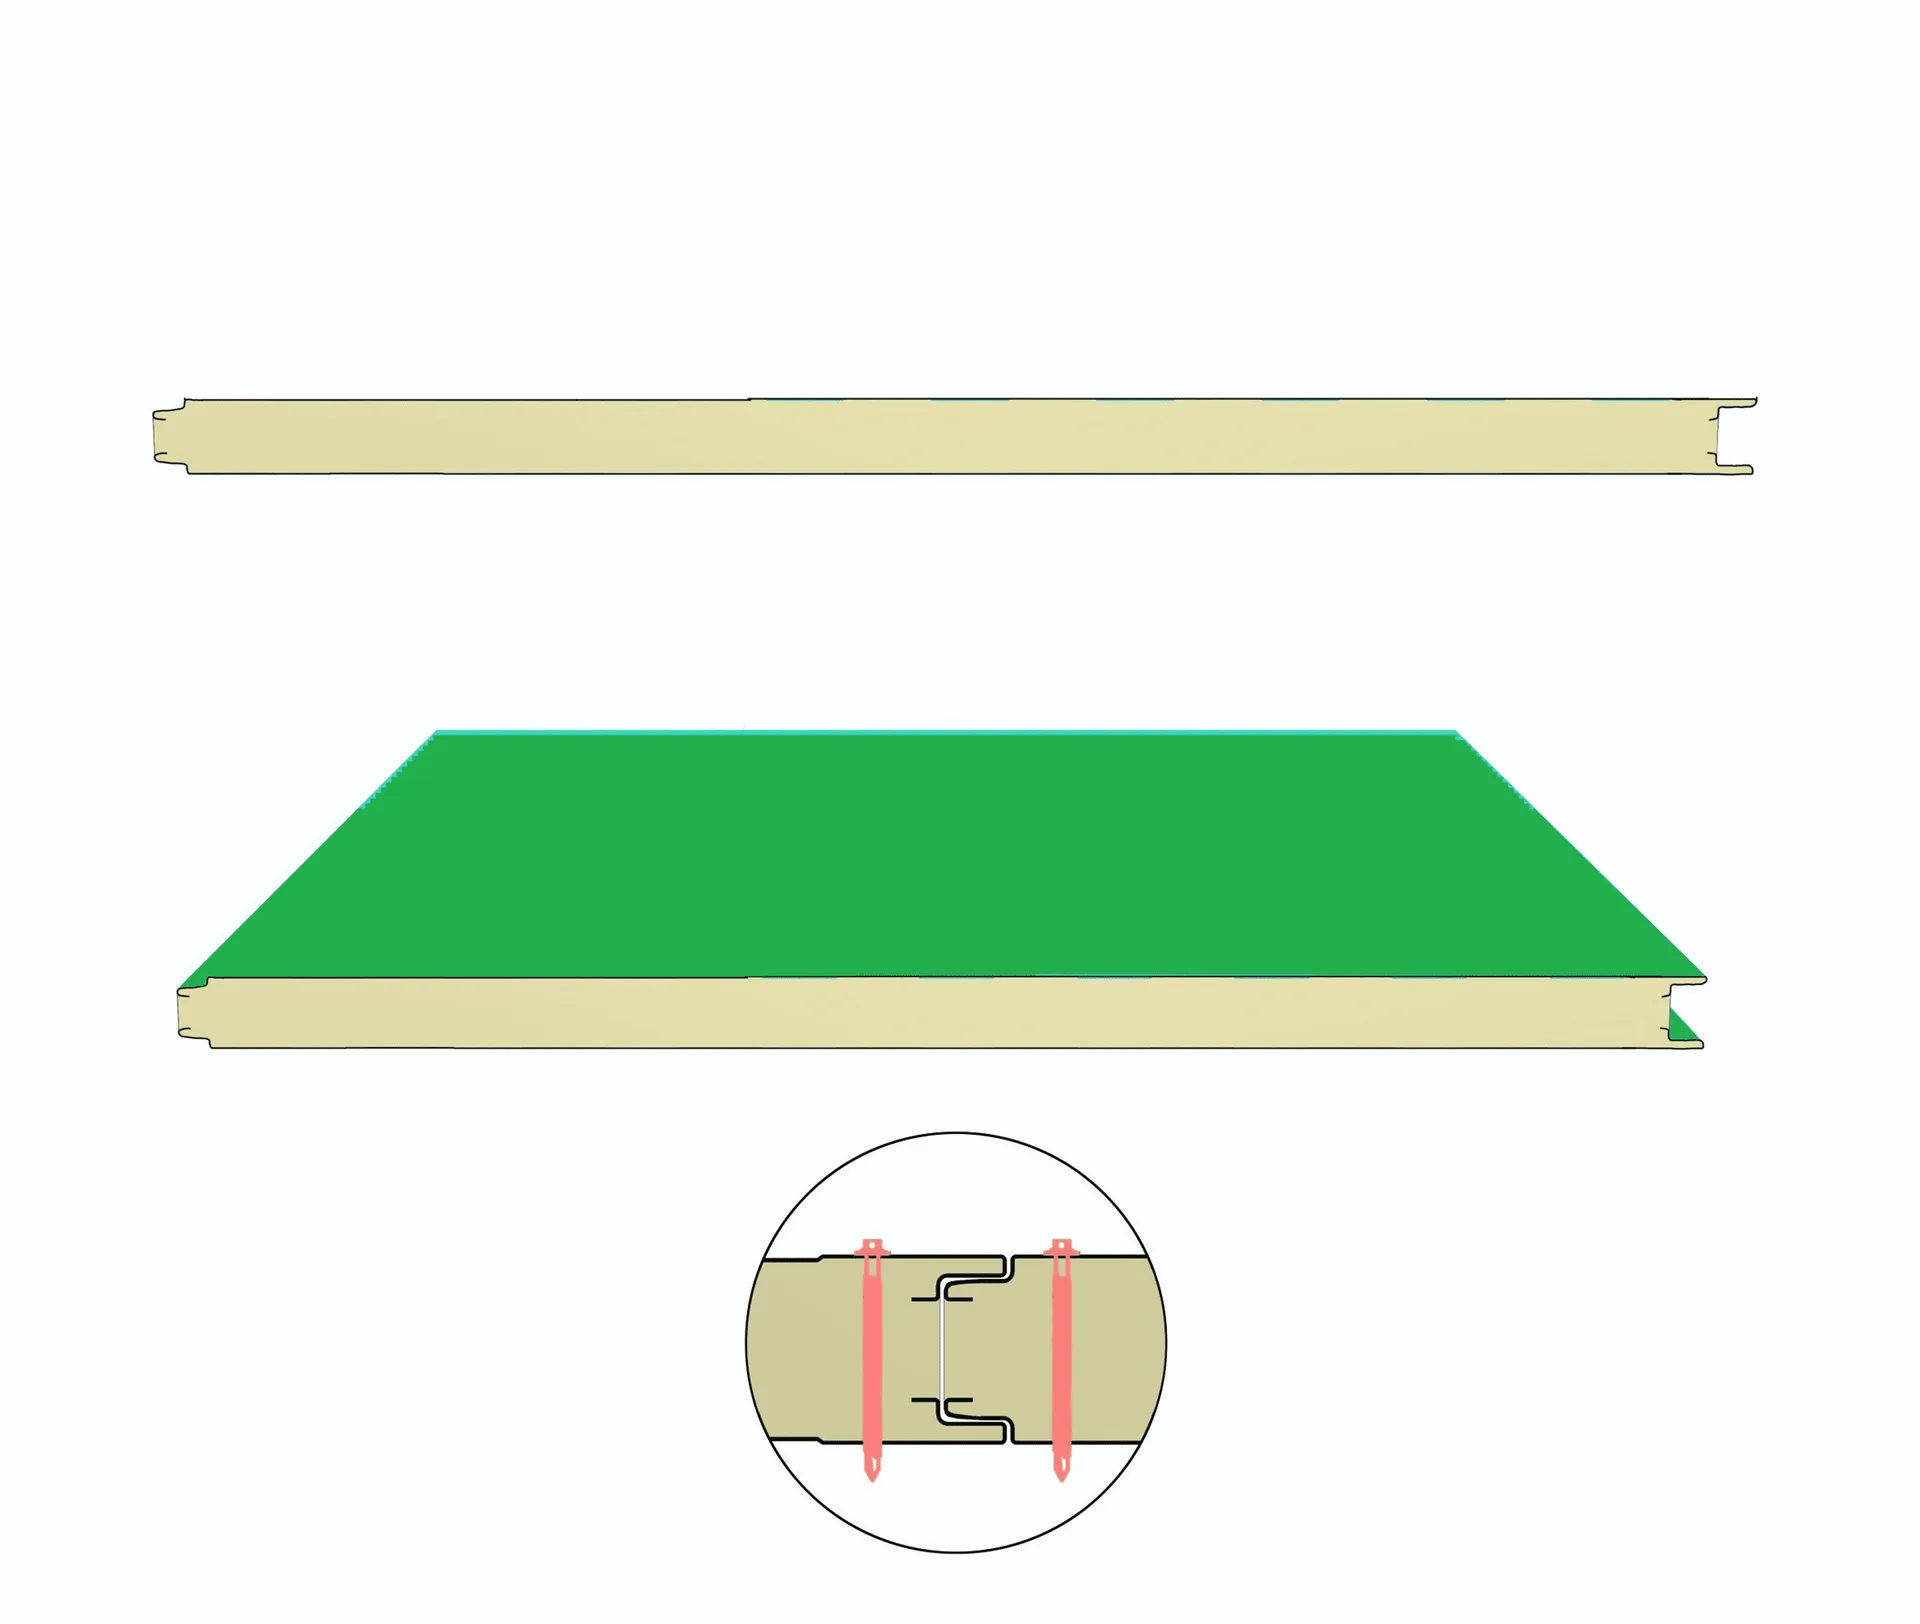
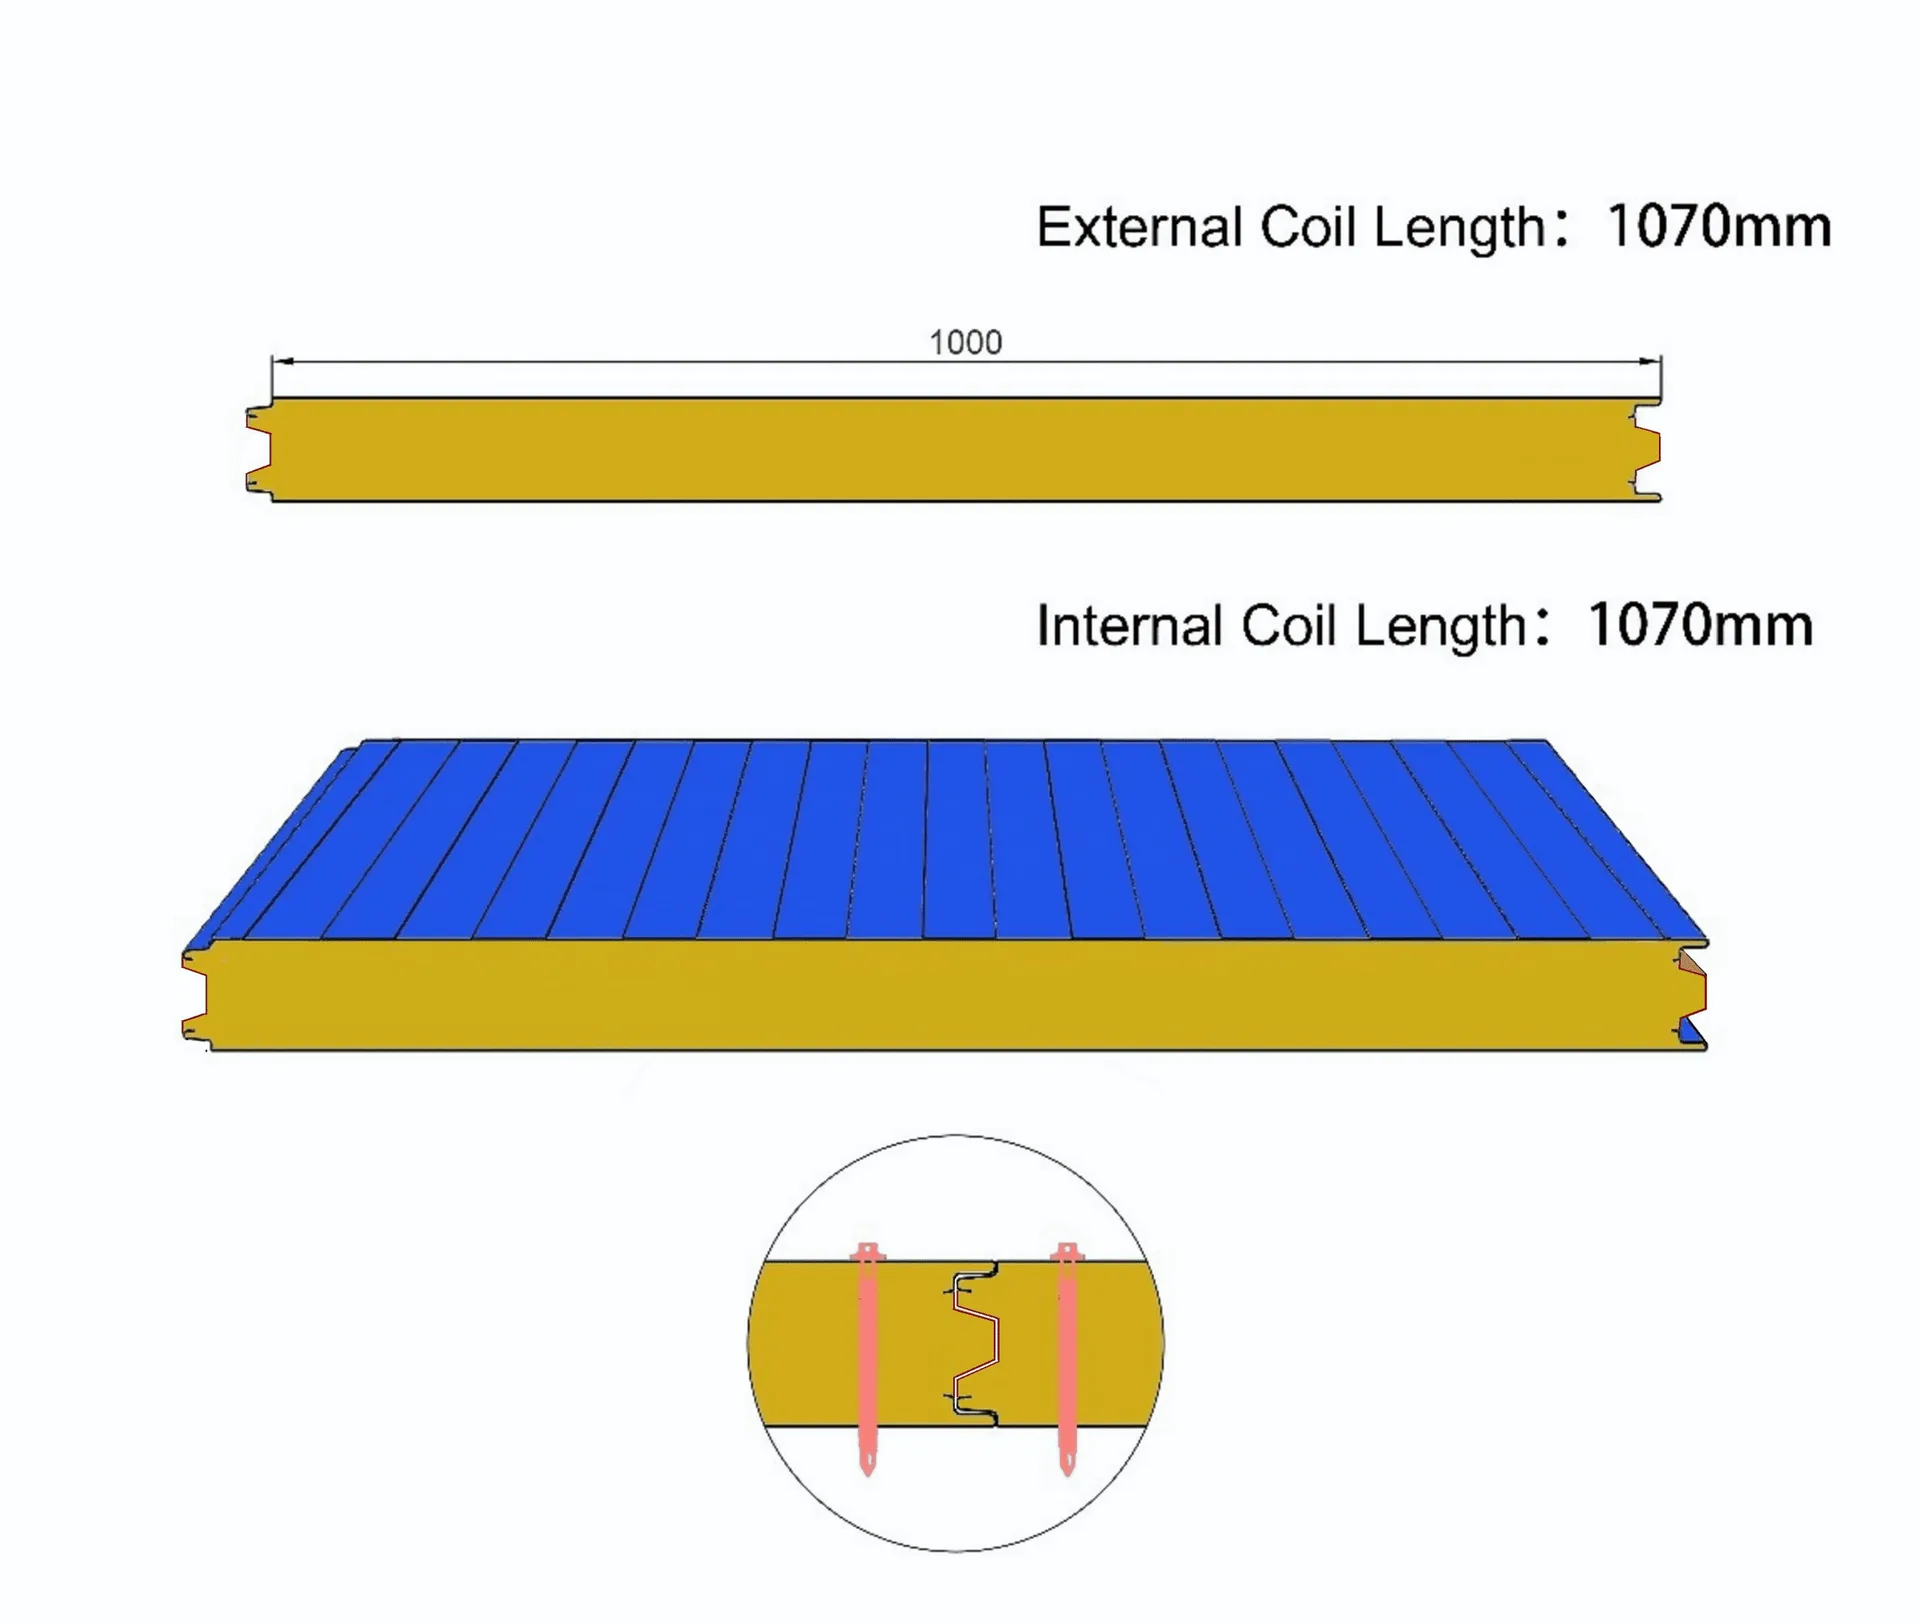
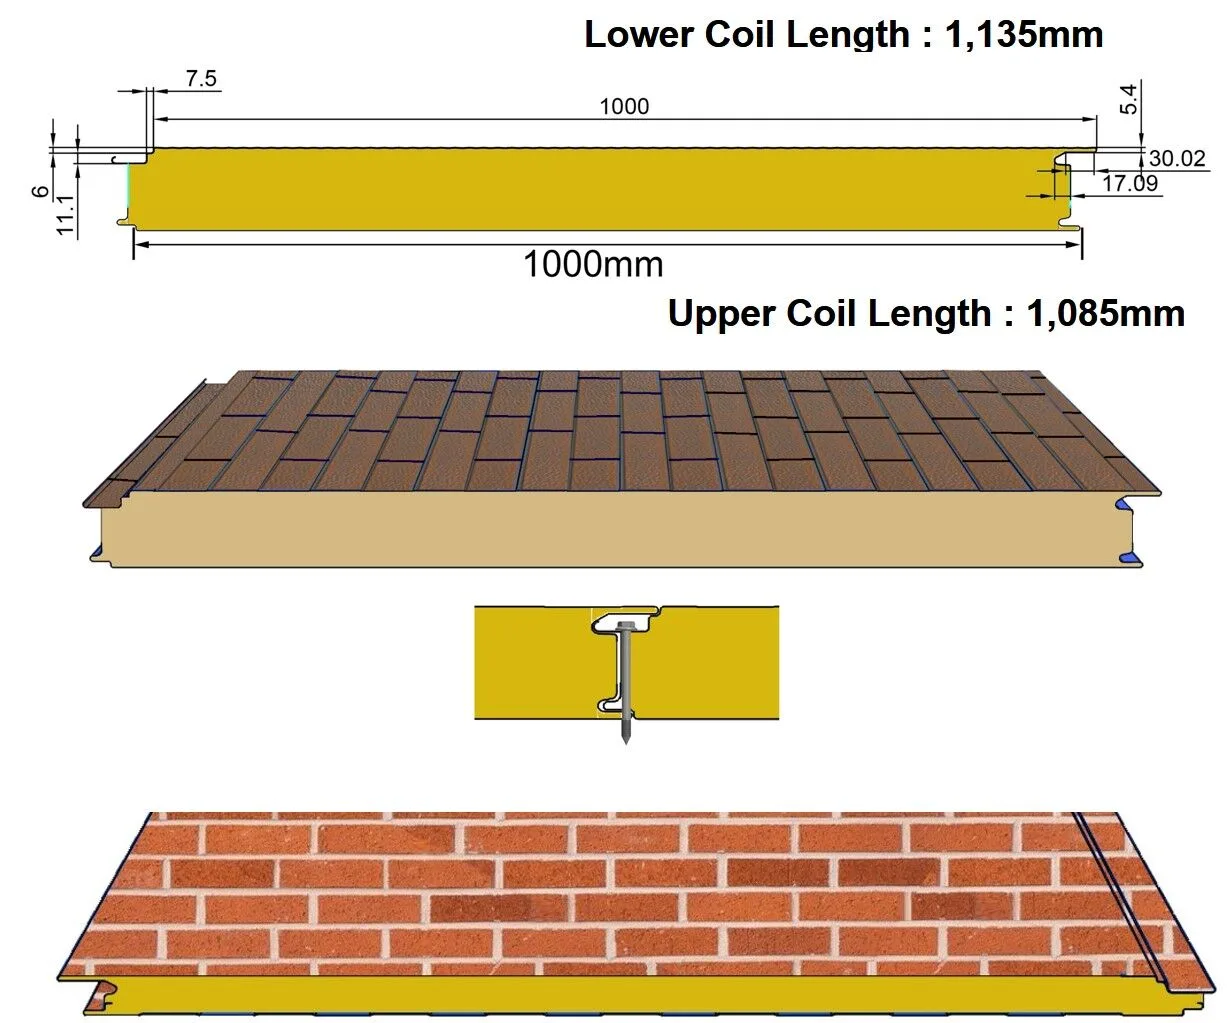
Сайдинговая Панель
Солнечная Панель
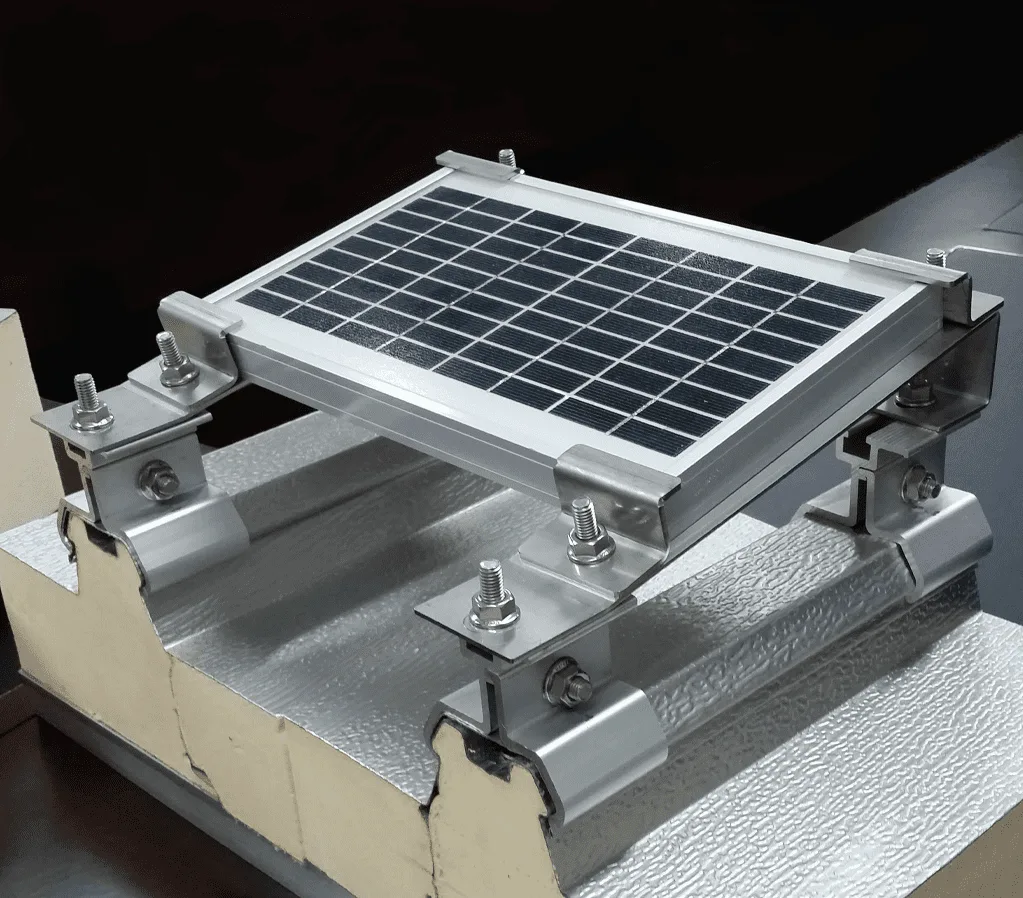
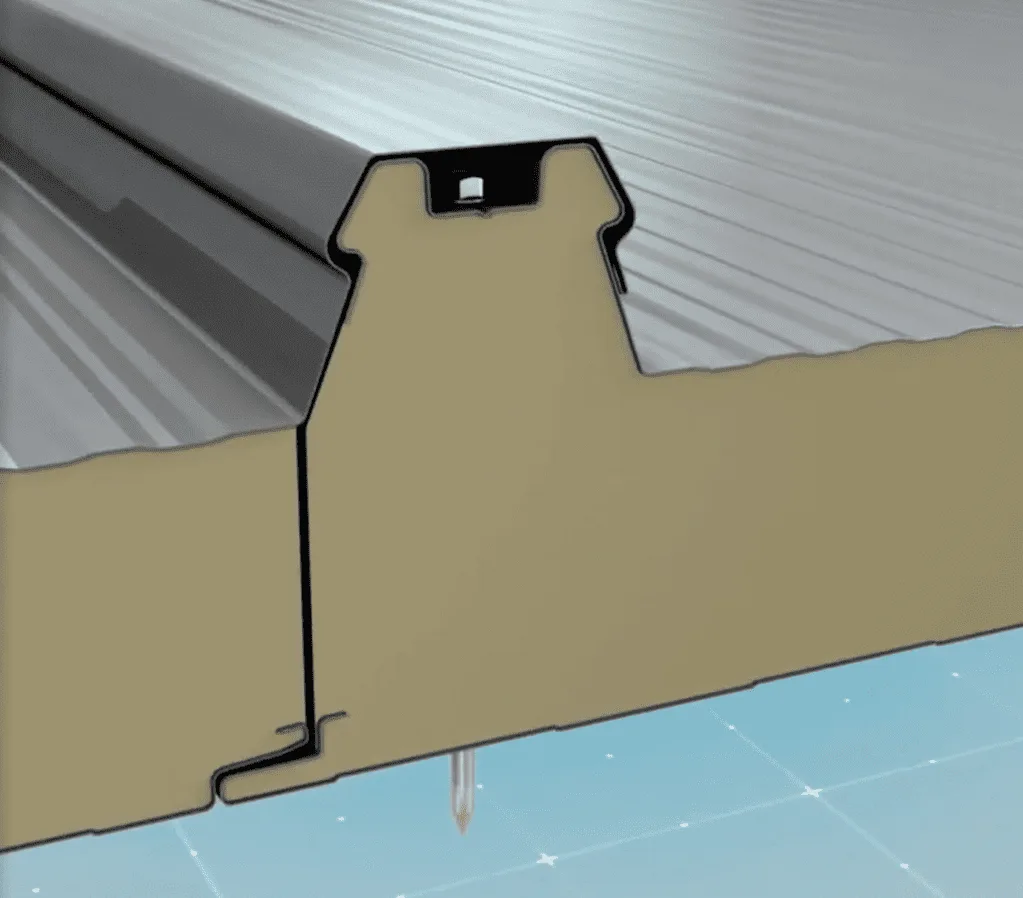
Панель Гаражных Ворот
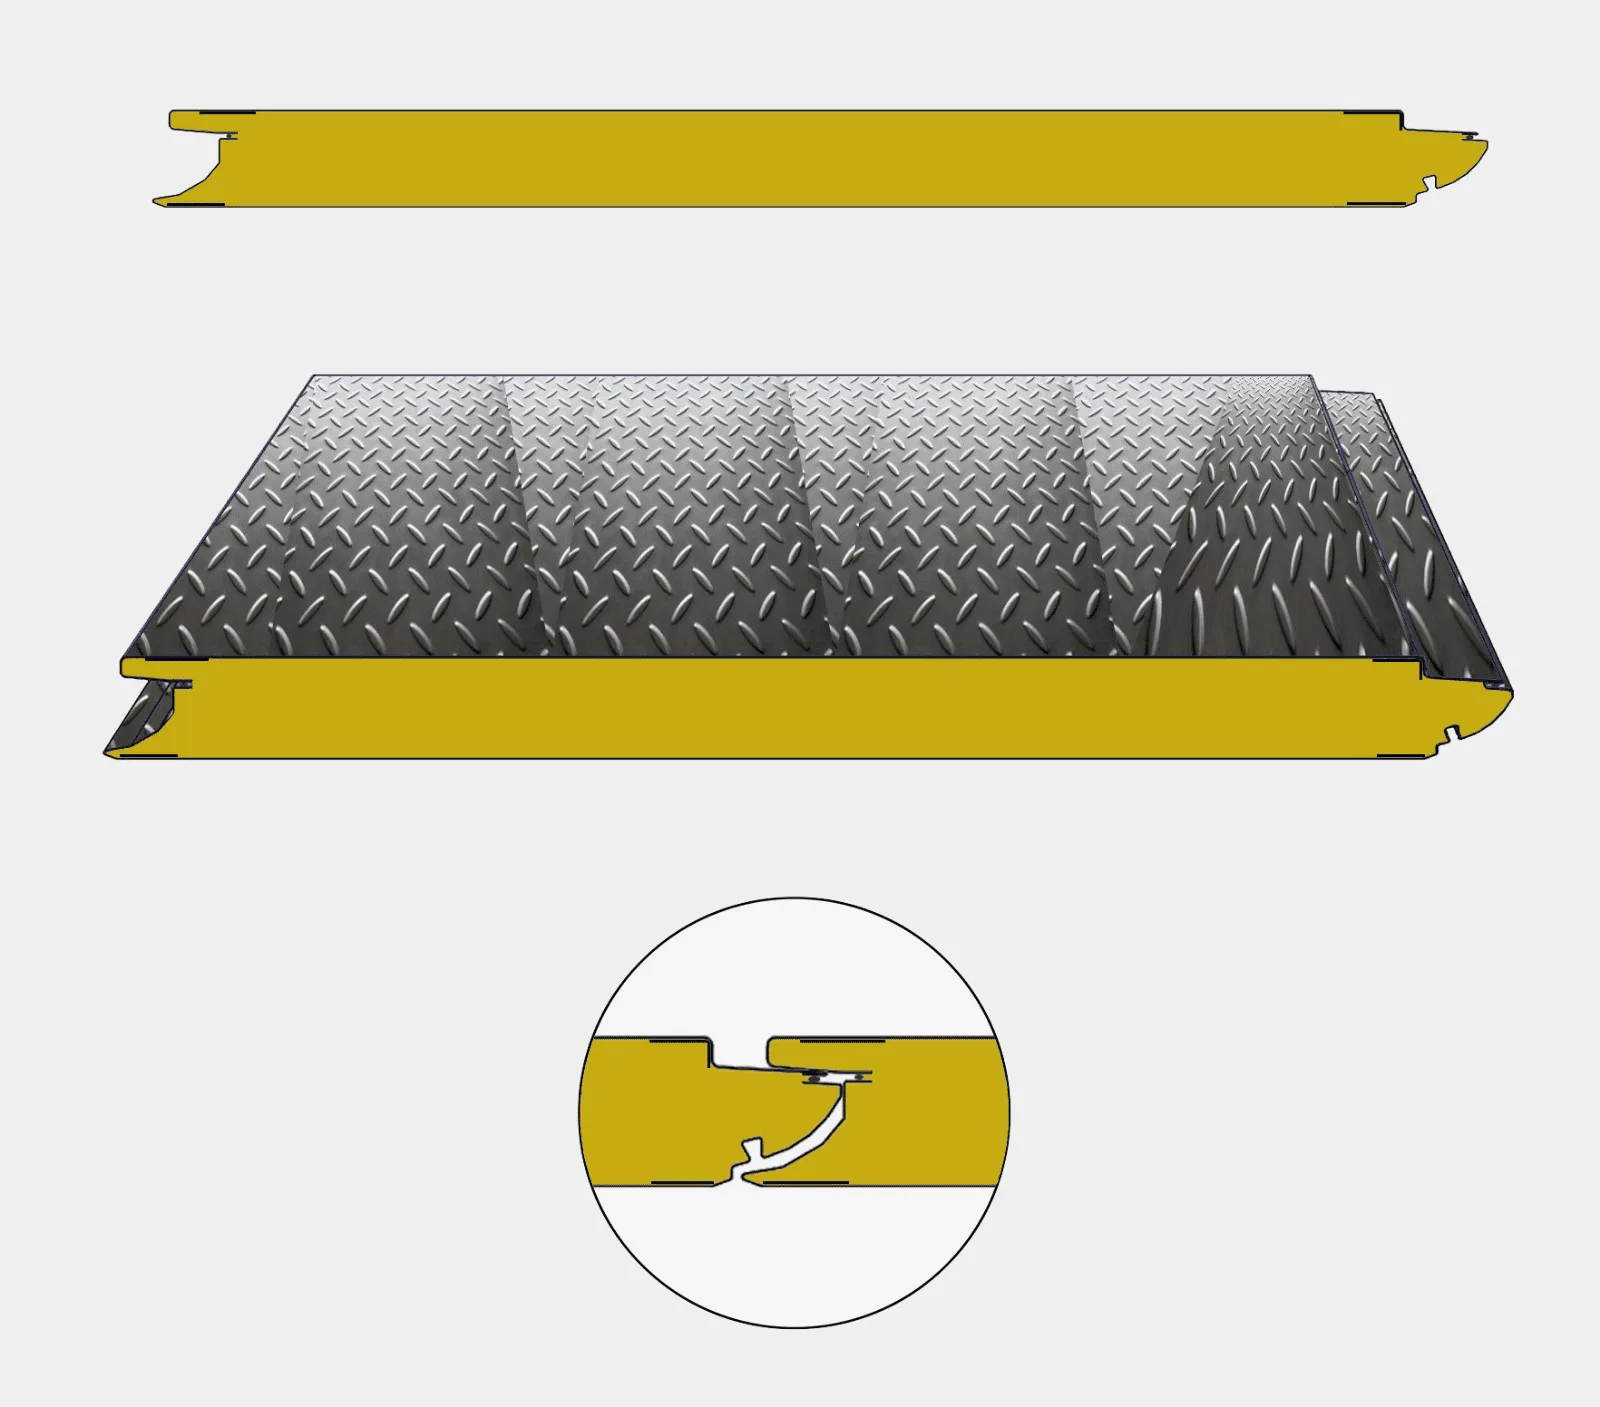
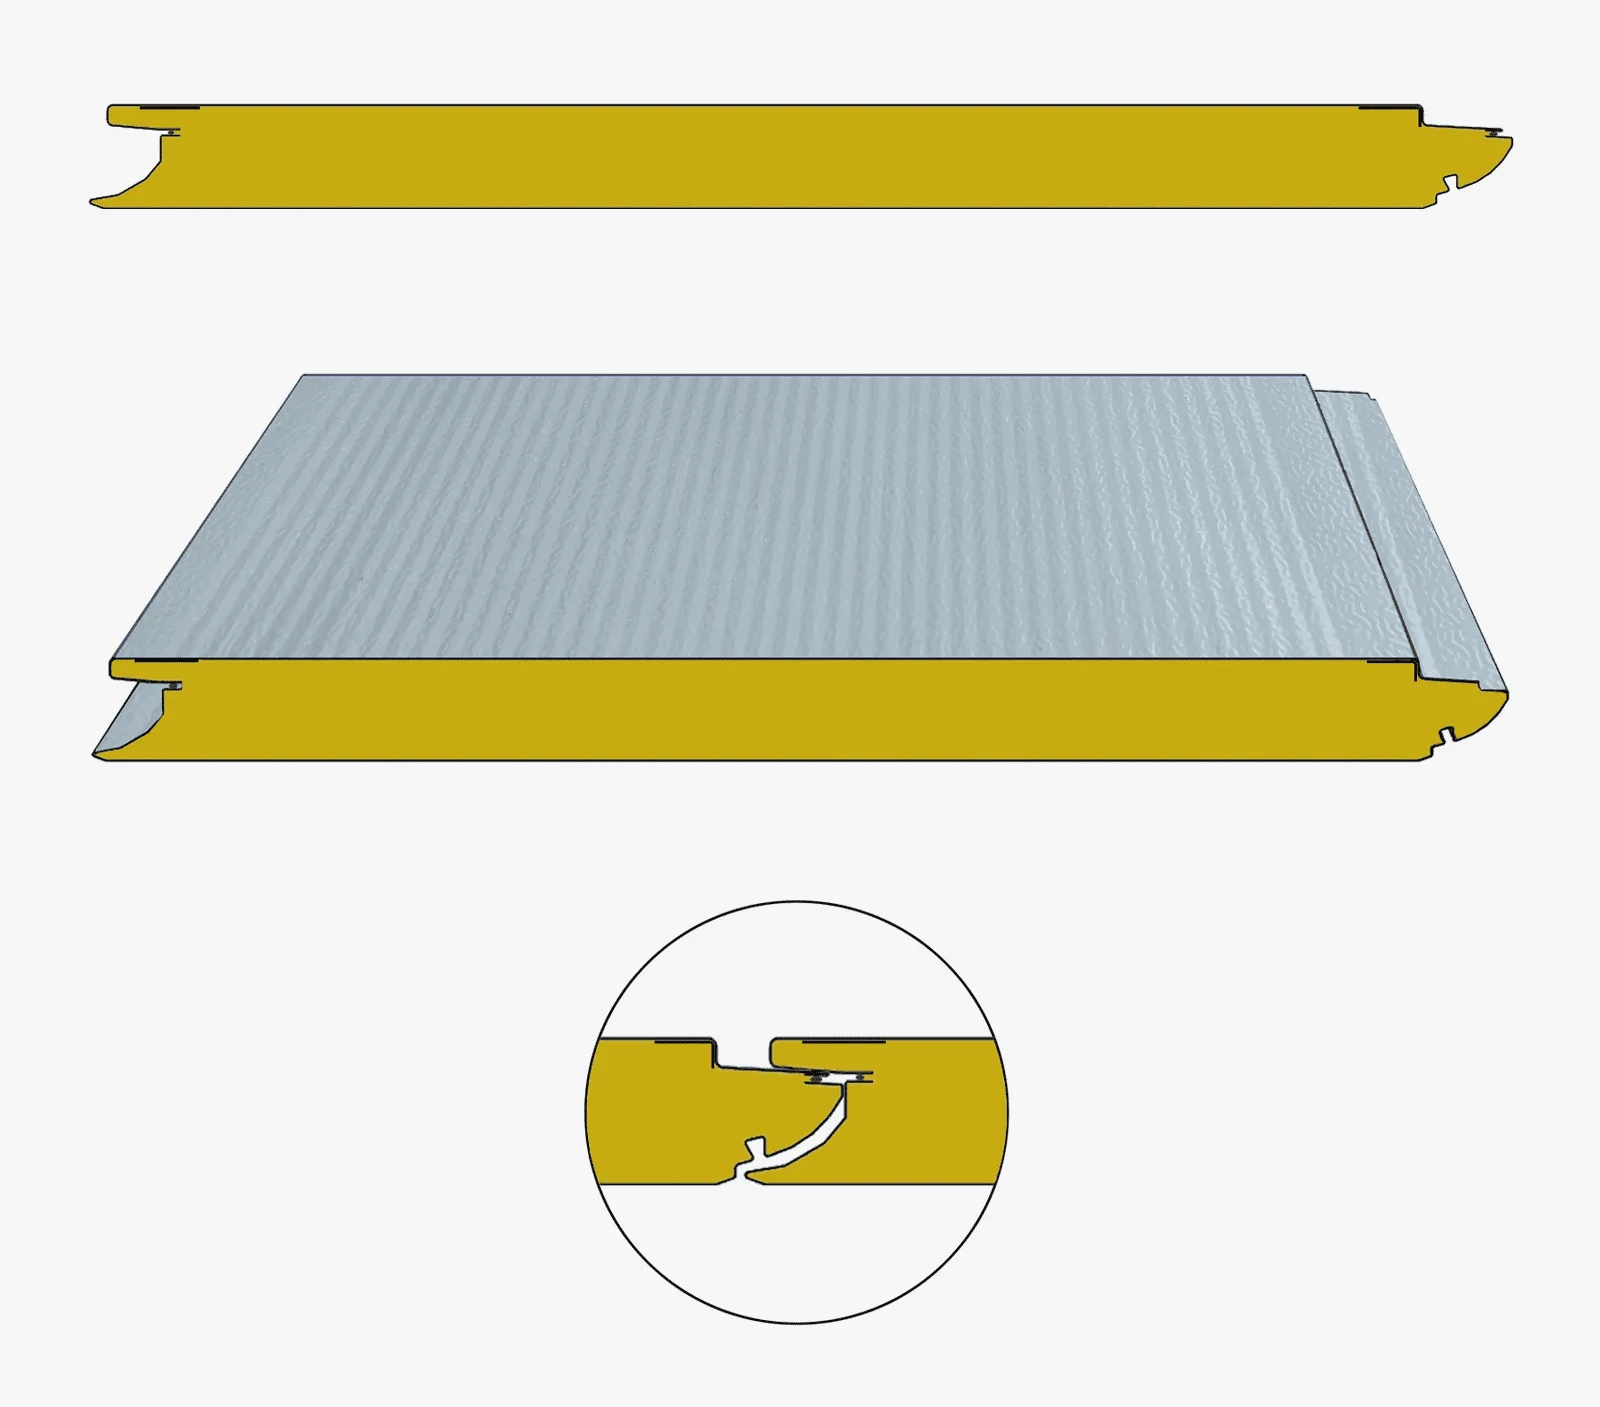
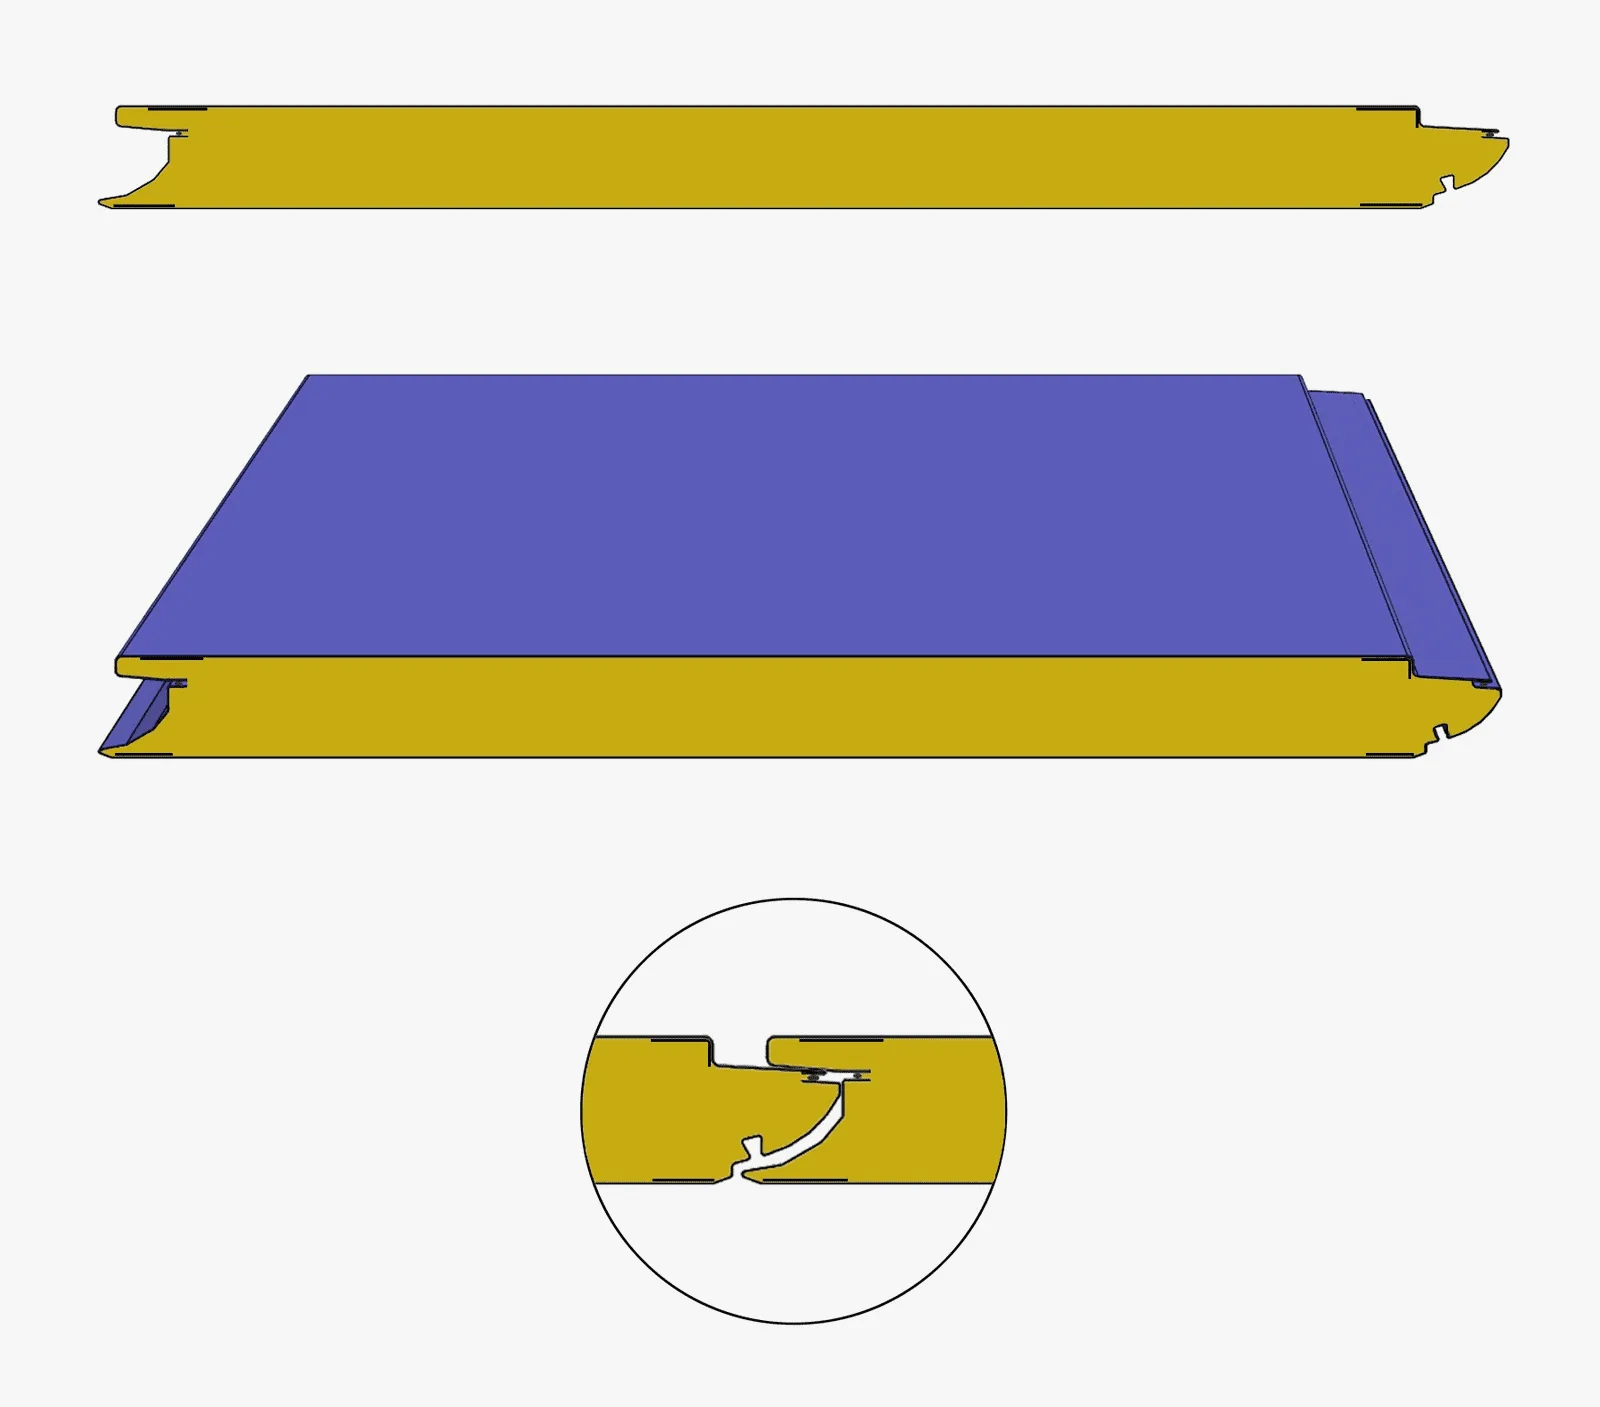
Панель ТПО
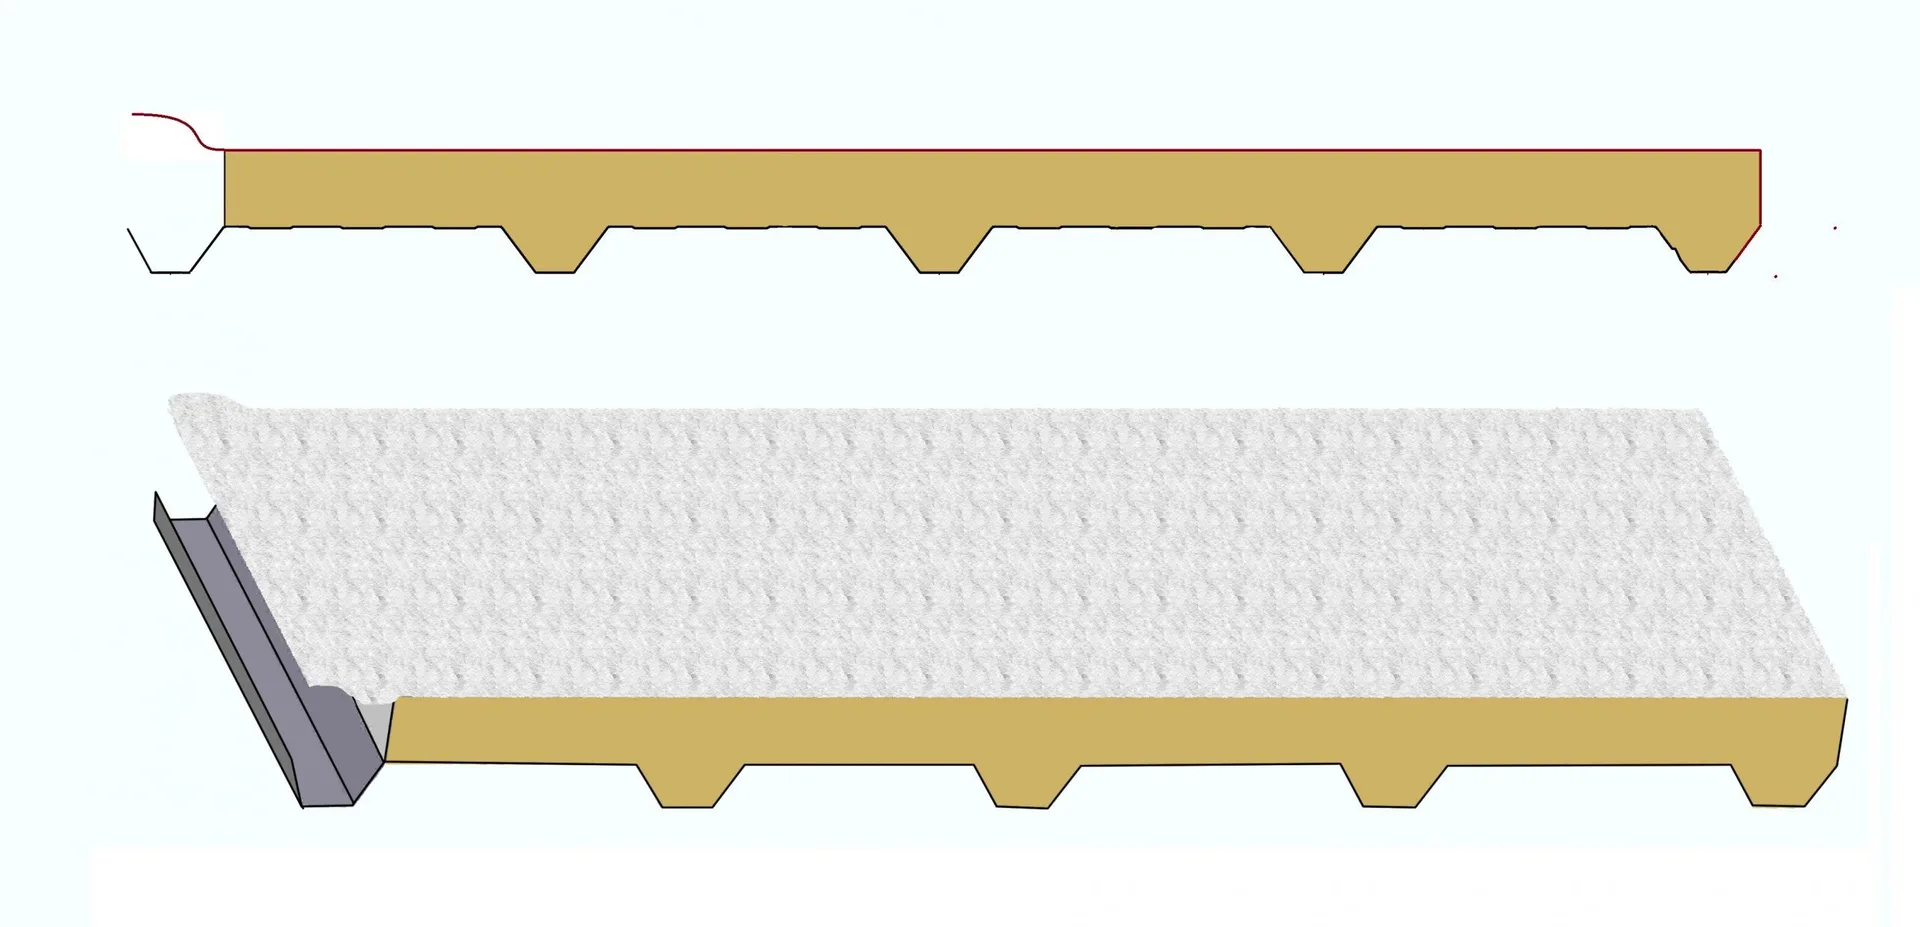
Определите свою линию.
Полезное предложение начинается с вашего продукта, вашей площадки и чётко согласованного объёма.
Панель
Система наполнителя PU или PIR, материалы облицовки, профили и требуемые размеры.
Производственная цель
Требуемый объём выпуска, ассортимент продукции и допущения, лежащие в основе каждого целевого показателя.
Площадка и объём проекта
План помещения, инженерные коммуникации, точки сопряжения, требования к приёмке и распределение ответственности за поддержку.