PU & PIR Sandviç Panel Üretim Hattı
Panel başlangıçtır.
Hat hepsini birbirine bağlar.
Metal ruloyu ve PU veya PIR köpüğü, binalarda kullanılan duvar, çatı ve soğuk oda panellerine, yani bitmiş yalıtımlı sandviç panellere dönüştüren sürekli bir hat. Bu panelleri üreten veya üretmeye başlamayı planlayan firmalar içindir.
Metal yüzeyin hazırlanmasından panelin bitirilmesine ve taşınmasına kadar yayımlanan Fineagles sürecini izleyin.
Konfigürasyon ve uygunluk, mühendislik incelemesiyle teyit edilir.
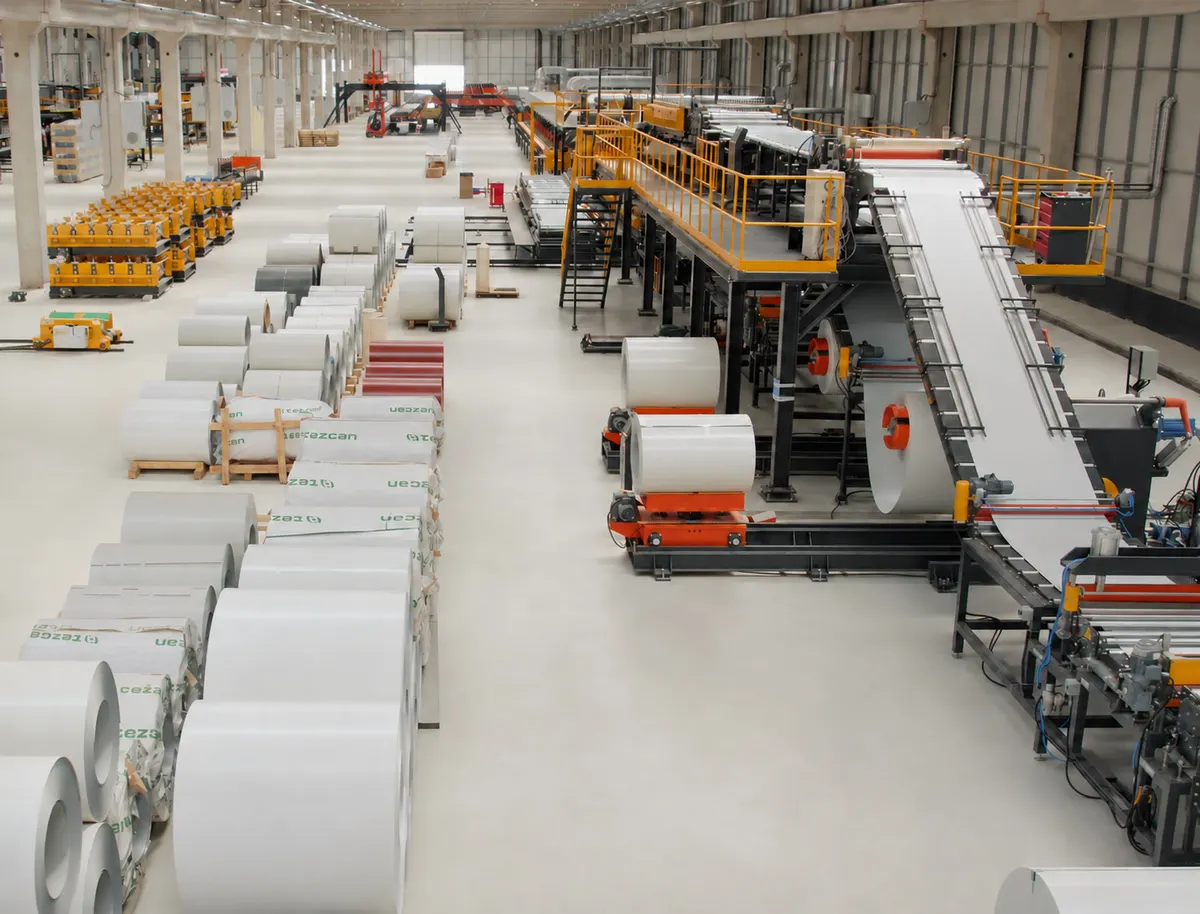
Yalnızca makineler değil.
Bağlantılı bir süreç.
Metal rulodan ambalajlanmış panele kadar yayımlanan üretim aşamalarını izleyin. Yakından bakmak için bir bölüm seçin.
Şekil burada başlar.
Rulo açma ve roll form işlemleri, çekirdek oluşturma aşamalarından önce metal yüzeyi hatta alır ve şekillendirir.
- Rulo açıcı ve rulo arabası
- Roll form
Talebiniz için: Hangi yüzey malzemesine ve panel profiline ihtiyacınız var?
Katmanları bir araya getirin.
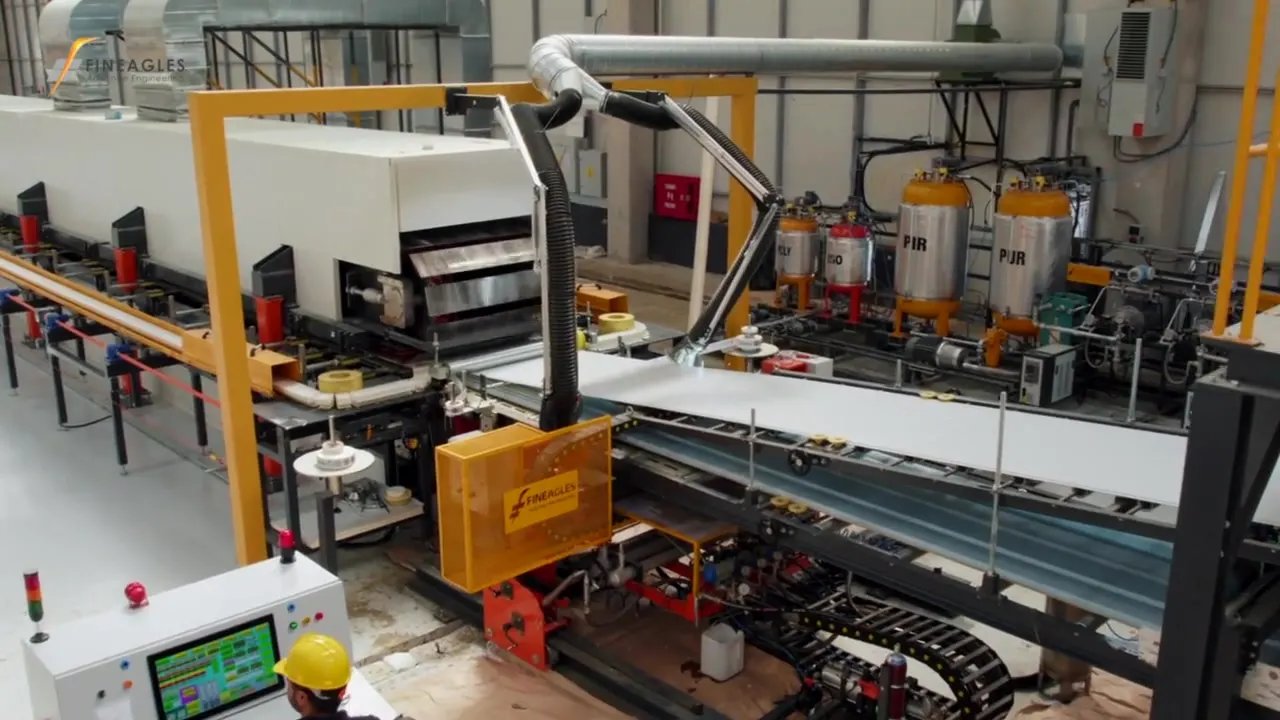
Yayımlanan süreç; ön ısıtma, köpükleme ve PU dozajlamayı çift bantlı konveyörle birlikte gruplar. Bunların konfigürasyonu, hattın bütünü içinde değerlendirilmelidir.
- Ön ısıtma
- Köpükleme portalı ve döküm
- PU dozajlama
- Çift bantlı konveyör
Talebiniz için: Hangi çekirdek sistemi, kalınlık aralığı ve ürün gereksinimleri incelenmeli?
Panelin ötesini düşünün.
Yayımlanan hat sonu aşamaları kesme, soğutma, istifleme ve ambalajlamayı kapsar. Taşıma ve paketleme ihtiyaçlarını panelin kendisiyle birlikte tanımlayın.
- Enine kesim
- Soğutma ve bypass
- İstifleme
- PVC ambalajlama
Talebiniz için: Hangi panel boylarına, paket ölçülerine ve taşıma arayüzlerine ihtiyacınız var?
Yayımlanan aşama listesinin editoryal gruplamasıdır; bir kurulum yerleşimi veya onaylanmış mühendislik şartnamesi değildir. Fotoğraflar yalnızca etiketlenen makineleri gösterir.
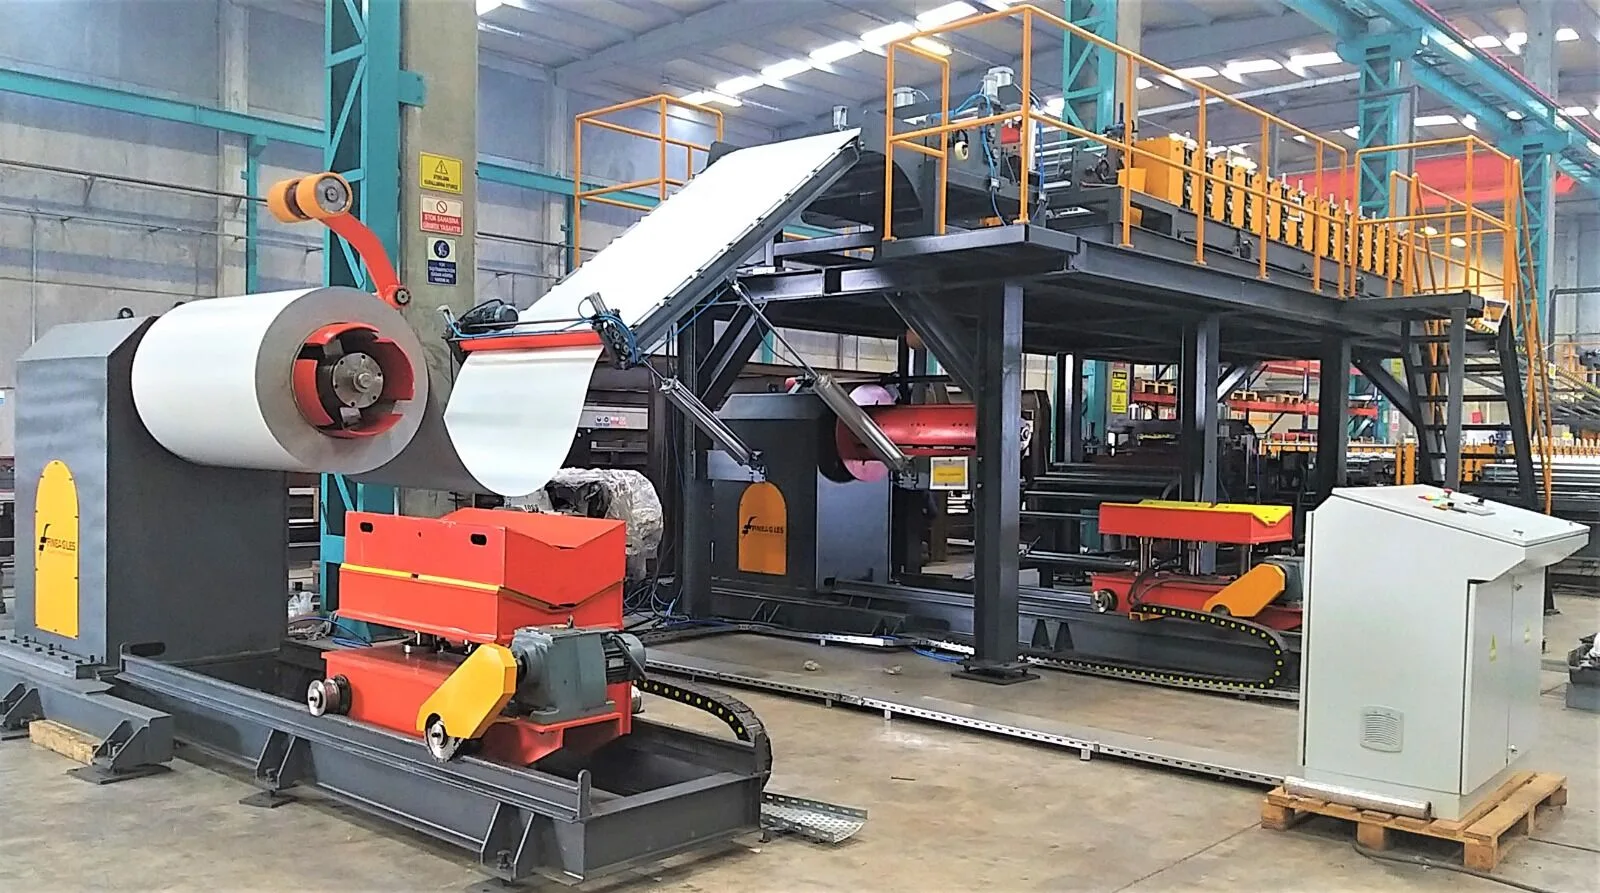
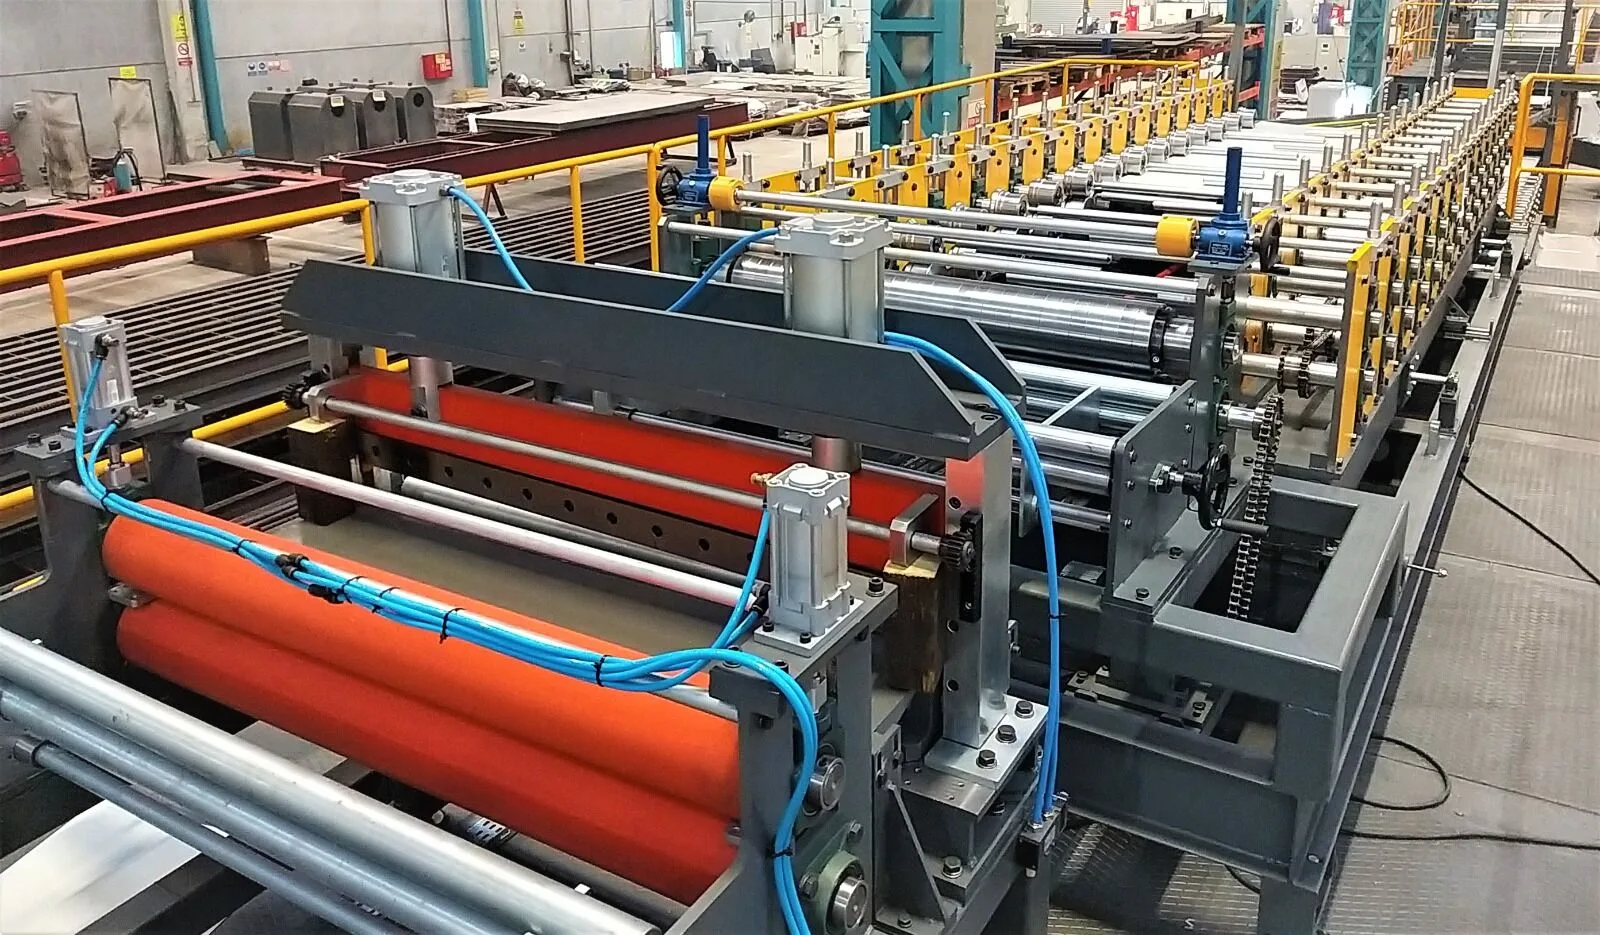
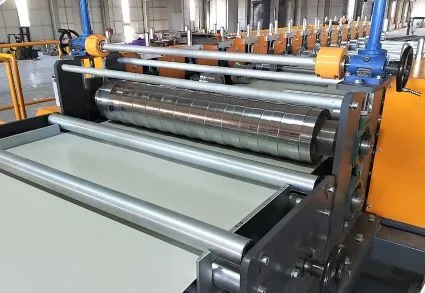
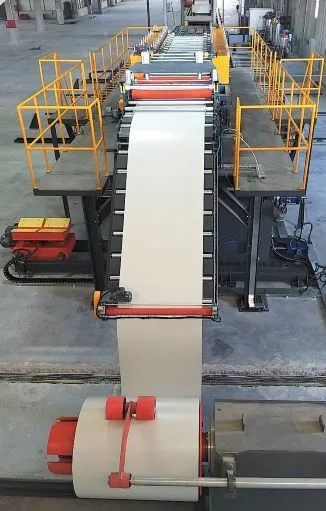
1. Sac Açıcı ve Bobin Arabası
- Bobin arabası bir ray üzerinde yer alan dört tekeri sayesinde sağa sola hareket eder, hidrolik silindir ile yukarı aşağı hareketini yapar.
- Üst Bobin ve Alt Bobin çalışması için iki ünite gereklidir.
- Çelik sac (rulo), bobin arabası tarafından bir bobin açıcıya monte edilir. Kamalar genişletildikten sonra hidrolik güçle sabitlenir ve bir motor tarafından tahrik edilir.
- Bobinin (çelik sac) aniden çözülmesini ve hareket halinde fazla açılmasını önlemek amacıyla, açıcı üzerine bir kauçuk rulo monte edilmiştir.
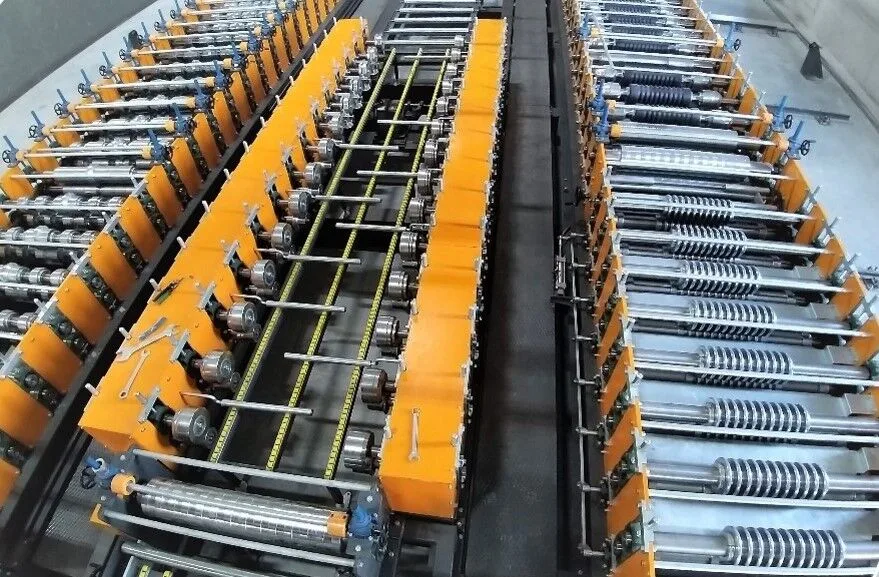
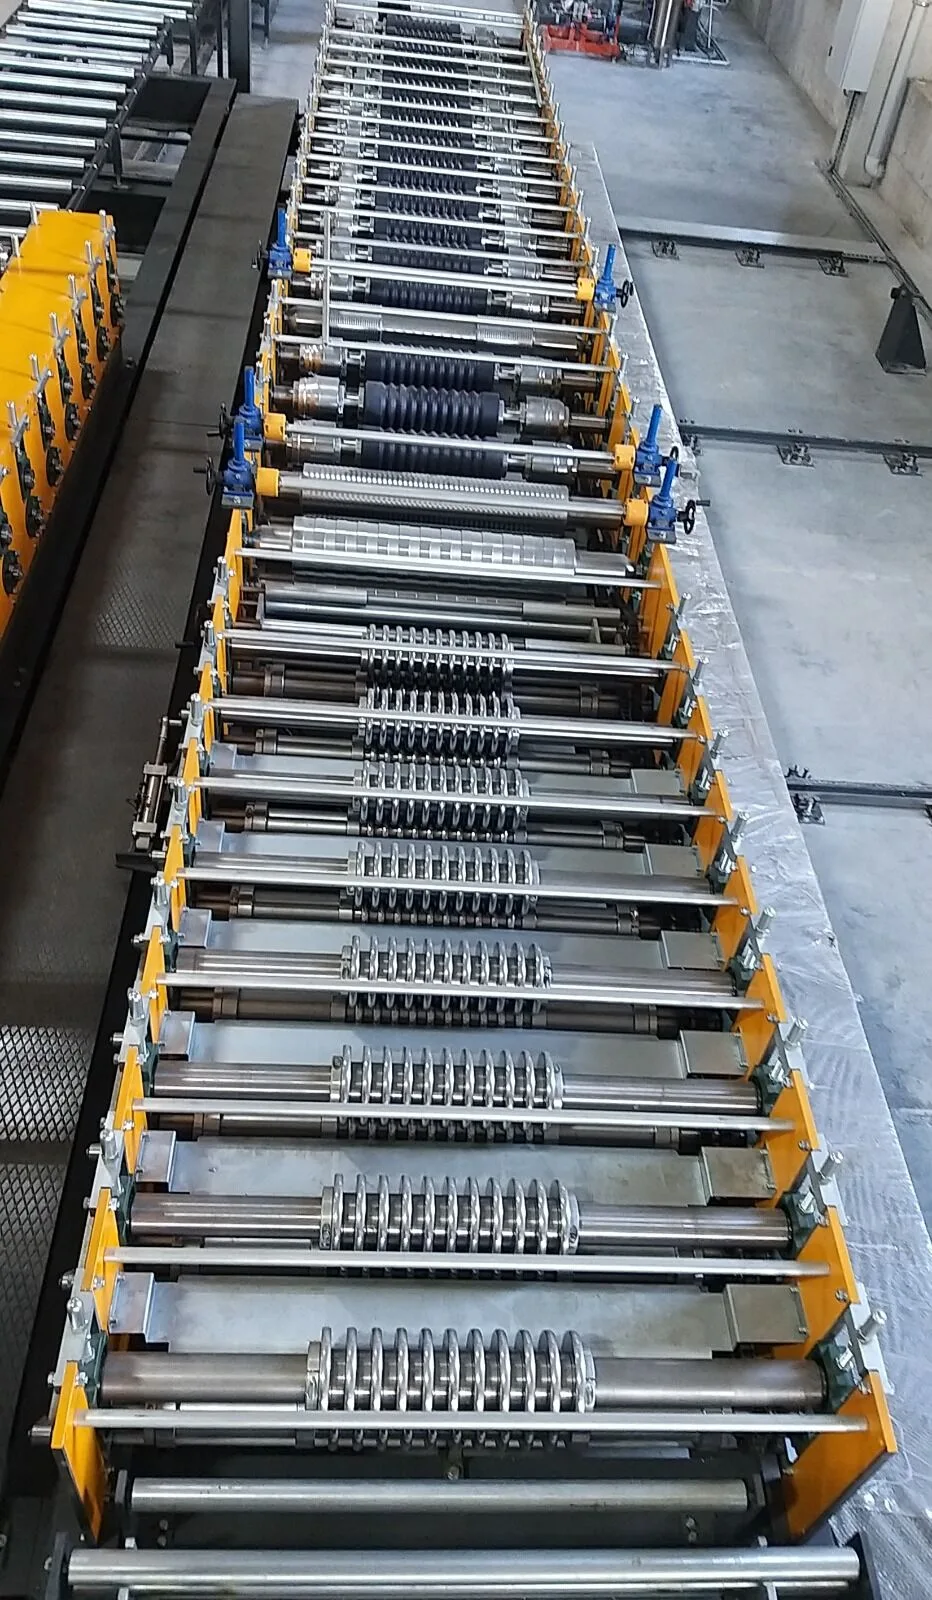
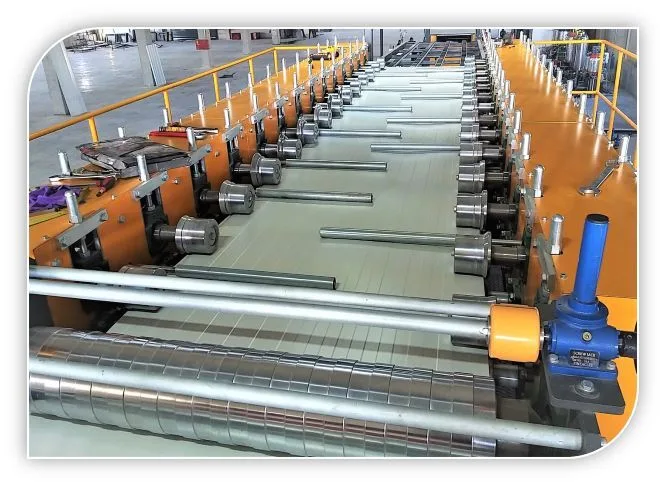
2. Roll Form Makinası
-
Üst şekillendirme rulosu esasen çatı ve duvar panellerinin bağlantı parçaları için kullanılan çelik levhaların iki tarafını da şekillendirmekle görevlidir.
-
Alt şekillendirme rulosu ise, Çatı 4 rib ve SS (Soğuk oda) panellerini şekillendirmekle görevlidir.
-
Kurulum şekli hareketli ray sistemlidir.
-
Rulo şanzıman sürüşlüdür.
-
-
-
-
-
-
3. Ön Isıtma
-
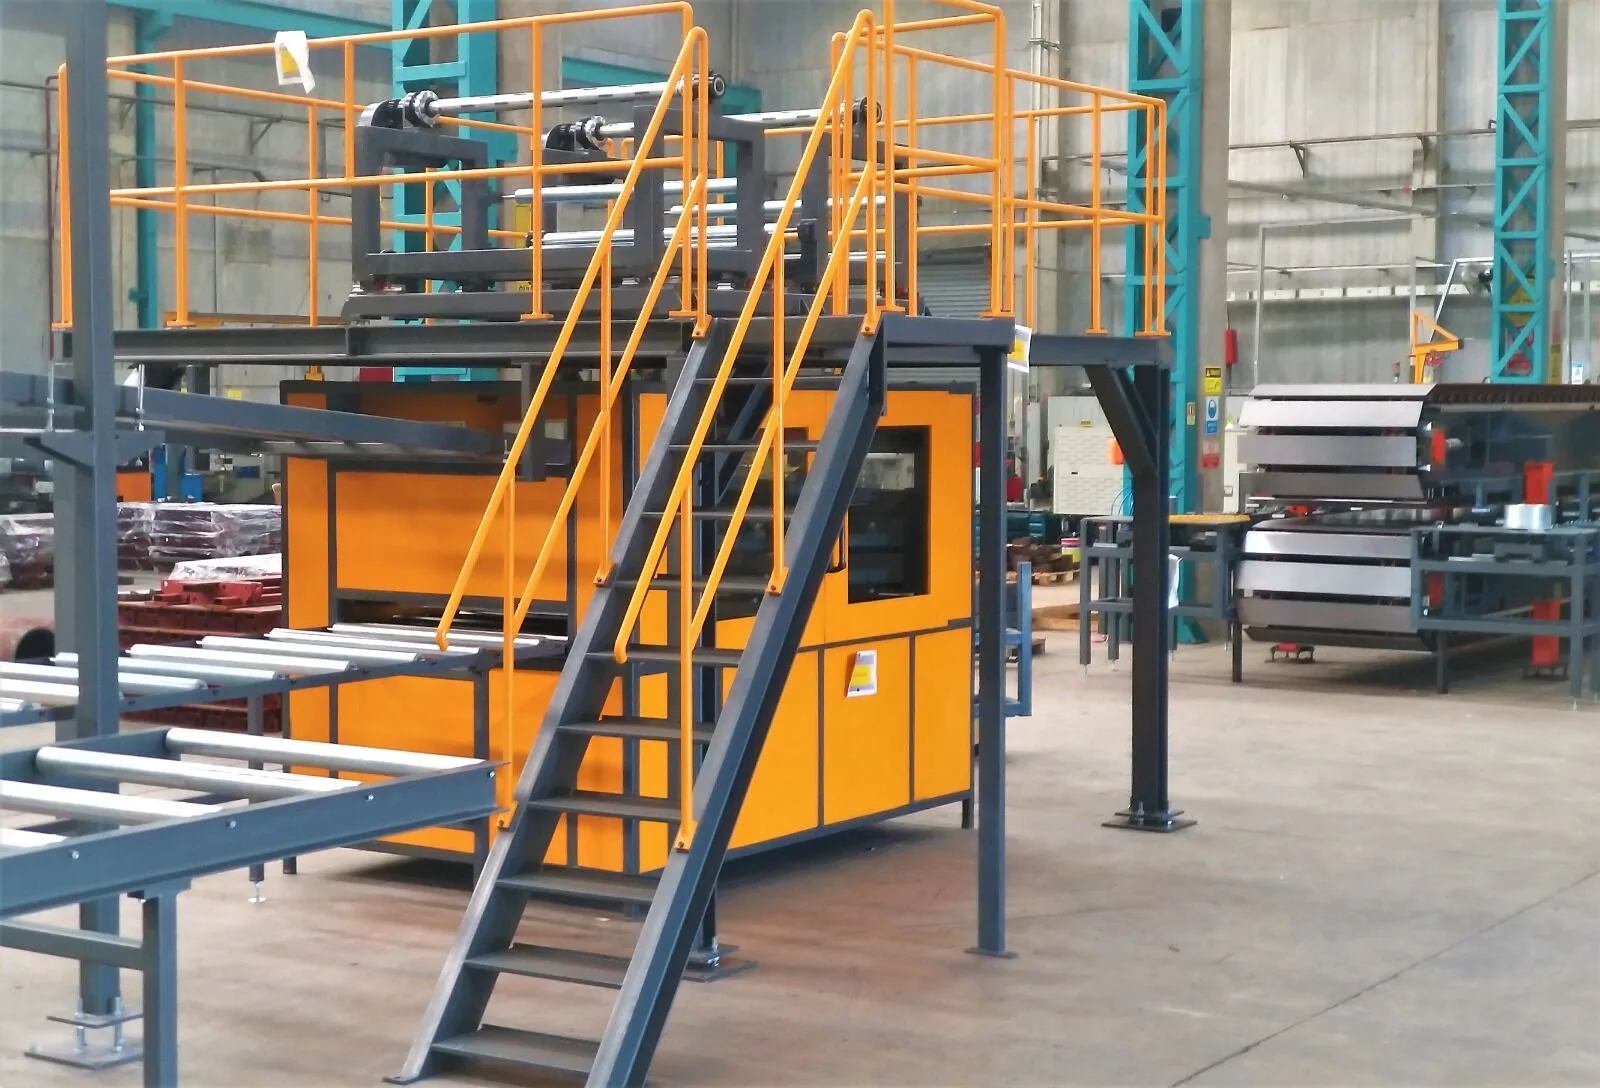
Bu ünite üst ve alt çelik sacın rulo şekillendirme işlemi sonrasında ön ısıtmasında kullanılır.
-
Poliüretan ılımlı ısı altında kimyasal olarak reaksiyona girdiğinden, ısıtma işlemi PUR’ u aktive eder ve çelik sac ile PU köpük arasındaki yapışma gücünü daha güçlü hale getirir.
-
-
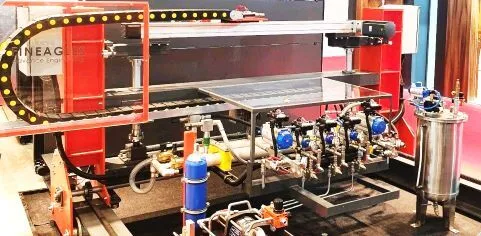
4. Köpük Portalı ve PU Dökme
-
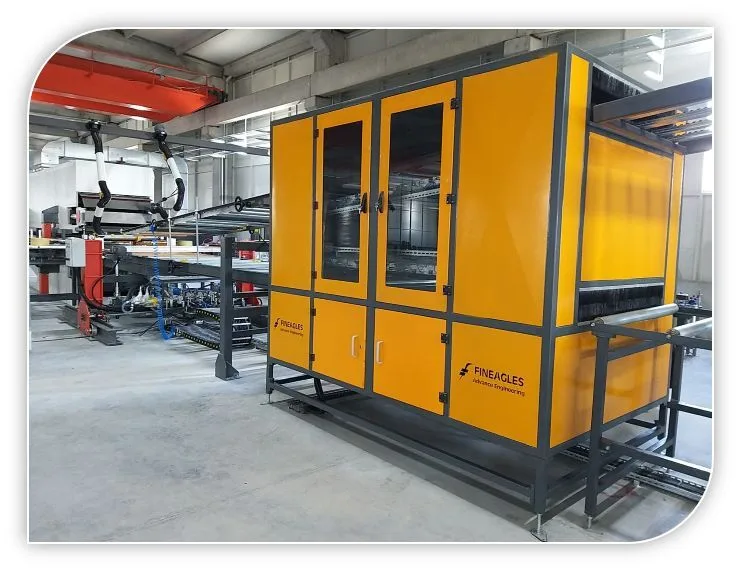
Karıştırma başlığının titreşim hareketi, PUR karışımının alt kaplama katmanına en uygun seviyede uygulanmasını sağlamak için gereklidir.
-
Karıştırma başlığı bir A.C servo motor vasıtasıyla çalıştırılır ve dişli kayışı, toplam panel genişliği boyunca serbestçe programlanabilir bir titreşim hareketi sağlar.
-
Köpük portalı hareket esnasında ses yapmaz.
-
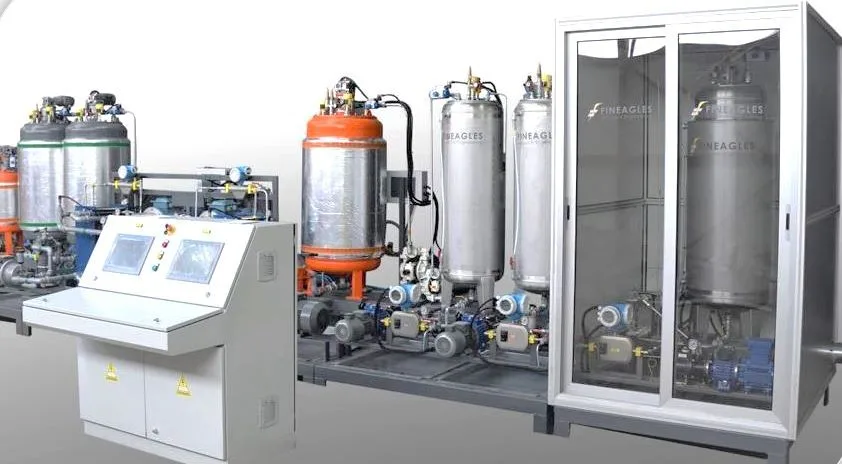
5. PU ÖLÇER
Sandviç panel hattının en önemli parçalarından birisi de PU köpük makinesidir.
Panelin kalitesi PU makinesinin performansına bağlıdır.
PU köpük makinesinin pompasını oluşturan özellikler şu şekildedir:
- Izo
- Poliol
- Katalizör (1/2/3)
- Üfleme maddesi (Pentan)
Kullanılan katalizör sayısına bağlı olarak, PU makinesinin bileşenleri belirlenir. En yaygın olarak 4-6 bileşenli makineler kullanılmaktadır.
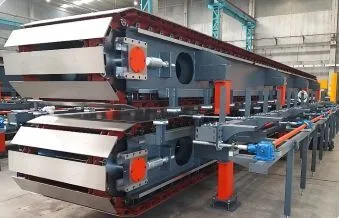
6. Çift Bantlı Konveyör
- Alt kaplama tabakasına uygulanan PU köpük bileşeni karışımı, sertleşme için çift bant boyunca üst kaplama tabakası ile senkronize bir hareketle taşınır.
- Bu birim çok önemli bir parçadır ve en yüksek sandviç panel standartlarının sağlanmasında temel bir rol oynar.
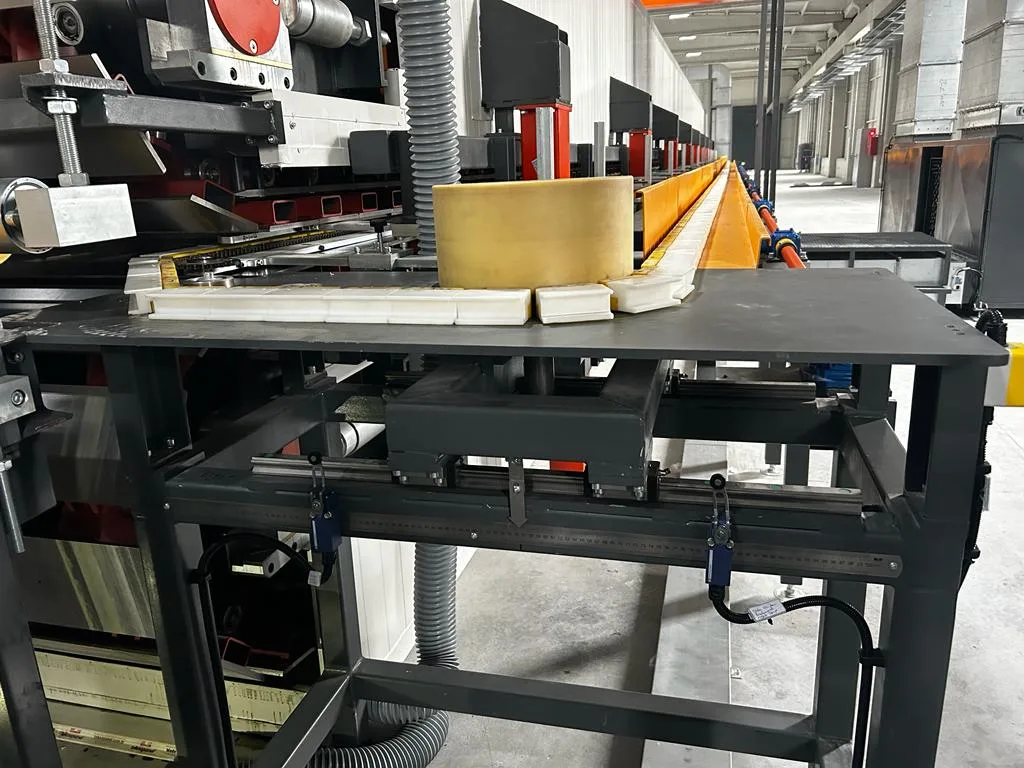
- Bu ünite temel olarak sürüş hareketi, üst ve alt çıtalar, artan basıncı tutmak için hidrolik silindir veya vidalı motorlar ve PUR köpüğün kenarlardan dışarı sızmasını önlemek için bir yan kılavuz ve zar bloğundan oluşur.
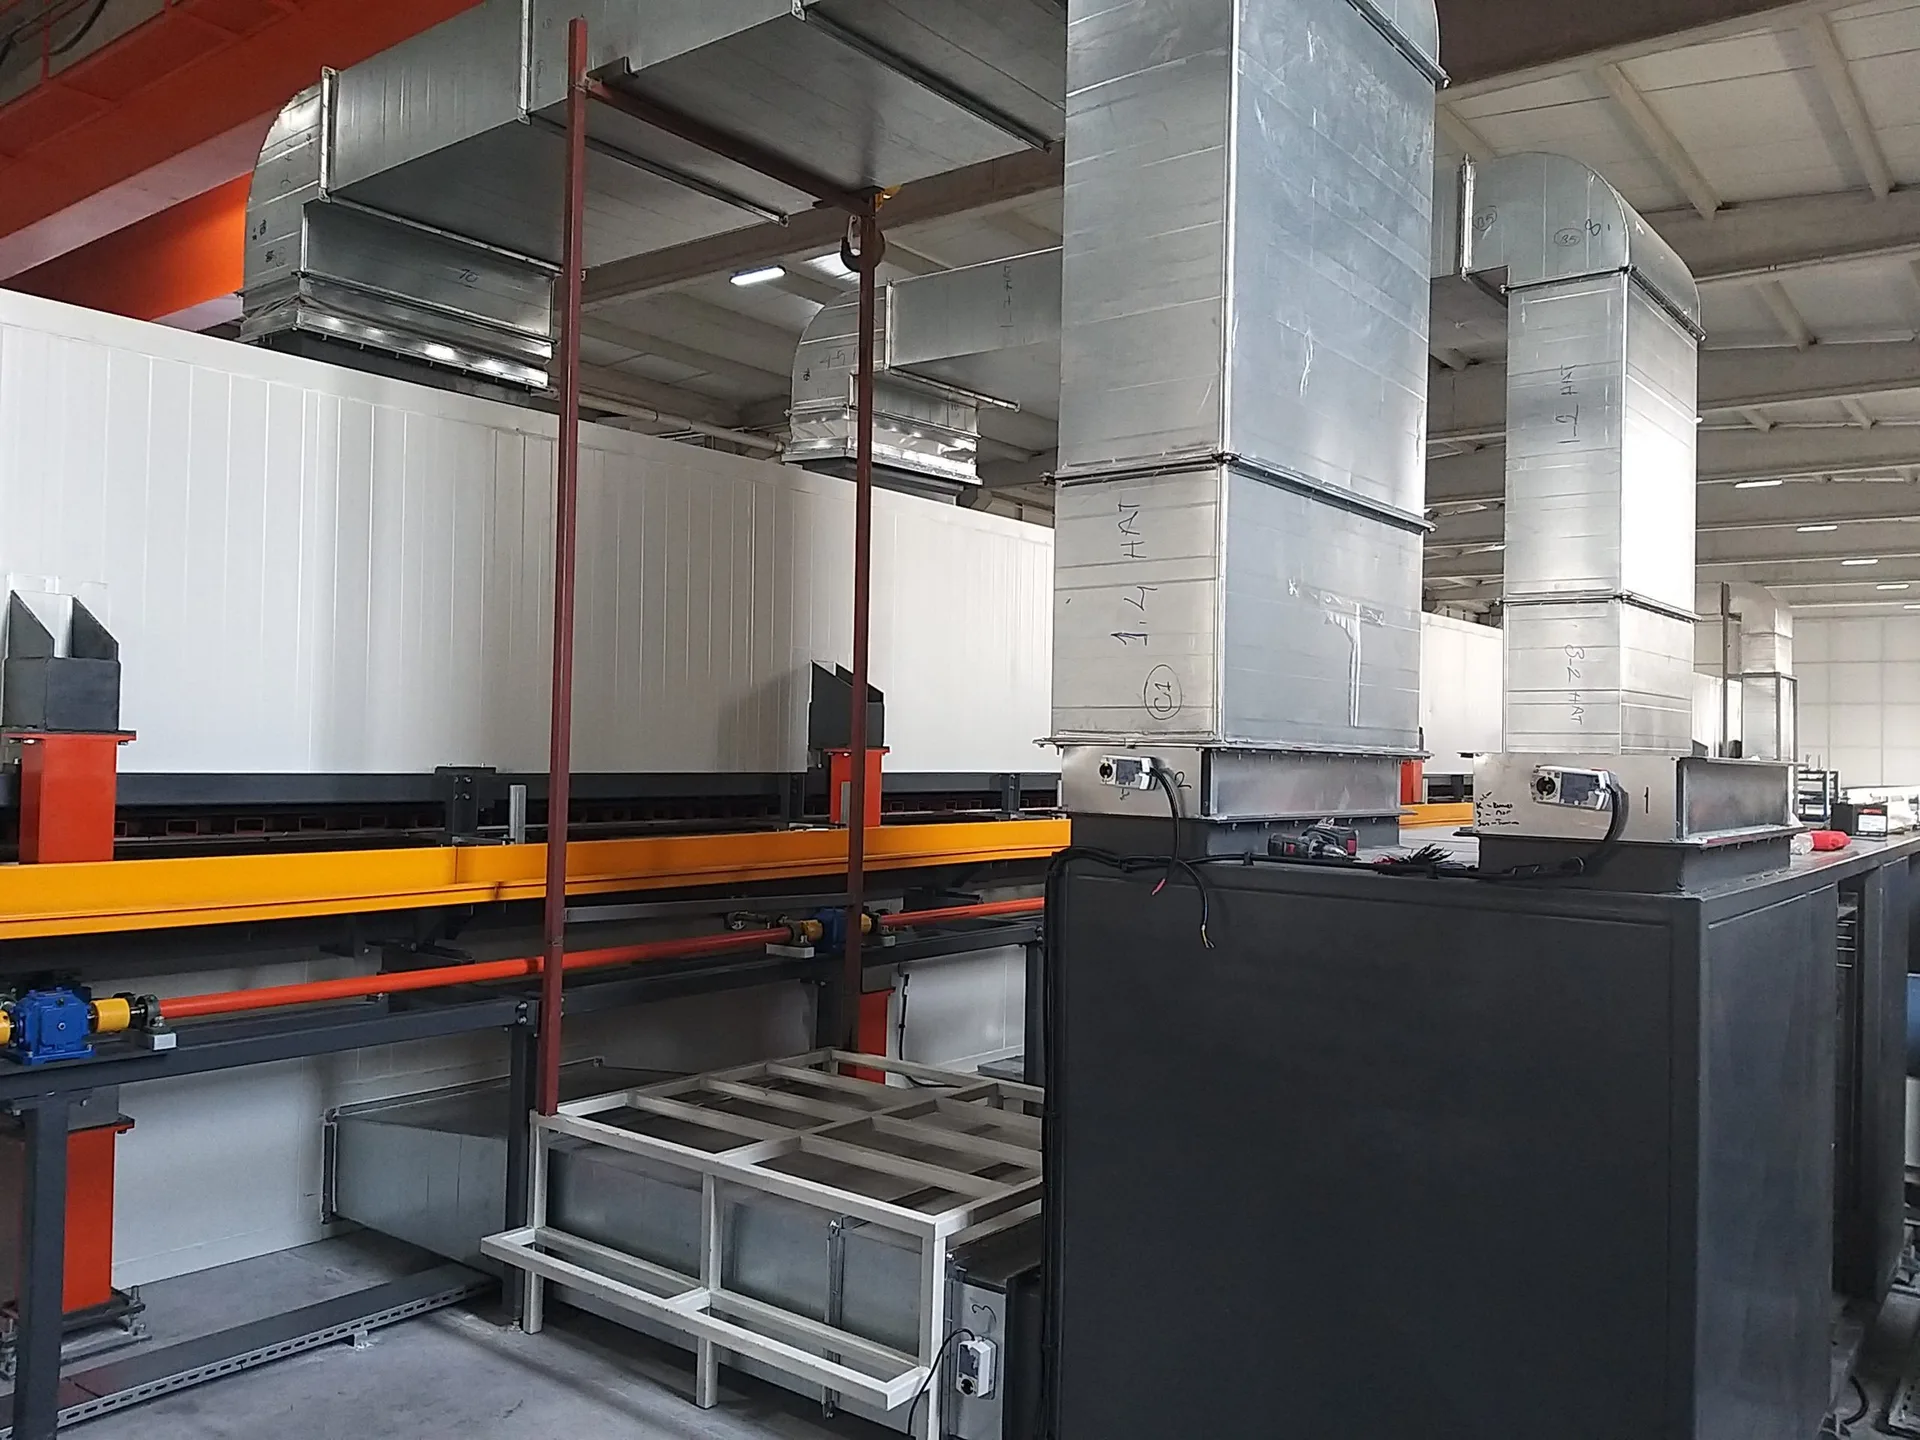
Çift Konveyör İçin Isıtma Sistemi
- Üst ve alt bobin arasına dağıtılan PU köpük, sabit sıcaklıkta mükemmel kimyasal reaksiyona ve sertleştirme işlemine sahiptir.
- Bu ünite, özellikle bu tür işlemler için sabit sıcaklığı korumak üzere, ısıtılmış hava sağlamak amacıyla tasarlanmıştır.
Yan Kılavuz ve Destek sistemi
- Bu ünite, Çift Bantlı Konveyör PU köpük kaplı panele basınç uygularken PU köpüğün panelin yan taraflarından dışarı sızmasını PE Bloklar kullanarak önlemek için tasarlanmıştır.
7. Çapraz Kesici (Şerit testere + Daire testere)
-
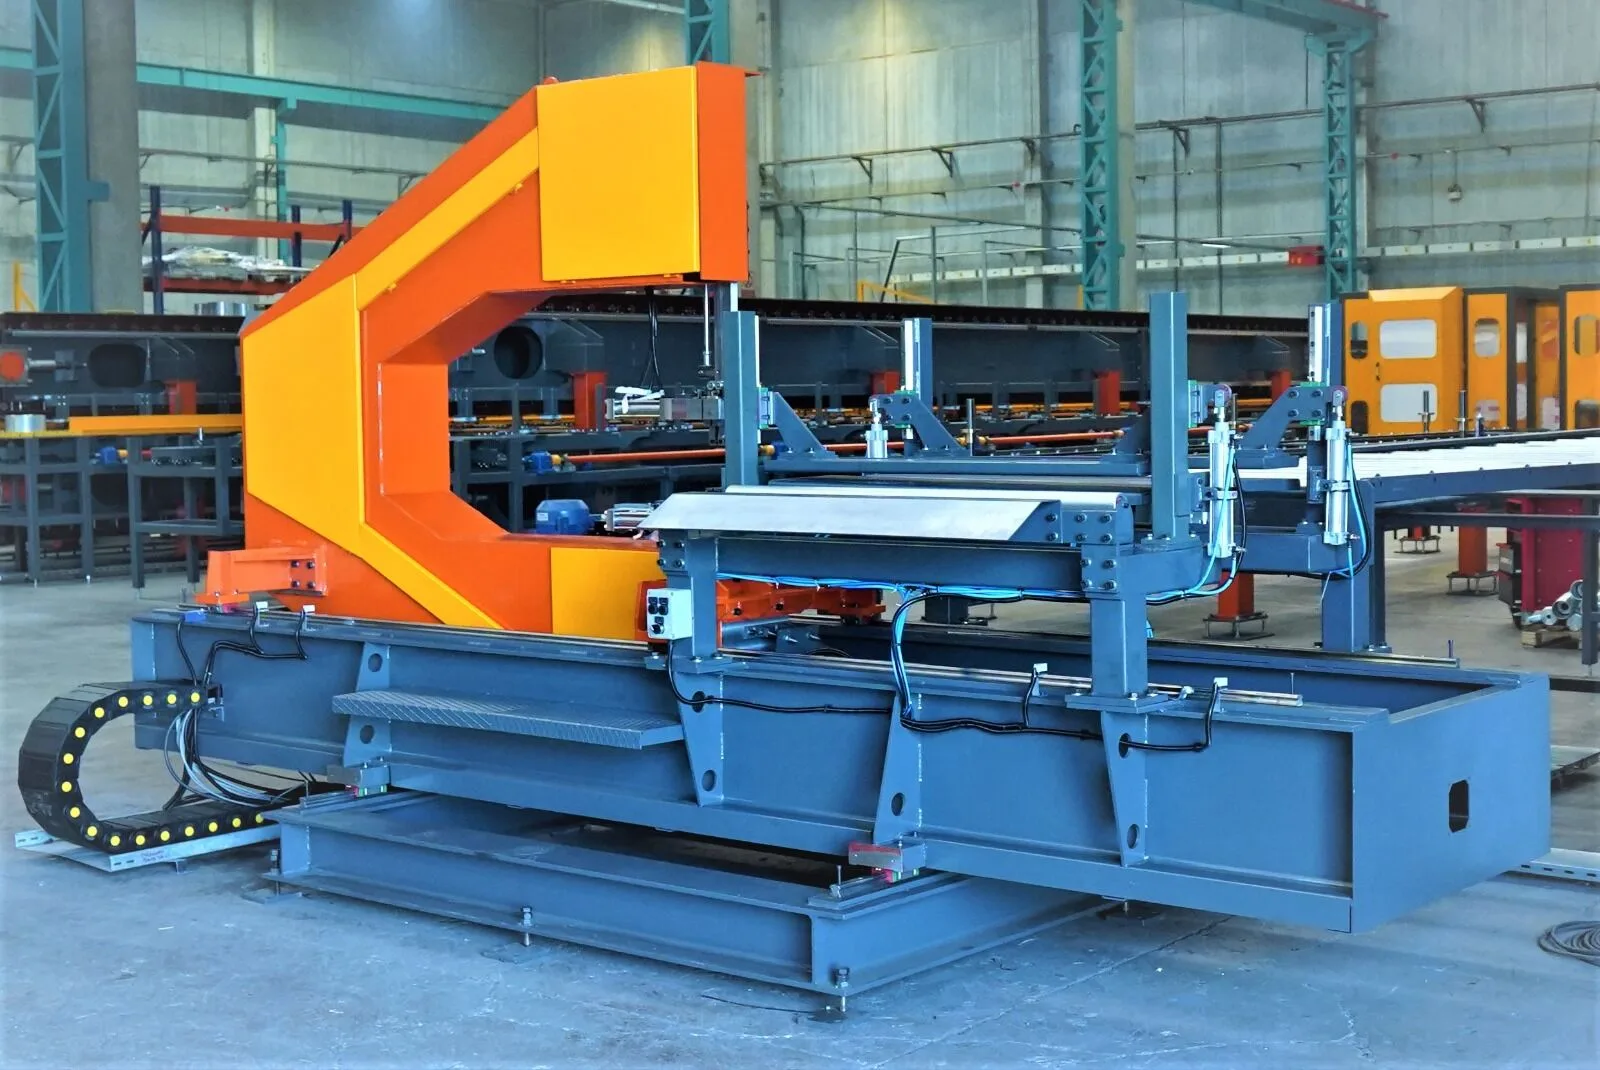
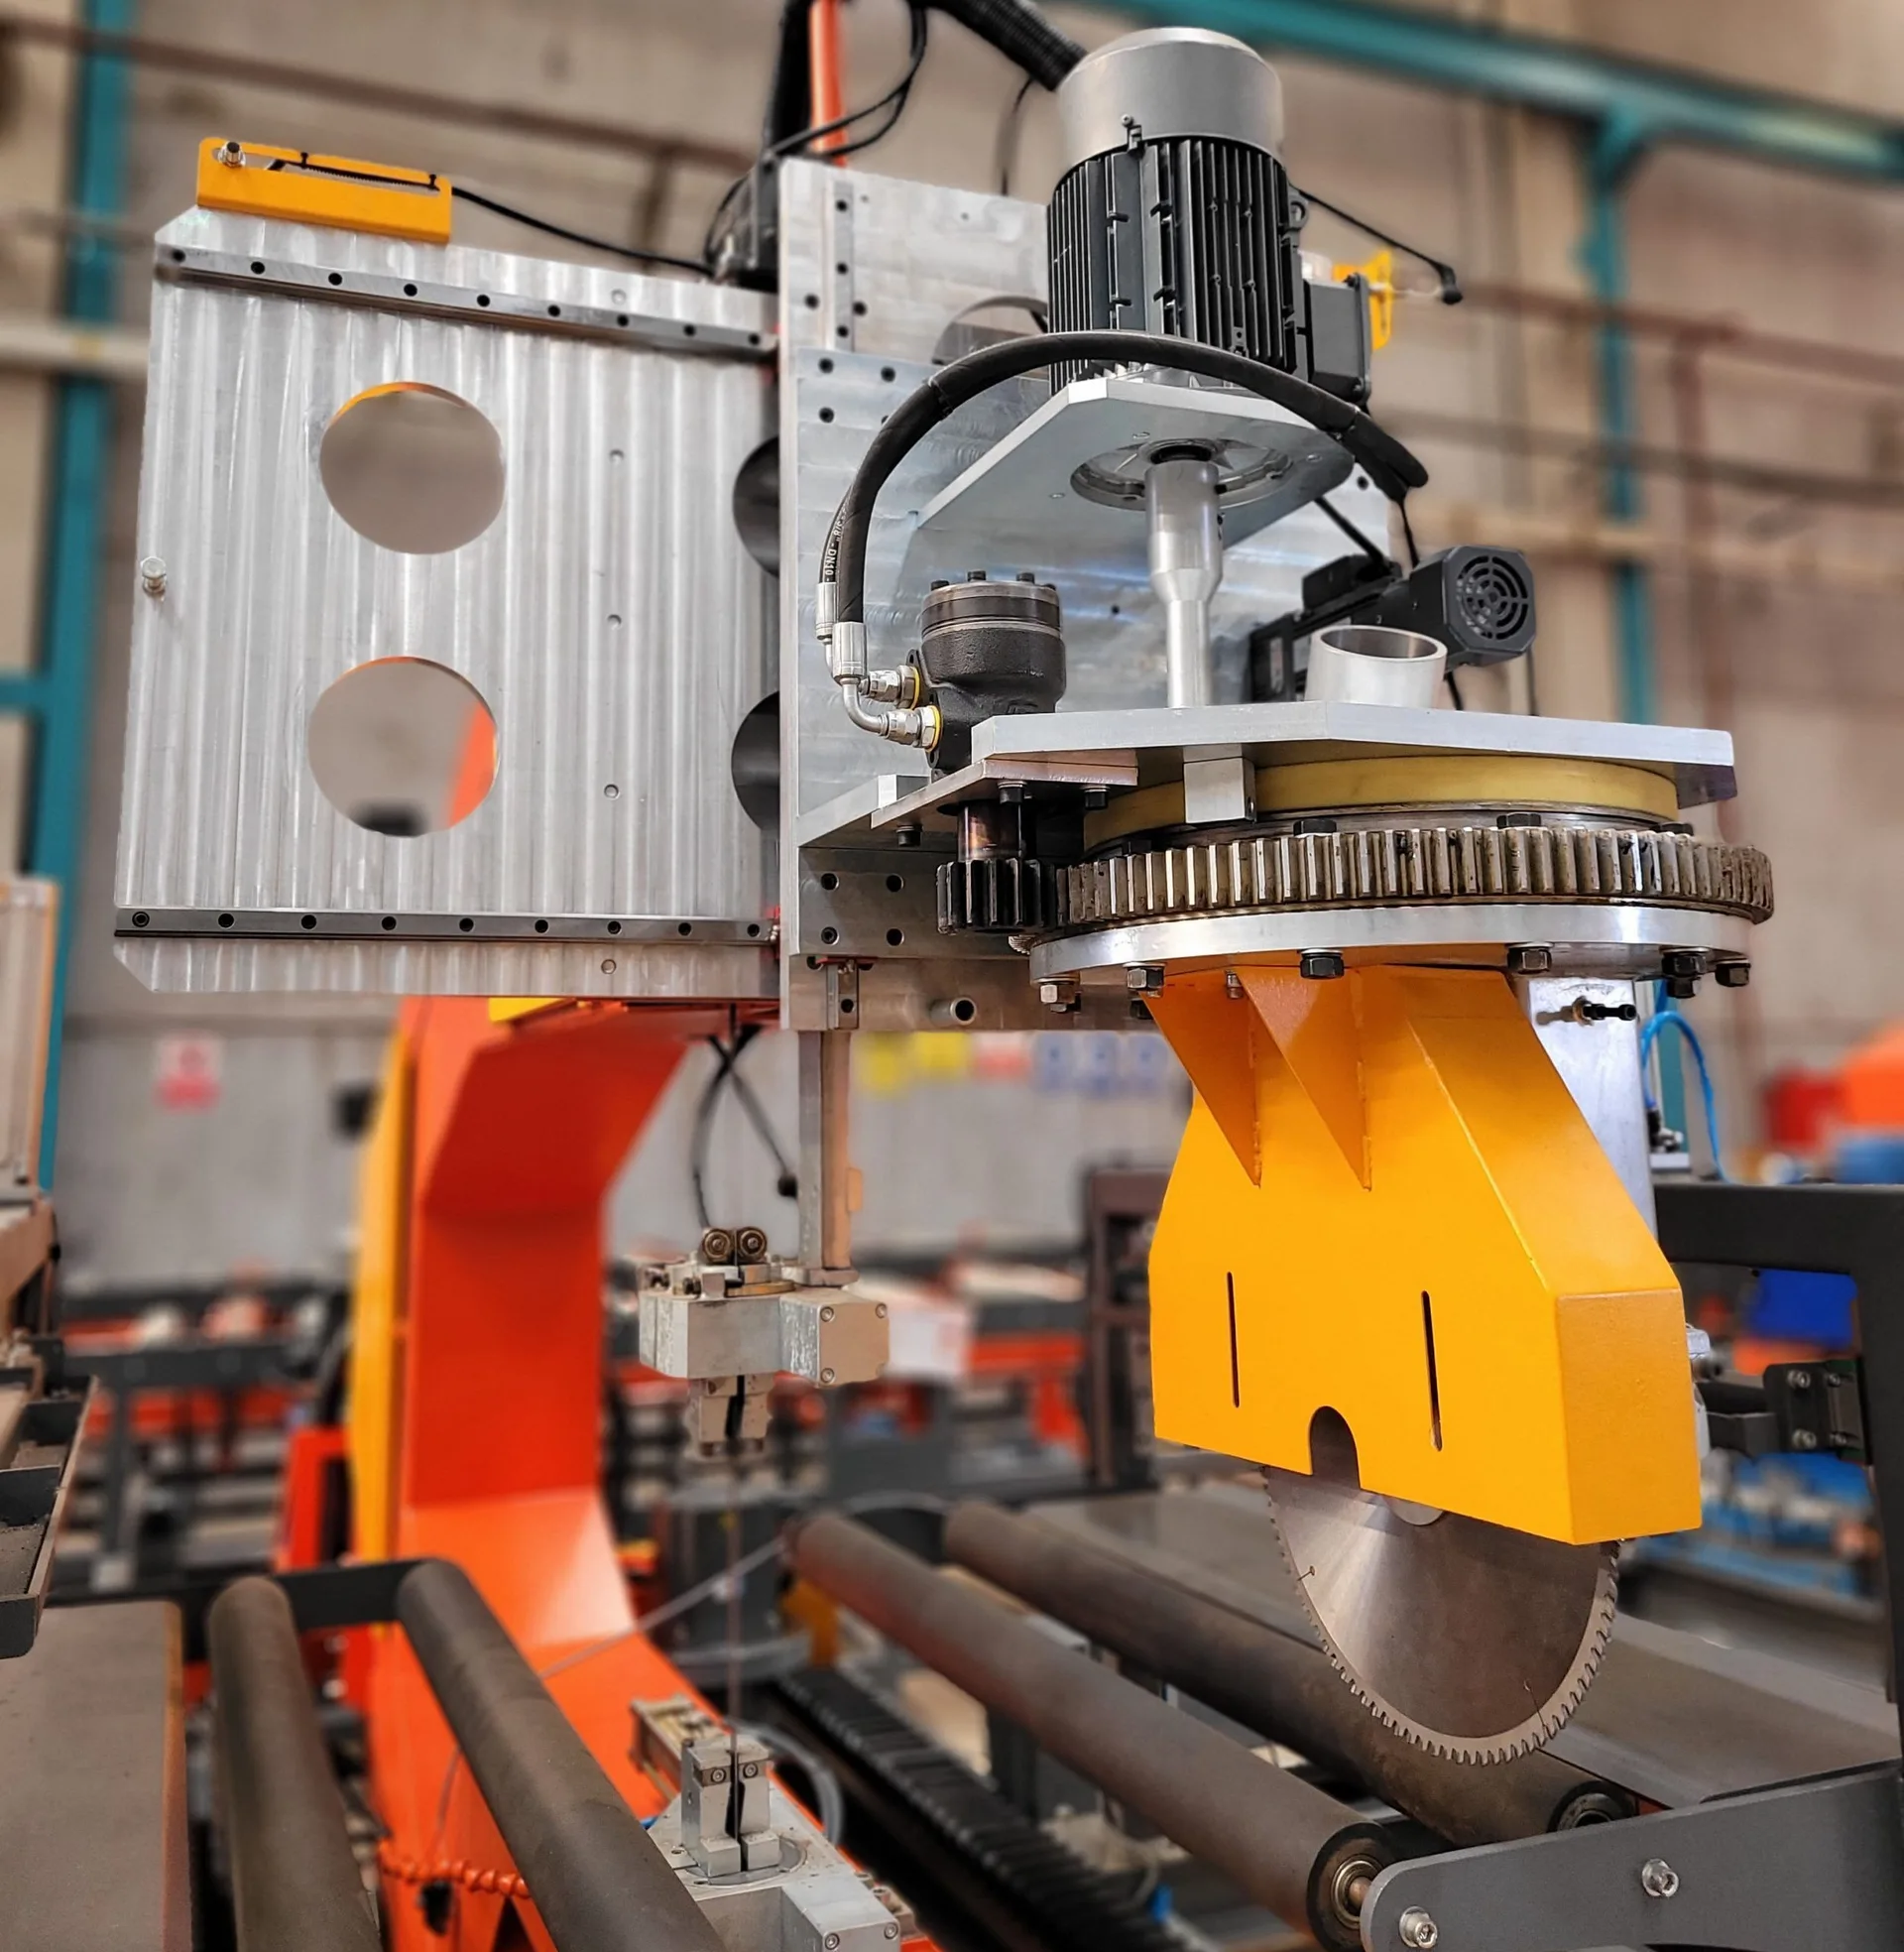
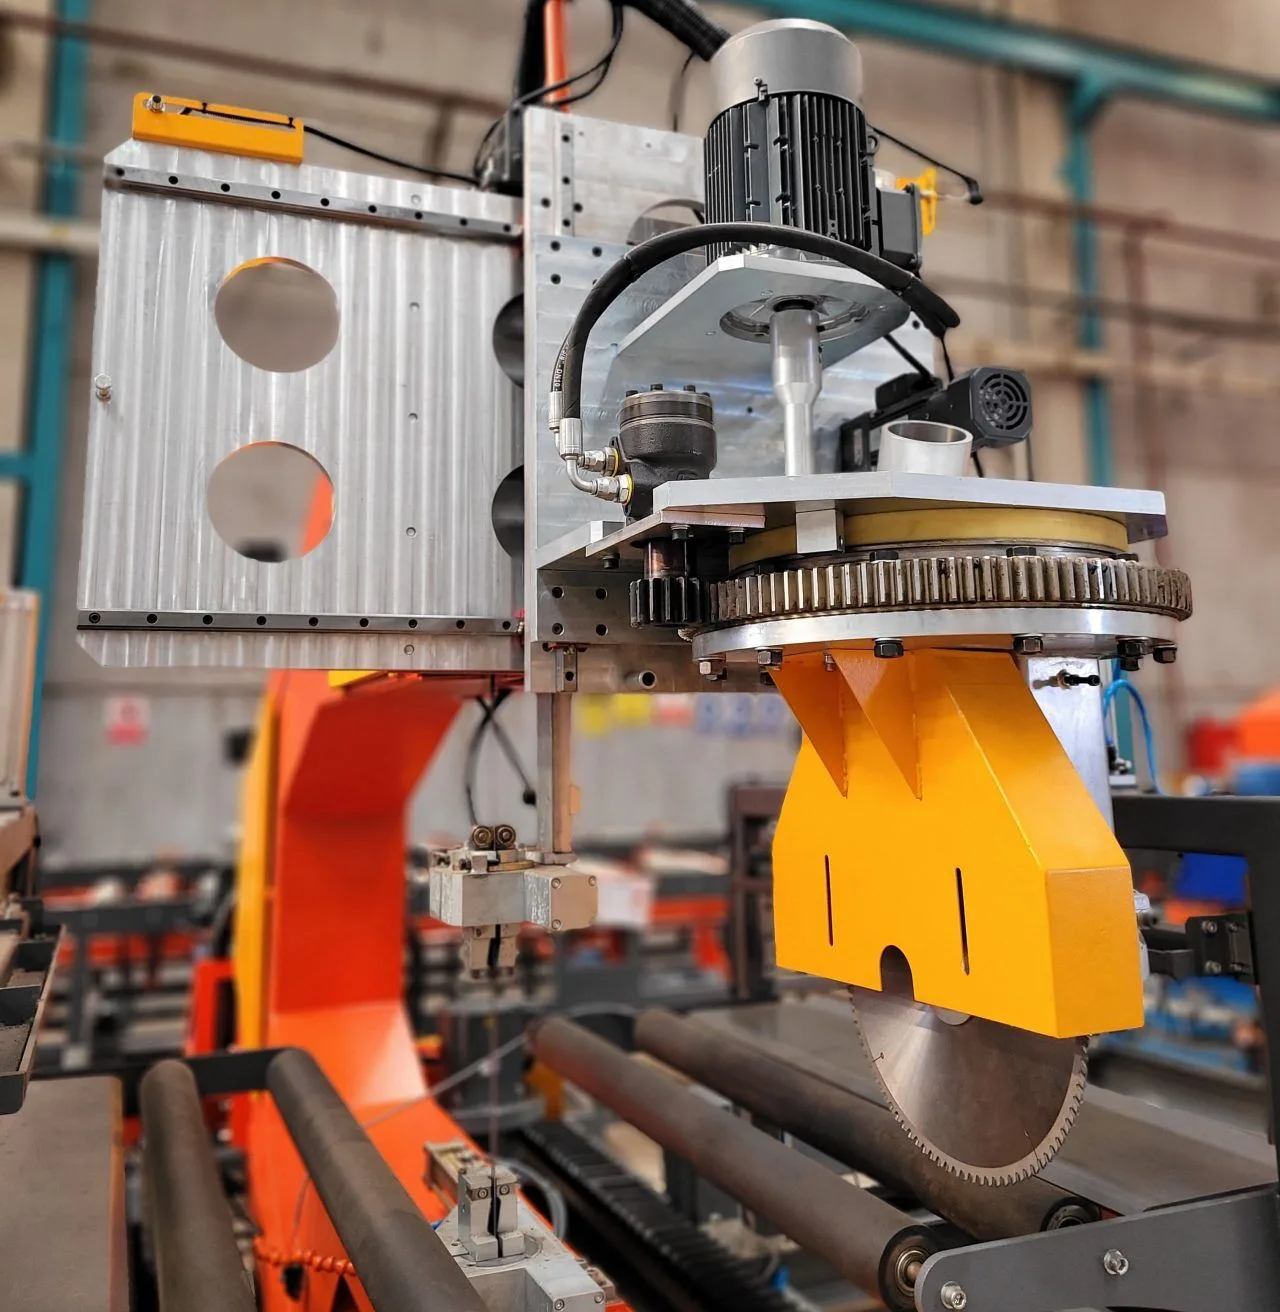
Mükemmel bir kesme ünitesi için, kesme hızının panel taşıma hızıyla senkronize olması gerekmektedir.
-
Bu kesme ünitesi manuel veya otomatik çalıştırılabilir.
-
Kızak arkaya yerleştirilir ve testere ünitesi üretim yönünden bakıldığında sağ tarafa konumlandırılır.
-
-
-
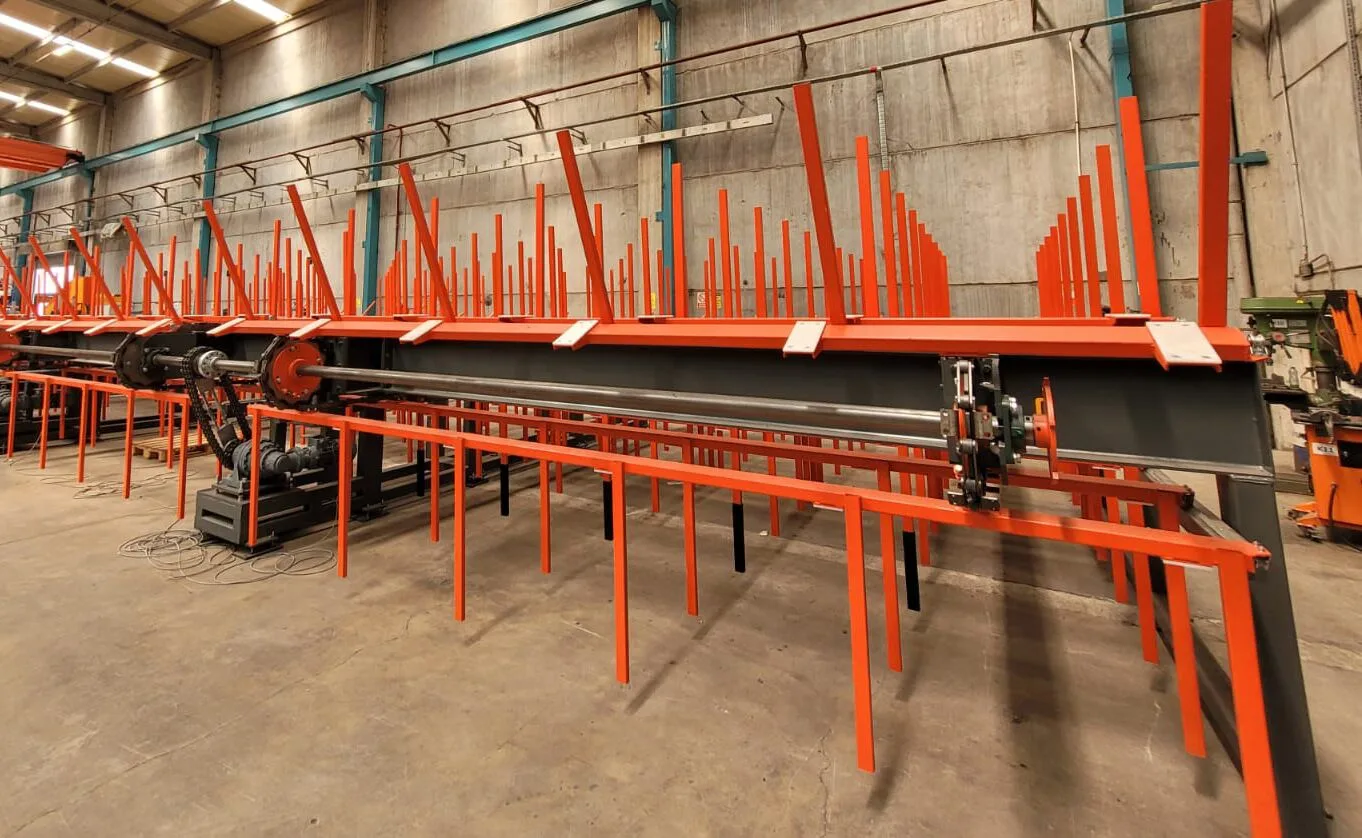
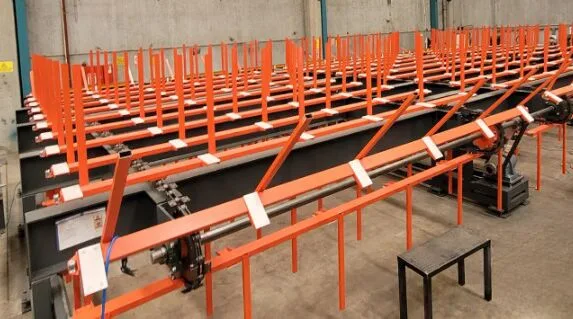
8. Soğutma konveyörü
-
Müşteri PIR paneli üretmek istediğinde, bu soğutma konveyörü PU panelinin ısısını düşürmek için kullanılır.
-
Son zamanlarda çok fazla üretilen PIR panelin üretim aşamasında, PU panelden daha fazla ısıda reaksiyona girdiği için üretilen bu paneli oda sıcaklığında yavaş yavaş soğutmak için bu soğutma konveyörüne ihtiyaç vardır.
-
-
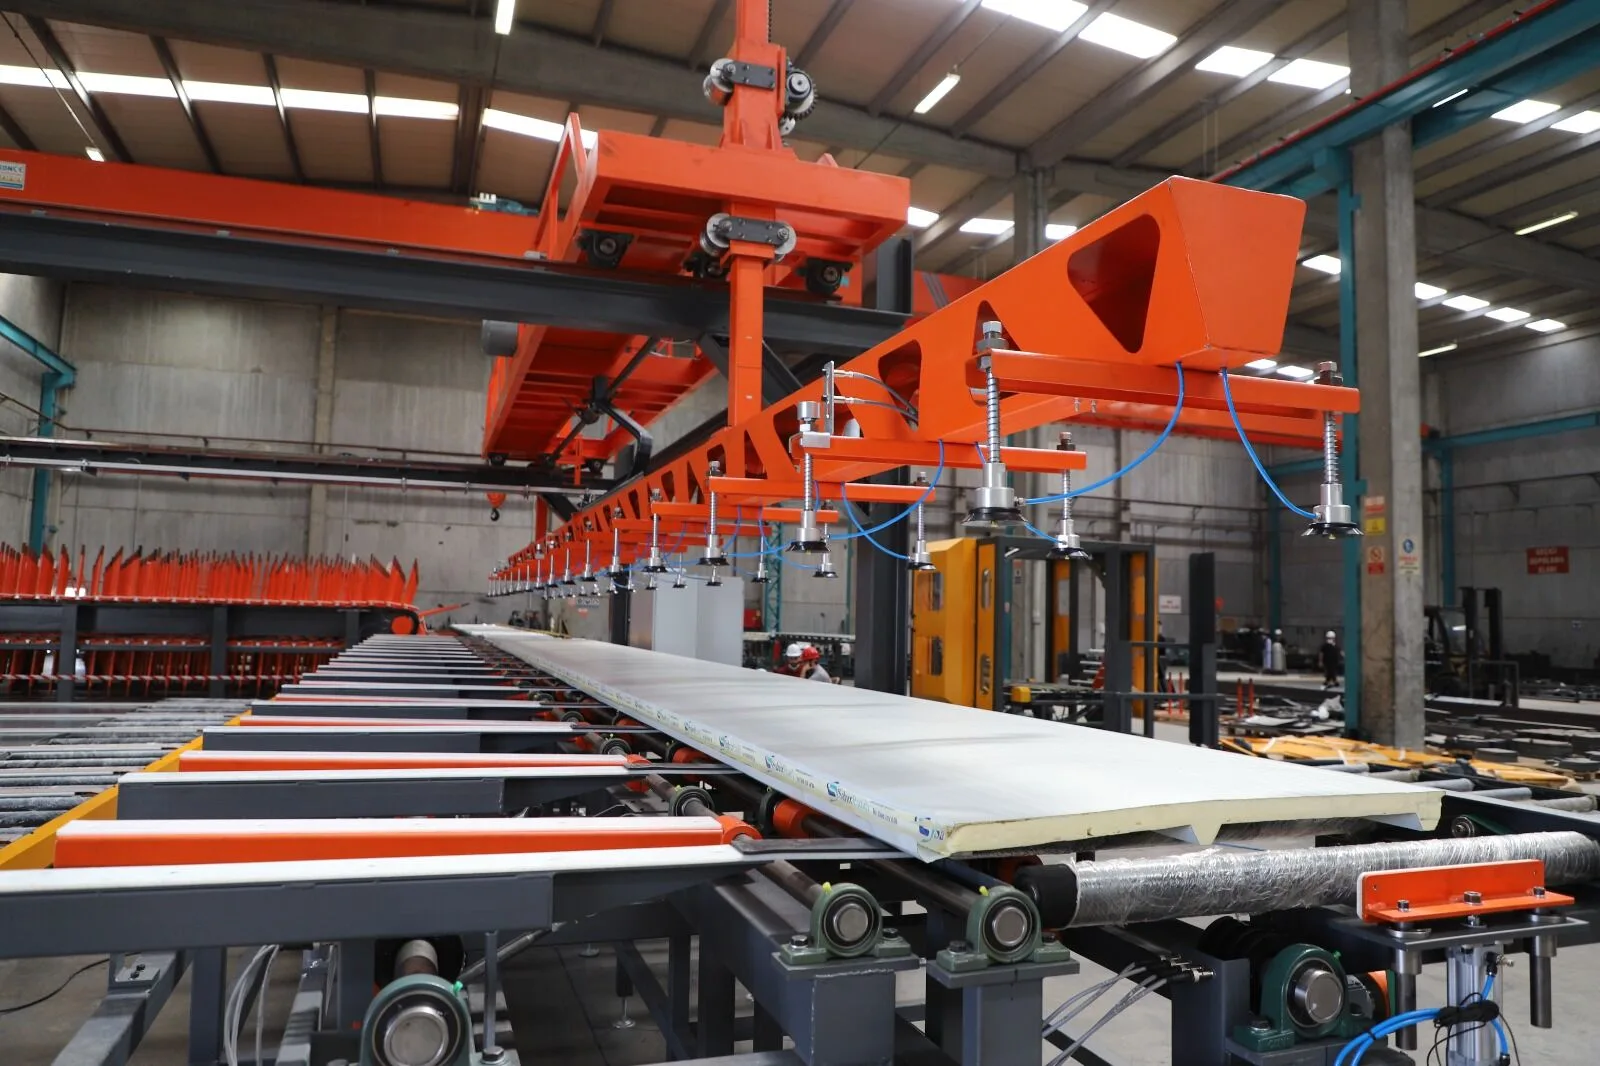
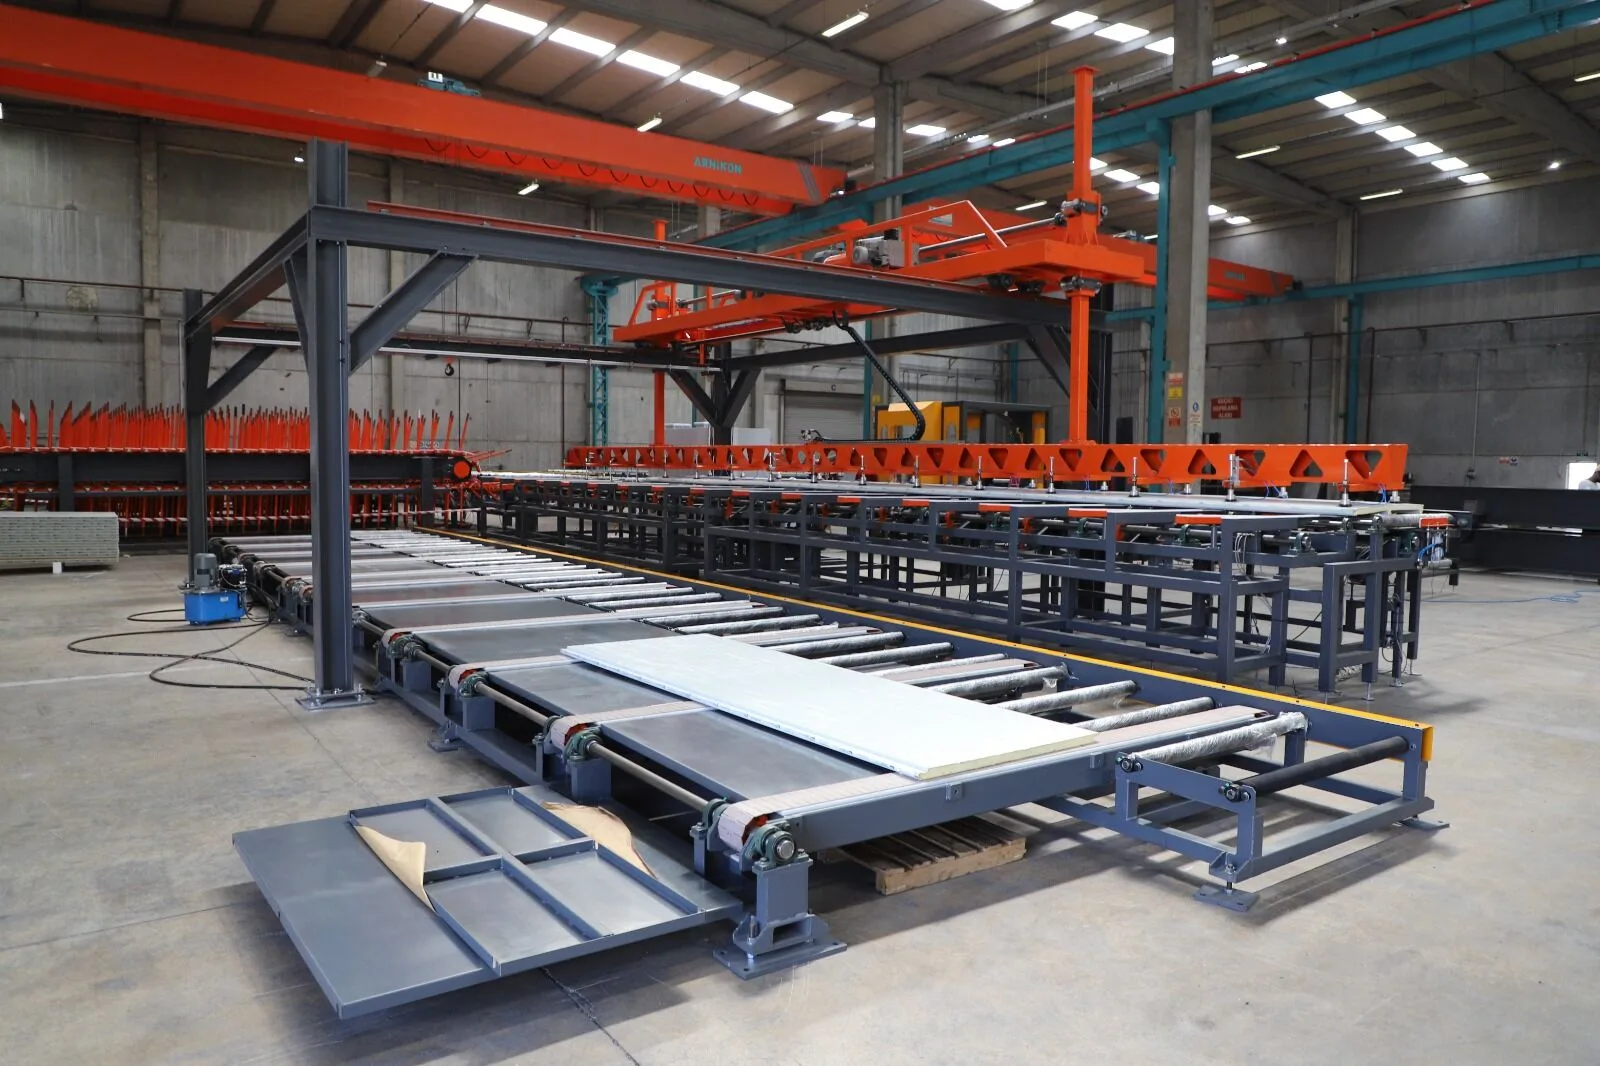
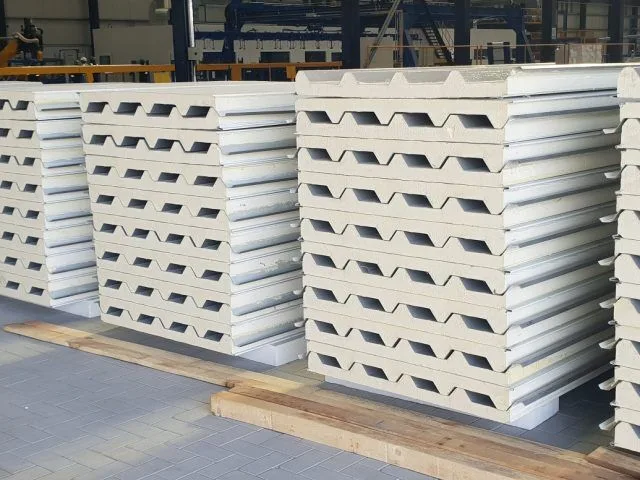
9. İstifçi
-
Bu işlem, bitmiş panelleri verimli bir şekilde istiflemek için tasarlanmıştır.
-
İstifleme hızının panel üretim hızından daha yavaş olmaması çok önemlidir.
-
Panelleri otomatik veya manuel işlemle istiflemek mümkündür.
-
-
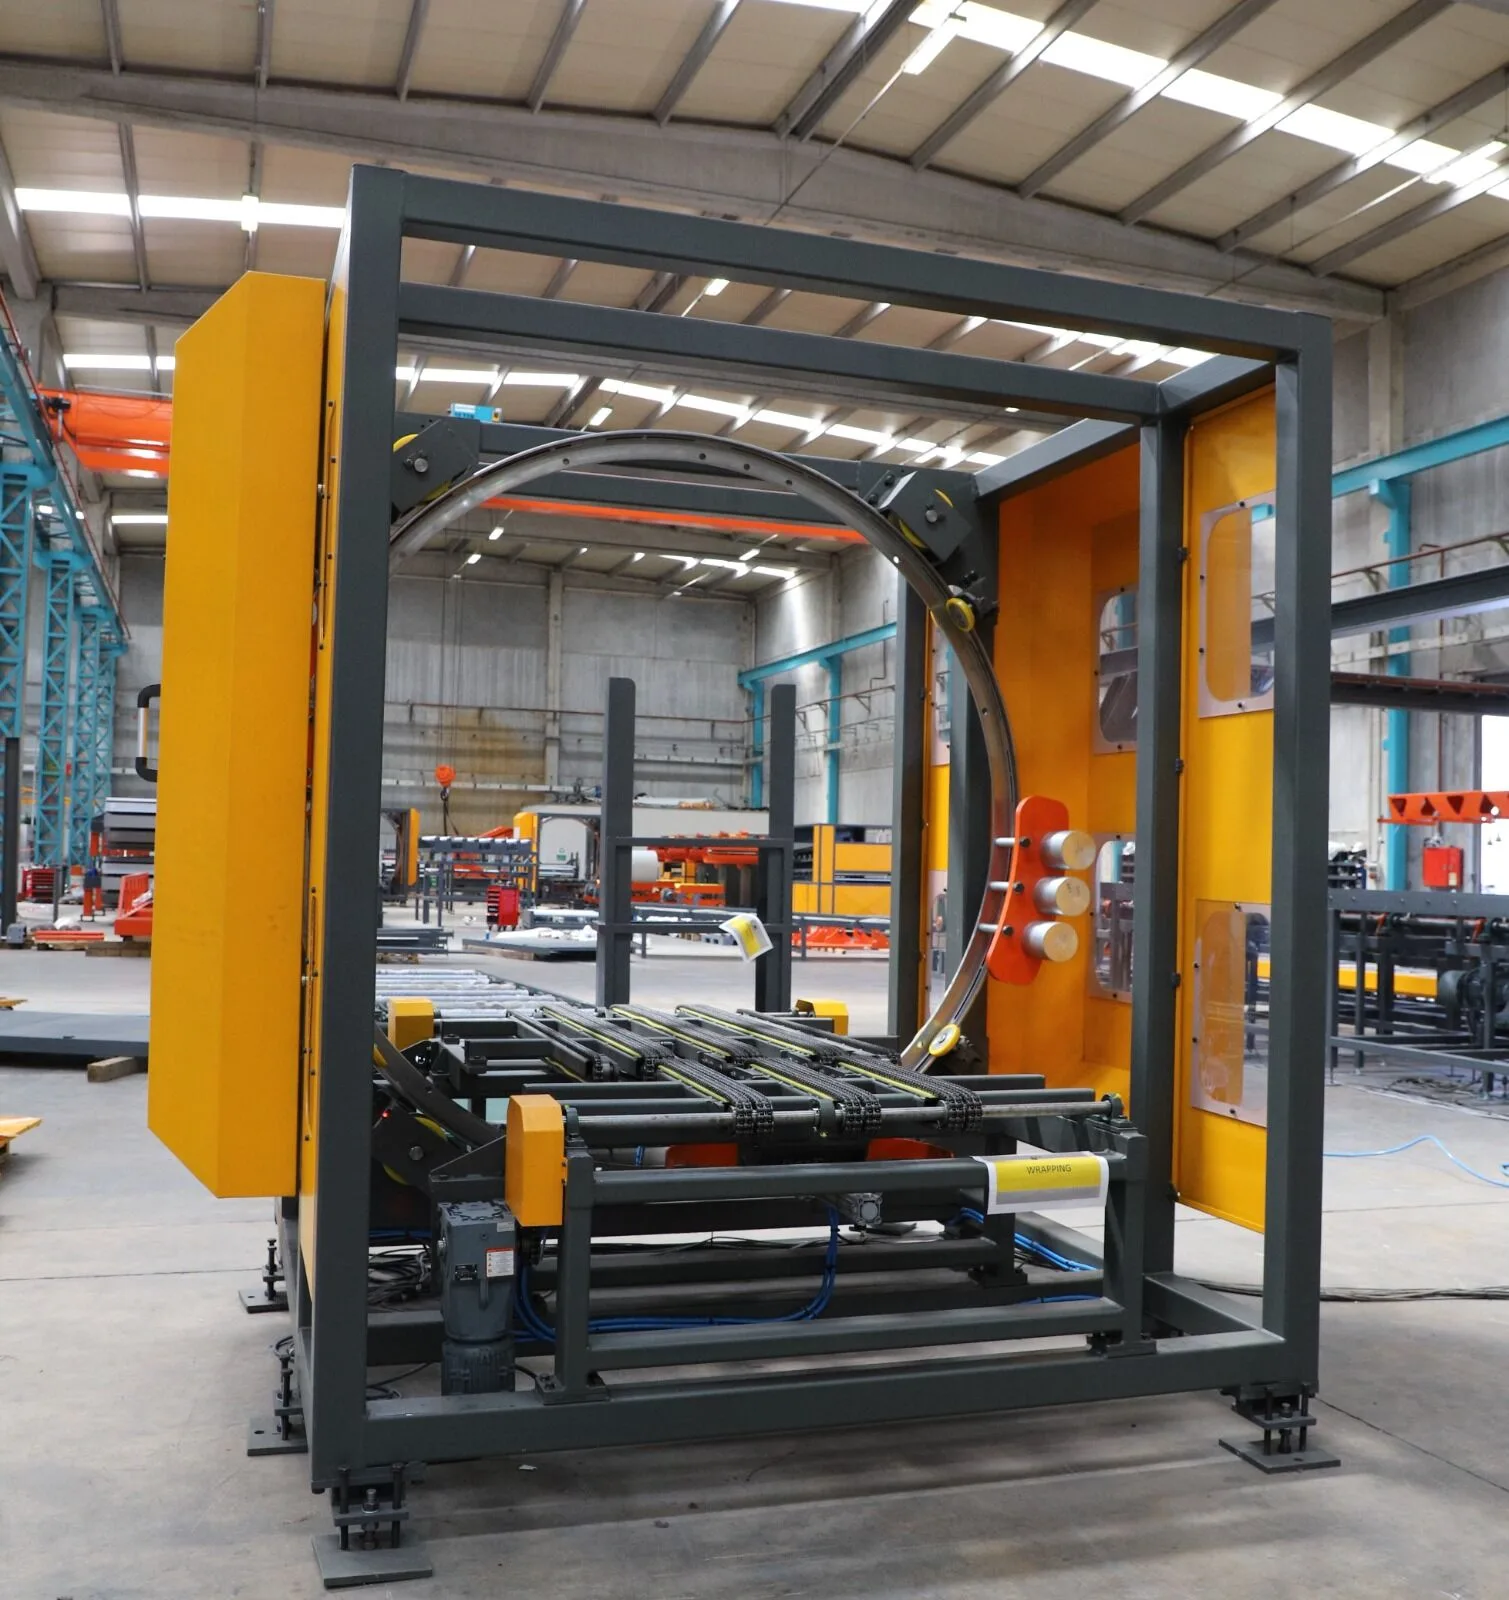
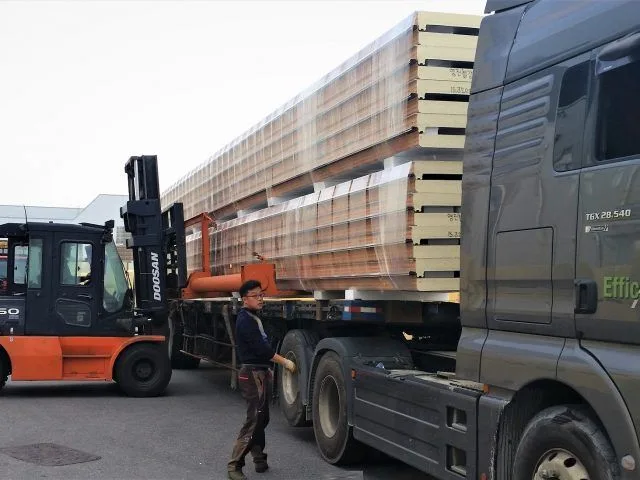
10. Paketleme (PVC sarma)
Bu işlem, panelleri yapıştırmadan, PVC streç kullanarak paketlemek için tasarlanmıştır.
Sandviç Panel
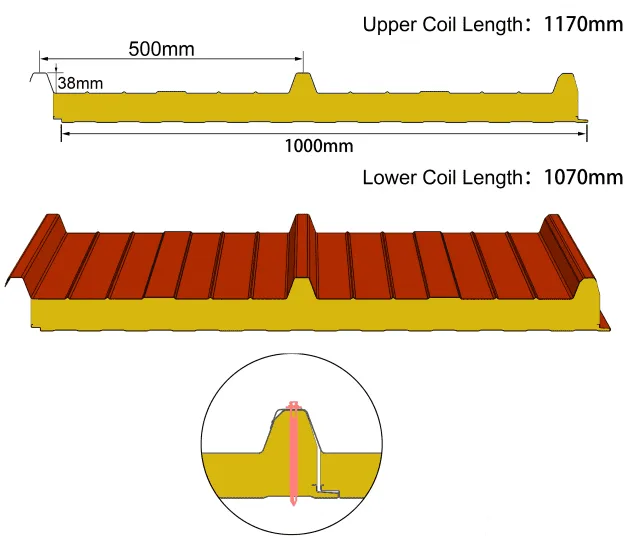
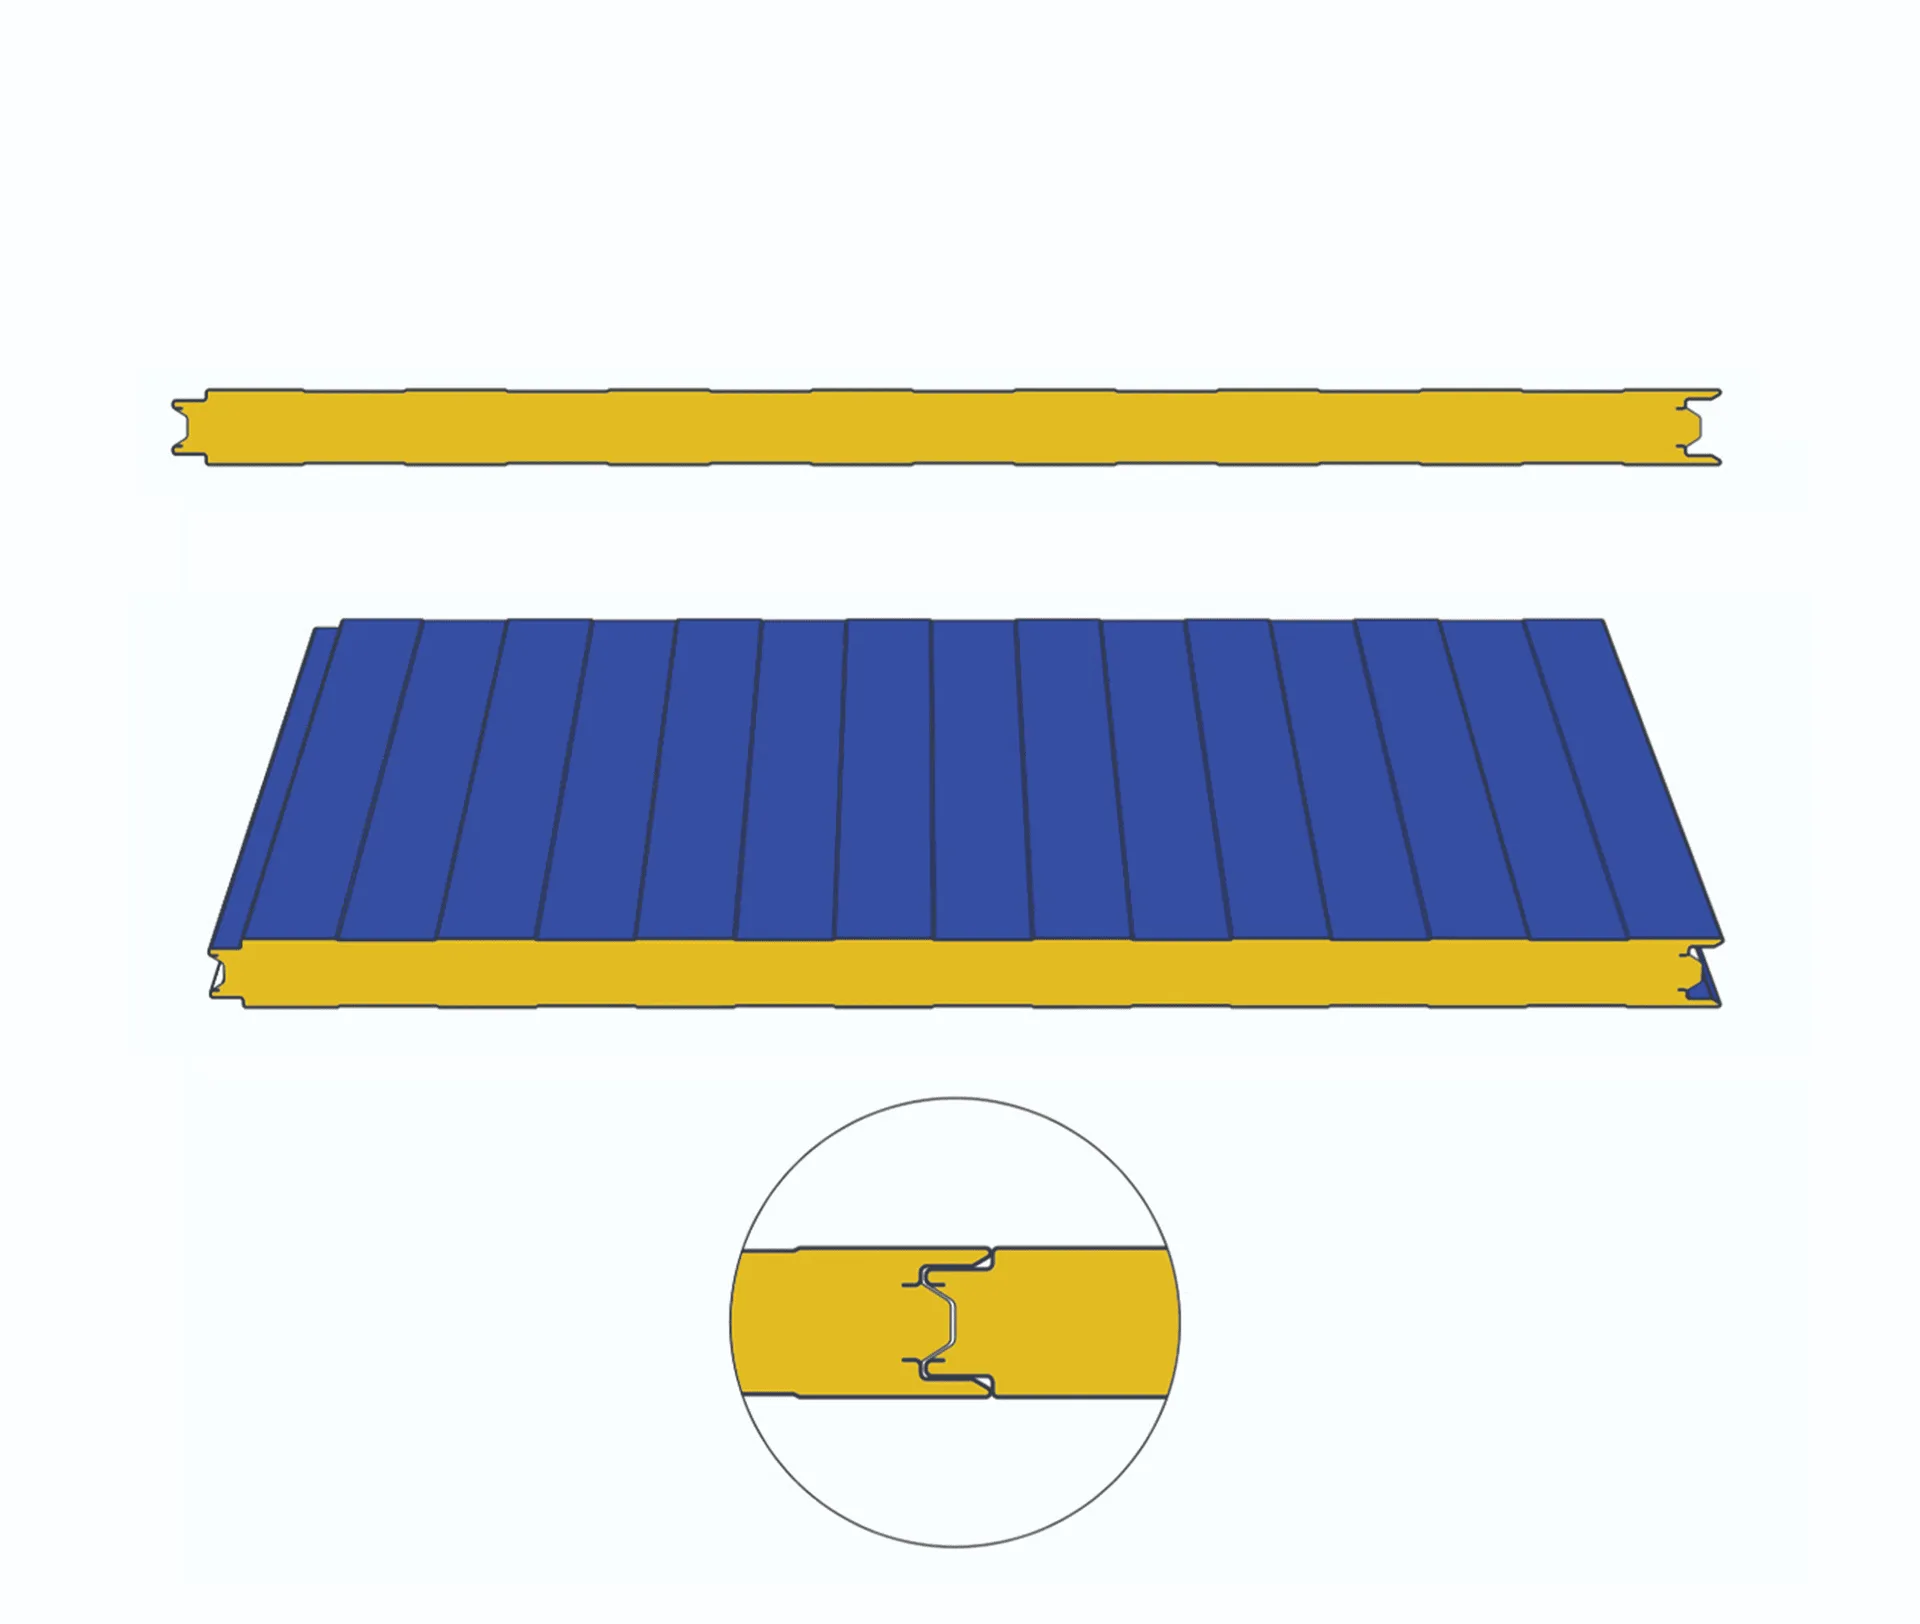
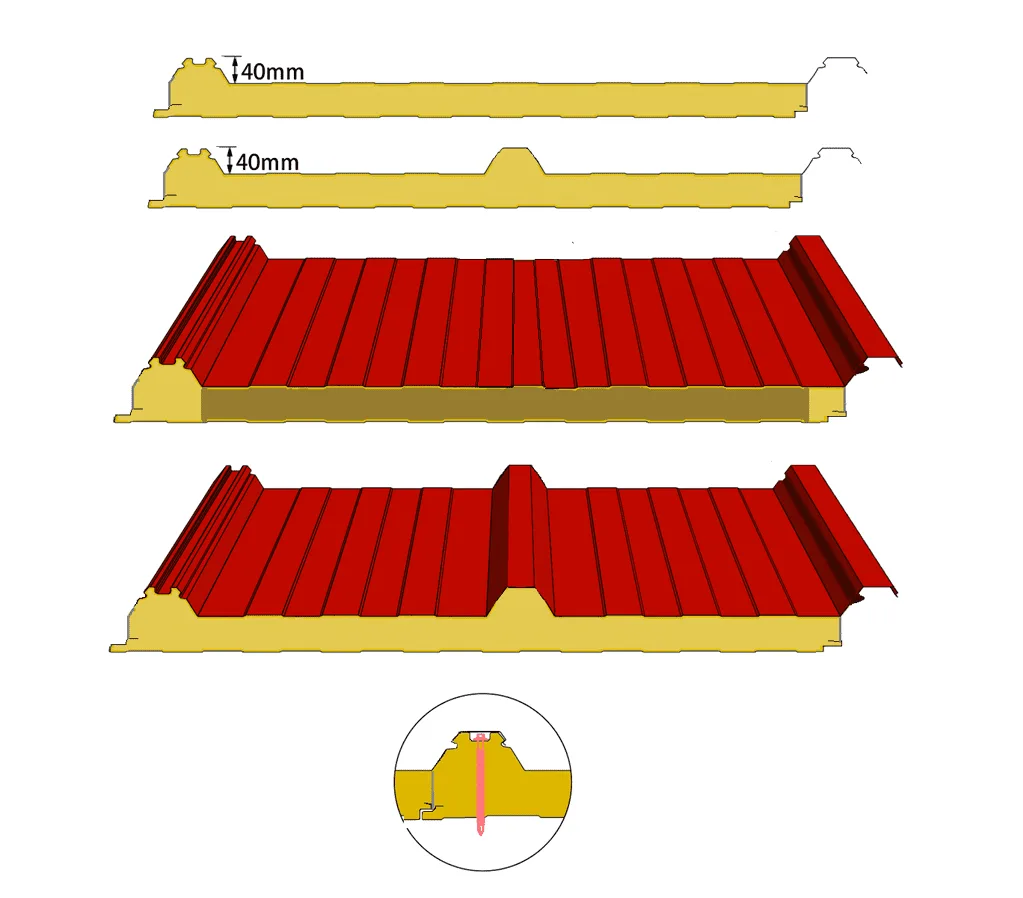
Çatı paneli
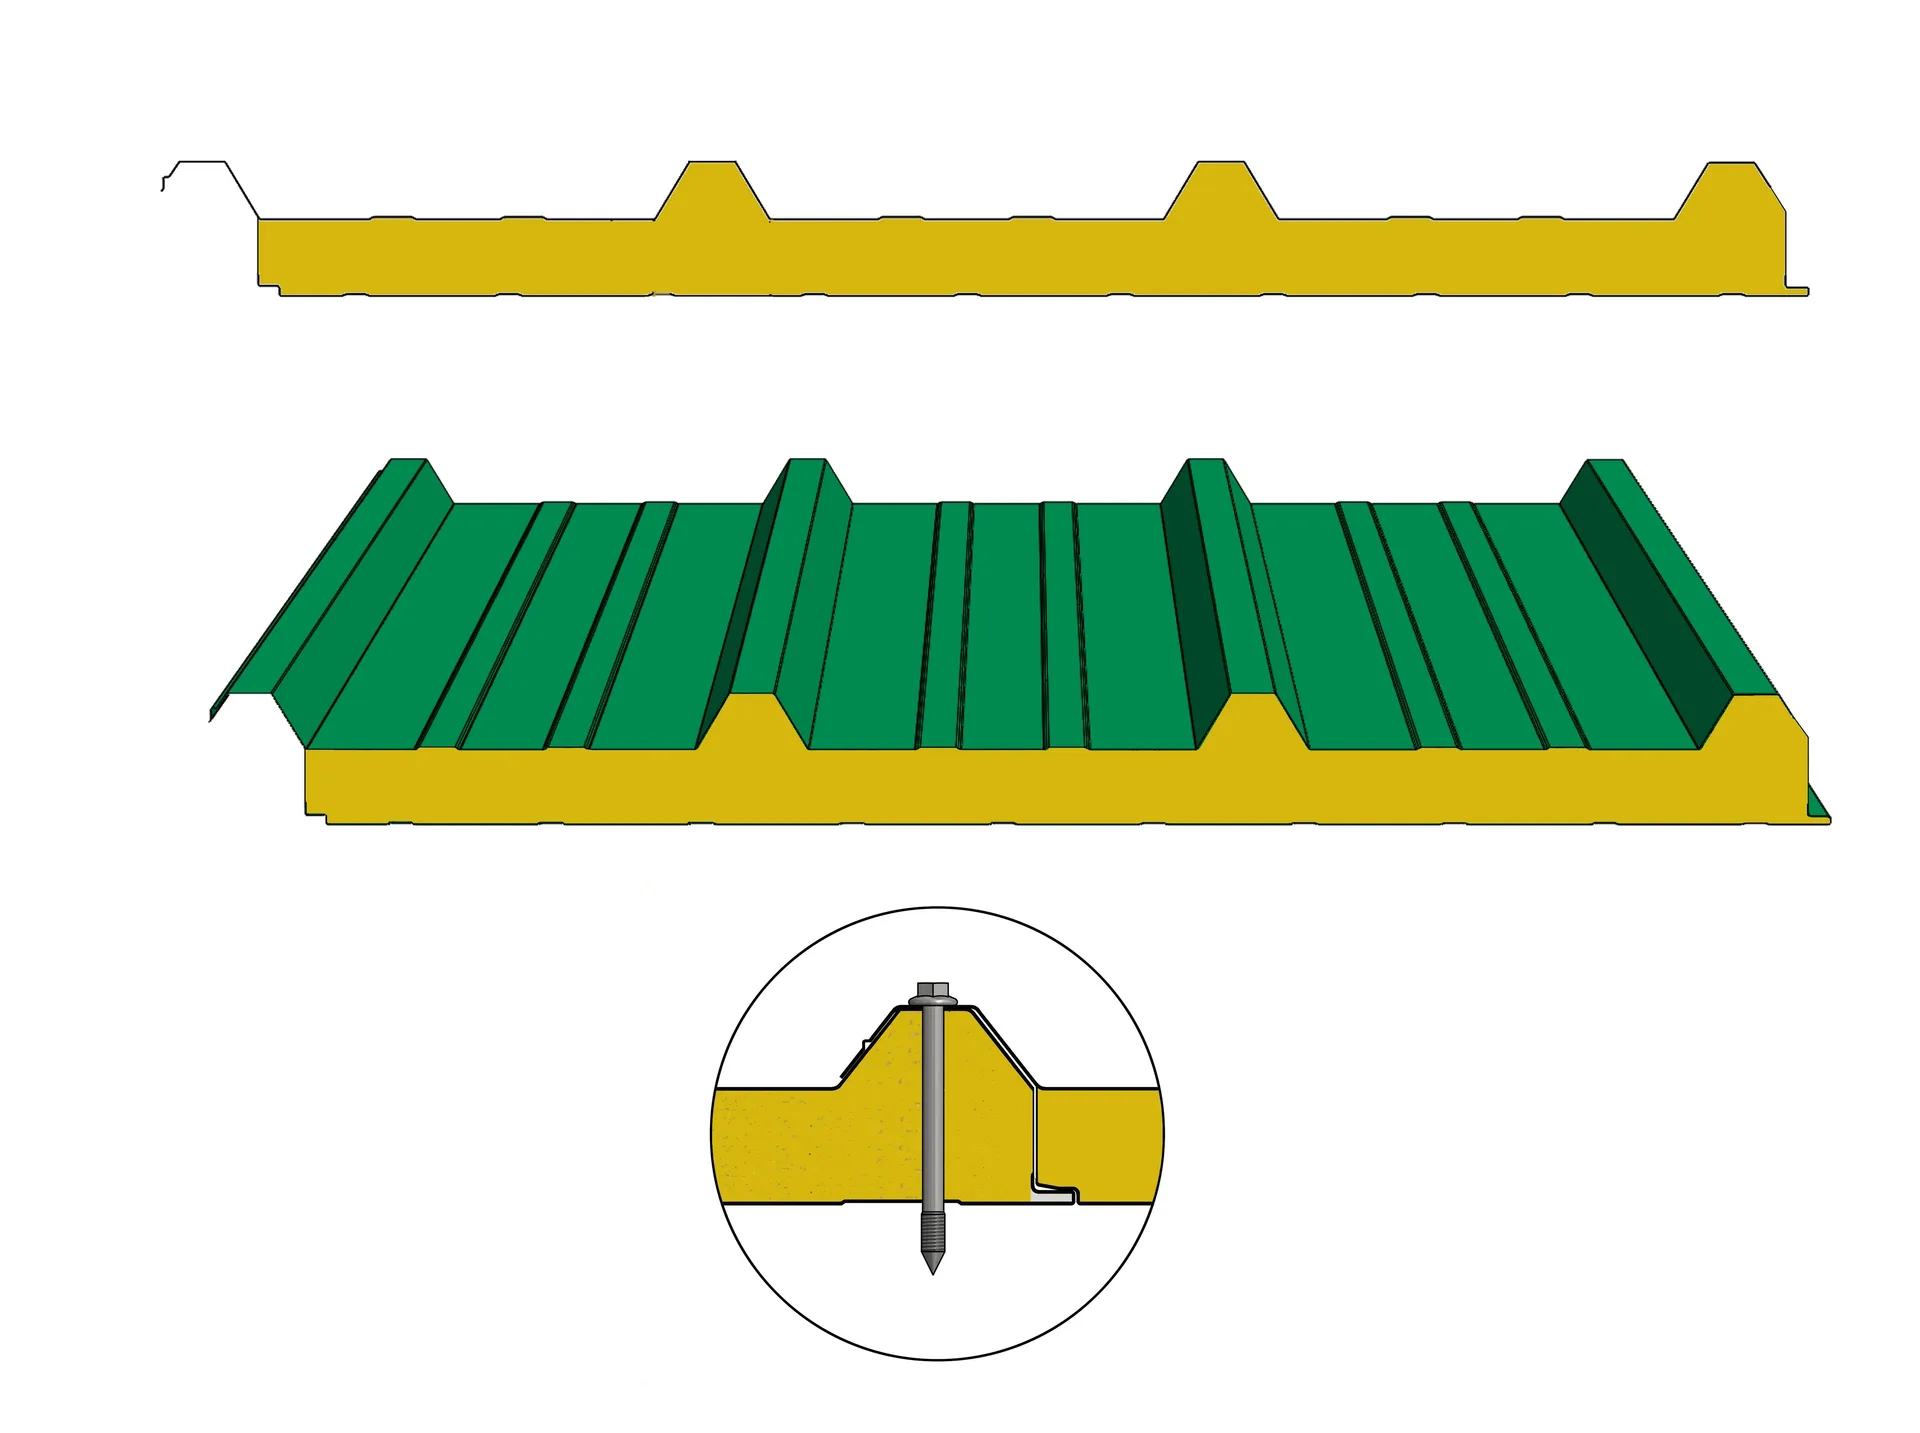
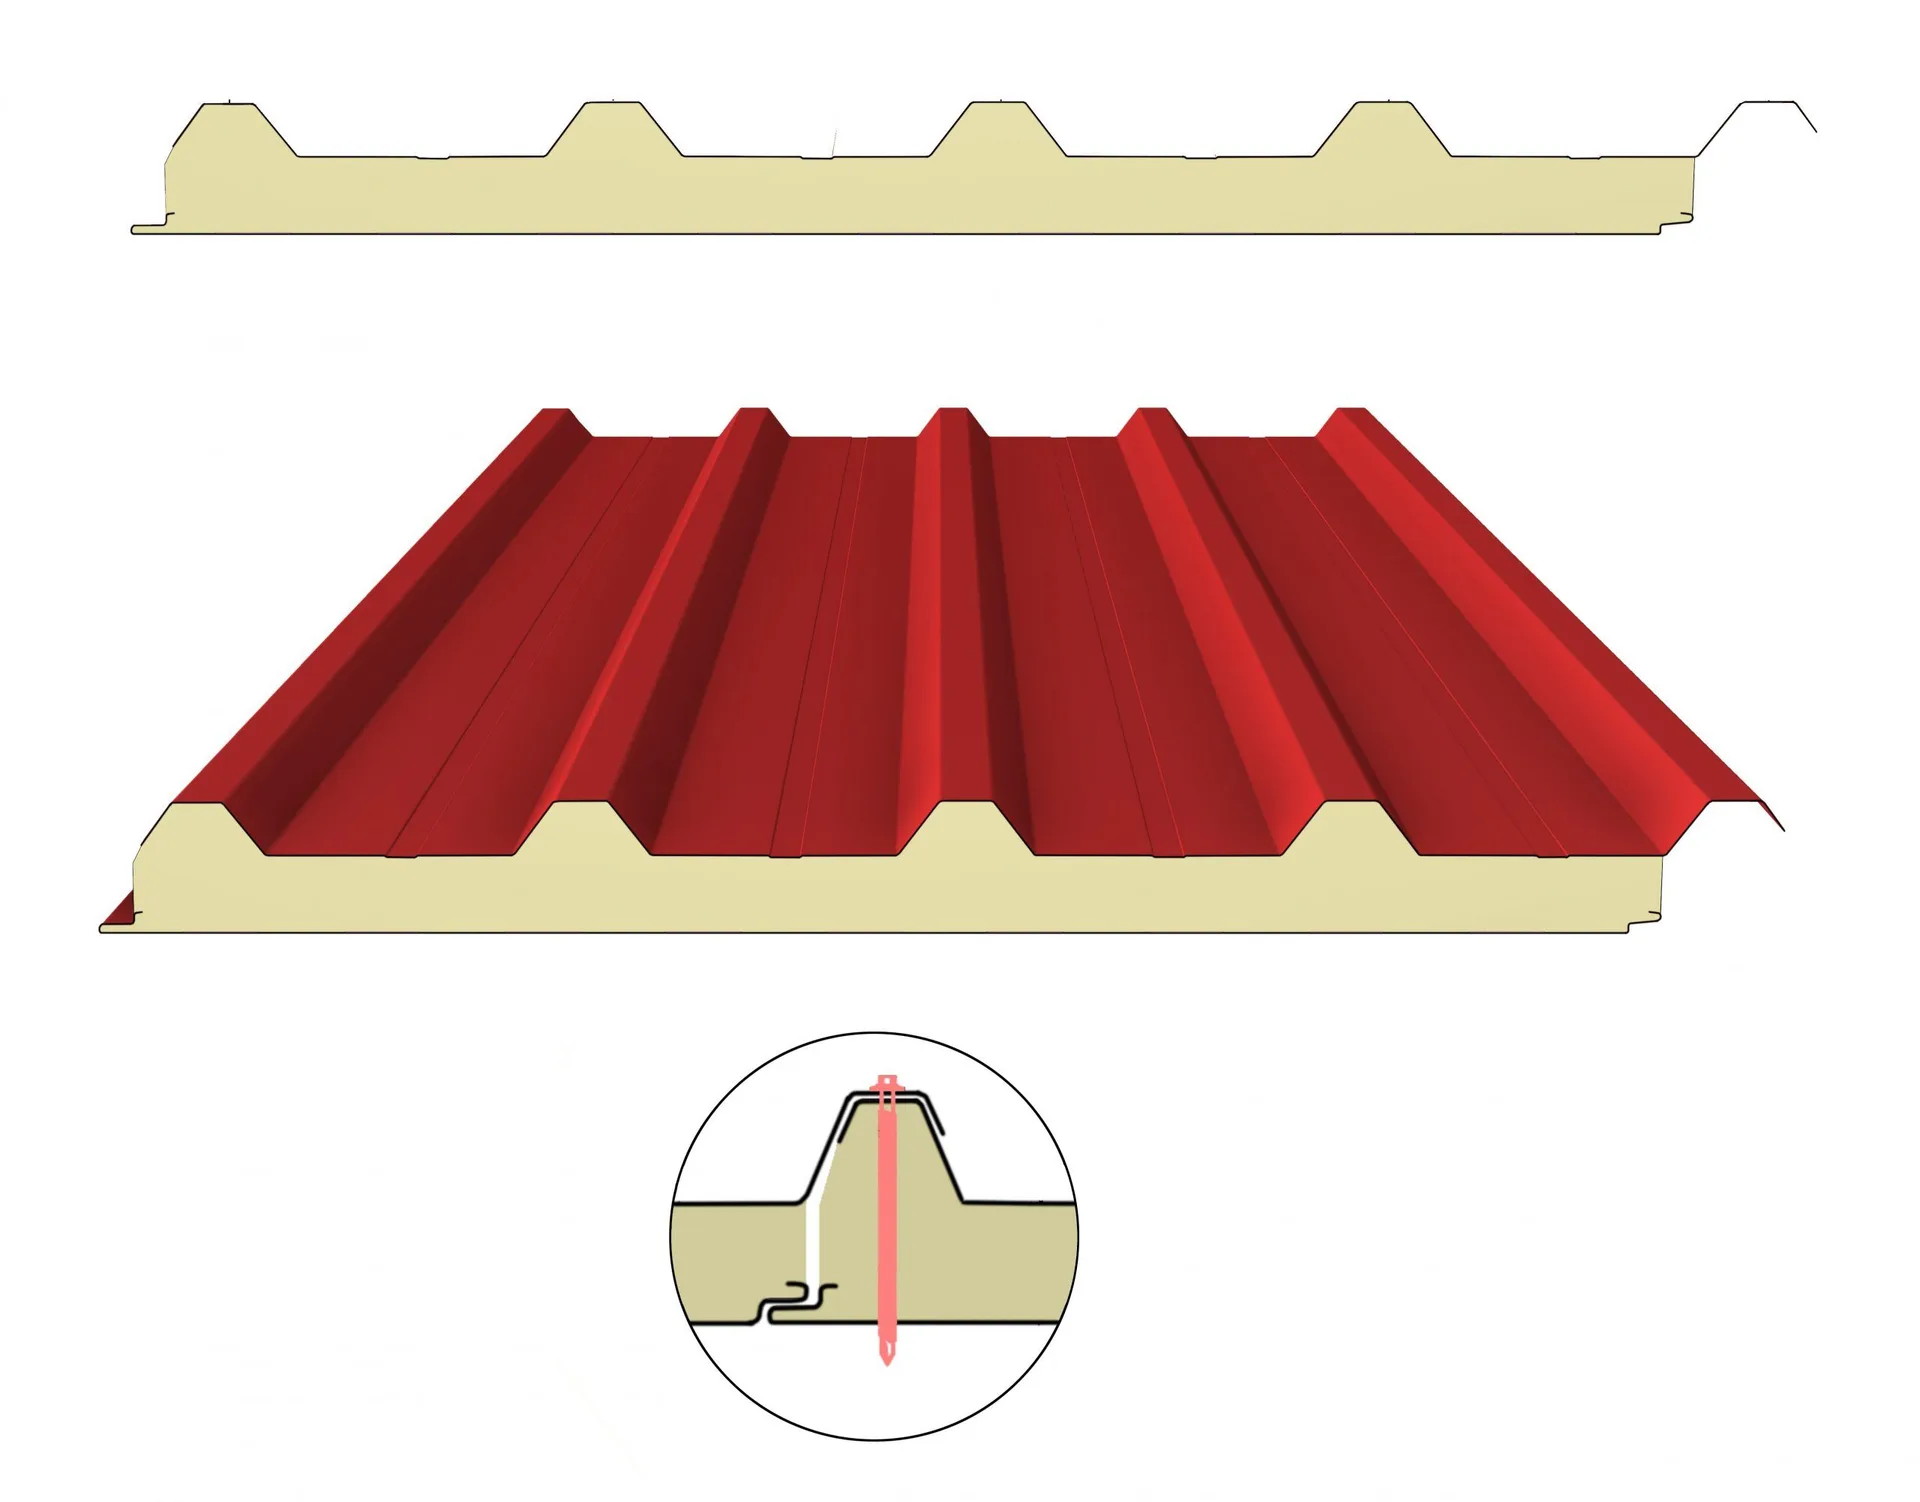
Gizli Vida
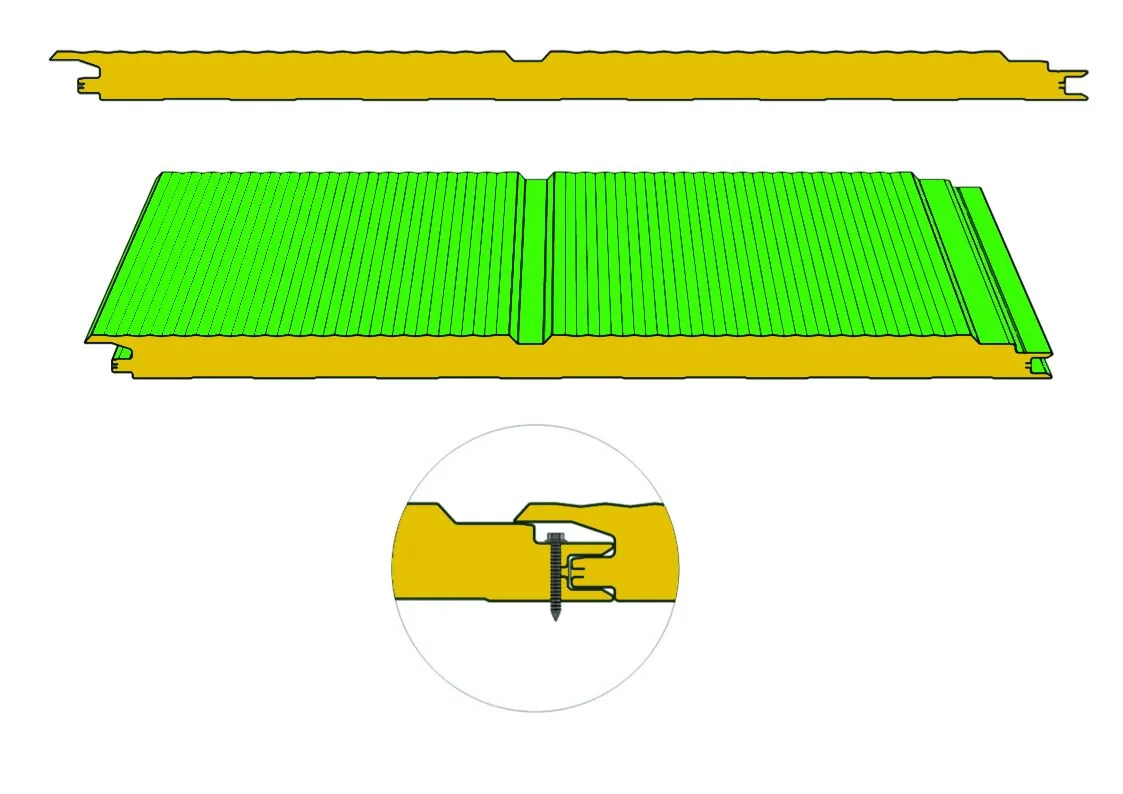
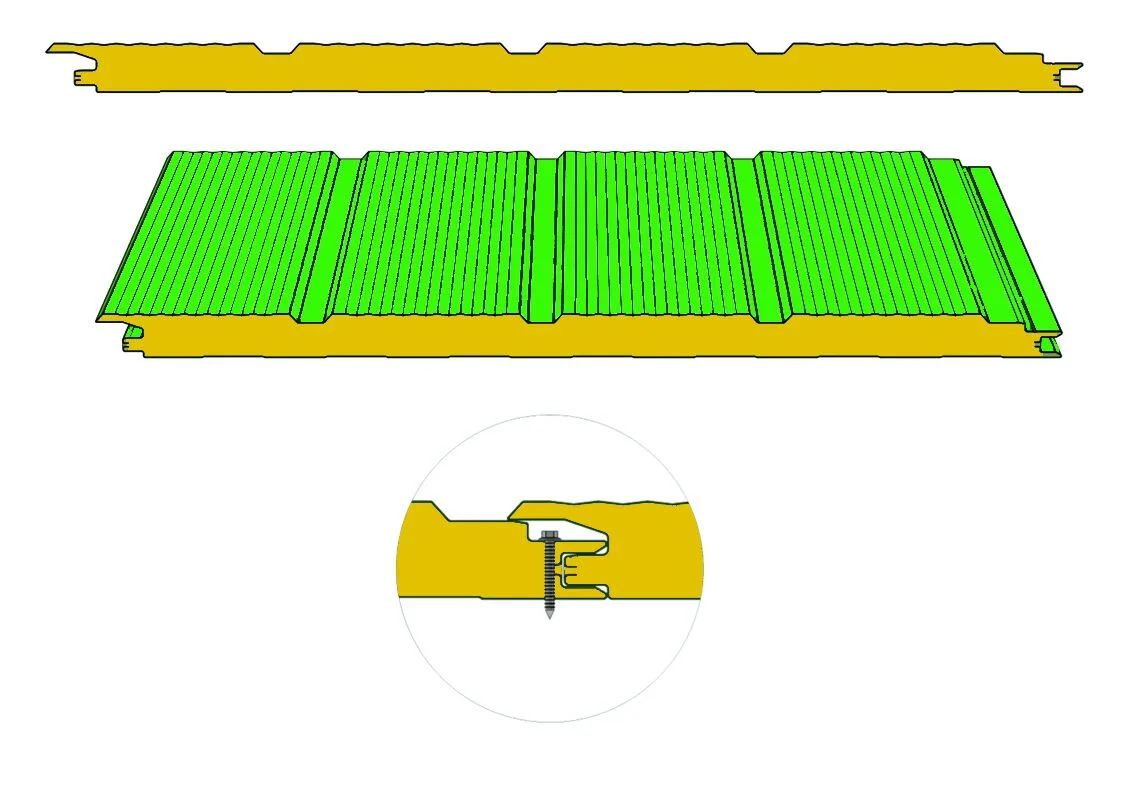
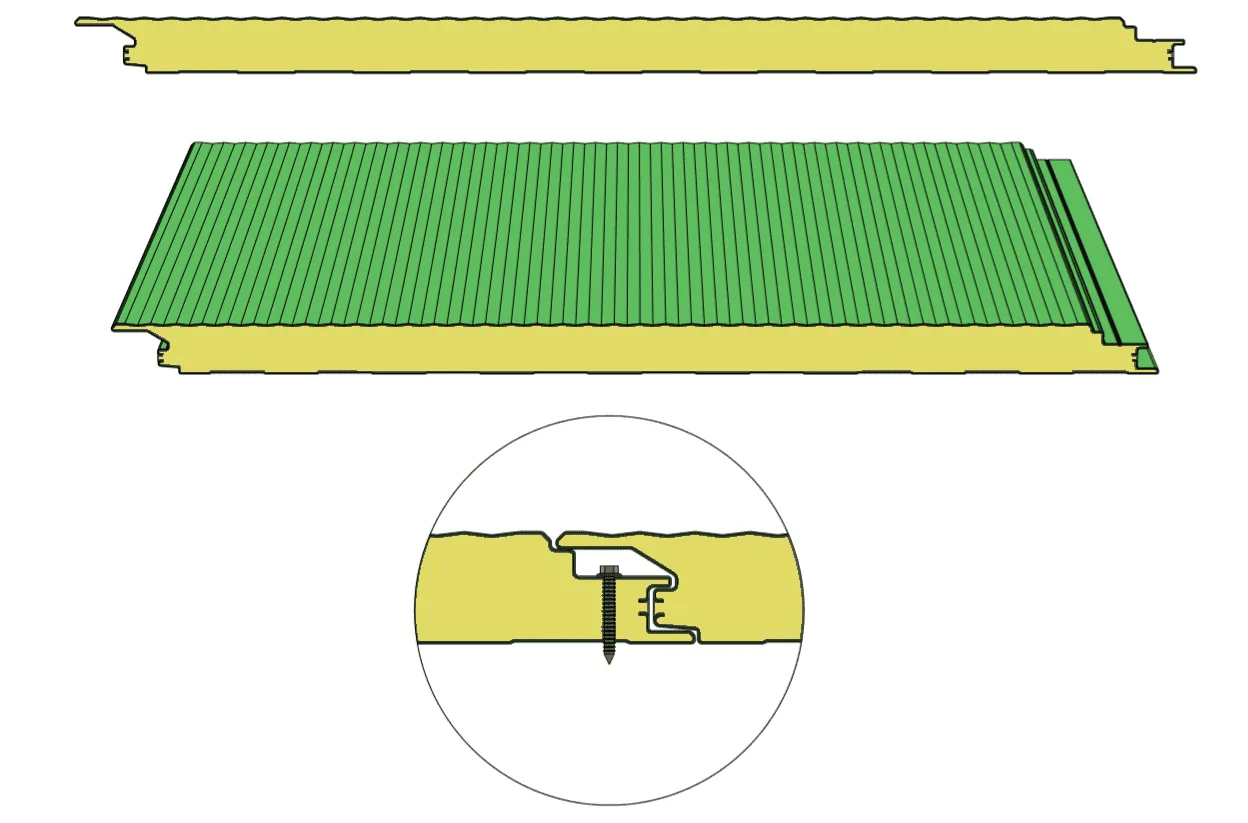
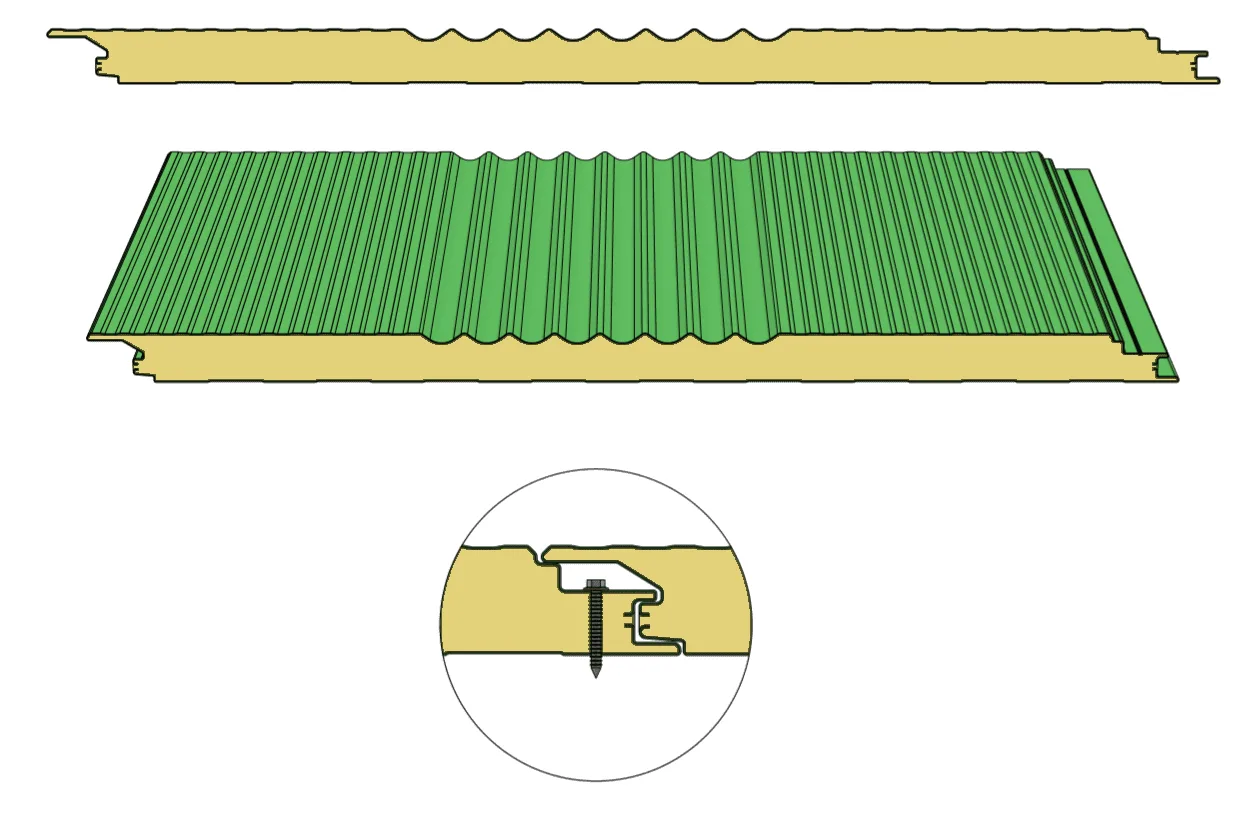
Duvar ve soğuk hava deposu
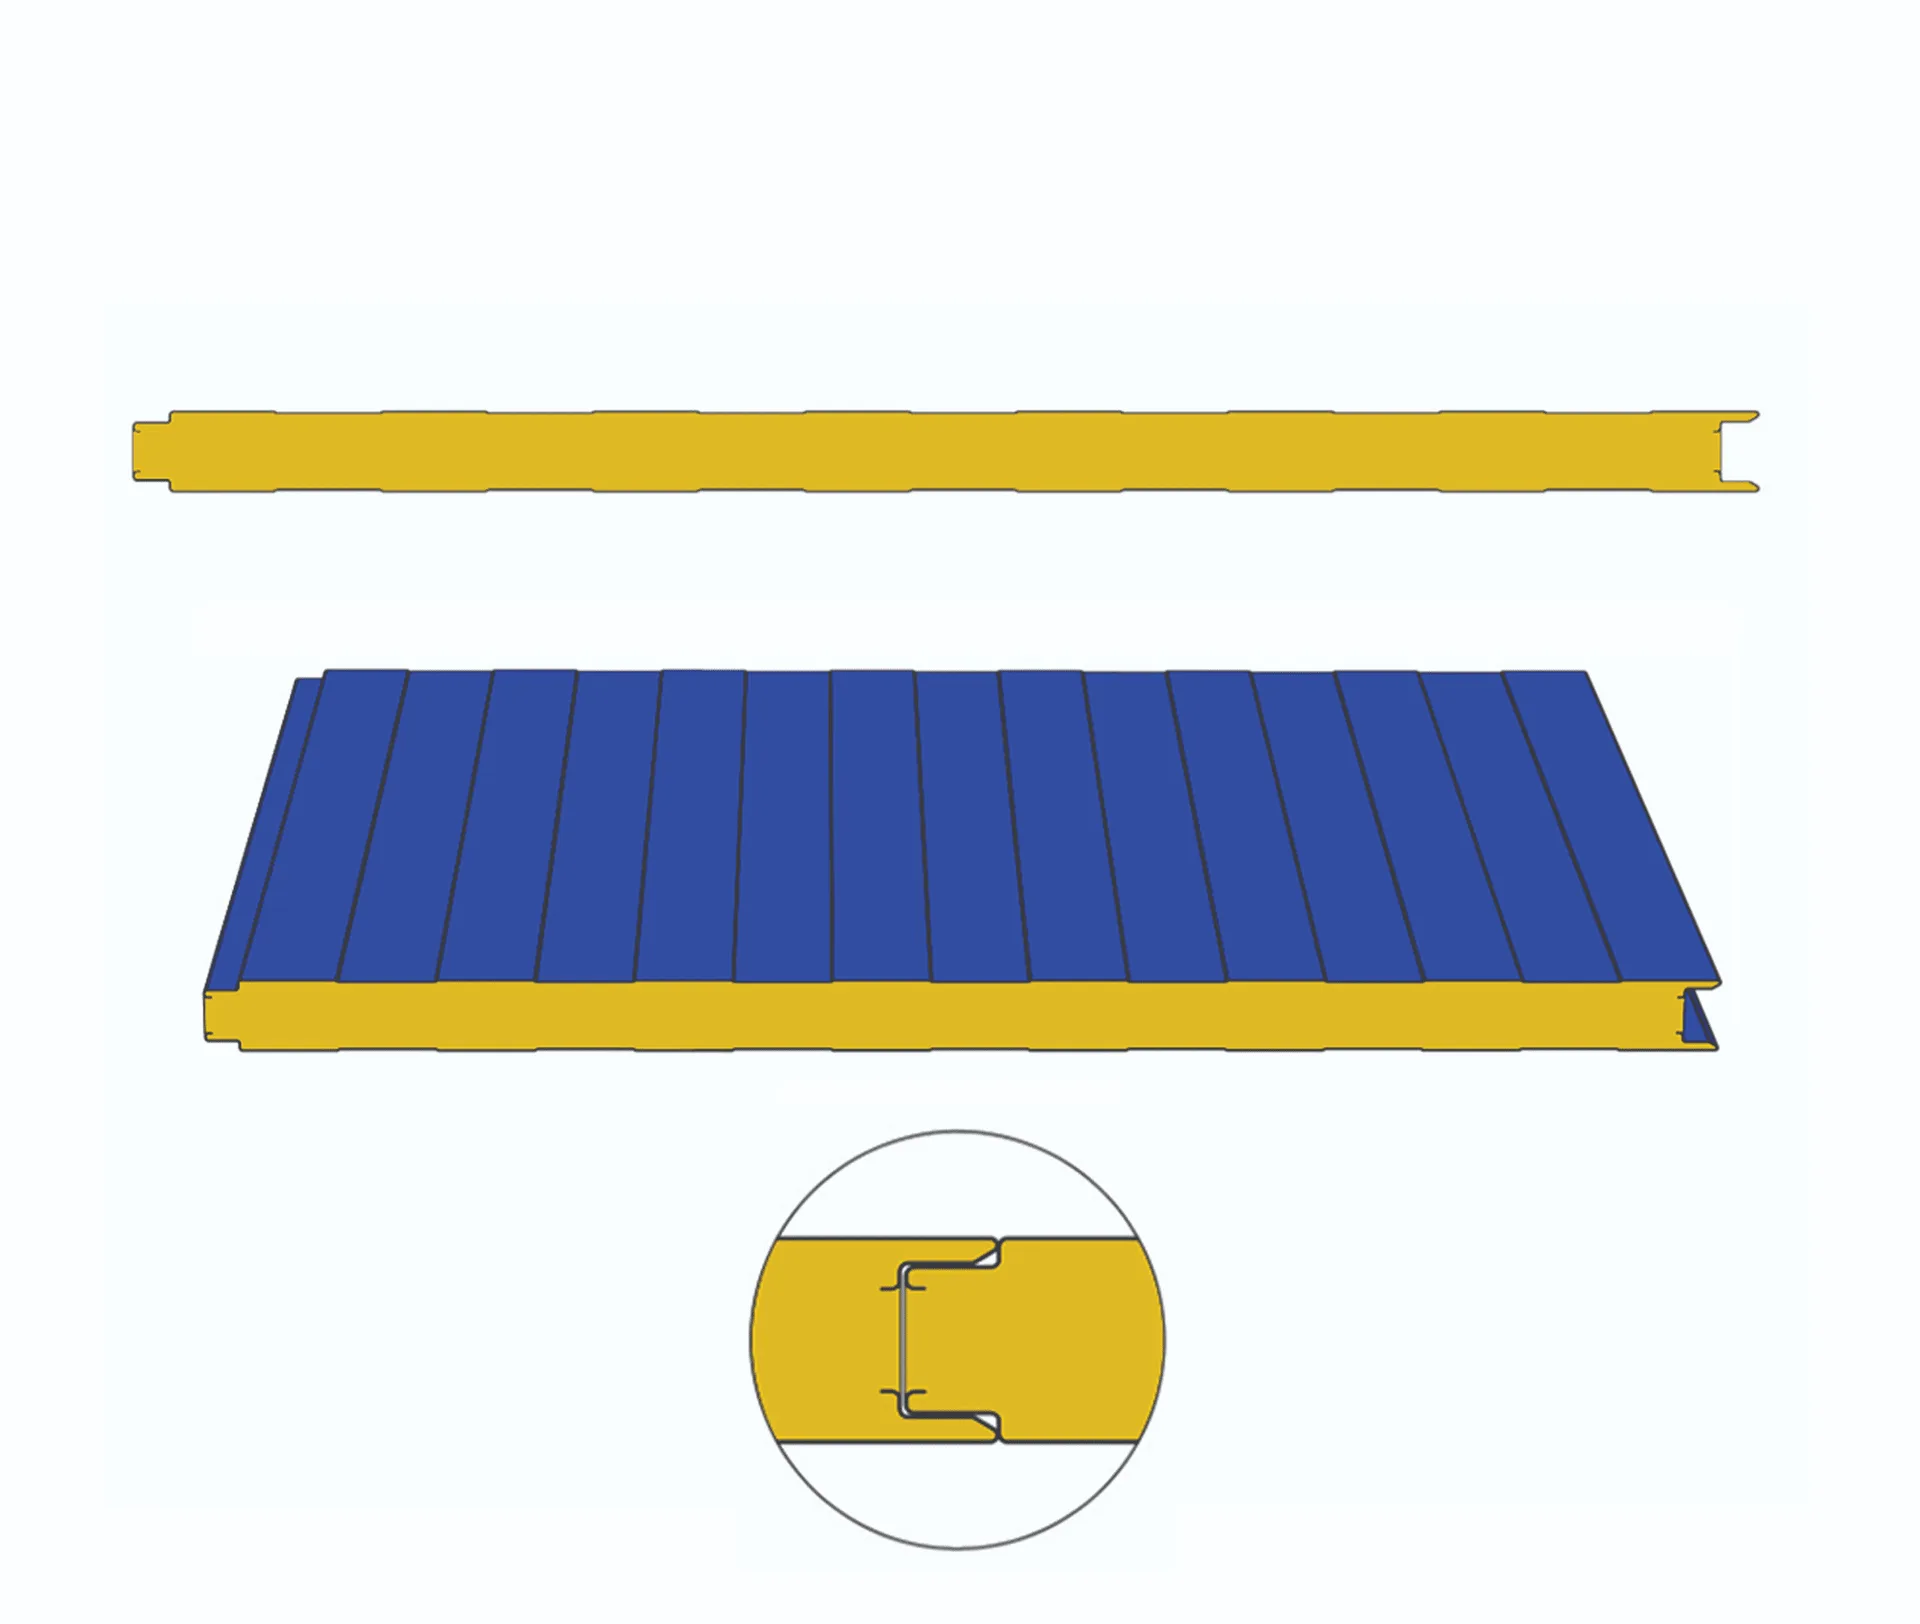
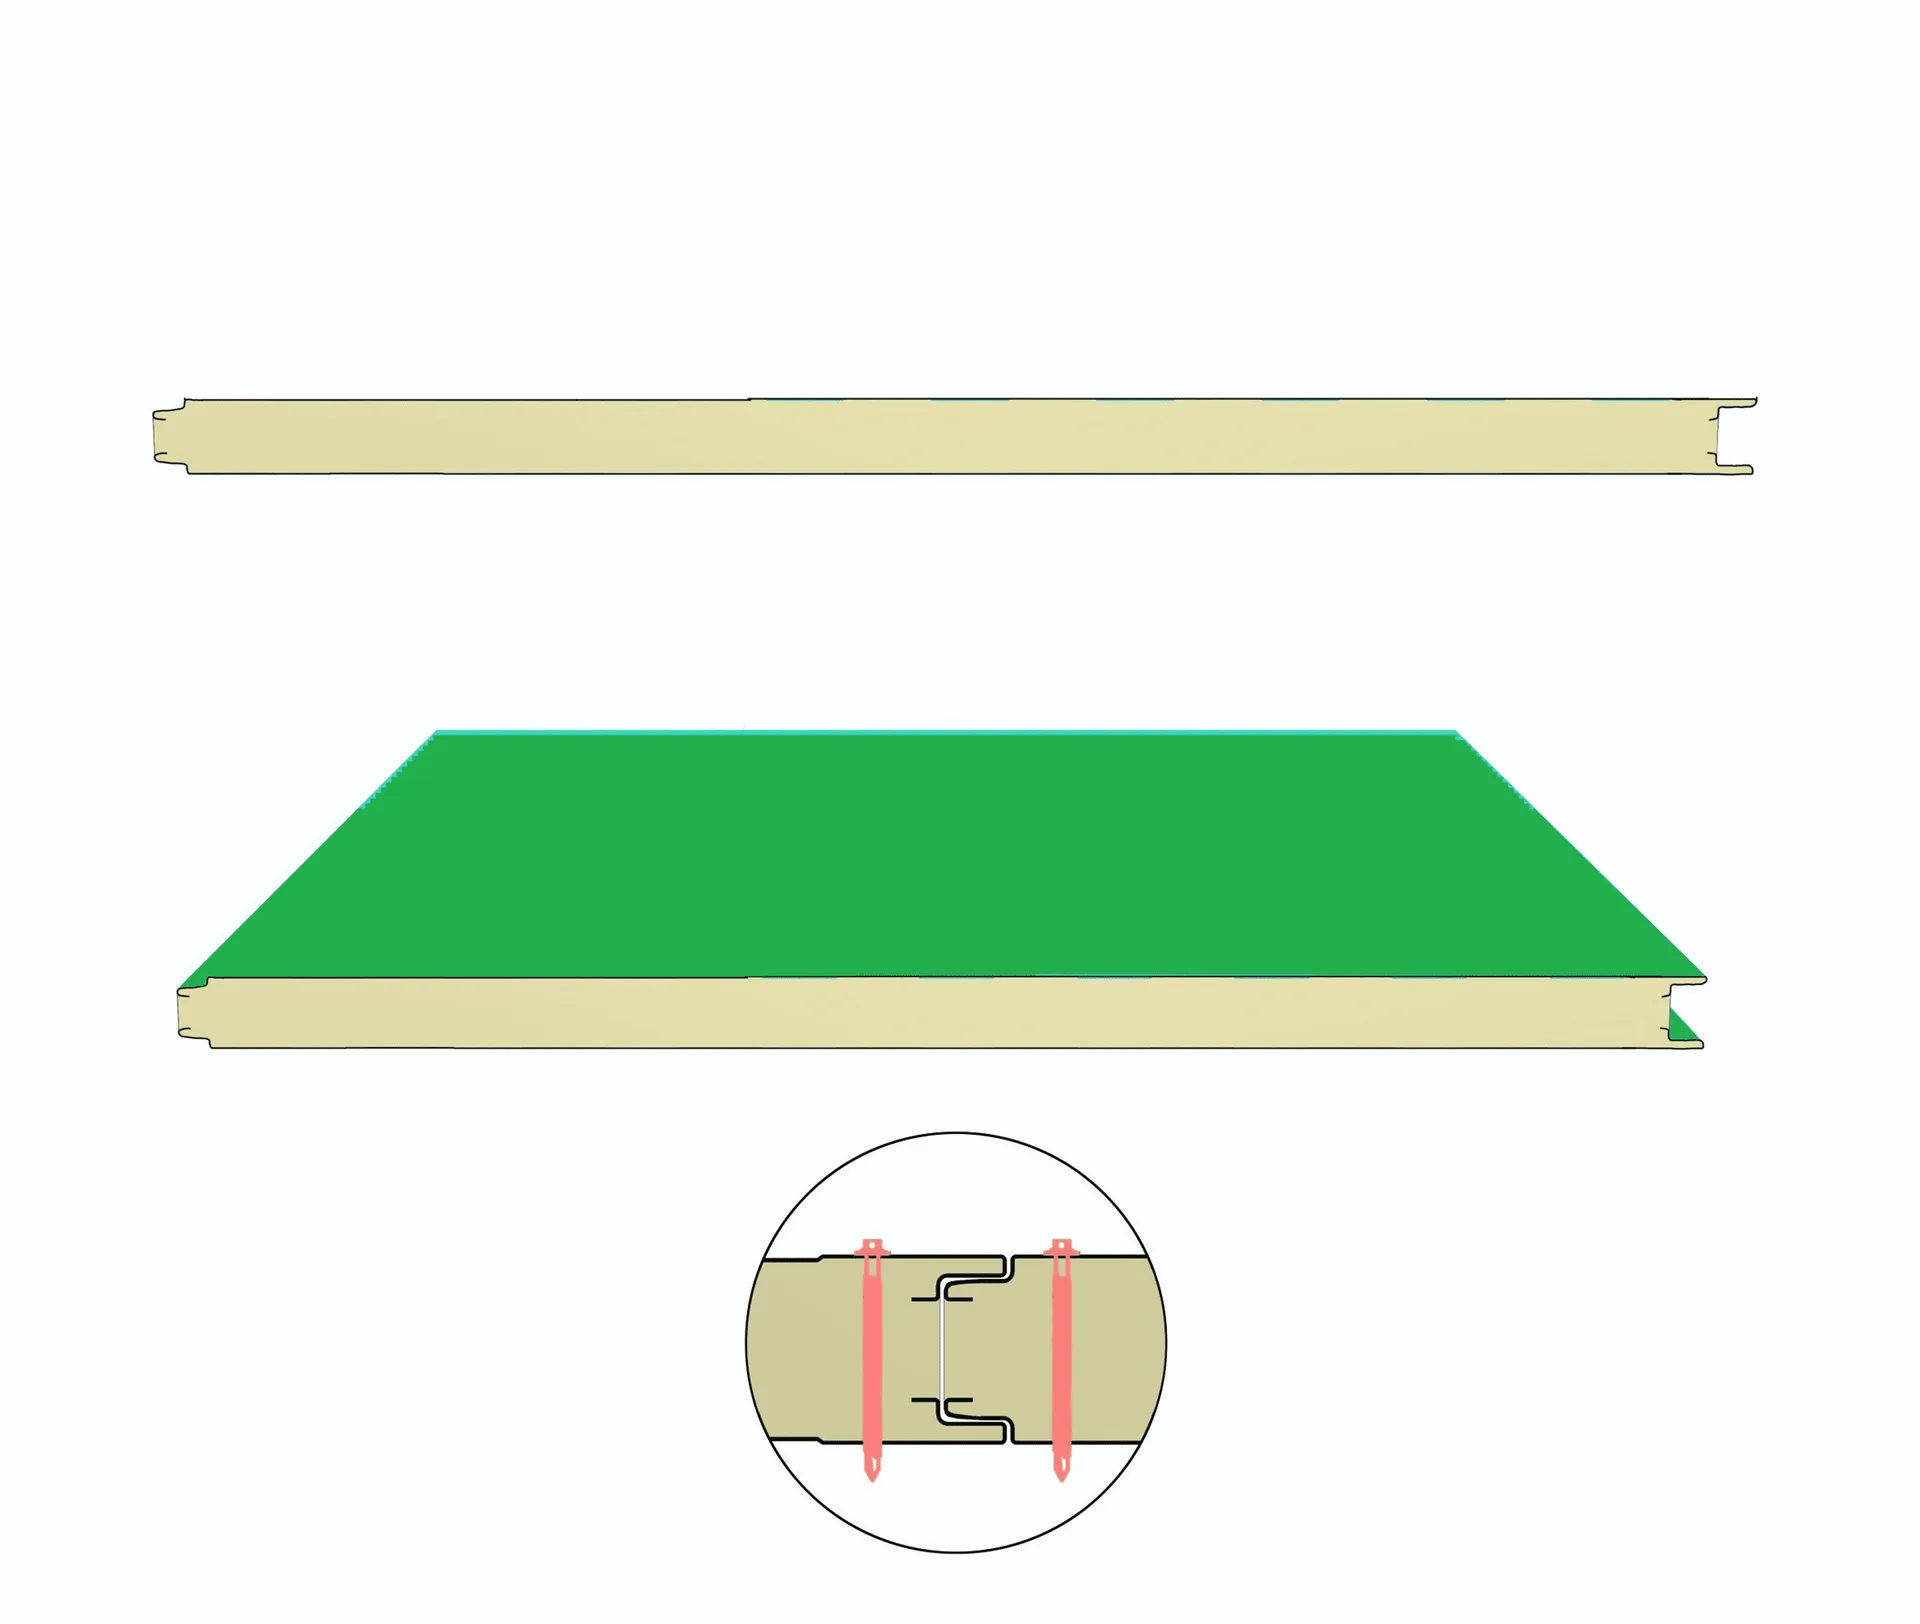
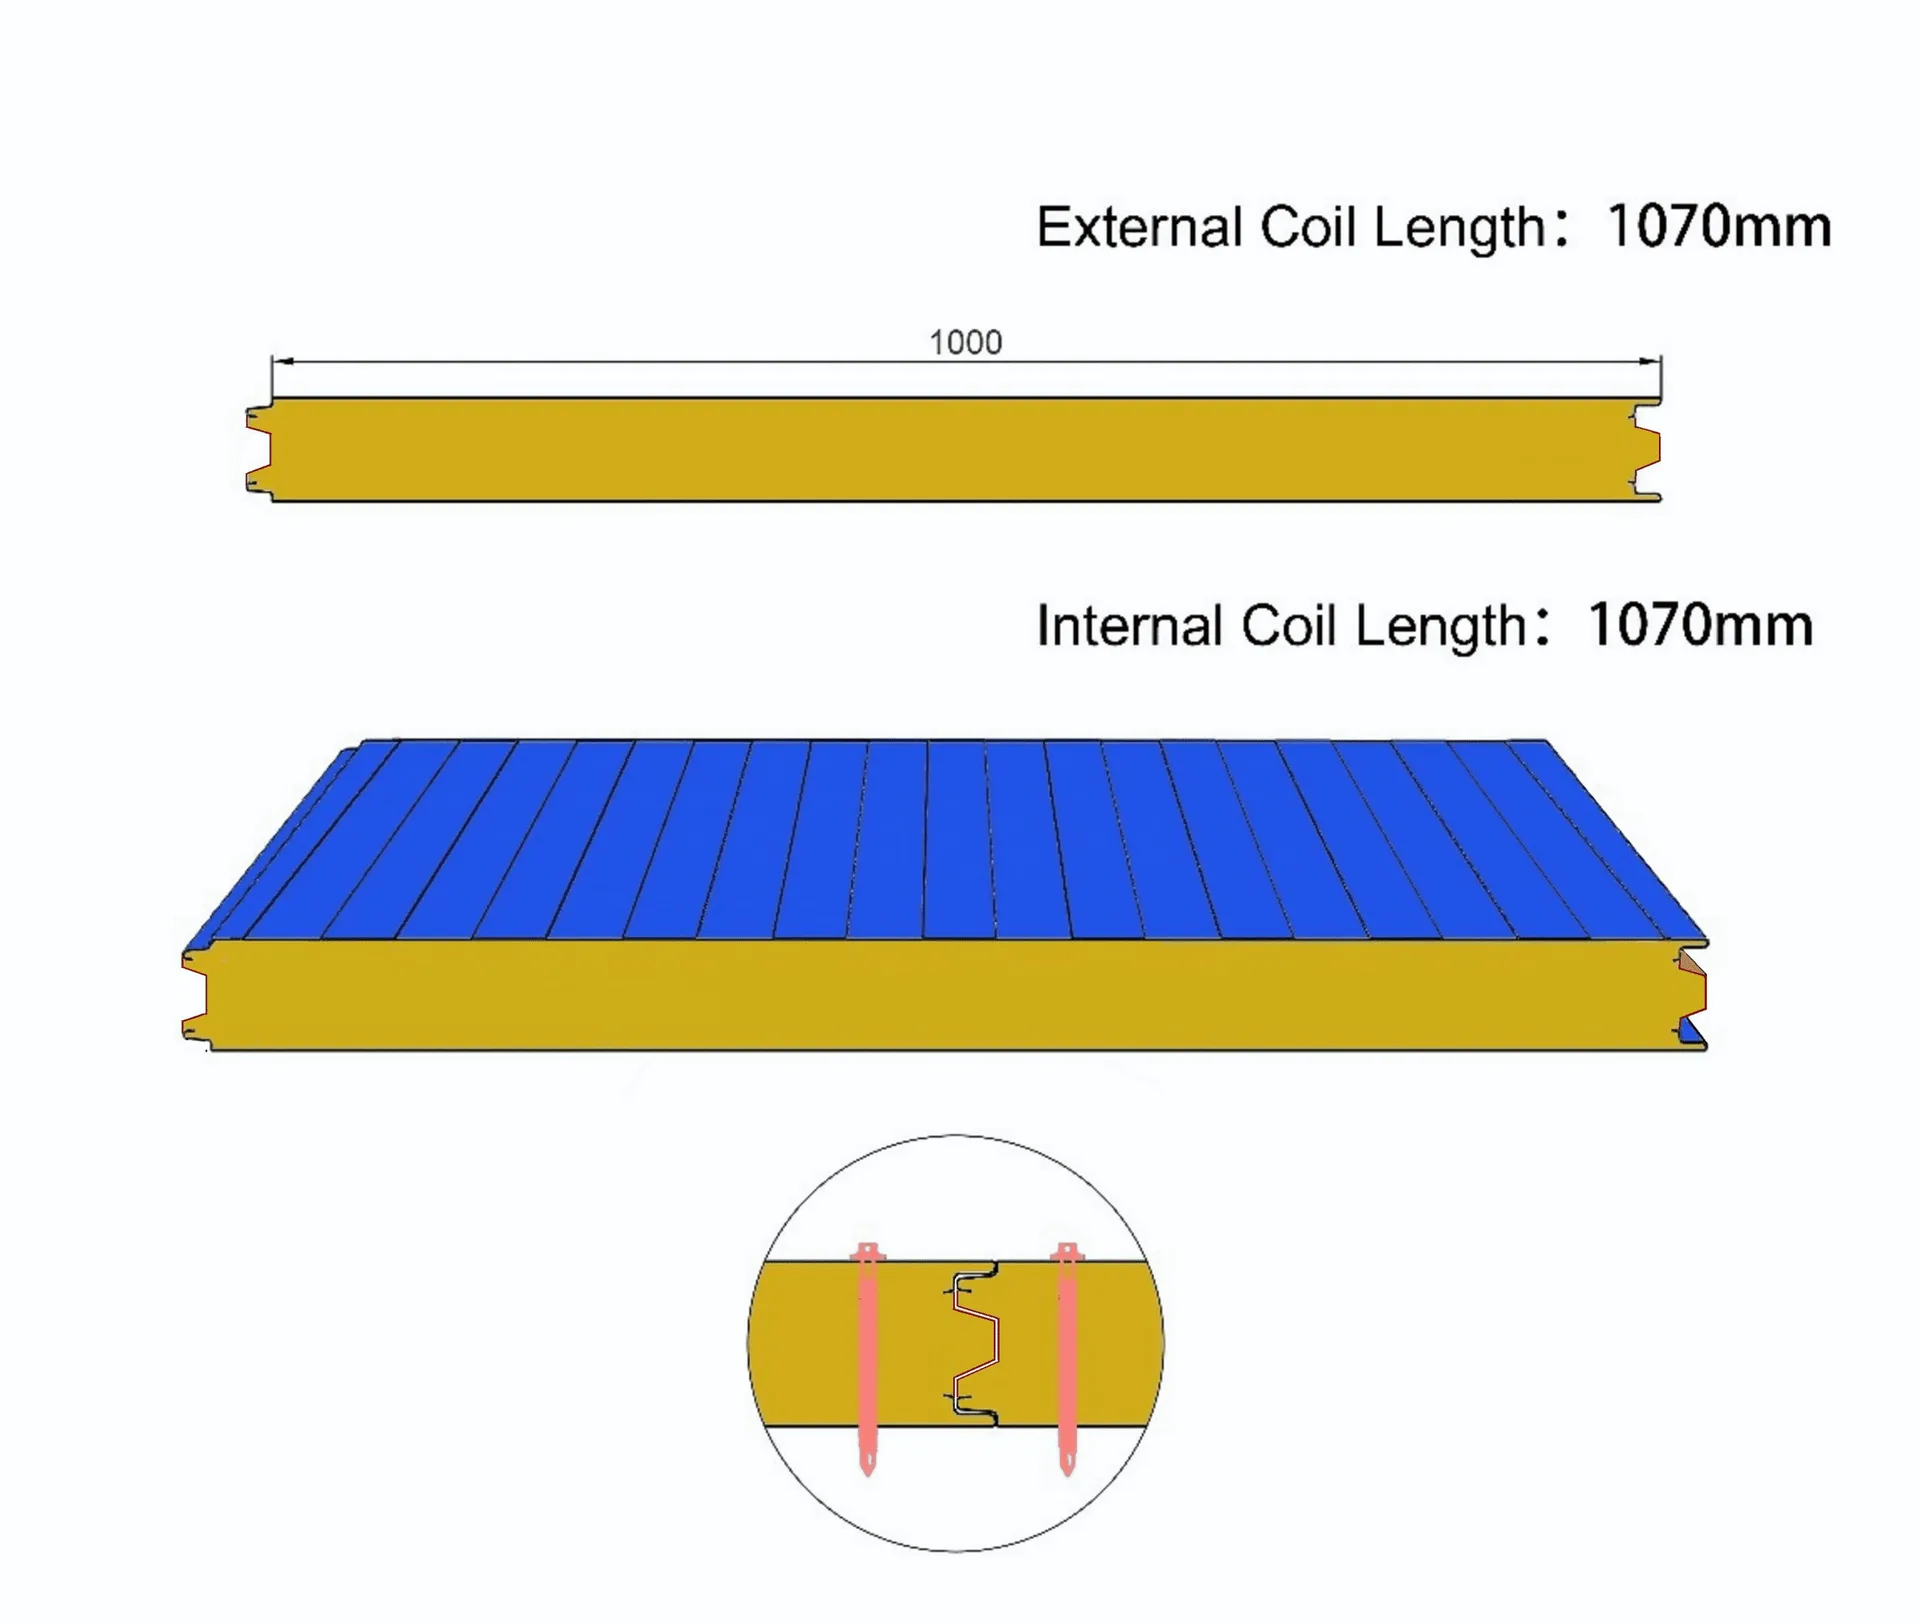
Cephe Paneli
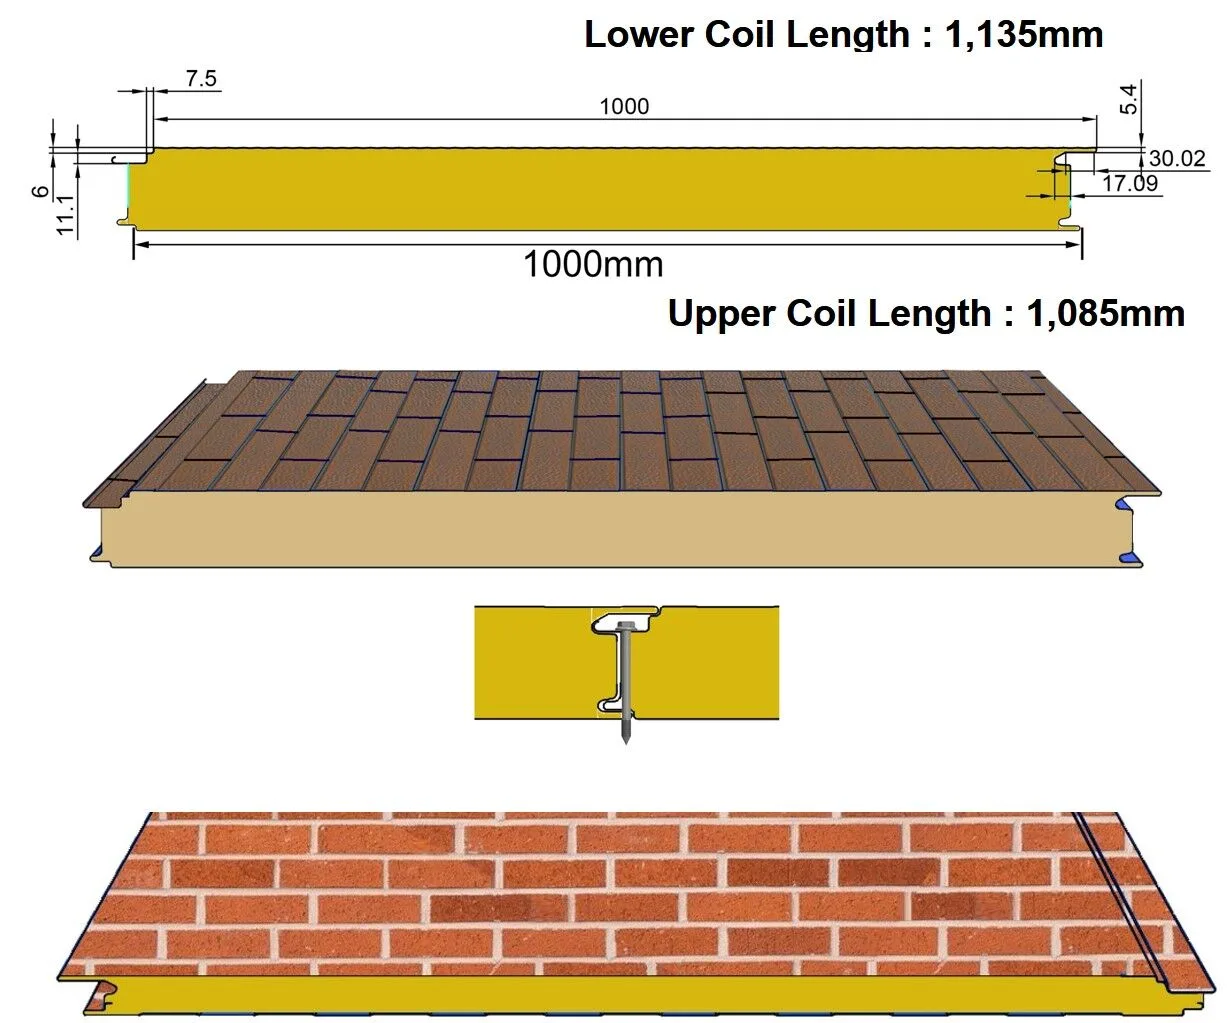
Güneş Paneli
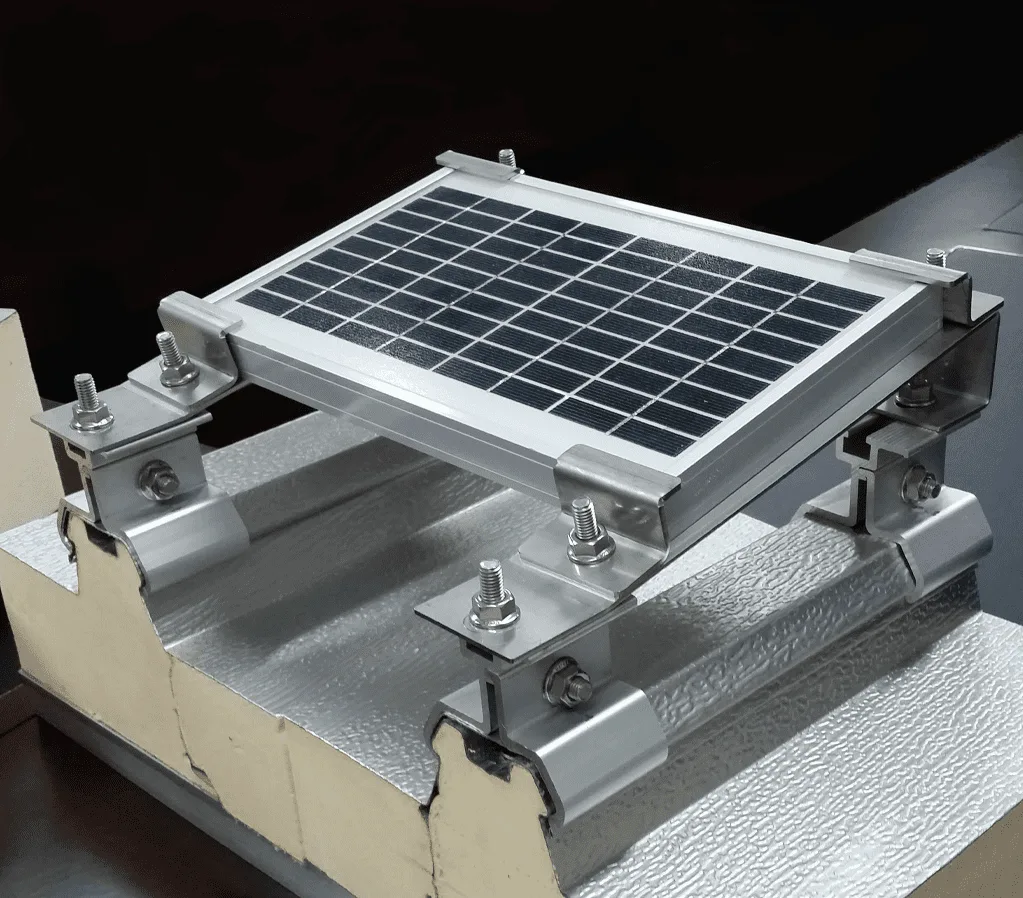
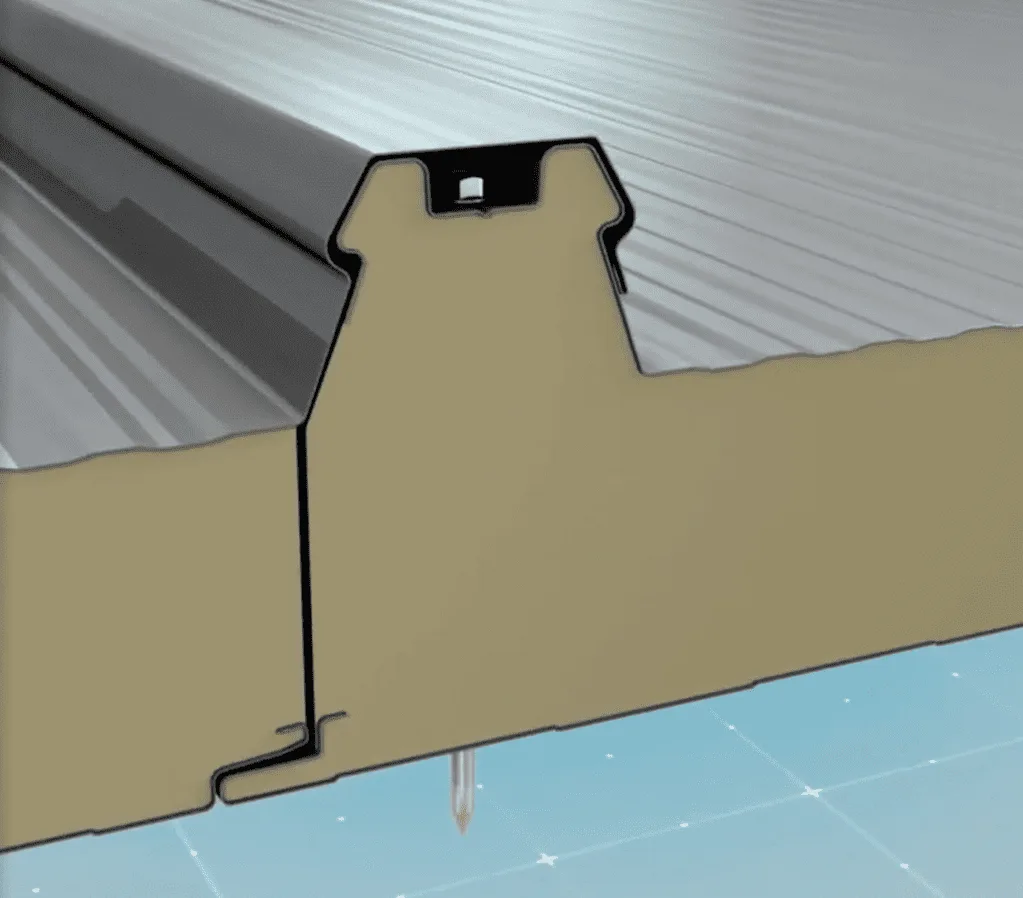
Garaj kapısı paneli
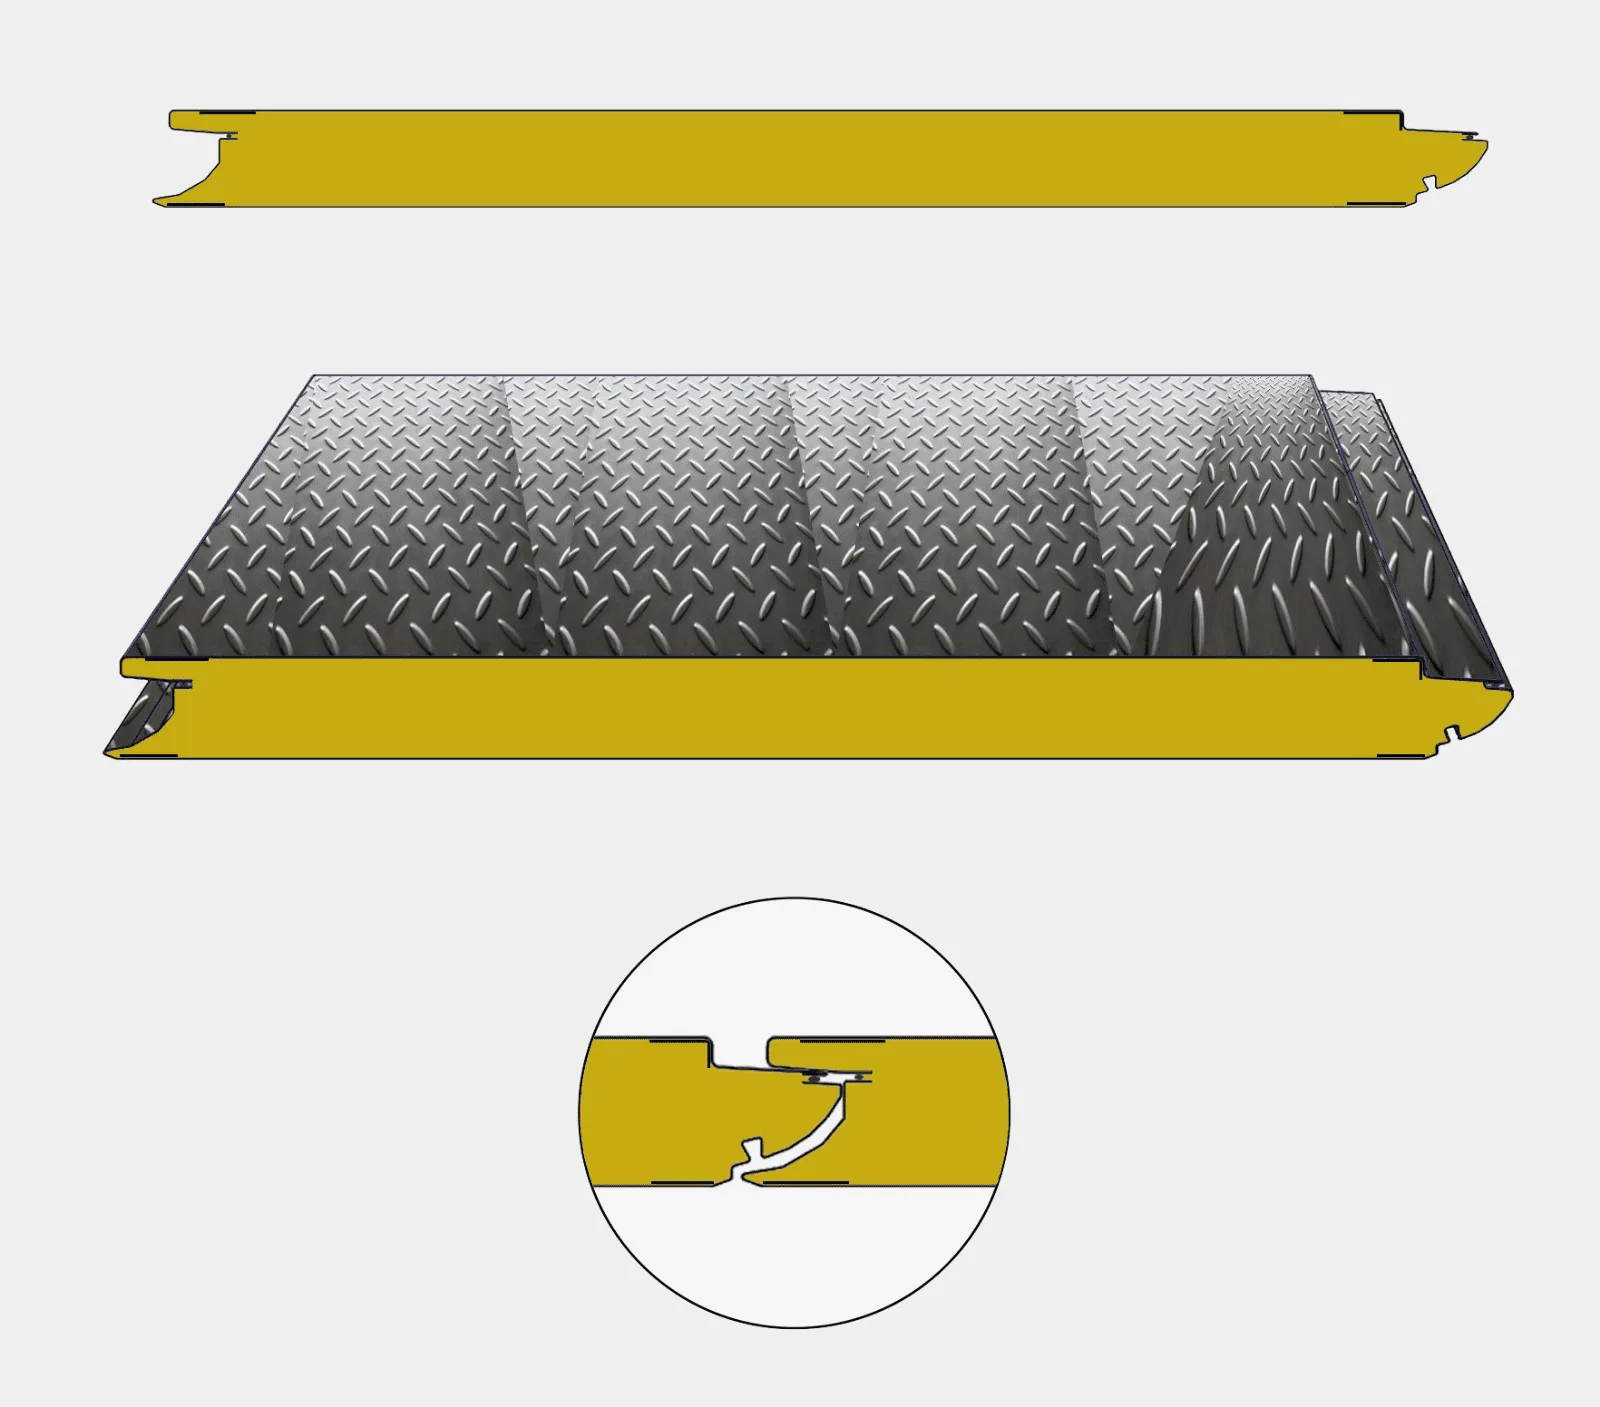
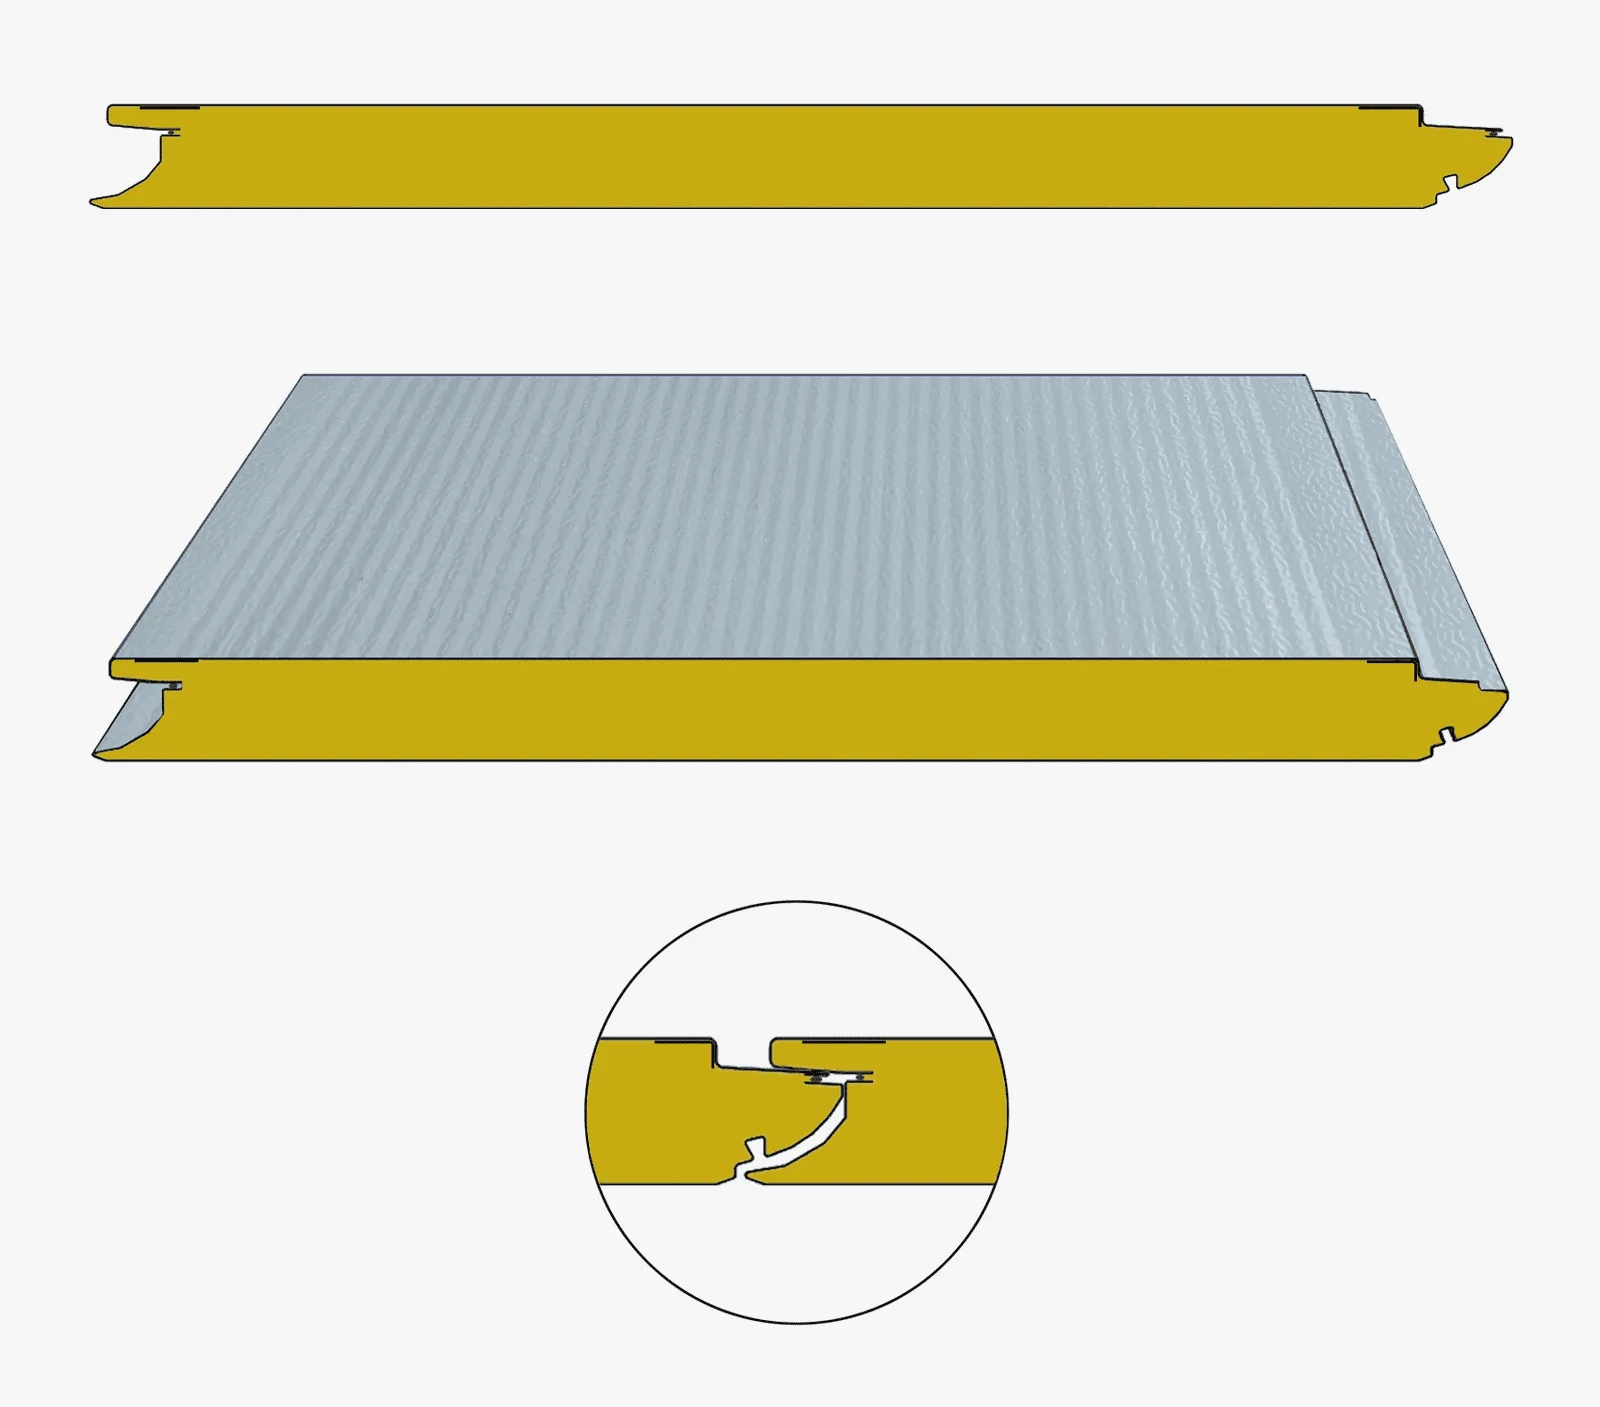
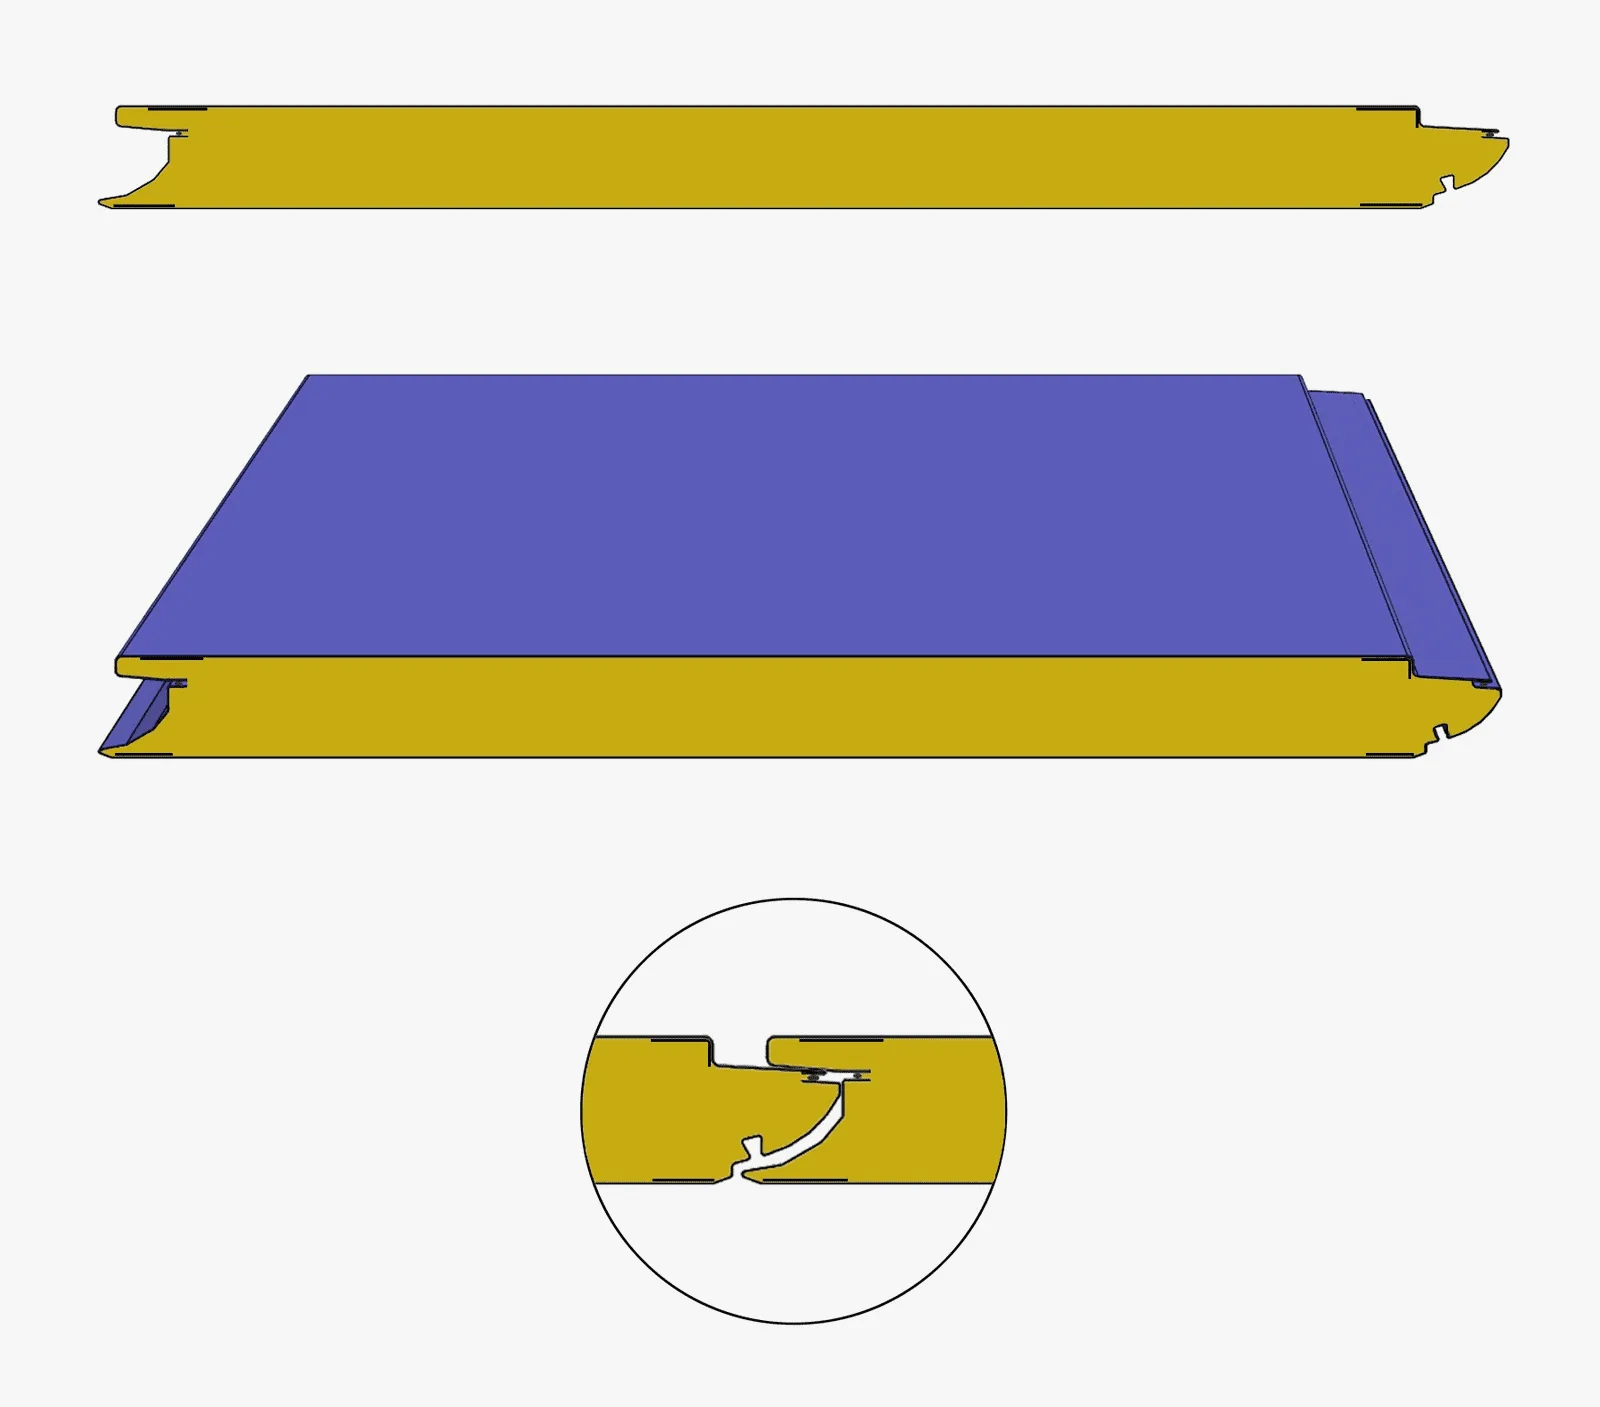
TPO Paneli
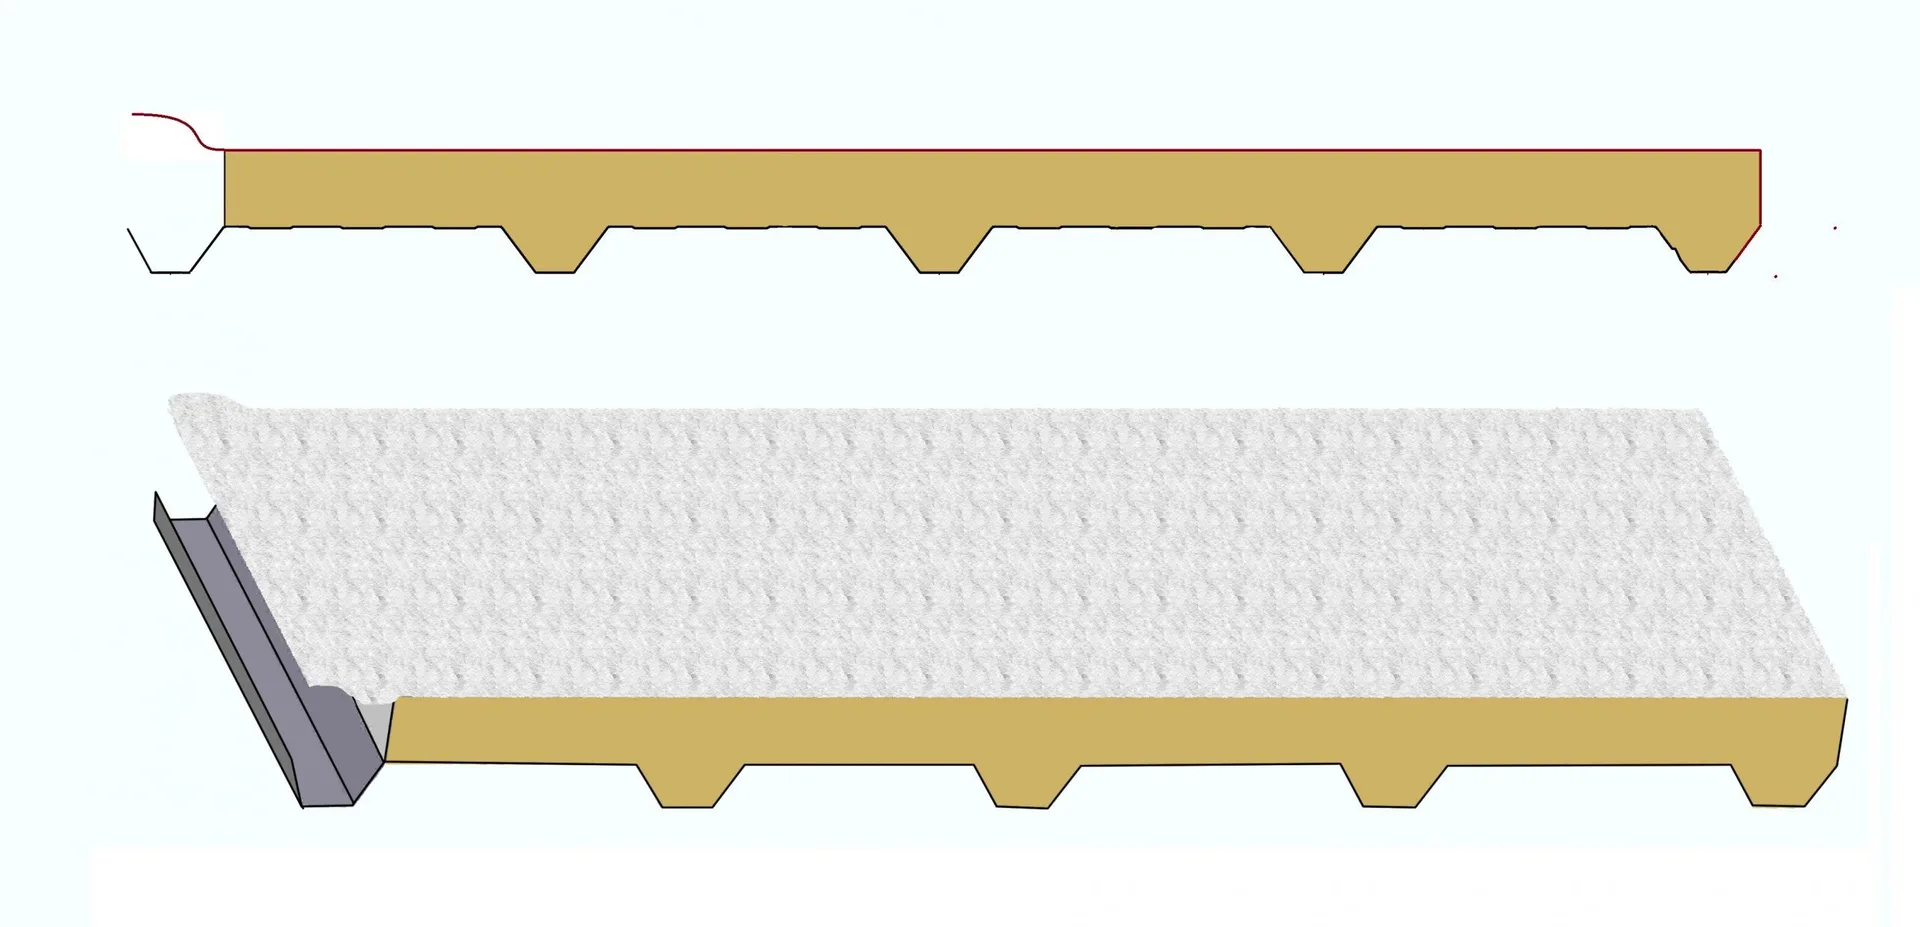
Hattınızı tanımlayın.
İyi bir teklif; ürününüz, sahanız ve üzerinde açıkça anlaşılmış bir kapsamla başlar.
Panel
PU veya PIR çekirdek sistemi, yüzey malzemeleri, profiller ve istenen ölçüler.
Üretim hedefi
İstenen kapasite, ürün karması ve her hedefin arkasındaki varsayımlar.
Saha ve kapsam
Yerleşim planı, altyapı, arayüzler, kabul gereksinimleri ve destek sorumlulukları.